
Mất cân bằng kênh dẫn xuất hiện khi các lòng khuôn trong một khuôn nhiều lòng được điền đầy với tốc độ khác nhau hoặc đạt đến lịch sử áp suất và nhiệt độ khác nhau. Triệu chứng có thể là trọng lượng chi tiết không đồng đều, thiếu hụt (short shot) ở một số lòng khuôn, hoặc đóng gói không nhất quán—không nhất thiết là một “kênh dẫn hỏng” duy nhất. Một đánh giá hữu ích sẽ truy vết toàn bộ đường dòng chảy từ cuống phun qua từng nhánh đến cổng phun và đối chiếu với hình học của chi tiết và cửa sổ quy trình.
Đây là một chủ đề về bố cục và xác thực thuộc phạm vi chế tạo khuôn theo yêu cầu. Nó khác biệt với việc chọn kênh dẫn nóng hay nguội: cả hai hệ thống đều có thể được cân bằng tốt hoặc kém.
本指南内容:
- Nhận diện mất cân bằng
- Xem xét bố cục dòng chảy
- Xác thực hành vi giữa các lòng khuôn
- Cân bằng so với chi phí và phế liệu
- Câu hỏi thường gặp
Mất cân bằng kênh dẫn trông như thế nào trong sản xuất?
So sánh các lòng khuôn thay vì coi khuôn là một đầu ra duy nhất. Nếu một lòng khuôn được điền đầy hoặc đóng gói trước lòng khác, các chi tiết có thể khác nhau về trọng lượng, kích thước, vết lõm (sink), ba-via (flash) hoặc ngoại quan bề mặt. Một lòng khuôn liên tục bị thiếu hụt trong khi lòng khác bị ba-via gợi ý một vấn đề phân phối, nhưng nguyên nhân gốc rễ cũng có thể liên quan đến hạn chế cổng phun, thoát khí, làm nguội hoặc sự khác biệt giữa các lòng khuôn.
Ghi lại danh tính lòng khuôn trên các mẫu và so sánh tiến trình thiếu hụt, trọng lượng chi tiết và các kích thước quan trọng. Một thùng trộn lẫn duy nhất sẽ che giấu quy luật. Giữ nhựa, cài đặt máy và điều kiện lấy mẫu nhất quán trong quá trình so sánh để bằng chứng có thể cô lập hành vi của khuôn.
Bố cục kênh dẫn nên được xem xét như thế nào?
Bắt đầu với chiều dài dòng chảy và hình học nhánh. Một bố cục cân bằng tự nhiên cho mỗi lòng khuôn một đường đi tương đương từ nguồn, nhưng chỉ chiều dài hình học bằng nhau không đảm bảo việc điền đầy bằng nhau. Các khúc quanh, thay đổi tiết diện, kích thước cổng phun, độ dày thành và lực cản dòng chảy của chi tiết đều quan trọng.
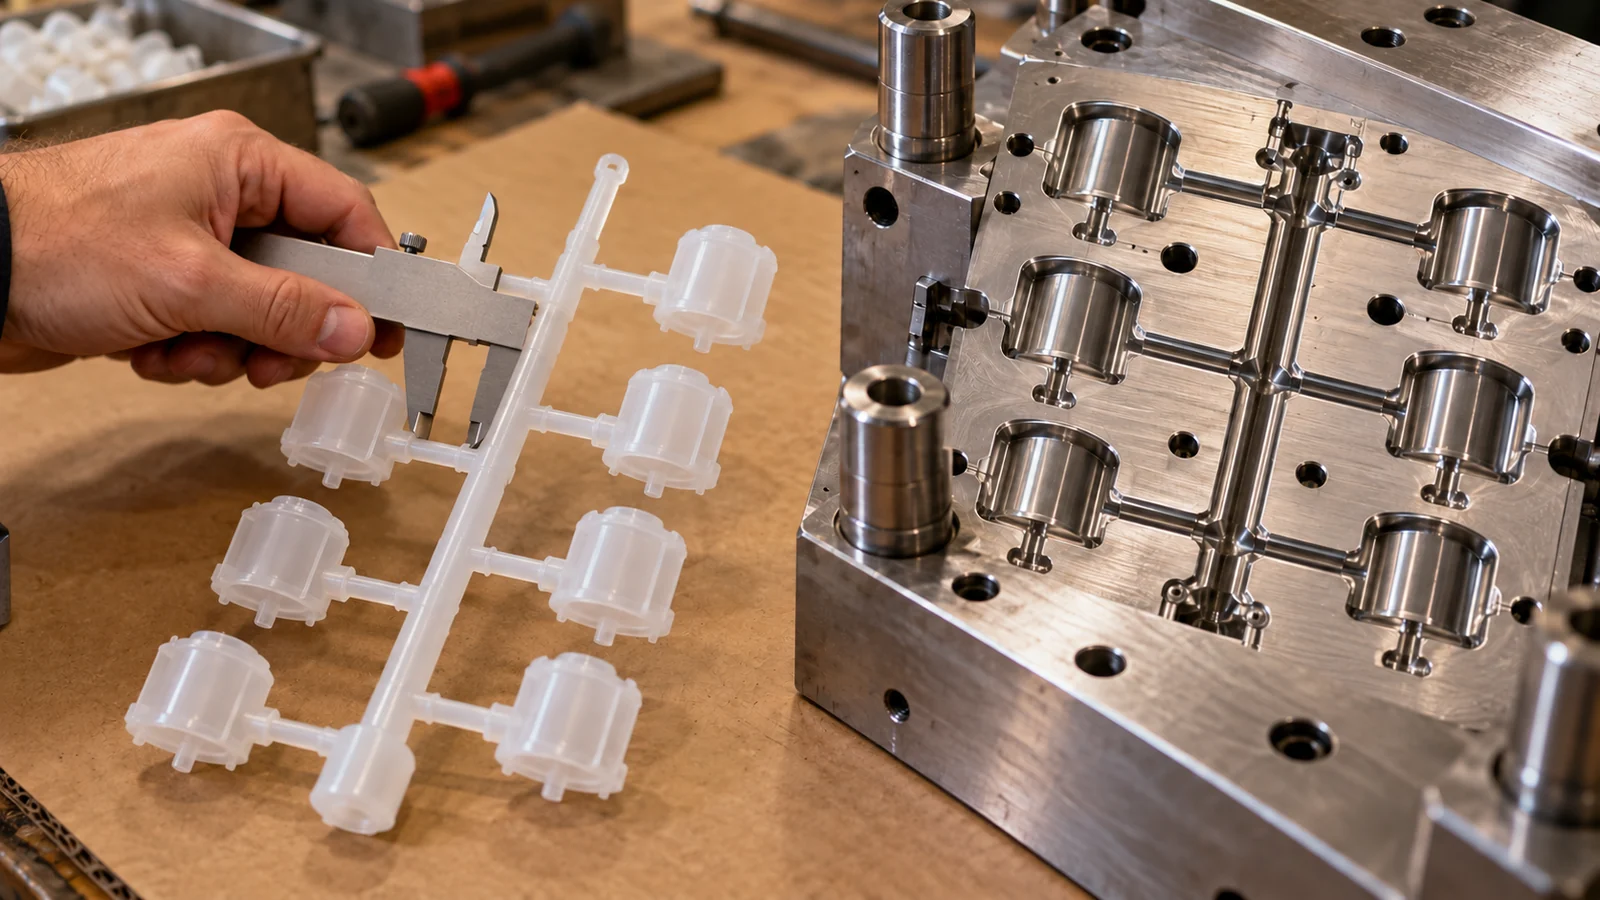
Xem xét kích thước kênh dẫn và cổng phun cùng nhau. Một cổng phun hạn chế có thể chi phối tổn thất áp suất ngay cả khi các nhánh phía trên trông đối xứng. Ngược lại, làm kênh dẫn quá lớn để bù đắp cho một lòng khuôn có thể làm tăng lượng vật liệu sử dụng và gánh nặng làm nguội. Mục tiêu là điền đầy có kiểm soát và lặp lại được—không phải là đường dẫn lớn nhất có thể.
Đối với khuôn gia đình (family mold) có các chi tiết kích thước khác nhau, cân bằng tự nhiên hoàn hảo có thể không thực tế. Thiết kế sau đó phải tính đến nhu cầu dòng chảy tương đối và cửa sổ vận hành chấp nhận được cho từng thành phần. Không nên giả định rằng một lần ép chung đảm bảo các chi tiết khác nhau sẽ được đóng gói chính xác.
Làm thế nào để xác nhận cân bằng giữa các lòng khuôn?
Hãy sử dụng một quy trình thử nghiệm có cấu trúc. Mẫu short-shot có thể cho thấy thứ tự dòng chảy đến các lòng khuôn; sau đó có thể so sánh các chi tiết hoàn chỉnh về trọng lượng, kích thước và khuyết tật nhìn thấy được. Khi có dữ liệu, dữ liệu áp suất hoặc nhiệt độ có thể giúp giải thích sự khác biệt, nhưng các số đọc phải được gắn với danh tính lòng khuôn và một thiết lập có thể lặp lại.
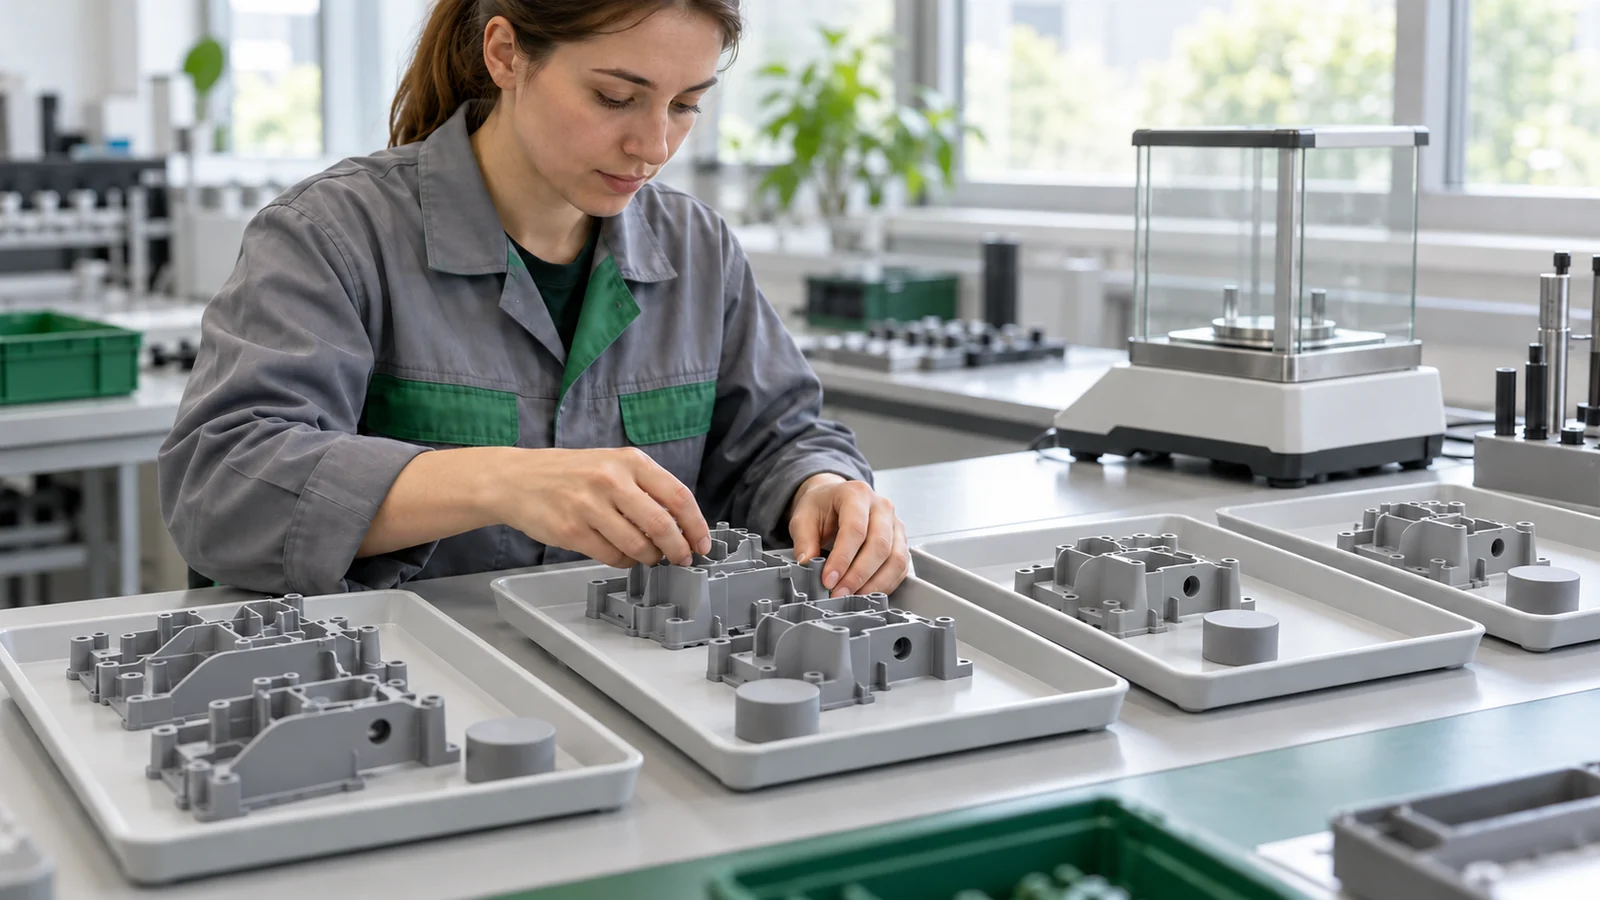
- Dán nhãn mọi mẫu theo lòng khuôn và điều kiện thử nghiệm.
- So sánh tiến trình điền của short-shot trước khi thay đổi nhiều cài đặt.
- Đo trọng lượng chi tiết và các kích thước quan trọng qua nhiều chu kỳ.
- Tách biệt ảnh hưởng của rãnh dẫn với hành vi thông hơi, làm nguội và đông đặc tại cổng.
- Ghi lại mọi điều chỉnh quy trình có chủ đích và ảnh hưởng của nó lên tất cả các lòng khuôn.
Thay đổi từng biến một khi thực tế cho phép. Nếu một điều chỉnh khắc phục được một lòng khuôn nhưng đẩy lòng khuôn khác ra ngoài dung sai, hệ thống chưa đạt được cân bằng vững chắc.
Những đánh đổi nào quan trọng khi khắc phục mất cân bằng?
Các thay đổi khả thi bao gồm tiết diện rãnh dẫn, bố trí nhánh, kích thước cổng hoặc các hạn chế cục bộ. Mỗi thay đổi có thể ảnh hưởng đến nhu cầu áp suất, thời gian chu kỳ, mức tiêu thụ vật liệu, vết tích và rủi ro làm lại. Hệ thống hot-runner có thêm các yếu tố nhiệt và điều khiển riêng; hãy so sánh nó với các phương án cold-runner trong bối cảnh kế hoạch sản xuất thực tế thay vì coi đó là giải pháp tự động.
Trước khi thay đổi thép, hãy xác minh rằng biến thiên quan sát được là có thể lặp lại và bản thân các lòng khuôn là nhất quán. Sự không khớp của dụng cụ, cổng bị mòn, nhiễm bẩn hoặc điều kiện đúc không ổn định có thể giả tạo một vấn đề về bố trí. Việc khắc phục nên giải quyết nguyên nhân đã đo được và duy trì một cửa sổ quy trình khả dụng.
Những câu hỏi người mua thường hỏi về cân bằng rãnh dẫn
Chiều dài rãnh dẫn bằng nhau có đảm bảo điền cân bằng không?
Không. Tiết diện, các khúc quanh, hạn chế tại cổng, hình học chi tiết, hành vi của nhựa và điều kiện nhiệt cũng ảnh hưởng đến dòng chảy.
Cài đặt quy trình có thể khắc phục mọi mất cân bằng không?
Không. Các cài đặt có thể bù trừ một số khác biệt, nhưng cửa sổ hẹp hoặc xung đột giữa các lòng khuôn có thể cho thấy thiết kế rãnh dẫn hoặc cổng cần được xem xét lại.
Khuôn nhiều lòng khuôn có luôn phải sử dụng rãnh dẫn nóng không?
Không. Việc lựa chọn phụ thuộc vào sản lượng, vật liệu, yêu cầu cổng, dung sai phế phẩm và hiệu quả kinh tế của dự án. Cân bằng rãnh dẫn là một vấn đề thiết kế và kiểm chứng riêng.