
Quá trình tăng tốc sản xuất ép phun là bước chuyển được kiểm soát từ những mẫu ép đầu tiên đến một quy trình có thể liên tục tạo ra các chi tiết đáp ứng các yêu cầu đã được phê duyệt. Một lần ép thử đầu tiên thành công là một cột mốc hữu ích, không phải là giấy phép sản xuất: nhóm vẫn phải giải quyết các vấn đề về khuôn hoặc quy trình, xác nhận các đặc điểm quan trọng và thống nhất bằng chứng nào chứng minh sự sẵn sàng.
Quá trình tăng tốc an toàn nhất sử dụng các cổng quyết định thay vì một cam kết theo lịch. Tại mỗi cổng, nhóm đặt câu hỏi điều gì đã được chứng minh, điều gì còn bỏ ngỏ và ai có thể chấp nhận rủi ro tiếp theo. Điều này giúp tránh nhầm lẫn một mẫu đầy hứa hẹn với một quy trình sản xuất ổn định.
Trong bài viết này
- Tại sao mẫu T1 không phải là đích đến cuối cùng
- Bốn cổng sẵn sàng
- Đọc các tín hiệu trước khi tăng sản lượng
- Những gì cần có trong bàn giao sản xuất
- Câu hỏi thường gặp
Tại sao mẫu T1 không phải là đích đến cuối cùng
“T1” thường mô tả một lần thử khuôn ban đầu, nhưng các nhóm có thể sử dụng nhãn này theo cách khác nhau. Điểm quan trọng là những gì lần thử đã kiểm tra. Nó có thể cho thấy khuôn có thể đóng và điền đầy, trong khi vẫn để ngỏ các câu hỏi về kích thước, ngoại quan, cân bằng làm nguội, đẩy sản phẩm, độ ổn định chu kỳ hoặc khả năng truy xuất vật liệu.
Không phê duyệt một quy trình chỉ dựa trên vài chi tiết có ngoại quan chấp nhận được nếu bản vẽ nêu rõ các kích thước hoặc chức năng chưa được kiểm tra. Một chi tiết có thể trông sạch sẽ nhưng lại hỏng khi lắp ráp; một kích thước có thể đạt tại một vị trí trong khi sự biến thiên giữa các lòng khuôn vẫn chưa được biết. Các kế hoạch thử khuôn và kiểm chứng phải khớp với nhu cầu nghiệm thu thực tế của dự án.
Bốn cổng sẵn sàng
| Cổng | Câu hỏi cần trả lời | Bằng chứng cần xem xét |
|---|---|---|
| Khuôn và thiết kế | Khuôn có phản ánh chi tiết đã được phê duyệt và mục đích sản xuất không? | CAD và bản vẽ được kiểm soát, thay đổi khuôn, nhận diện lòng khuôn, các hạng mục kỹ thuật còn bỏ ngỏ |
| Học hỏi quy trình | Nhóm có thể xác định cài đặt nào ảnh hưởng đến các phản hồi quan trọng không? | Hồ sơ thử nghiệm, tình trạng vật liệu, quan sát quá trình điền và đóng gói, ghi chú làm nguội và đẩy khuôn |
| Chấp nhận chi tiết | Các mẫu có đáp ứng yêu cầu về kích thước, chức năng và ngoại quan không? | Kết quả kiểm tra, mẫu được phê duyệt, phát hiện giữa các lòng khuôn, xử lý các sai lệch |
| Phát hành sản xuất | Nhóm sản xuất có thể lặp lại thiết lập và các kiểm tra đã được phát hành không? | Tài liệu quy trình, kiểm soát vật liệu, kế hoạch kiểm tra, quy tắc đóng gói và truy xuất nguồn gốc |
Các cổng kiểm soát này là một khung lập kế hoạch, không phải tiêu chuẩn chứng nhận phổ quát. Bằng chứng và giới hạn chấp nhận phải xuất phát từ bản vẽ, yêu cầu của khách hàng, mức độ rủi ro và các biện pháp kiểm soát ngành áp dụng.
Đọc các tín hiệu trước khi tăng sản lượng
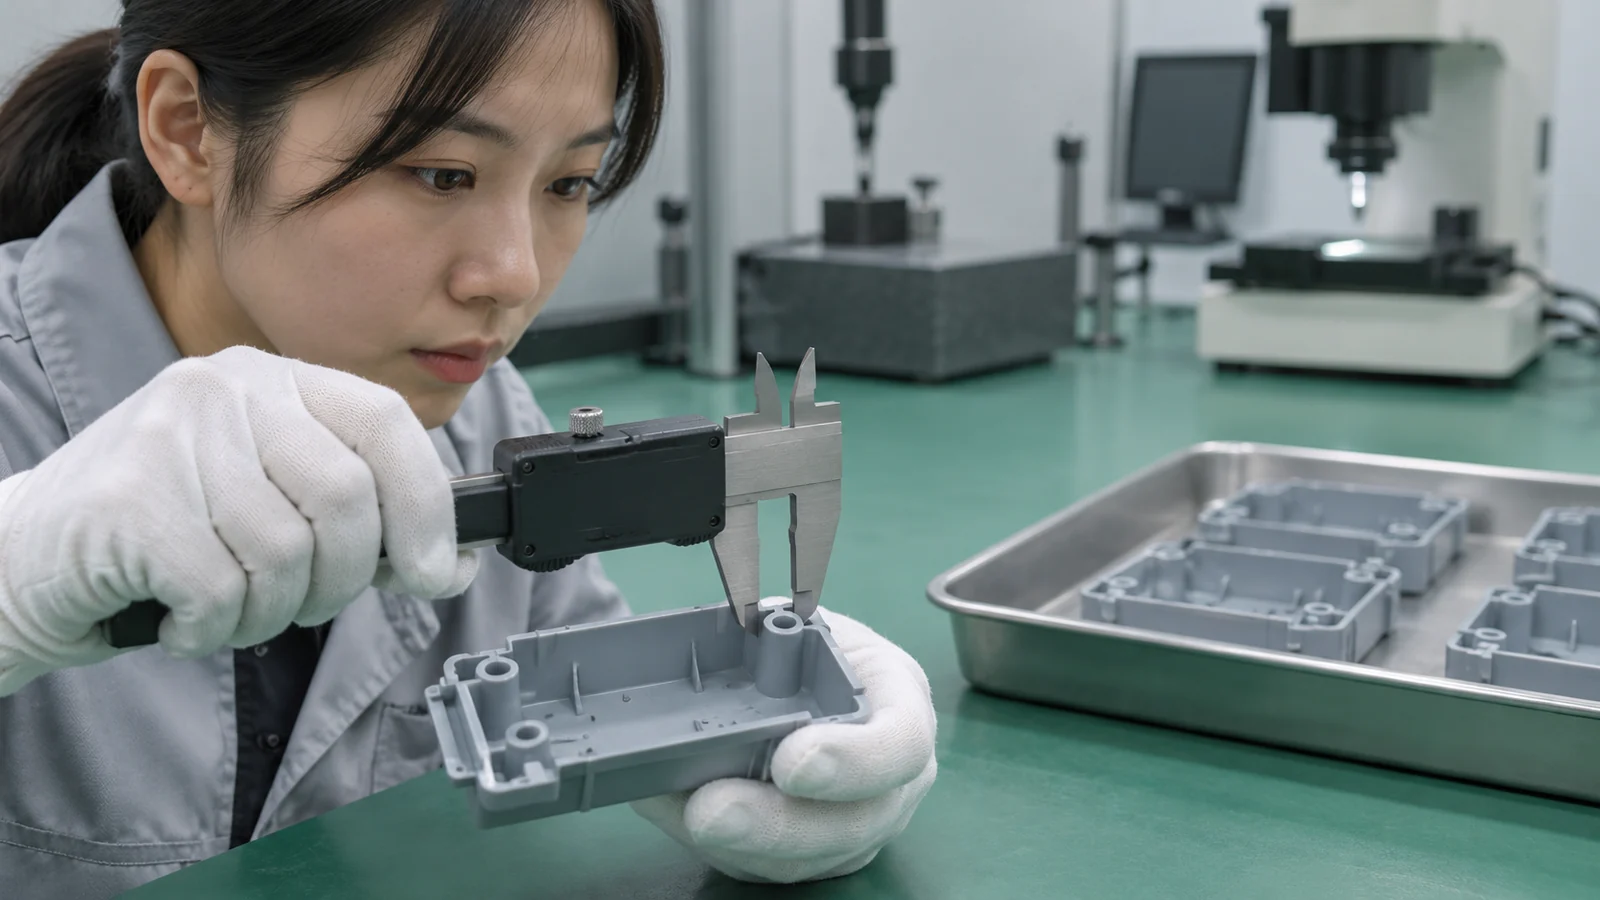
Quá trình tăng tốc sản xuất nên tạm dừng khi một kết quả không ổn định hoặc chưa được hiểu rõ. Hiện tượng thiếu ép lặp lại, ba via, lõm, cong vênh, dính khuôn hoặc biến đổi màu sắc có thể chỉ ra các nguyên nhân khác nhau; việc tăng sản lượng trước khi xác định được nguyên nhân có thể tạo ra thêm hàng tồn nghi ngờ mà không mang lại hiểu biết hữu ích.
- Theo lòng khuôn. Tách riêng các phép đo và quan sát bằng mắt theo từng lòng khuôn khi khuôn có nhiều hơn một lòng. Giá trị trung bình có thể che giấu một lòng khuôn đơn lẻ có hành vi khác biệt.
- Theo đặc điểm. Tập trung vào các kích thước liên quan đến lắp ghép, làm kín, tải trọng hoặc lắp ráp. Xác nhận rằng sơ đồ chuẩn tham chiếu và phương pháp đo đã chọn có thể lặp lại.
- Theo điều kiện quy trình. Ghi lại lô vật liệu và cách xử lý, các thay đổi thiết lập và điều kiện mà các mẫu được tạo ra. Không so sánh các chi tiết từ các điều kiện khác nhau như thể chúng là một lần thử nghiệm.
- Theo kiểu khuyết tật. Tìm vị trí và tính lặp lại. Một khuyết tật đi theo một lòng khuôn, một đường dòng chảy hoặc một đặc điểm đẩy sản phẩm có tính thông tin cao hơn nhãn đạt/không đạt chung chung.
Dự án đang hướng tới đâu sản xuất khối lượng lớn hơn, kế hoạch phát hành cũng nên xem xét độ dài chu kỳ chạy dự kiến, tần suất kiểm tra, bổ sung vật liệu và cách phát hiện sự trôi dạt quy trình.
Những gì cần có trong bàn giao sản xuất
Trước khi bắt đầu các đơn hàng thường xuyên, hãy đảm bảo những người vận hành, kiểm tra và tiếp nhận chi tiết đều dùng chung hướng dẫn hiện hành. Một bàn giao hữu ích bao gồm:
- các phiên bản chi tiết và dụng cụ đã được phê duyệt, với các thay đổi chưa giải quyết được đóng lại hoặc xử lý chính thức;
- cấp nhựa, màu sắc, xử lý lô và mọi hạn chế về nhựa nghiền lại hoặc thay thế;
- cửa sổ quy trình đã phát hành hoặc hướng dẫn thiết lập được thiết lập qua thẩm định dự án;
- các kích thước quan trọng, vị trí kiểm tra, phương pháp lấy mẫu và kế hoạch phản ứng nếu kiểm tra không đạt;
- mẫu ngoại quan hoặc tài liệu tham chiếu, định hướng đóng gói, ghi nhãn và yêu cầu truy xuất nguồn gốc.;
- quyền sở hữu việc xem xét các sai lệch và phê duyệt thay đổi kỹ thuật hoặc quy trình.
Các kiểm soát này kết nối đúc phun nhựa các quyết định được đưa ra trong quá trình thiết kế và thử nghiệm với hệ thống chất lượng hỗ trợ sản xuất liên tục. kiểm soát chất lượng cần giải thích cách cách ly các chi tiết không phù hợp và cách xác minh hành động khắc phục.
Câu hỏi thường gặp
Cần bao nhiêu vòng thử nghiệm trước khi sản xuất?
Không có con số cố định nào phù hợp cho mọi dự án. Quá trình được coi là sẵn sàng khi thiết kế, chất lượng và bằng chứng về khả năng lặp lại đã thỏa thuận đạt yêu cầu và các sai lệch còn lại được giải quyết hoặc chấp nhận chính thức.
Có thể dùng mẫu sản phẩm đầu tiên để khách hàng phê duyệt không?
Có thể gửi mẫu nếu quy trình phê duyệt của khách hàng cho phép, nhưng mẫu phải được nhận diện theo dụng cụ, lòng khuôn, vật liệu, bản sửa đổi và điều kiện chạy thử. Việc phê duyệt phải nêu rõ mẫu đủ điều kiện cho những gì và không đủ điều kiện cho những gì.
Có nên tăng dần sản lượng sản xuất không?
Sản lượng nên tăng theo mức độ rủi ro của dự án và bằng chứng thu thập được. Nếu quy trình, phương pháp kiểm tra hoặc nguồn cung vật liệu vẫn đang thay đổi, việc tăng từng bước có kiểm soát có thể phát hiện vấn đề trước khi chúng ảnh hưởng đến lô hàng lớn hơn.
Dấu hiệu hữu ích nhất cho thấy quá trình tăng tốc sản xuất đã hoàn tất là gì?
Nhóm có thể tái tạo các chi tiết đạt chuẩn bằng hướng dẫn đã phát hành, phát hiện biến động có ý nghĩa bằng các kiểm tra đã thỏa thuận và xử lý sai lệch mà không phụ thuộc vào đánh giá không được ghi nhận của người vận hành.