
制造轻量化电子设备外壳、医疗微流控芯片和电动汽车电池隔片,需要将聚合物壁厚成型至0.8毫米以下。标准注塑成型机械无法填充如此薄的截面,因为熔融塑料在到达型腔末端之前就会冷却并冻结。指定高速 薄壁注塑成型 通过利用配备蓄能器的压机,能够实现超高速注射速度,从而克服这些物理流动限制。聚成公司运营专门的高速生产单元,严格按照客户CAD文件生产结构薄壁组件。.
Mục lục
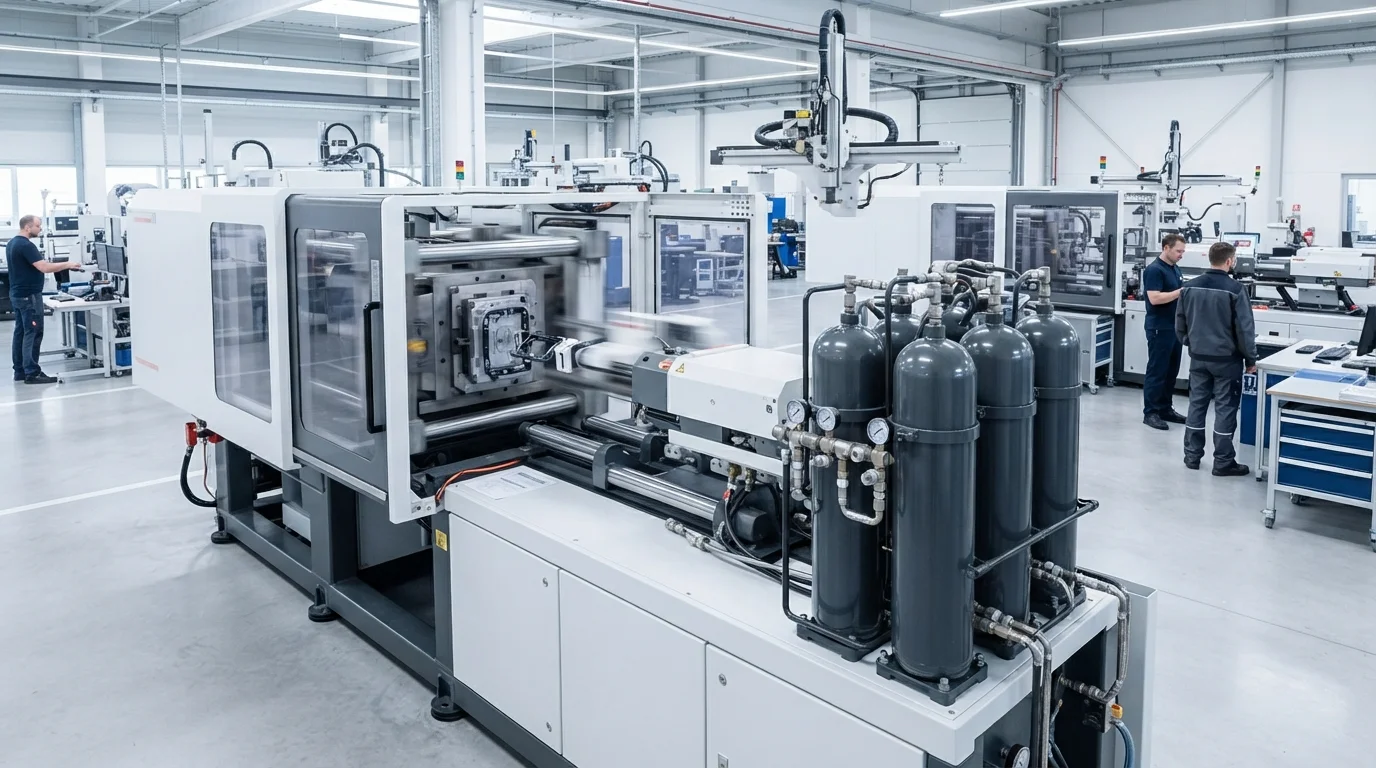
高L/T比流动与蓄能器辅助注射压机
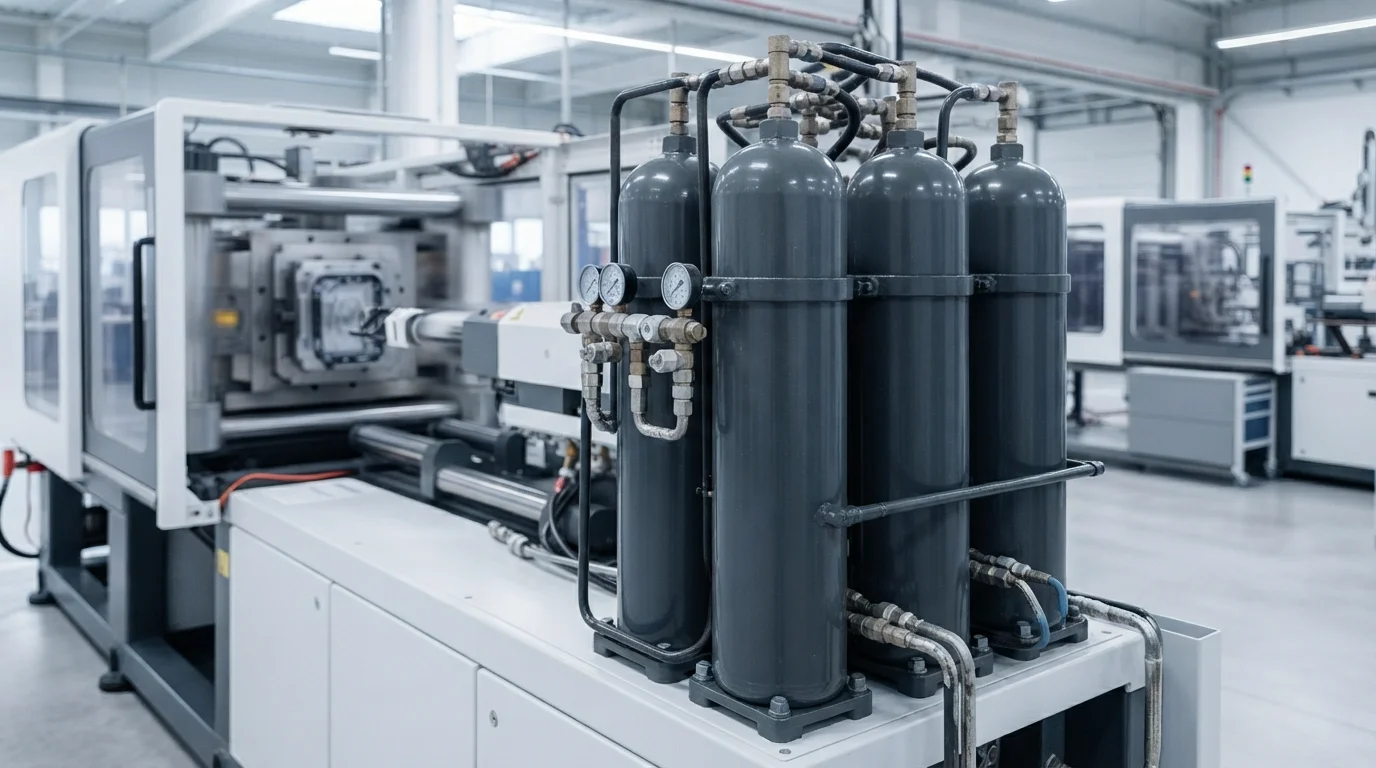
在超薄零件中实现完全填充型腔取决于L/T比,该比值比较流动长度与标称壁厚。当L/T比超过150:1或200:1时,熔融聚合物会快速向冷钢模具型腔壁散热。防止过早熔体冻结要求填充时间快于0.5秒。我们的生产设施采用配备液压氮气蓄能器的高速注塑成型机械。氮气蓄能器提供高达1,000毫米/秒的瞬时注射速度,在聚合物边界层固化之前填充薄型腔。.
高速压机操作标准包括:
- 蓄能器压力提升—释放加压氮气瞬间驱动液压油,提供极高的注射加速度。.
- 超快填充速度—以超过800毫米/秒的速度注射熔体,防止过早的边界层冻结。.
- 动态响应闭环控制—Giám sát bộ chuyển đổi áp suất đảm bảo chuyển đổi ngay lập tức từ áp suất sang vận tốc, ngăn ngừa tình trạng quá tải khoang.
- Độ ổn định lực kẹp cao—Giữ hai nửa khuôn đóng chặt dưới áp suất phun đỉnh cực cao ngăn ngừa ba via trên đường phân khuôn.
Nhựa chảy cao & Thiết kế thoát khí khuôn
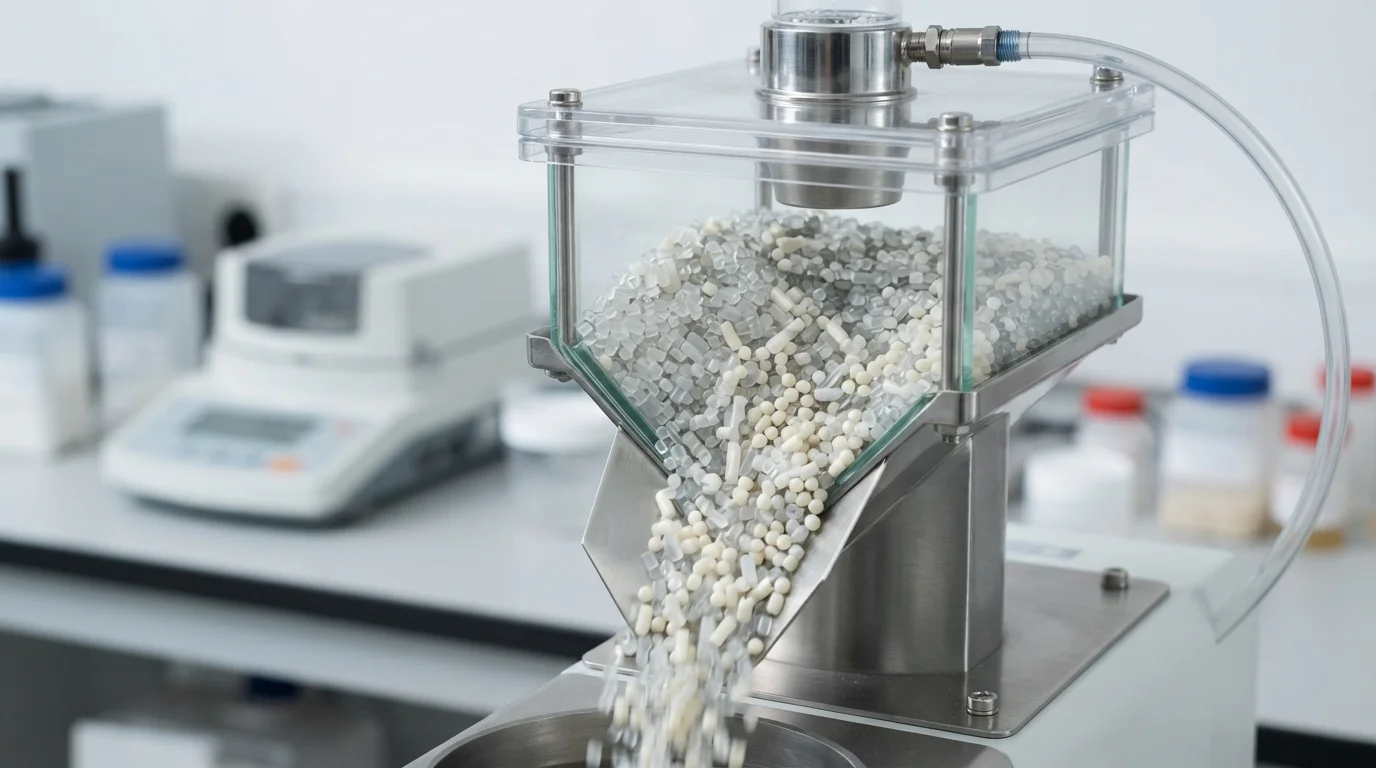
Việc lựa chọn vật liệu đóng vai trò quan trọng trong quá trình xử lý polymer tốc độ cao. Việc pha chế nhựa chảy cao đòi hỏi chọn polymer có chỉ số chảy (MFI) cao để giảm độ nhớt dưới tốc độ cắt cao. Các loại nhựa nhiệt dẻo thường được xử lý trong các ứng dụng thành mỏng bao gồm polymer tinh thể lỏng (LCP), nhựa chảy cao polycarbonate (PC), và nhựa gia cường sợi thủy tinh 30%. PA66. Tốc độ phun cao nén khí nhanh chóng bên trong các khoang mỏng, gây ra hiệu ứng cháy diesel nếu khí không thể thoát ra. Việc tích hợp hút chân không hỗ trợ khoang và các khe thoát khí siêu nhỏ có kích thước từ 0,015 mm đến 0,02 mm cho phép không khí thoát ra mà không tạo ra ba via nhựa.
| Cấp độ nhựa polymer | Dải MFI (g/10 phút) | Độ dày thành tối thiểu (mm) | Tỷ lệ L/T tối đa | Ứng dụng chính cho thành mỏng |
|---|---|---|---|---|
| LCP (Vectra E130i) | 30 – 70 | 0,20 mm | 250:1 | Đầu nối điện tử vi mô |
| PC chảy cao (Lexan 141R) | 25 – 60 | 0,60 mm | 180:1 | Khung và vỏ thiết bị di động |
| PA66-GF30 (Zytel 70G33L) | 20 – 45 | 0,80 mm | 160:1 | Miếng đệm mô-đun pin xe điện |
Ngăn ngừa thiếu nhựa, cong vênh và vết lõm co rút
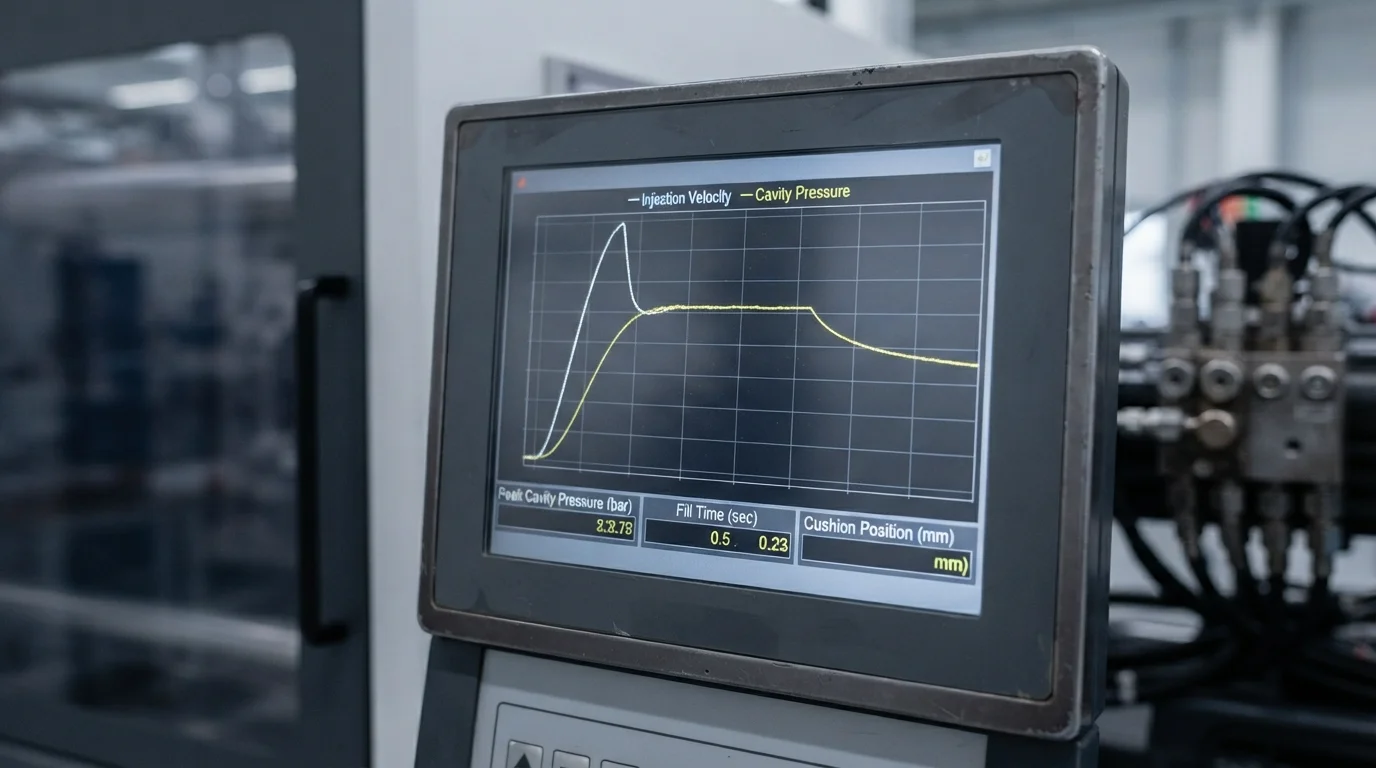
Sự ổn định quy trình trong quá trình ép phun tốc độ cao phụ thuộc vào phương pháp ép khoa học. Thực hiện Ép tách rời tách biệt giai đoạn phun nhanh khỏi giai đoạn nén và giữ áp, duy trì cân bằng áp suất khoang chính xác. Ngăn ngừa thiếu nhựa đòi hỏi kiểm soát chính xác nhiệt độ nóng chảy và sấy khô nhựa kỹ lưỡng trước khi xử lý. Tốc độ cắt cao tạo ra trong quá trình phun nhanh làm giảm độ nhớt polymer một cách động, cải thiện dòng chảy qua các kênh mỏng. Kiểm soát bố trí mạch làm mát đảm bảo thoát nhiệt đồng đều qua các gân mỏng, loại bỏ cong vênh sau khi ép.
Quy trình kiểm soát chất lượng cho các bộ phận thành mỏng bao gồm:
- Ghi nhật ký cảm biến khoang—Theo dõi đường cong áp suất khoang theo thời gian thực đảm bảo mật độ đóng gói nhất quán trong từng lần phun.
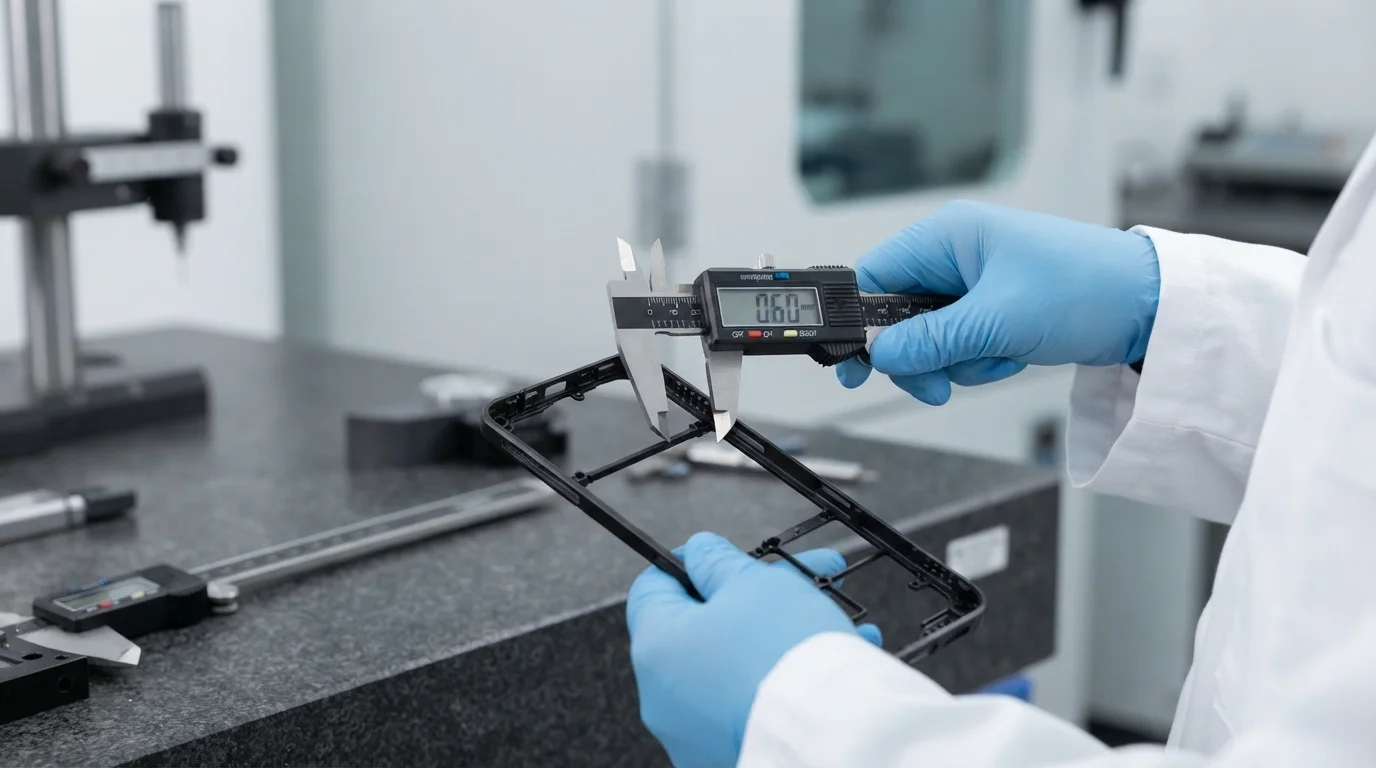
- Quét quang học bằng laser—Kiểm tra độ phẳng và kích thước chiều dày thành bằng phương pháp kiểm tra quang học không tiếp xúc.
- Kiểm tra độ ẩm bằng hạt hút ẩm—Duy trì độ ẩm nguyên liệu thô dưới 0,02% để ngăn ngừa sự phân hủy thủy phân và hiện tượng vết bạc.
Các câu hỏi thường gặp (FAQ)
Tỷ lệ L/T trong ép phun thành mỏng là gì?
Tỷ lệ chiều dài dòng chảy so với chiều dày thành (L/T) tính toán khoảng cách mà nhựa nóng chảy phải di chuyển so với độ dày của chi tiết. Tỷ lệ L/T cao hơn trên 150:1 yêu cầu máy ép phun tốc độ cao có bộ tích áp để điền đầy khuôn trước khi polymer đông đặc.
Máy ép có bộ tích áp khác gì so với máy ép phun tiêu chuẩn?
Máy có bộ tích áp sử dụng bình nitơ chịu áp lực để cung cấp thể tích dầu thủy lực tức thời, đạt tốc độ phun nhanh hơn gấp ba lần so với máy ép tiêu chuẩn. Tốc độ phun nhanh ngăn chặn các phần polymer thành mỏng nguội sớm trong quá trình điền đầy khoang.
Làm thế nào để ngăn ngừa vết cháy diesel trong khoang khuôn thành mỏng?
Ngăn ngừa vết cháy diesel yêu cầu tích hợp các rãnh thoát khí vi mô chính xác có kích thước từ 0,015 mm đến 0,02 mm dọc theo đường phân khuôn. Hút chân không khoang hút không khí ra khỏi khuôn trước khi phun, ngăn ngừa khí nén bốc cháy.