
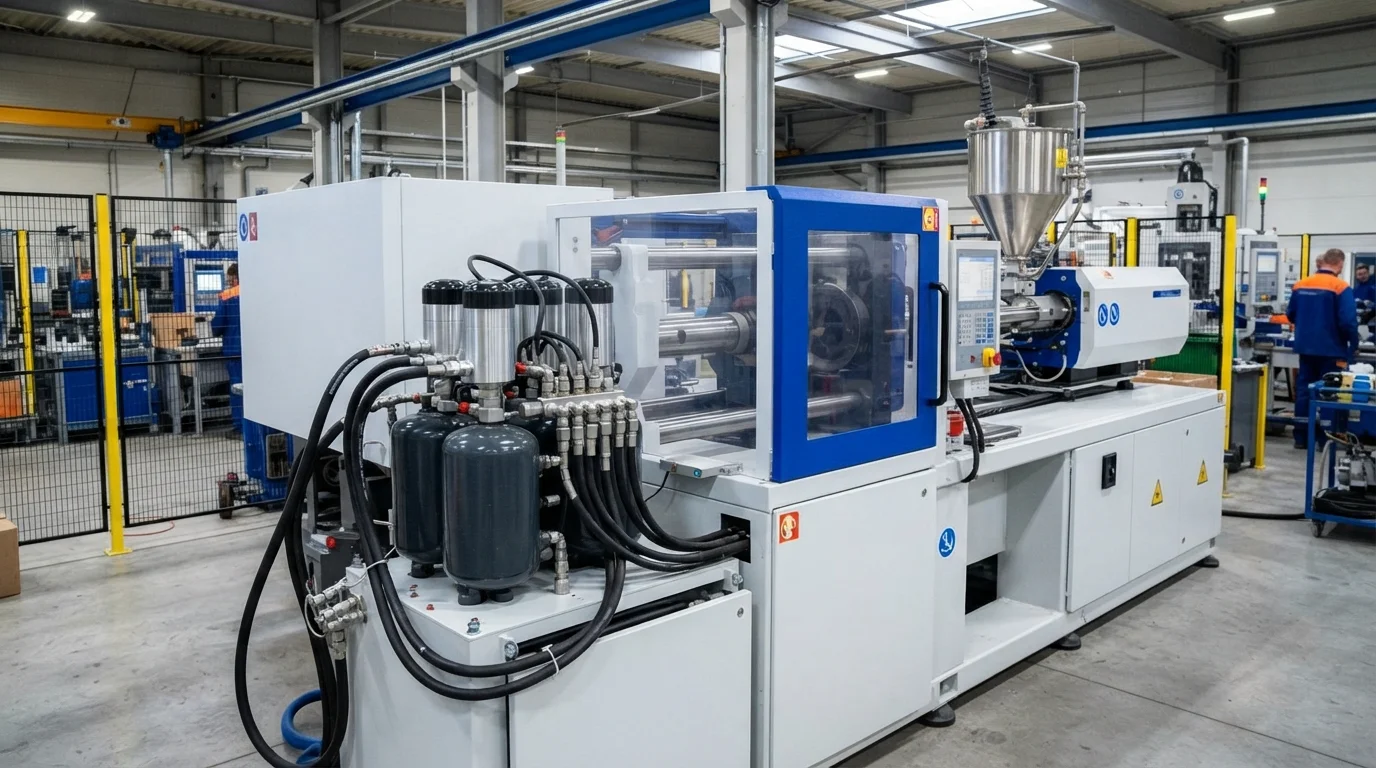
Sản xuất các chi tiết nhựa thành mỏng khối lượng lớn đòi hỏi tốc độ phun cao để làm đầy các khoang khuôn trước khi nhựa nóng chảy bị đông đặc. Máy ép phun thông thường thiếu khả năng phản hồi thủy lực tức thời cần thiết để làm đầy các đường dòng chảy dài với độ dày thành dưới 0,8 mm. Việc chỉ định ép phun tốc độ cao giải quyết các hạn chế dòng chảy này bằng cách sử dụng bình tích áp nitơ thủy lực để dẫn động trục vít phun. JUCHENG vận hành các tế bào sản xuất tốc độ cao chuyên dụng, sản xuất bao bì thành mỏng, cốc chẩn đoán y tế và miếng đệm pin xe điện.
Mục lục
Máy ép phun hỗ trợ bằng bình tích áp & Tốc độ phun nhanh
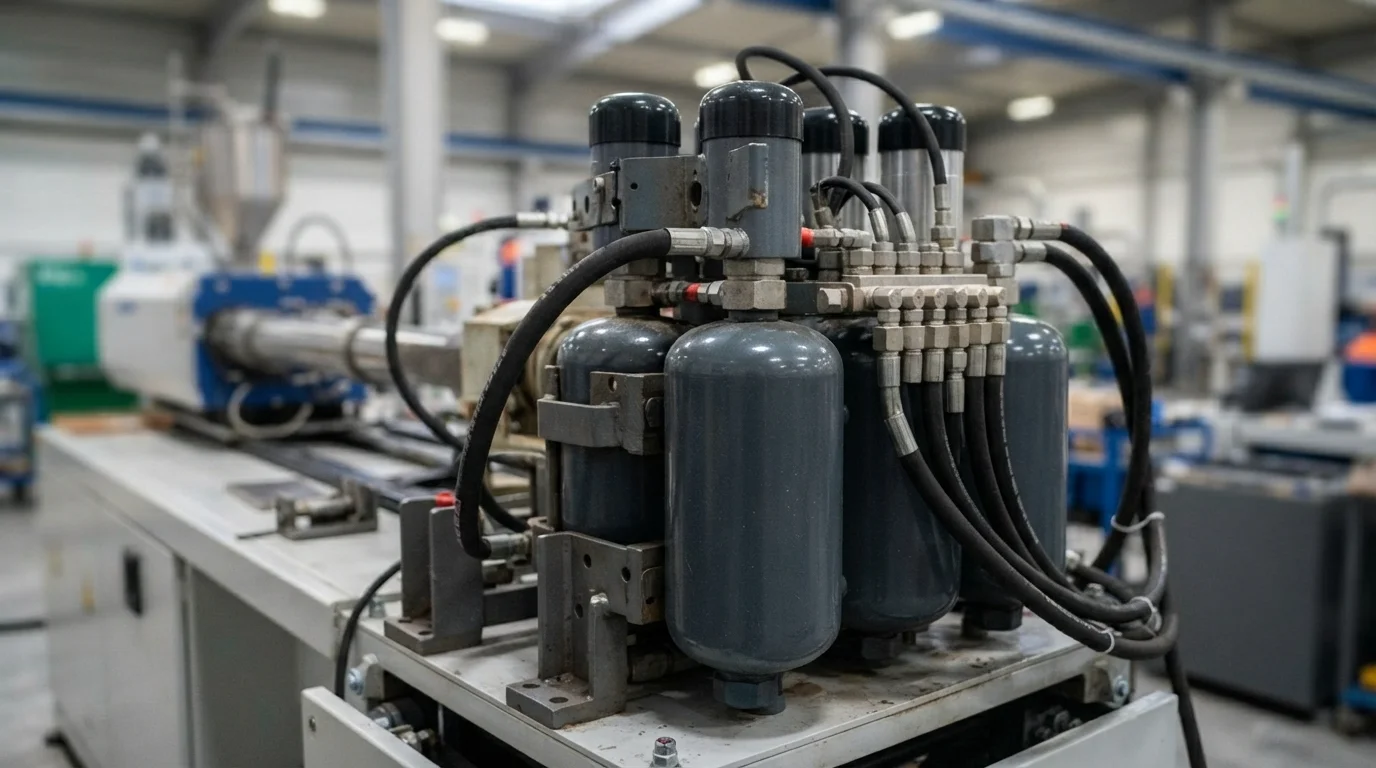
Để đạt được độ làm đầy khoang hoàn toàn trong các hình dạng thành mỏng cần tốc độ phun lên đến 1.000 mm/giây. Trang bị cho máy ép phun máy ép phun hỗ trợ bằng bình tích áp cung cấp thể tích dầu thủy lực tức thời trong giai đoạn làm đầy. Bình tích áp nitơ xả áp suất tích trữ trong vòng mili giây, tăng tốc trục vít phun đến tốc độ đỉnh ngay lập tức. Việc làm đầy siêu nhanh ngăn chặn mặt trước nhựa nóng chảy bị đông đặc sớm dọc theo bề mặt khoang khuôn lạnh. Cảm biến áp suất vòng kín giám sát lưu biến nhựa nóng chảy trong mỗi chu kỳ, đảm bảo chuyển đổi ngay lập tức từ tốc độ làm đầy sang áp suất giữ.
高速压机操作标准包括:
- Xả bình tích áp nitơ—Giải phóng thể tích dầu thủy lực tích trữ dẫn động trục vít phun với gia tốc ban đầu cực lớn.
- Điều khiển phản hồi vòng kín—Giám sát cảm biến áp suất khoang khuôn ngăn chặn việc ép quá mức và tràn mép dọc theo đường phân khuôn.
- Độ ổn định lực kẹp cao—Giữ các tấm lõi khuôn đóng chặt dưới áp suất phun đỉnh cao để ngăn ngừa ba via đường phân khuôn.
- Van thủy lực tác động nhanh—Thực hiện chuyển van dưới một mili giây giúp tối ưu hóa truyền vận tốc sang áp suất trong quá trình điền đầy.
Linh kiện bao bì thành mỏng & cách điện pin EV (≤0,8 mm)
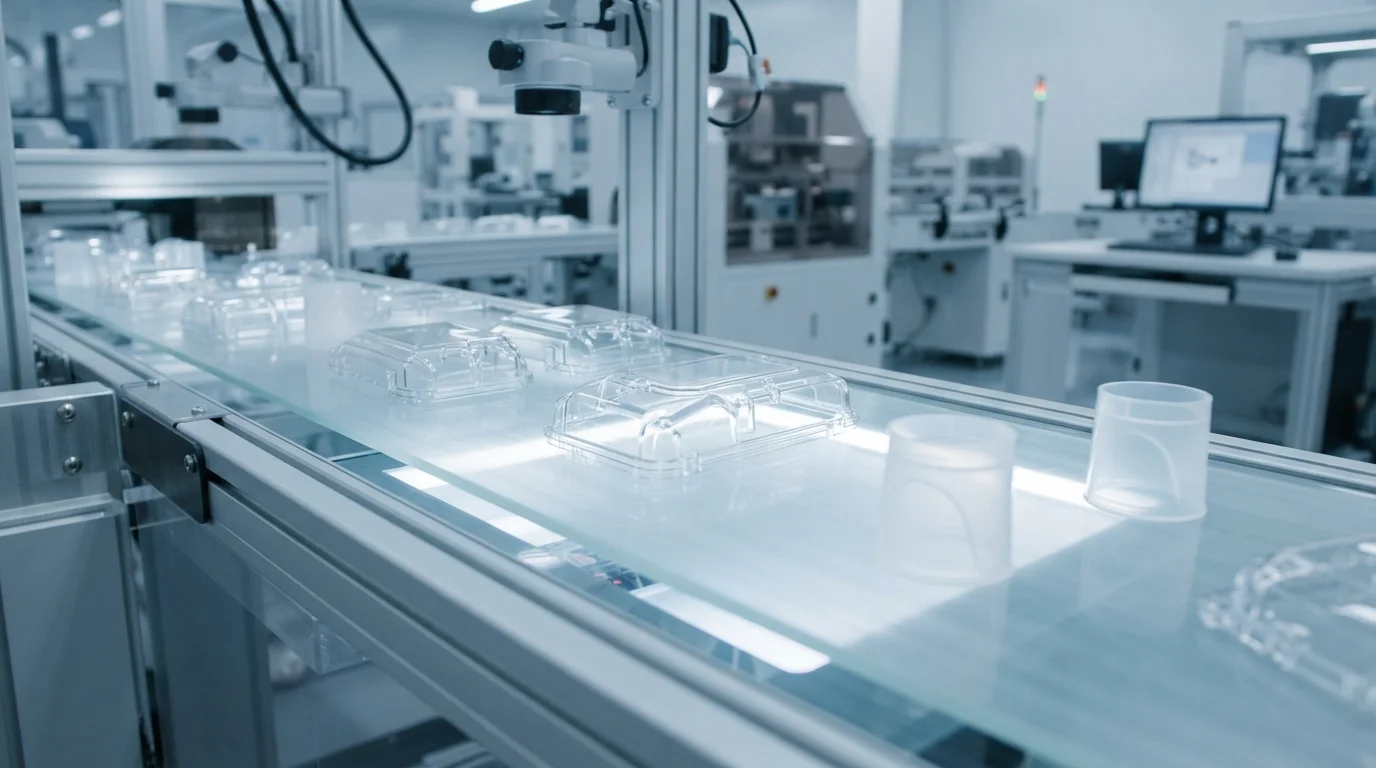
Các linh kiện thành mỏng có trong đệm pin EV và bao bì tiêu dùng đòi hỏi nhựa có Chỉ số Chảy Nóng chảy (MFI) cao. Gia công nhựa nhiệt dẻo như dòng chảy cao polycarbonate (PC), LCP, PA66, và polypropylene (PP) đòi hỏi kiểm soát nhiệt độ chính xác. Tốc độ phun cao tạo ra nhiệt cắt ma sát trong các cổng kênh hẹp, làm giảm độ nhớt nhựa một cách linh động. Độ nhớt nóng chảy thấp hơn cho phép nhựa di chuyển qua tỷ lệ chiều dài dòng chảy trên độ dày (L/T) vượt quá 200:1. Hệ thống hút chân không hỗ trợ loại bỏ khoang khuôn hút không khí ra khỏi khuôn trước khi phun, ngăn ngừa bọt vi mô và cháy diesel.
| Cấp độ nhựa polymer | Dải MFI (g/10 phút) | Độ dày thành (mm) | Tốc độ điền đầy (mm/giây) | Ứng dụng tốc độ cao chính |
|---|---|---|---|---|
| PP (Borealis RF365MO) | 35 – 70 | 0,40 – 0,80 mm | 600 – 900 mm/giây | Bao bì thành mỏng & hộp đựng |
| PC dòng chảy cao (Makrolon 2407) | 25 – 55 | 0,60 – 1,00 mm | 500 – 800 mm/giây | Nắp điện tử & khung màn hình |
| PA66-GF30 (Zytel 70G33L) | 20 – 40 | 0,80 – 1,20 mm | 400 – 700 mm/giây | Tấm cách điện mô-đun pin xe điện |
Làm mát khuôn nhiều khoang & dòng chảy cân bằng hot runner
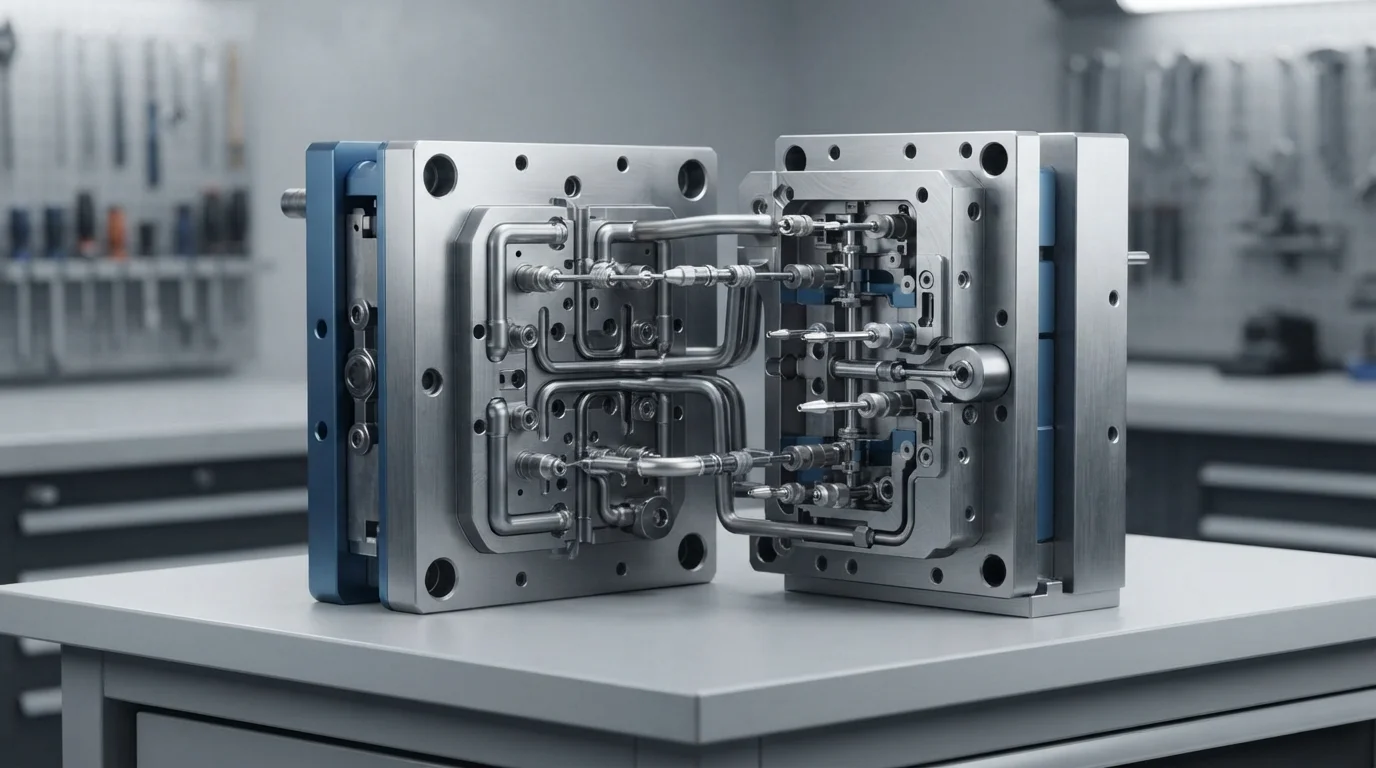
Tối đa hóa sản lượng sản xuất phụ thuộc vào khuôn nhiều khoang và quản lý nhiệt được tối ưu hóa. Việc tích hợp dòng chảy cân bằng hot runner các ống góp đảm bảo phân phối nhựa nóng chảy đồng đều đến mọi khoang, duy trì trọng lượng chi tiết đồng nhất. Khuôn nhiều khoang yêu cầu mạng làm mát cân bằng để tản nhiệt nhanh chóng từ thành polymer mỏng. Cấu hình kênh làm mát conformal gần bề mặt khoang giúp giảm thời gian làm mát xuống dưới 3 giây mỗi lần ép. Thực hiện phương pháp đúc khoa học thông qua Ép tách rời tách biệt tốc độ điền đầy khỏi áp suất giữ, duy trì CpK > 1,67 trong các chu kỳ sản xuất dài.
Các câu hỏi thường gặp (FAQ)
Tại sao cần bình tích áp cho đúc phun tốc độ cao?
Bình tích áp thủy lực lưu trữ khí nitơ có áp suất để cung cấp thể tích dầu thủy lực tức thời trong quá trình phun. Sự tăng áp tức thời này tăng tốc trục vít nhanh gấp ba lần so với bơm thủy lực tiêu chuẩn, điền đầy các khoang thành mỏng trước khi nhựa nóng chảy đông đặc.
Thời gian chu kỳ điển hình cho đúc thành mỏng tốc độ cao là bao nhiêu?
Thời gian chu kỳ cho bao bì thành mỏng và nắp điện tử thường dao động từ 2 đến 6 giây. Phun ép tốc độ cao, mạch nước làm mát nhanh và robot tự động lấy sản phẩm giúp giảm thiểu thời gian chu kỳ.
Làm thế nào để ngăn ngừa vết cháy diesel trong quá trình phun ép siêu nhanh?
Ngăn ngừa vết cháy diesel đòi hỏi phải tích hợp các rãnh thoát khí vi mô chính xác có kích thước từ 0,015 mm đến 0,02 mm dọc theo đường phân khuôn và sử dụng hút chân không khoang khuôn. Việc hút không khí ra khỏi khuôn trước khi phun ép ngăn khí nén bị đốt cháy.