
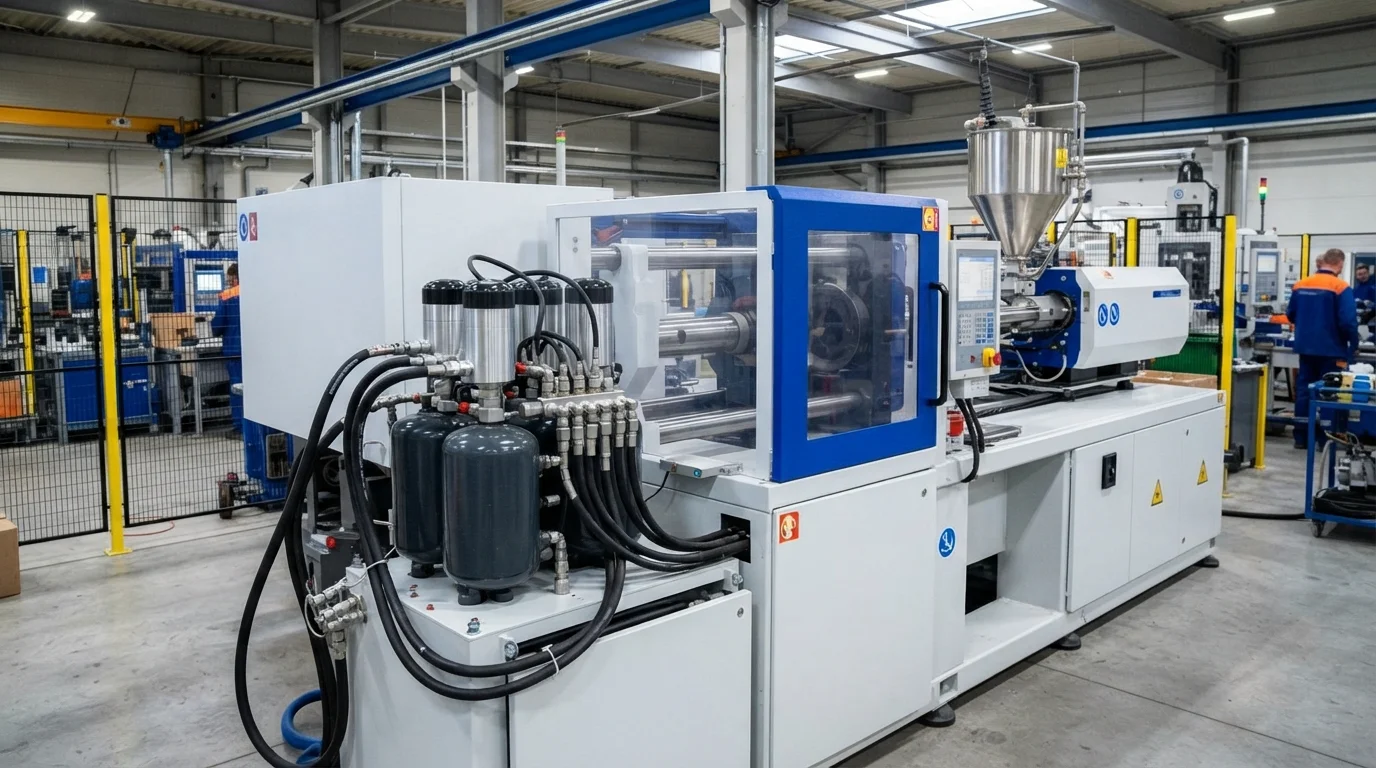
Yüksek hacimli ince cidarlı plastik bileşenlerin üretimi, eriyik donmadan önce kalıp boşluklarını doldurabilmek için yüksek enjeksiyon hızları gerektirir. Geleneksel enjeksiyon makineleri, 0,8 mm'nin altındaki cidar kalınlıklarında uzun akış yollarını doldurabilmek için gerekli anlık hidrolik tepkiye sahip değildir. Belirtme yüksek hızlı enjeksiyon kalıplama enjeksiyon vidasını tahrik etmek için hidrolik azot akümülatörlerini kullanarak bu akış sınırlamalarını çözer. JUCHENG, ince cidarlı ambalaj, tıbbi teşhis kapları ve EV batarya ara parçaları üreten özel yüksek hızlı üretim hücrelerini işletmektedir.
İçindekiler
Akümülatör Destekli Enjeksiyon Presleri ve Hızlı Enjeksiyon Hızı
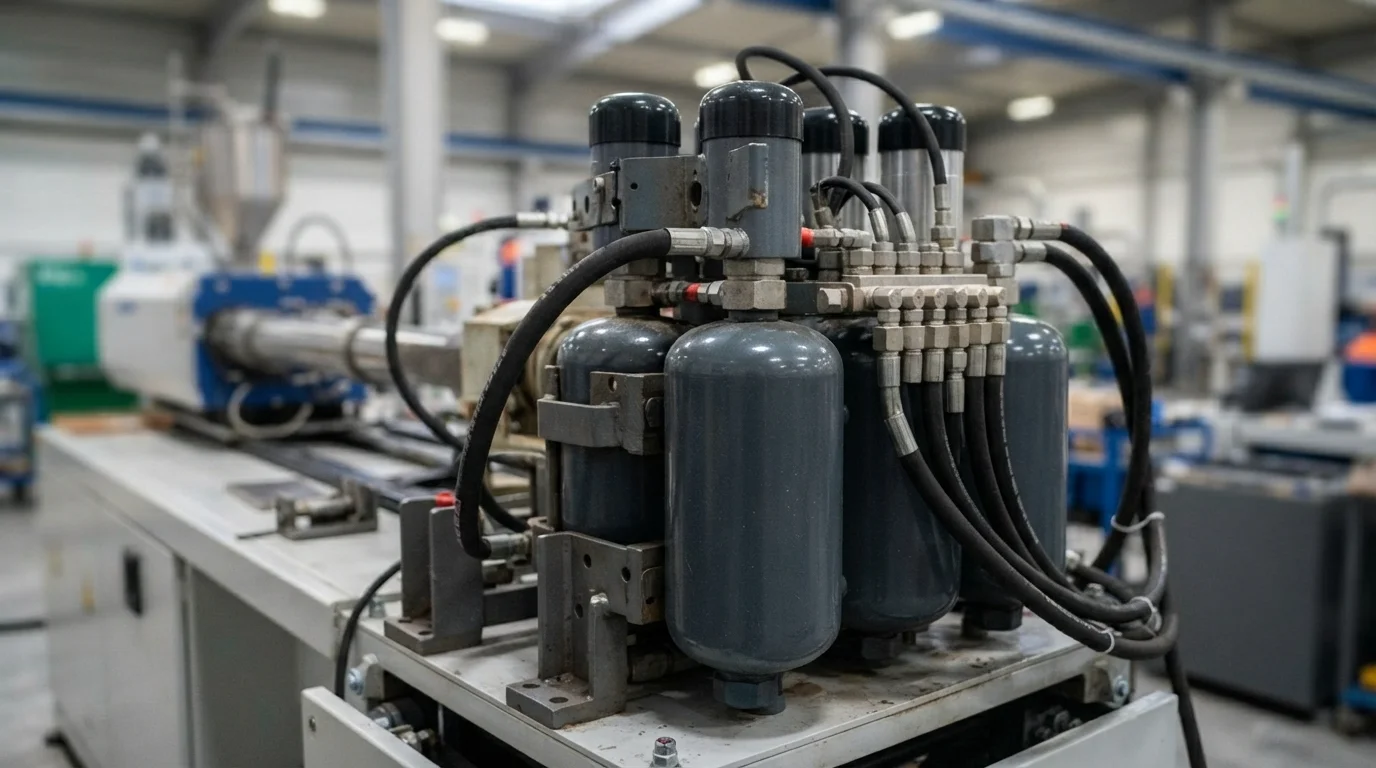
İnce cidarlı geometrilerde tam boşluk dolumu elde etmek, 1.000 mm/sn'ye kadar enjeksiyon hızları gerektirir. Enjeksiyon makinelerini akümülatör destekli enjeksiyon presleri ile donatmak, dolum aşamasında anlık hidrolik sıvı hacmi sağlar. Azot akümülatörleri depolanan basıncı milisaniyeler içinde boşaltarak enjeksiyon vidasını anında tepe hıza çıkarır. Ultra hızlı dolum, polimer eriyik cephelerinin soğuk boşluk yüzeyleri boyunca erken katılaşmasını önler. Kapalı çevrim basınç transdüserleri her çevrimde eriyik reolojisini izleyerek dolum hızından tutma basıncına anında geçişi sağlar.
Yüksek hızlı pres çalıştırma standartları şunları içerir:
- Azot akümülatör boşaltımı—Depolanan hidrolik yağ hacminin serbest bırakılması, enjeksiyon vidasını aşırı başlangıç ivmesiyle tahrik eder.
- Kapalı çevrim tepki kontrolü—Kavite basınç transdüserlerinin izlenmesi, kalıp ayırma hatları boyunca aşırı dolgunun ve çapak oluşumunun önlenmesini sağlar.
- Yüksek kenetleme kuvveti kararlılığı—Yoğun tepe enjeksiyon basınçları altında kalıp çekirdek plakalarını kapalı tutmak, ayırma hattı çapağını önler.
- Hızlı tepki veren hidrolik valfler—Milisaniye altı valf geçişlerinin gerçekleştirilmesi, dolum sırasında hız-basınç aktarımını optimize eder.
İnce Cidarlı Ambalaj ve EV Batarya Yalıtım Bileşenleri (≤0,8 mm)
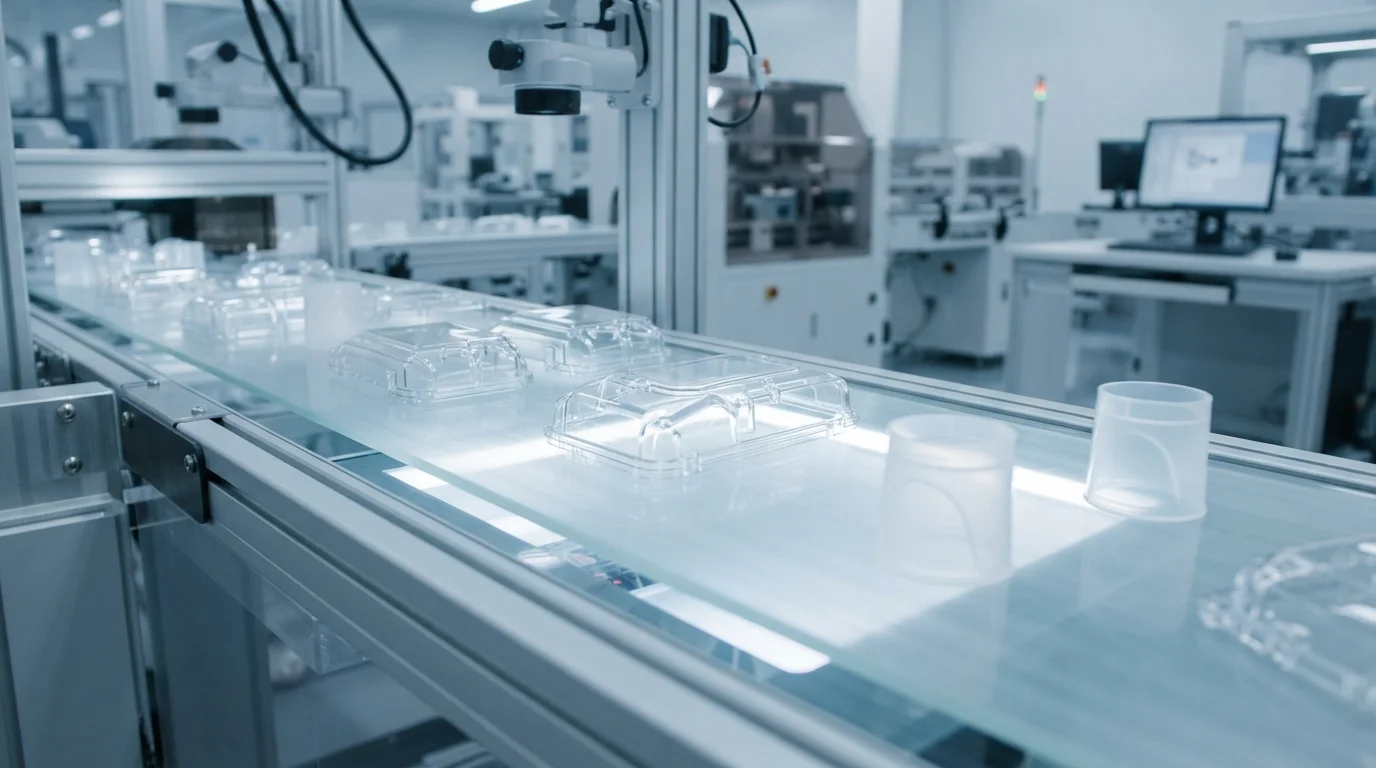
EV batarya ara parçalarında ve tüketici ambalajlarında yer alan ince cidarlı bileşenler, yüksek Eriyik Akış İndeksi (MFI) reçineleri gerektirir. Yüksek akışkanlı polikarbonat (PC), LCP, PA66, ve polipropilen (PP) gibi termoplastiklerin işlenmesi hassas sıcaklık kontrolü gerektirir. Yüksek enjeksiyon hızları, dar yolluk girişlerinde sürtünmeli kayma ısısı üretir ve reçine viskozitesini dinamik olarak düşürür. Daha düşük eriyik viskozitesi, plastiğin 200:1'i aşan yüksek akış uzunluğu-kalınlık (L/T) oranları boyunca ilerlemesine olanak tanır. Vakum destekli kavite tahliye sistemleri, enjeksiyondan önce havayı kalıptan çeker ve mikro kabarcıkları ve dizel yanıklarını önler.
| Polimer Reçine Sınıfı | MFI Aralığı (g/10dk) | Cidar Kalınlığı (mm) | Dolum Hızı (mm/sn) | Birincil Yüksek Hızlı Uygulama |
|---|---|---|---|---|
| PP (Borealis RF365MO) | 35 – 70 | 0,40 – 0,80 mm | 600 – 900 mm/sn | İnce cidarlı ambalaj ve kaplar |
| Yüksek Akışlı PC (Makrolon 2407) | 25 – 55 | 0,60 – 1,00 mm | 500 – 800 mm/sn | Elektronik kapaklar ve ekran çerçeveleri |
| PA66-GF30 (Zytel 70G33L) | 20 – 40 | 0,80 – 1,20 mm | 400 – 700 mm/sn | EV batarya modülü yalıtım plakaları |
Yüksek Kavite Sayılı Kalıp Soğutma ve Sıcak Yolluk Dengeli Akış
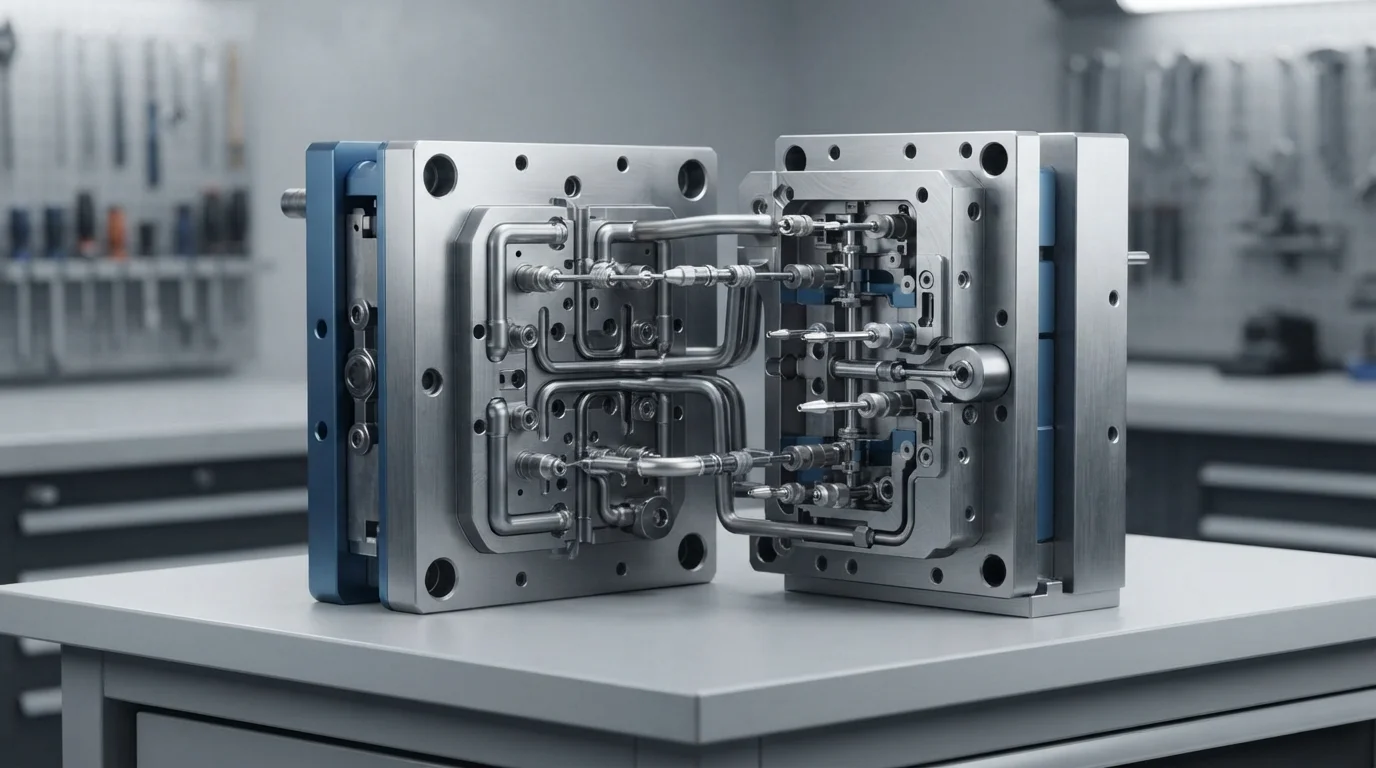
Üretim çıktısını en üst düzeye çıkarmak, çok kaviteli kalıplamaya ve optimize edilmiş termal yönetime dayanır. Entegre ederek sıcak yolluk dengeli akış manifoldlar, her göze eşit eriyik dağılımı sağlayarak tekdüze parça ağırlığını korur. Yüksek gözlü kalıplar, ince polimer duvarlarından ısıyı hızla çekmek için dengeli soğutma ağları gerektirir. Göz yüzeylerine yakın konformal soğutma kanallarının yapılandırılması, soğutma sürelerini atış başına 3 saniyenin altına indirir. Bilimsel kalıplama metodolojisinin şu şekilde uygulanması: Ayrıştırılmış Kalıplama dolum hızını paketleme basıncından izole ederek uzun üretim serileri boyunca CpK > 1.67 değerini korur.
Sıkça Sorulan Sorular (SSS)
Yüksek hızlı enjeksiyon kalıplama için neden bir akümülatör gereklidir?
Hidrolik akümülatörler, enjeksiyon sırasında anlık hidrolik yağ hacmi sağlamak için basınçlı azot gazı depolar. Bu anlık basınç artışı, vidayı standart hidrolik pompalardan üç kat daha hızlı hızlandırarak eriyik donmadan önce ince duvarlı gözleri doldurur.
Yüksek hızlı ince duvar kalıplama için tipik çevrim süresi nedir?
İnce duvar ambalaj ve elektronik kapaklar için çevrim süreleri tipik olarak 2 ila 6 saniye aralığındadır. Yüksek hızlı enjeksiyon, hızlı soğutma su devreleri ve otomatik robotik parça çıkarma, çevrim süresini en aza indirir.
Ultra hızlı enjeksiyon sırasında dizel yanma izlerini nasıl önlersiniz?
Dizel yanmalarını önlemek, ayırma hatları boyunca 0,015 mm ila 0,02 mm ölçülerinde hassas mikro havalandırma yuvalarının entegre edilmesini ve vakumlu göz tahliyesinin kullanılmasını gerektirir. Enjeksiyondan önce havayı kalıptan çekmek, sıkıştırılmış gazın tutuşmasını önler.