
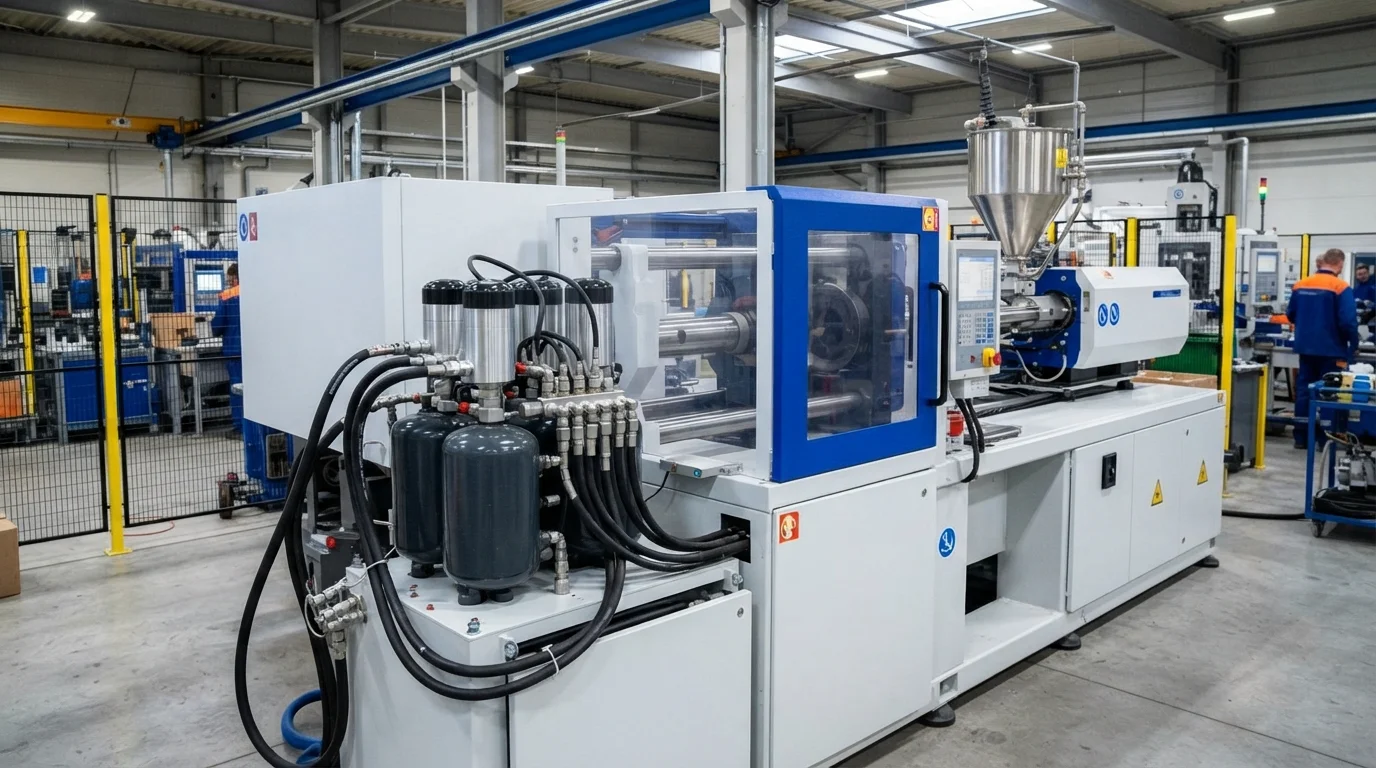
يتطلب تصنيع المكونات البلاستيكية رقيقة الجدران عالية الحجم سرعات حقن عالية لملء تجاويف القالب قبل تجمد الذوبان. تفتقر آلات الحقن التقليدية إلى الاستجابة الهيدروليكية اللحظية اللازمة لملء مسارات التدفق الطويلة بسمك جدار أقل من 0.8 مم. إن تحديد حقن البلاستيك عالي السرعة يحل هذه القيود في التدفق باستخدام مراكم هيدروليكية نيتروجينية لدفع برغي الحقن. تشغل JUCHENG خلايا إنتاج متخصصة عالية السرعة، لإنتاج عبوات رقيقة الجدران، وأكواب تشخيص طبية، وفواصل بطاريات السيارات الكهربائية.
جدول المحتويات
مكابس حقن بمساعدة المراكم وسرعة حقن سريعة
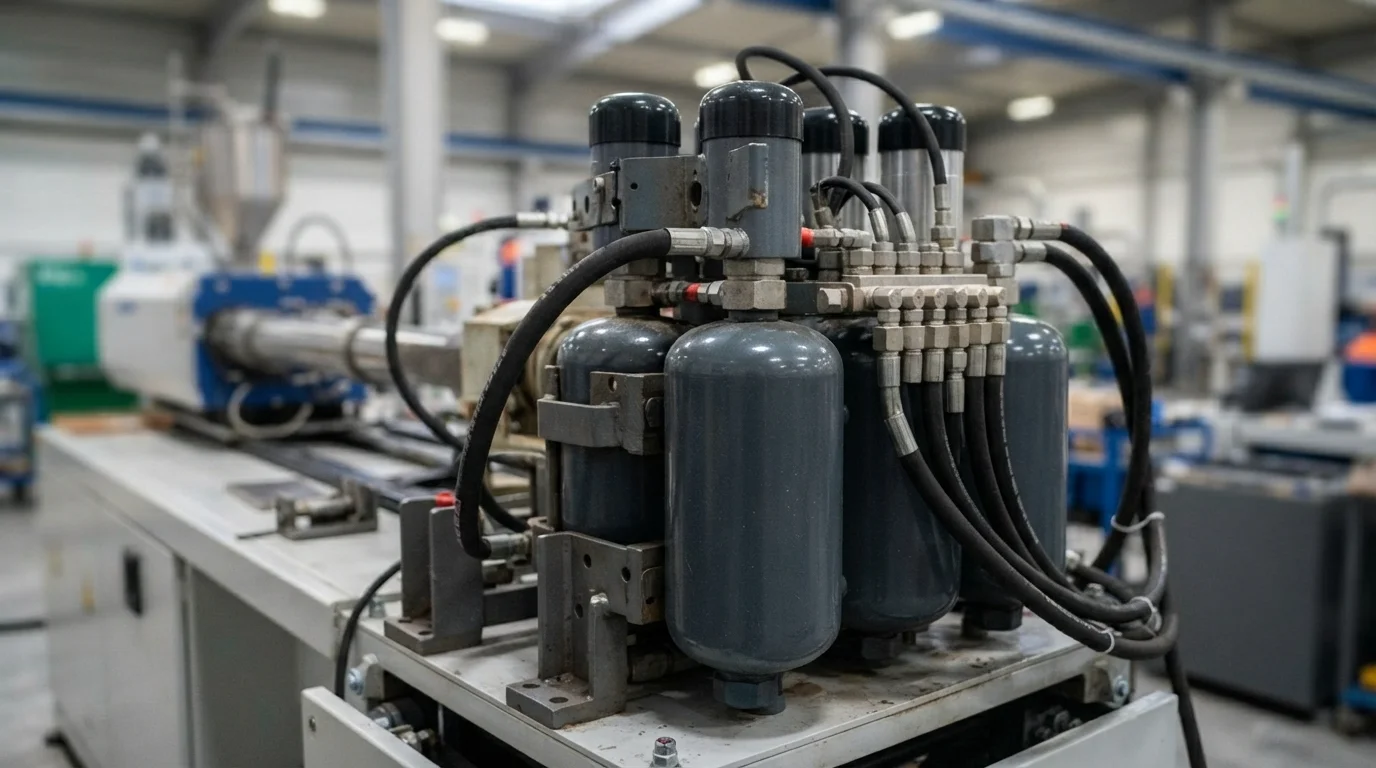
يتطلب تحقيق ملء كامل للتجويف في الأشكال رقيقة الجدران سرعات حقن تصل إلى 1,000 مم/ثانية. تجهيز آلات الحقن بـ مكابس حقن بمساعدة المراكم يوفر حجم سائل هيدروليكي فوري أثناء مرحلة الملء. تفرغ مراكم النيتروجين الضغط المخزن خلال أجزاء من الثانية، مما يسرع برغي الحقن إلى السرعة القصوى فورًا. يمنع الملء فائق السرعة تصلب جبهات البوليمر المنصهر قبل الأوان على أسطح التجويف الباردة. تراقب محولات الضغط ذات الحلقة المغلقة ريولوجيا الذوبان خلال كل دورة، مما يضمن التحول الفوري من سرعة الملء إلى ضغط التثبيت.
تشمل معايير تشغيل المكبس عالي السرعة:
- تفريغ مركم النيتروجين—تحرير حجم الزيت الهيدروليكي المخزن يدفع برغي الحقن بتسارع أولي شديد.
- التحكم في الاستجابة ذات الحلقة المغلقة—مراقبة محولات ضغط التجويف تمنع التعبئة الزائدة والوميض على طول خطوط فراق القالب.
- استقرار قوة التثبيت العالية—إبقاء ألواح قلب القالب مغلقة تحت ضغوط حقن الذروة الشديدة يمنع وميض خط الفراق.
- صمامات هيدروليكية سريعة الاستجابة—تنفيذ تحولات الصمام في أقل من ميلي ثانية يحسن نقل السرعة إلى الضغط أثناء التعبئة.
مكونات التغليف رقيقة الجدران وعزل بطاريات المركبات الكهربائية (≤0.8 مم)
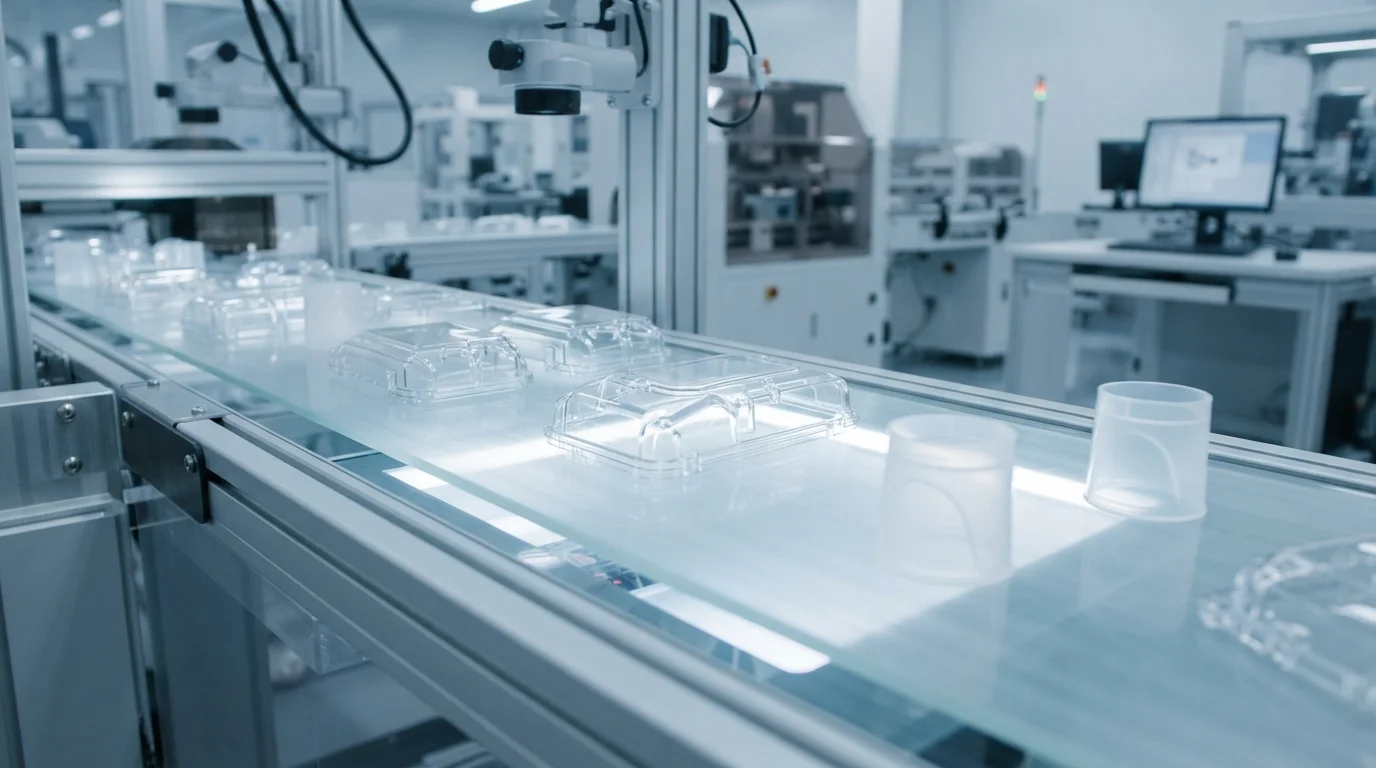
تتطلب المكونات رقيقة الجدران الموجودة في فواصل بطاريات المركبات الكهربائية والتغليف الاستهلاكي راتنجات ذات مؤشر تدفق ذوبان (MFI) عالي. معالجة اللدائن الحرارية مثل التدفق العالي بولي كربونات (PC), LCP, PA66, و 聚丙烯(PP) تتطلب تحكمًا دقيقًا في درجة الحرارة. تولد سرعات الحقن العالية حرارة قص احتكاكية داخل بوابات العداء الضيقة، مما يقلل لزوجة الراتنج ديناميكيًا. تسمح لزوجة الذوبان المنخفضة للبلاستيك بالانتقال عبر نسب طول التدفق إلى السماكة (L/T) العالية التي تتجاوز 200:1. تعمل أنظمة تفريغ التجويف بمساعدة الفراغ على سحب الهواء من القالب قبل الحقن، مما يمنع الفقاعات الدقيقة وحروق الديزل.
| درجة راتنج البوليمر | نطاق MFI (جم/10 دقائق) | سماكة الجدار (مم) | سرعة التعبئة (مم/ثانية) | التطبيق الأساسي عالي السرعة |
|---|---|---|---|---|
| PP (Borealis RF365MO) | 35 – 70 | 0.40 – 0.80 مم | 600 – 900 مم/ثانية | التغليف والحاويات رقيقة الجدران |
| بولي كربونات عالي التدفق (ماكرولون 2407) | 25 – 55 | 0.60 – 1.00 مم | 500 – 800 مم/ثانية | الأغطية الإلكترونية وإطارات الشاشات |
| PA66-GF30 (Zytel 70G33L) | 20 – 40 | 0.80 – 1.20 مم | 400 – 700 مم/ثانية | ألواح العزل لوحدات بطاريات السيارات الكهربائية |
تبريد قوالب الحقن عالي التجويف وتوازن تدفق القنوات الساخنة
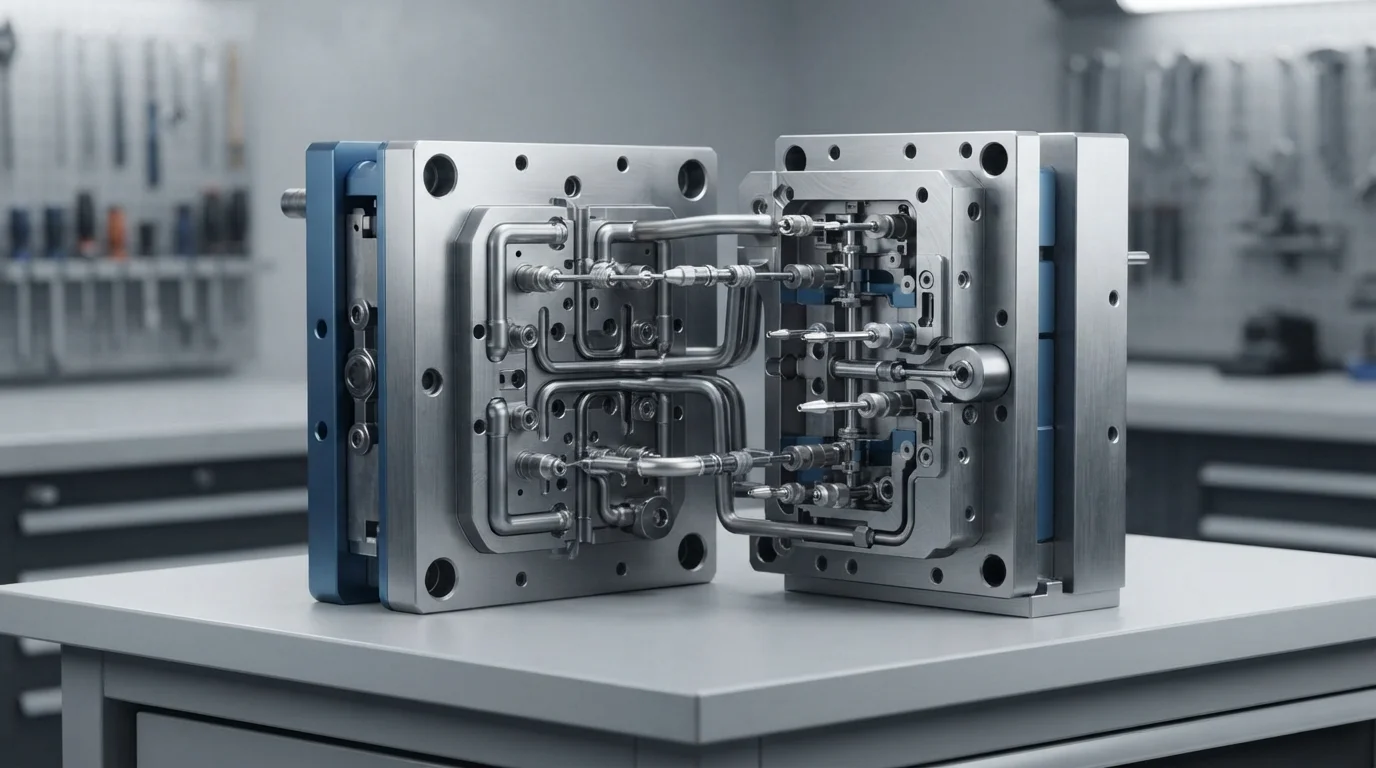
Maximizing production output relies on multi-cavity tooling and optimized thermal management. Integrating hot runner balanced flow manifolds ensures equal melt distribution to every cavity, maintaining uniform part weight. High-cavitation molds require balanced cooling networks to extract heat rapidly from thin polymer walls. Configuring conformal cooling channels close to cavity faces reduces cooling times to under 3 seconds per shot. Executing scientific molding methodology through القولبة المفصولة isolates filling speed from packing pressure, maintaining CpK > 1.67 across long production runs.
الأسئلة الشائعة (FAQs)
Why is an accumulator needed for high speed injection molding?
Hydraulic accumulators store pressurized nitrogen gas to deliver instant hydraulic oil volume during injection. This instant pressure boost accelerates the screw three times faster than standard hydraulic pumps, filling thin wall cavities before the melt freezes.
What is a typical cycle time for high speed thin-wall molding?
Cycle times for thin-wall packaging and electronic covers typically range from 2 to 6 seconds. High-speed injection, fast cooling water circuits, and automated robotic part extraction minimize cycle duration.
How do you prevent diesel burn marks during ultra-fast injection?
Preventing diesel burns requires integrating precision micro-venting slots measuring 0.015 mm to 0.02 mm along parting lines and using vacuum cavity evacuation. Drawing air out of the tool before injection prevents compressed gas from igniting.