
Các nhà sản xuất xe điện (EV) phải đối mặt với áp lực liên tục trong việc giảm trọng lượng khung gầm để kéo dài quãng đường di chuyển.
Việc thay thế các chi tiết kết cấu nhôm nặng bằng polyme kỹ thuật gia cường sợi thủy tinh đại diện cho một cột mốc quan trọng trong việc giảm nhẹ trọng lượng.
Bài blog kỹ thuật này xem xét vật lý định hướng sợi, cấu hình khuôn ép tấn cao và kiểm soát độ co ngót của polyme cần thiết để đúc các khay kết cấu đáng tin cậy.
Mục lục
- 1. Vật lý thay thế kim loại: Tại sao PA6-GF50 giảm 10kg khỏi khay pin xe điện
- 2. Giải quyết độ co ngót dị hướng và cong vênh do dòng chảy
- 3. Ngăn ngừa cắt sợi và mài mòn trục vít trong quá trình đúc áp suất cao
- 4. Làm chủ khuôn khổ lớn trên máy ép tấn cao 500T đến 650T
- 5. Quản lý độ hấp thụ ẩm và sự tăng kích thước trong polyamide
Vật lý thay thế kim loại: Tại sao PA6-GF50 giảm 10kg khỏi khay pin xe điện
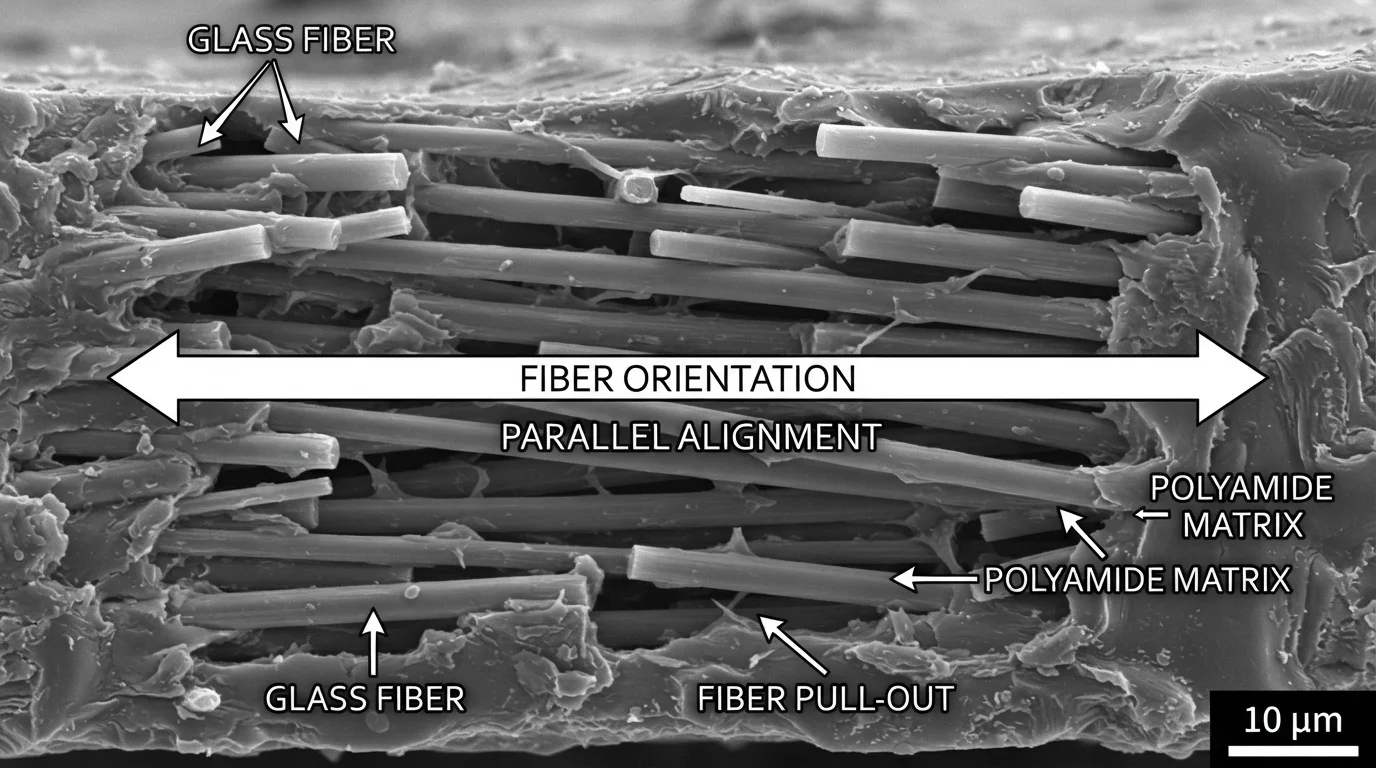
Việc chuyển đổi sang polyme hiệu suất cao cho phép các kết cấu ô tô trải qua thiết kế thay thế kim loại.
Cụ thể, việc sử dụng sản xuất khay pin bằng polyamide gia cường sợi thủy tinh cung cấp một nền tảng nhẹ giúp tiết kiệm tới 10 kg mỗi xe.
Sử dụng polyamide (PA6 hoặc PA66) được gia cường với 50% sợi thủy tinh đạt được các tính chất cơ học tương đương với nhôm đúc.
Các polyme kỹ thuật được gia cường cao này cung cấp độ bền kéo và mô đun đặc biệt, rất quan trọng để giữ các chồng pin nặng một cách an toàn.
Do đó, các chi tiết được đúc từ các hợp chất này chống lại tải trọng động của xe mà không bị oằn.
Các chỉ số hiệu suất chính cho các công thức polyamide chứa sợi thủy tinh bao gồm:
- Mô đun kéo—Các cấp được gia cường cao chứa sợi thủy tinh 50% đạt mô đun trên 15.000 MPa, tương tự nhôm đúc khuôn.
- Khả năng hấp thụ năng lượng va đập—Vật liệu composite polyamide hấp thụ năng lượng va đập đáng kể trong các va chạm bên động, bảo vệ tính toàn vẹn của pin.
- Khả năng chống hóa chất—Polyamide chống lại chất làm mát ô tô và dung dịch điện phân ở nhiệt độ vận hành cao.
Giải quyết co ngót dị hướng và cong vênh do dòng chảy
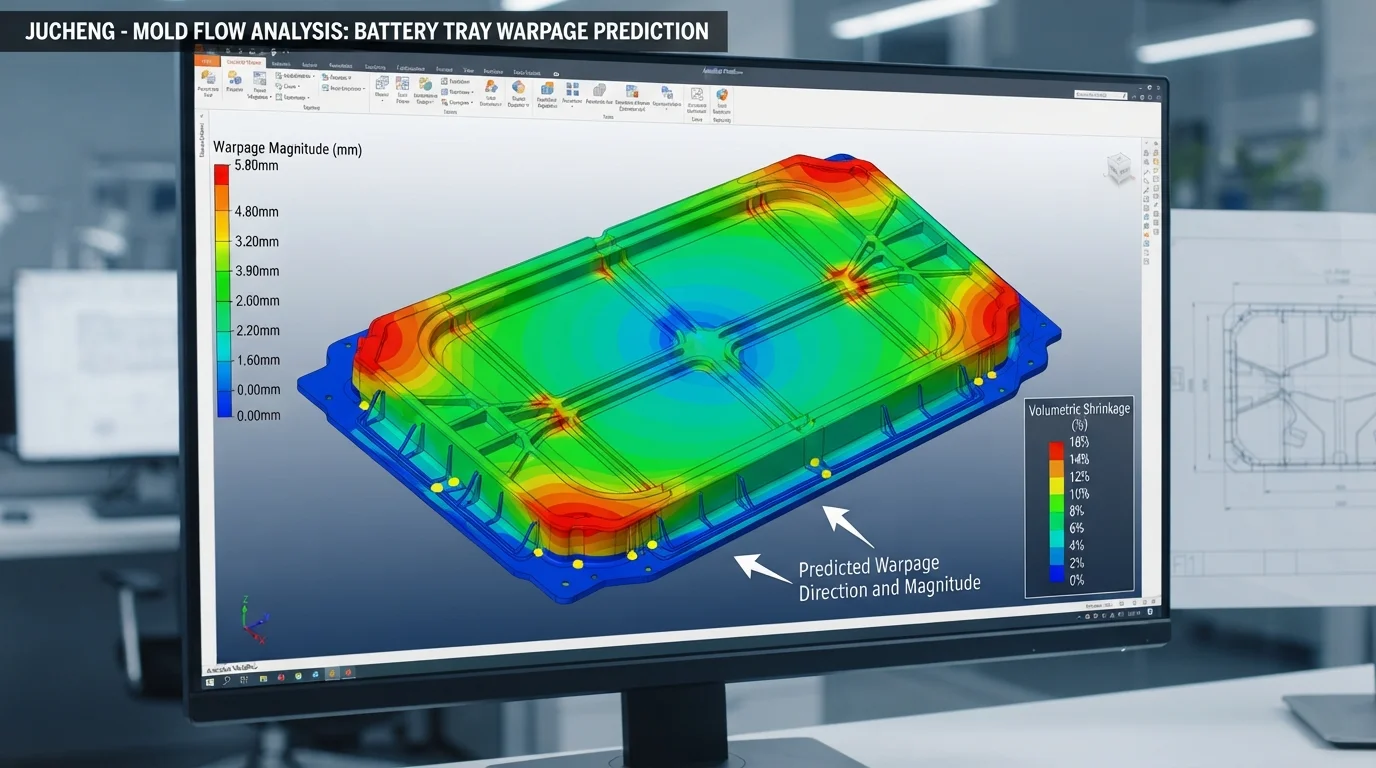
Kiểm soát cong vênh trong sản xuất khay pin bằng polyamide gia cường sợi thủy tinh đòi hỏi phân tích dòng chảy chi tiết.
Sợi thủy tinh căn thẳng song song với đường dòng chảy nóng chảy khi nhựa đi vào khoang khuôn.
Sự căn thẳng định hướng này gây ra co ngót dị hướng, trong đó chi tiết co ngót ít hơn nhiều dọc theo hướng dòng chảy so với ngang qua nó.
Các kỹ sư chế tạo khuôn sử dụng các cổng hot runner đa điểm cân bằng để phân phối mặt trước dòng nóng chảy một cách đối xứng.
Việc điền đối xứng giúp cân bằng định hướng sợi, vô hiệu hóa các ứng suất nội bộ gây ra hiện tượng xoắn sau khi đúc.
Thiết kế các gân kết cấu với tỷ lệ độ dày đồng đều cũng giúp hạn chế sự làm nguội không đồng đều trên khắp đáy khay.
Ngăn ngừa sự cắt đứt sợi và mài mòn trục vít trong quá trình đúc áp suất cao
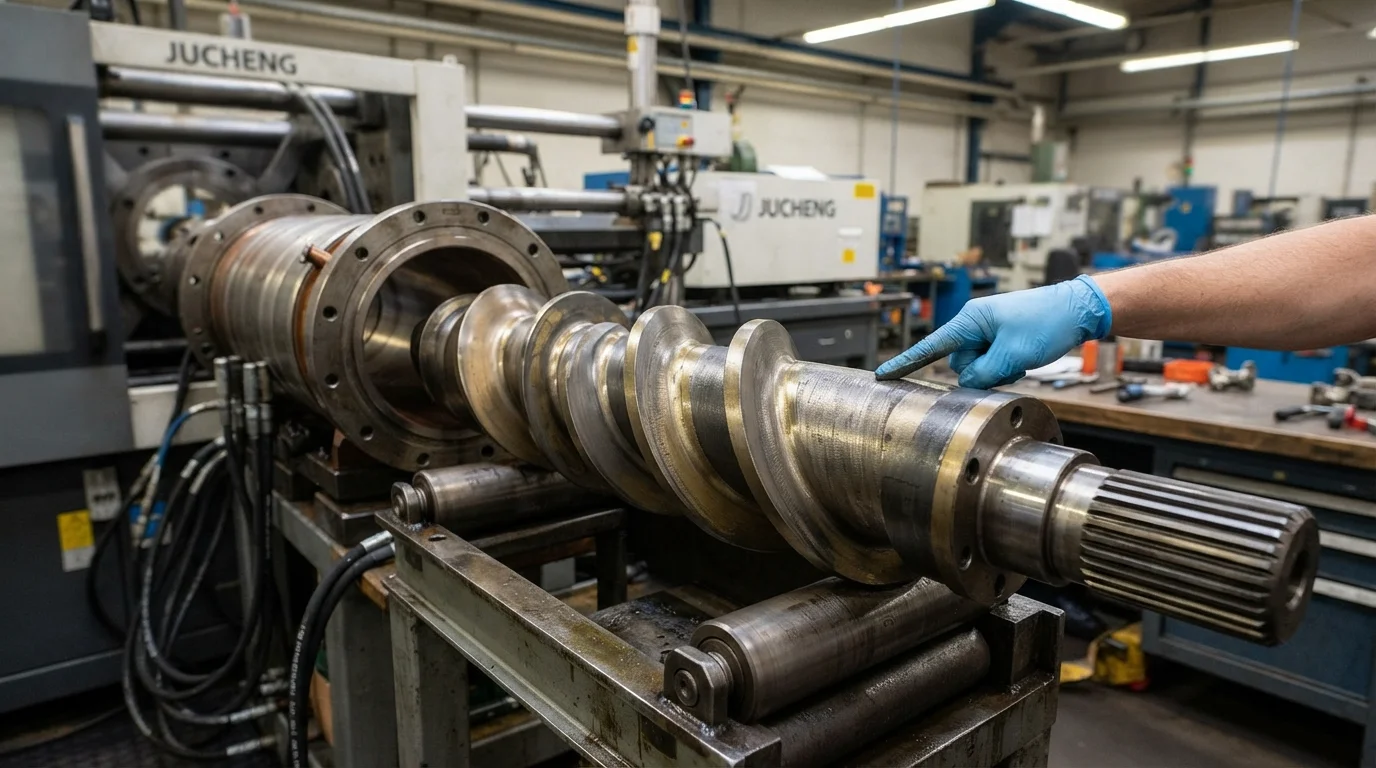
Ngăn ngừa sự đứt gãy sợi trong quá trình sản xuất khay pin bằng polyamide gia cường sợi thủy tinh là điều thiết yếu để duy trì độ bền cơ học.
Tốc độ quay trục vít cao và áp suất nén mạnh về mặt vật lý sẽ cắt nhỏ các sợi thủy tinh ngắn, làm giảm tỷ lệ khung hình của chúng.
Sợi ngắn hơn không thể phân phối tải trọng cơ học một cách hiệu quả, làm giảm giới hạn kéo của khay đúc.
Để bảo vệ chiều dài sợi, các kỹ sư xử lý của chúng tôi duy trì áp suất ngược thấp và hạn chế tốc độ trục vít trong quá trình hóa dẻo.
Hơn nữa, việc xử lý các vật liệu chứa thủy tinh có tính mài mòn cao đòi hỏi phải sử dụng thùng kim loại kép và trục vít tôi cứng để ngăn ngừa mài mòn máy nhanh chóng.
Biện pháp bảo vệ máy móc này duy trì khe hở chính xác giữa các ren trục vít, bảo toàn độ lặp lại trọng lượng bắn trong các chu kỳ sản xuất dài.
Làm chủ dụng cụ khổ lớn trên máy ép cao tấn 500T đến 650T
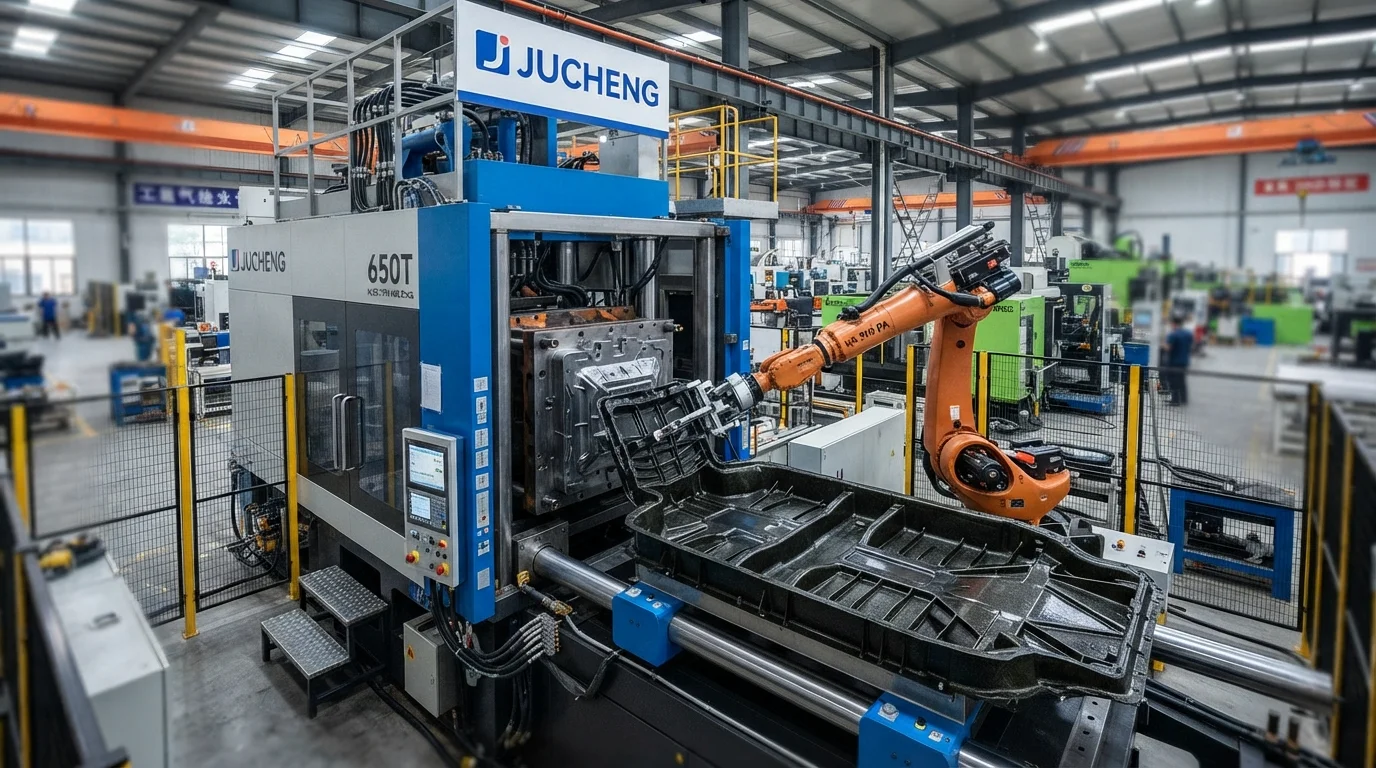
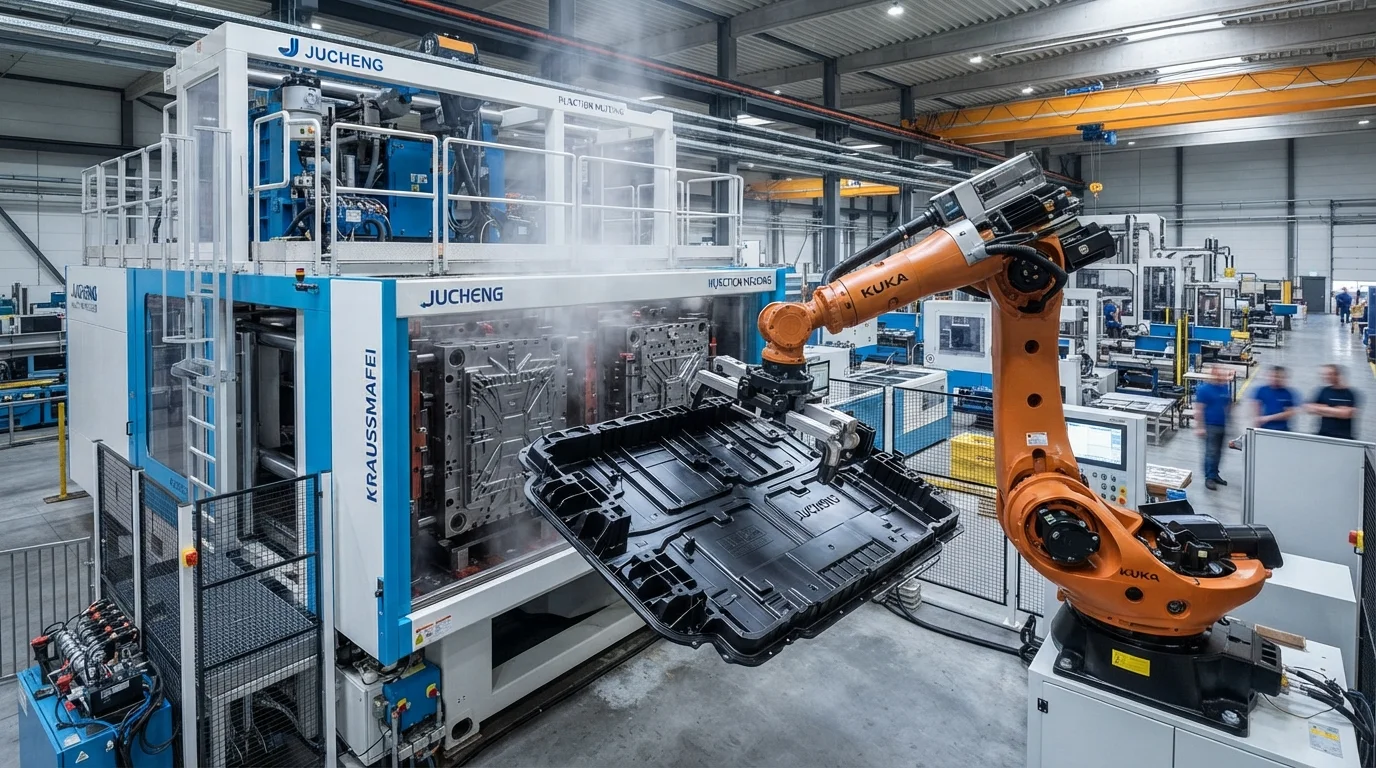
Đúc khay pin khổ lớn đòi hỏi lực kẹp lớn để ngăn ngừa ba via đường phân khuôn.
JUCHENG Injection Molding vận hành một đội máy ép ngang hạng nặng với lực kẹp từ 500T đến 650T.
Những máy tự động này cung cấp áp suất thủy lực cần thiết để giữ các nửa khuôn phức tạp đóng lại dưới áp suất phun cực cao.
Chuyên môn của chúng tôi trong sản xuất khay pin bằng polyamide gia cường sợi thủy tinh cung cấp nền tảng kết cấu nhẹ cho các chi tiết lớn hơn 电动汽车定制塑料电池外壳.
通过将精密模具与IATF 16949认证的质量体系相结合,聚成提供可靠的制造解决方案。.
Đội ngũ của chúng tôi cung cấp các đánh giá DfM toàn diện trong vòng 24 giờ để tối ưu hóa thiết kế các bộ phận kết cấu của bạn.
Quản lý độ hút ẩm và sự giãn nở kích thước ở polyamide
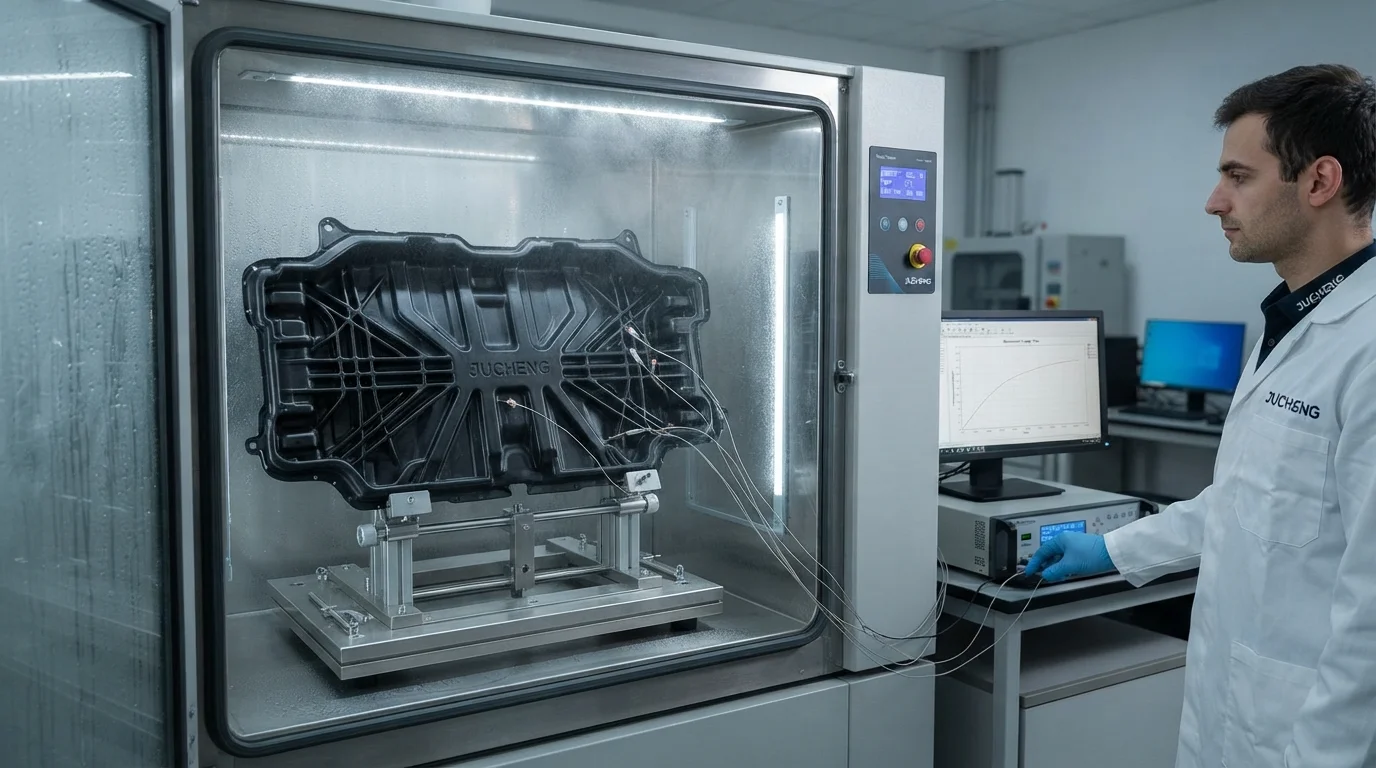
Polyamide là các polymer phân cực có khả năng hút ẩm tự nhiên từ môi trường xung quanh.
Việc hút ẩm hoạt động như một chất hóa dẻo, làm tăng độ dẻo dai nhưng giảm nhẹ độ bền kéo và làm tăng kích thước chi tiết.
Chúng tôi tính đến sự giãn nở kích thước này trong giai đoạn thiết kế khuôn, điều chỉnh kích thước lòng khuôn và lõi khuôn cho phù hợp.
Việc sấy trước hạt nhựa xuống độ ẩm dưới 0,05% trước khi ép vẫn là một cổng kiểm soát chất lượng bắt buộc.
Nhựa ẩm bị phân hủy thủy phân trong quá trình nóng chảy, dẫn đến chi tiết giòn và các khuyết tật ngoại quan như vệt bạc.
Quy trình chuẩn bị vật liệu của chúng tôi bao gồm giám sát điểm sương liên tục để đảm bảo độ khô tuyệt đối.
常见问题解答(FAQ)
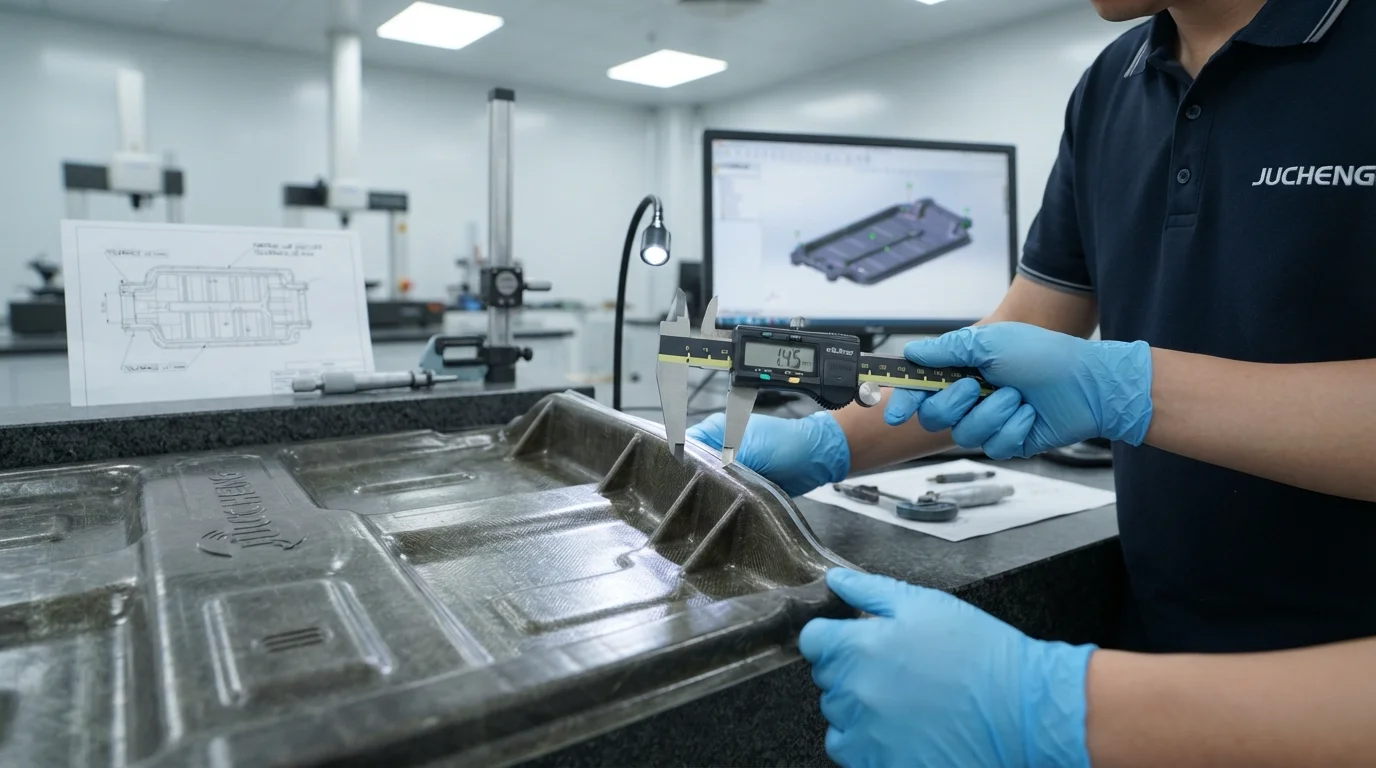
Hàm lượng sợi thủy tinh ảnh hưởng như thế nào đến tỷ lệ co ngót của polyamide?
Tăng hàm lượng sợi thủy tinh làm giảm đáng kể độ co ngót song song với hướng dòng chảy trong khi độ co ngót ngang dòng chảy hầu như không thay đổi. Ví dụ, polyamide không độn co ngót khoảng 1,5%, trong khi hợp chất độn 30% sợi thủy tinh chỉ co ngót 0,3% dọc theo đường dòng chảy. Sự khác biệt đáng kể này phải được mô hình hóa trong DfM để ngăn ngừa cong vênh kích thước.
Tại sao mài mòn máy móc lưỡng kim lại là mối lo ngại khi ép nylon độn sợi thủy tinh?
Sợi thủy tinh có tính mài mòn cao và gây xói mòn nhanh trên trục vít và xy-lanh thép tiêu chuẩn. Sự mài mòn này làm tăng khe hở giữa các cánh trục vít và thành xy-lanh, dẫn đến trượt nhựa nóng chảy và các phát bắn ép không nhất quán. Việc sử dụng xy-lanh lưỡng kim và trục vít phủ carbide là bắt buộc để duy trì độ lặp lại khi ép trong các đợt sản xuất khối lượng lớn.
Có thể ép các khay kết cấu lớn với độ ba via bằng không mà không cần lực kẹp cao không?
Ép các chi tiết khổ lớn có thành mỏng đòi hỏi áp suất phun cao để điền đầy lòng khuôn, điều này tất yếu đẩy hai nửa khuôn tách ra. Nếu không có đủ lực kẹp, nhựa nóng chảy sẽ thoát ra dọc theo mặt phân khuôn, tạo ba via. Vận hành máy ép hạng nặng với lực kẹp trên 500 tấn là điều thiết yếu để duy trì khả năng đóng kín chặt chẽ.