
Khi so sánh dập nhiệt với hàn siêu âm, hãy bắt đầu từ chức năng của mối nối: cả hai phương pháp đều liên kết các cụm nhựa, nhưng chúng tạo ra mối nối theo cách khác nhau. Dập nhiệt làm mềm một trụ đúc để nó có thể tạo thành đầu giữ xung quanh một chi tiết thứ hai; hàn siêu âm nung chảy các bề mặt tiếp giáp nhựa tương thích thông qua rung động và áp lực. Việc lựa chọn phụ thuộc vào việc cụm lắp có cần giữ cơ học, đường ghép liên tục, khả năng tiếp cận để bảo trì hay hình thức được kiểm soát hay không—chứ không phụ thuộc vào việc quy trình nào nghe có vẻ nhanh hơn.
Sự khác biệt về chức năng bắt đầu từ mối nối
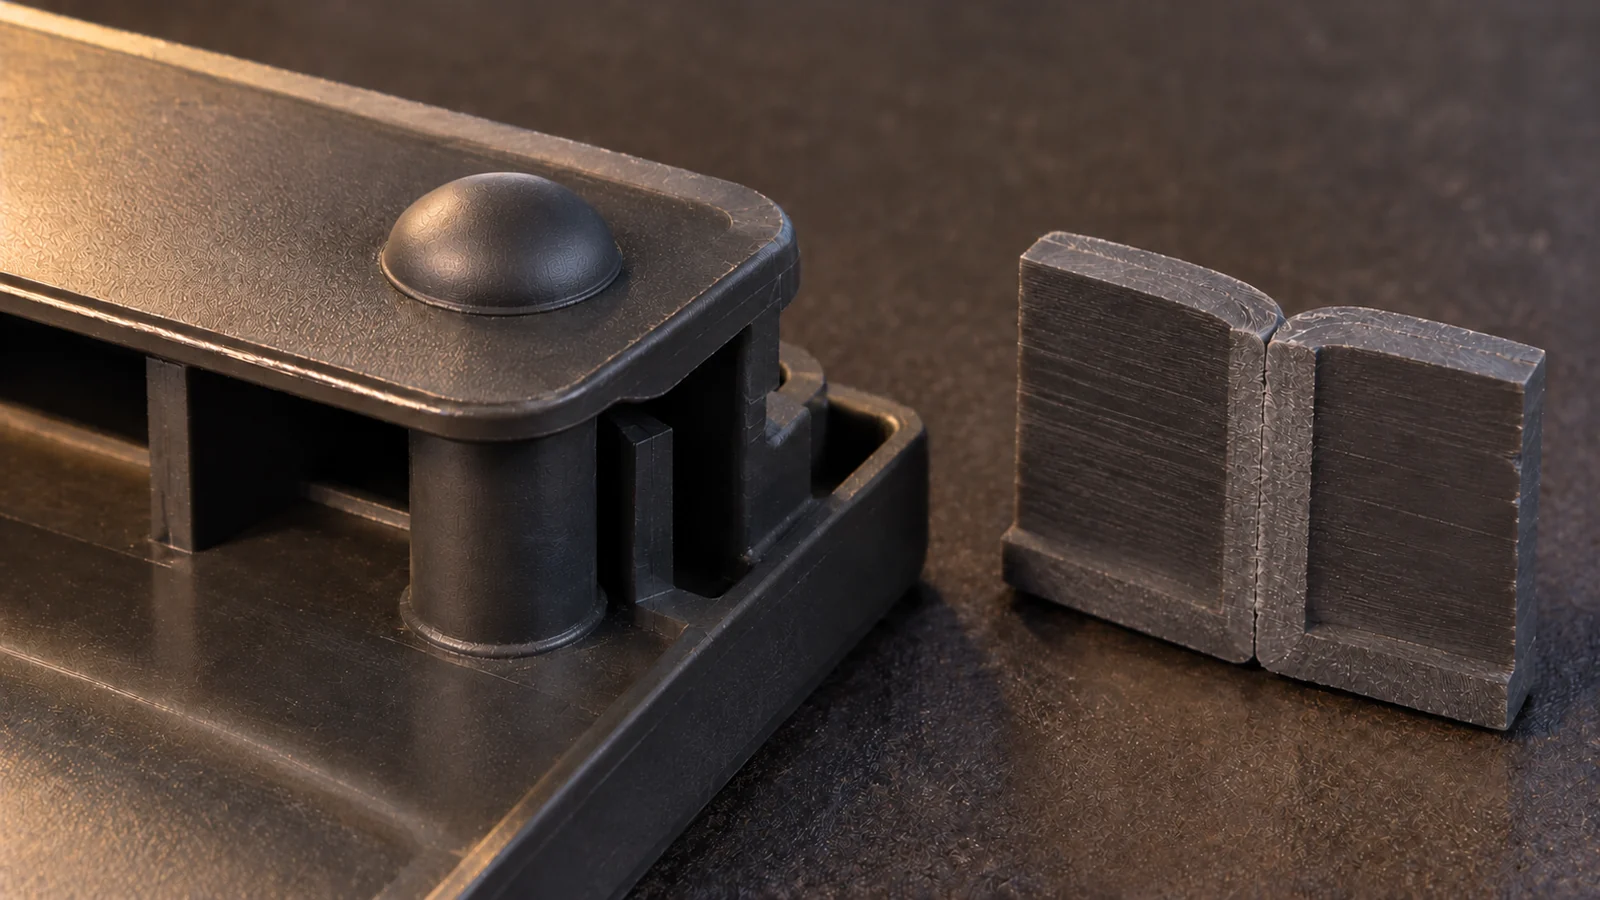
Dập nhiệt là một dạng tạo hình nhiệt. Một trụ hoặc gờ nhựa được gia nhiệt và tạo hình lại để giữ một chi tiết khác, thường là một miếng chèn kim loại hoặc chi tiết có lỗ. Chi tiết được giữ có thể vẫn được giữ cơ học mà không cần hàn hai nửa nhựa lại với nhau. Do đó, kích thước trụ, kết cấu đỡ và việc tạo đầu giữ là những yếu tố chi phối thiết kế.
Thay vào đó, hàn siêu âm liên kết các bề mặt tiếp giáp nhựa nhiệt dẻo phù hợp bằng cách gia nhiệt cục bộ sinh ra trong quá trình rung động và kẹp chặt. Nó có thể tạo thành một đường ghép quanh chu vi hoặc tại các đặc điểm mối nối xác định. Hình học mối nối, tính tương thích của nhựa, kết cấu đỡ đồ gá, khả năng tiếp cận đầu hàn và yêu cầu về độ kín là những đầu vào thiết kế trọng yếu. Xem các hướng dẫn trên trang về hàn nhiệt 和 hàn siêu âm cho các bối cảnh quy trình.
So sánh các đánh đổi ảnh hưởng đến cụm lắp hoàn thiện
| Yếu tố quyết định | Ghim nhiệt | Hàn siêu âm |
|---|---|---|
| Chức năng mối nối điển hình | Giữ hoặc cố định một chi tiết bằng đặc điểm nhựa được tạo hình | Nung chảy các bề mặt tiếp giáp nhựa tương thích |
| Đặc điểm chi tiết chính | Các trụ hoặc gờ tiếp cận được với thể tích vật liệu được kiểm soát | Mối nối được thiết kế với vùng tiếp giáp và đường truyền rung được hỗ trợ |
| Khả năng tiếp cận lắp ráp | Dụng cụ phải tiếp cận được từng vị trí tán nhiệt | Đầu rung phải tiếp xúc với bề mặt phù hợp gần mối nối |
| Yêu cầu về đường may hoặc vỏ bao | Các điểm giữ; bản chất không phải là đường may liên tục | Có thể được thiết kế như mối nối liên tục, tùy thuộc vào thử nghiệm |
| Rủi ro thiết kế phổ biến | Nứt trụ, đầu tán không đồng đều, vết ứng suất hoặc vết ngoại quan | Lệch trục, liên kết yếu, ba via, biến dạng chi tiết hoặc lộ đường hàn |
| Khả năng bảo trì | Phụ thuộc vào việc đầu tán đã tạo hình có thể tháo ra được hay không | Các cụm hàn thường không được thiết kế để tách rời không phá hủy |
Đây là các xu hướng, không phải bảo đảm. Cấp nhựa, chất độn, hình học thành, tốc độ sản xuất và thiết kế đồ gá có thể thay đổi tính khả thi. Việc so sánh nên dùng chi tiết thực tế và yêu cầu cụ thể thay vì các tuyên bố chung về thời gian chu kỳ.
Chọn theo nhu cầu lắp ráp, không theo nhãn quy trình
Heat staking là một lựa chọn hợp lý khi một trụ đúc có thể giữ một chi tiết thứ hai và thiết kế có đủ không gian để tiếp cận quá trình staking. Nó có thể đơn giản hóa một cụm lắp ráp cần các điểm giữ riêng biệt. Hãy kiểm tra chân trụ, thành bao quanh, tình trạng vật liệu và đường truyền tải; một trụ có kích thước không đủ hoặc được đỡ kém có thể bị nứt hoặc biến dạng thay vì tạo thành một đầu ổn định.
Ultrasonic welding đáng được đánh giá khi hai chi tiết nhựa tương thích cần một bề mặt tiếp giáp được hàn nóng chảy, đặc biệt khi đường ghép phải đi theo một đường xác định. Chi tiết cần có đặc điểm mối ghép, chiến lược định vị và hỗ trợ đồ gá. Nếu chỉ có một chi tiết kim loại được giữ lại, việc hàn hai bề mặt nhựa có thể không giải quyết được nhu cầu thiết kế thực tế.
Cũng cần so sánh hậu quả của một lỗi quy trình. Một insert bị lỏng, một mối stake bị nứt và một đường ghép bị rò rỉ đòi hỏi các phương pháp phát hiện khác nhau. Hãy xác định tiêu chí chấp nhận lắp ráp trước khi chọn thiết bị hoặc chốt đặc điểm mối ghép.
Xác nhận độ bền, ngoại quan và chức năng
- Nêu rõ yêu cầu: lực giữ, khả năng chống kéo tuột, độ kín, căn chỉnh hoặc giới hạn ngoại quan.
- Kiểm tra hình học: kích thước trụ hoặc mối ghép, độ dốc, sự hỗ trợ của thành và dung sai tích lũy.
- Chạy thử nghiệm đại diện: sử dụng vật liệu và đồ gá theo ý định sản xuất khi có thể.
- Kiểm tra chế độ hư hỏng: kéo, xoắn, rò rỉ, cắt mặt cắt hoặc kiểm tra ngoại quan tùy trường hợp.
- Ghi lại cửa sổ quy trình: ghi lại thiết lập, lô chi tiết, vị trí hư hỏng quan sát được và tiêu chí chấp nhận.
Không dùng một đầu hoặc đường ghép trông gọn gàng để thay thế cho thử nghiệm chức năng. Phương pháp kiểm tra phải phát hiện được hư hỏng quan trọng đối với cụm lắp ráp.
Câu hỏi thường gặp
Liệu đóng ghim nhiệt có thể thay thế hàn siêu âm không?
Chỉ khi chức năng của mối nối cho phép. Đóng ghim nhiệt tạo ra một đặc điểm giữ cố định; hàn siêu âm làm nóng chảy các bề mặt nhựa. Chúng chỉ là giải pháp thay thế cho một số khái niệm lắp ráp, không phải các thao tác có thể hoán đổi cho nhau.
Quy trình nào tốt hơn cho một vỏ kín?
Hàn siêu âm có thể là một ứng viên cho đường may nhựa liên tục, nhưng khả năng niêm phong phải được chứng minh bằng một thử nghiệm rò rỉ được xác định. Các điểm đóng ghim nhiệt rời rạc tự chúng không tạo ra một lớp niêm phong liên tục.
Cần quyết định điều gì trước khi thiết kế được chốt?
Xác nhận vật liệu, nhu cầu tải và niêm phong, giới hạn ngoại quan, khả năng tiếp cận dụng cụ, chuỗi dung sai và thử nghiệm sẽ chứng minh sự chấp nhận. Một thử nghiệm lắp ráp đại diện nên xác thực phương pháp đã chọn.
Quy trình tốt hơn là quy trình có hình học mối nối đáp ứng trực tiếp chức năng của cụm lắp ráp và có thể được kiểm tra một cách đáng tin cậy.