
Budgeting for multi-material polymer manufacturing requires balancing upfront tooling investments against piece-part production economics. Estimating the average cost of overmold tooling and production parts requires evaluating substrate mold complexity, elastomer selection, and automation levels. Procurement managers frequently encounter unexpected cost variations when transitioning from single-material injection molding to multi-shot encapsulation.
Unplanned tooling NRE expenses, secondary manual labor costs, and specialized elastomeric resin pricing can inflate total project budgets. This technical financial guide breaks down primary tooling expense drivers, material price variations, automation payback thresholds, and practical DfM cost-reduction strategies.
Các Thành Phần Chi Phí Cốt Lõi: Khuôn Đôi so với Dụng Cụ Quay 2K Đơn
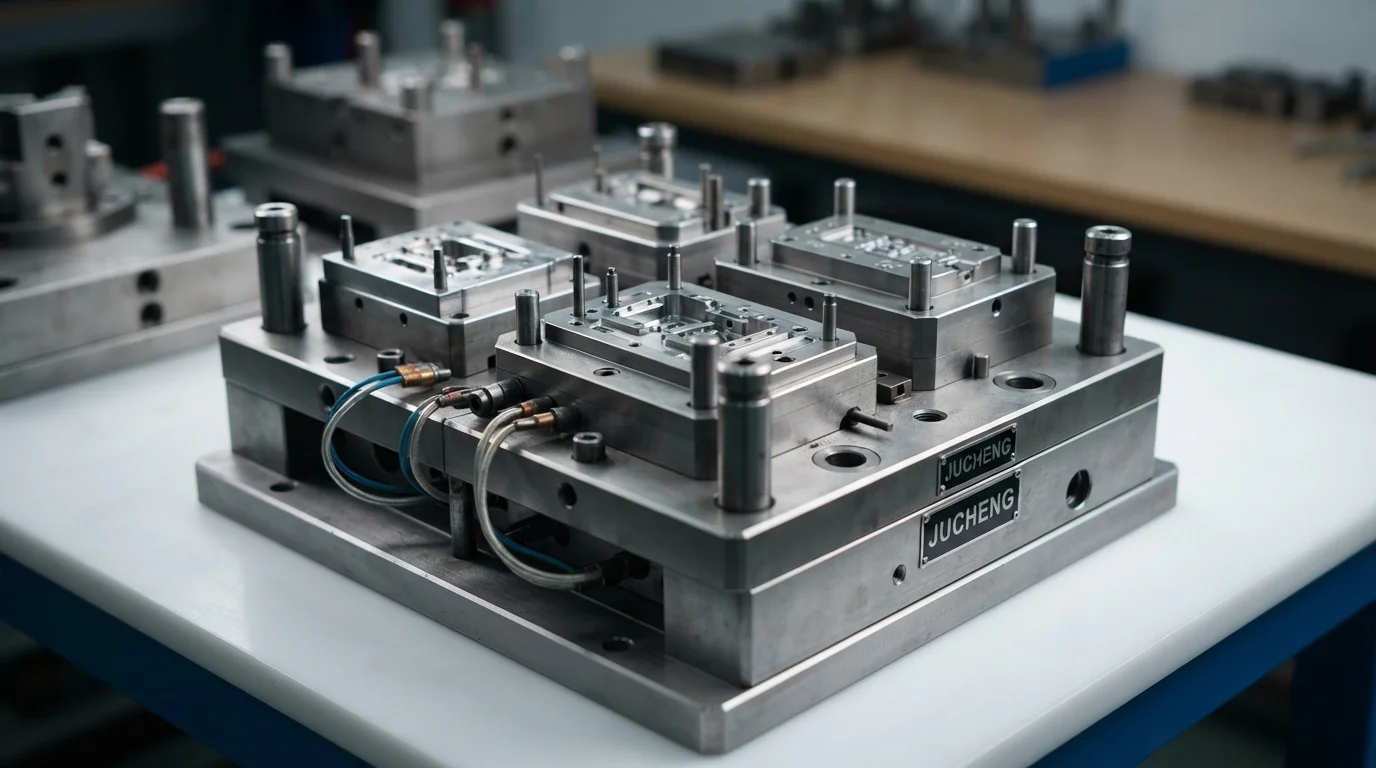
Chi phí dụng cụ chiếm khoản đầu tư tài chính ban đầu lớn nhất trong đúc bao bọc đa vật liệu. Các đội ngũ sản xuất lựa chọn giữa hai con đường dụng cụ khuôn chính: hai bước khuôn chuyển đổi hai khoang hoặc một máy ép đơn khuôn quay 2K tùy chỉnh. Dụng cụ chuyển đổi hai bước sử dụng hai đế khuôn riêng biệt, trong đó nền cứng được đúc trên máy ép chính và được chuyển thủ công hoặc bằng robot sang khoang đúc bao phủ thứ cấp. Dụng cụ chuyển đổi giảm vốn phát triển khuôn ban đầu từ 40% đến 60%, khiến nó rất kinh tế cho các bản mẫu và các đợt sản xuất thấp đến trung bình.
Dụng cụ quay 2K tích hợp hai khoang riêng biệt và một bàn quay chỉ số 180 độ tự động vào một đế khuôn phức tạp duy nhất. Mặc dù dụng cụ quay đòi hỏi vốn ban đầu cao hơn đáng kể, chúng loại bỏ việc xử lý chi tiết thứ cấp và rút ngắn thời gian chu kỳ, mang lại chi phí đơn vị thấp nhất cho các chương trình khối lượng lớn vượt quá 50.000 chi tiết. Bảng 1 dưới đây phác thảo phân tích chi phí dụng cụ và chi tiết từng phần trên các kiến trúc đúc bao phủ chính:
| Kiến Trúc Dụng Cụ | NRE Dụng Cụ Ban Đầu (USD) | Chi Phí Đơn Vị Chi Tiết Từng Phần (USD) | Khối Lượng Sản Xuất Tối Ưu | Đánh Đổi Tài Chính Chính |
|---|---|---|---|---|
| Dụng Cụ Chuyển Đổi Cầu Nhanh | $4.500 – $9.500 | $2,50 – $6,00 | 1.000 đến 5.000 chi tiết | Vốn đầu tư ban đầu thấp nhất; chi phí nhân công theo chu kỳ cao hơn |
| Dụng cụ thép hai giai đoạn sản xuất | $12.000 – $25.000 | $1,20 – $3,00 | 5.000 đến 50.000 chi tiết | Chi phí dụng cụ cân bằng; năng suất tự động hóa trung bình |
| Dụng cụ Platen quay 2K tích hợp | $35.000 – $75.000+ | $0,55 – $1,50 | 50.000 đến 500.000+ chi tiết | Vốn đầu tư ban đầu cao nhất; chi phí đơn vị trên mỗi chi tiết thấp nhất |
Chi phí biến đổi trên mỗi chi tiết: Giá nhựa, Đơn giá giờ máy & Nhân công theo chu kỳ
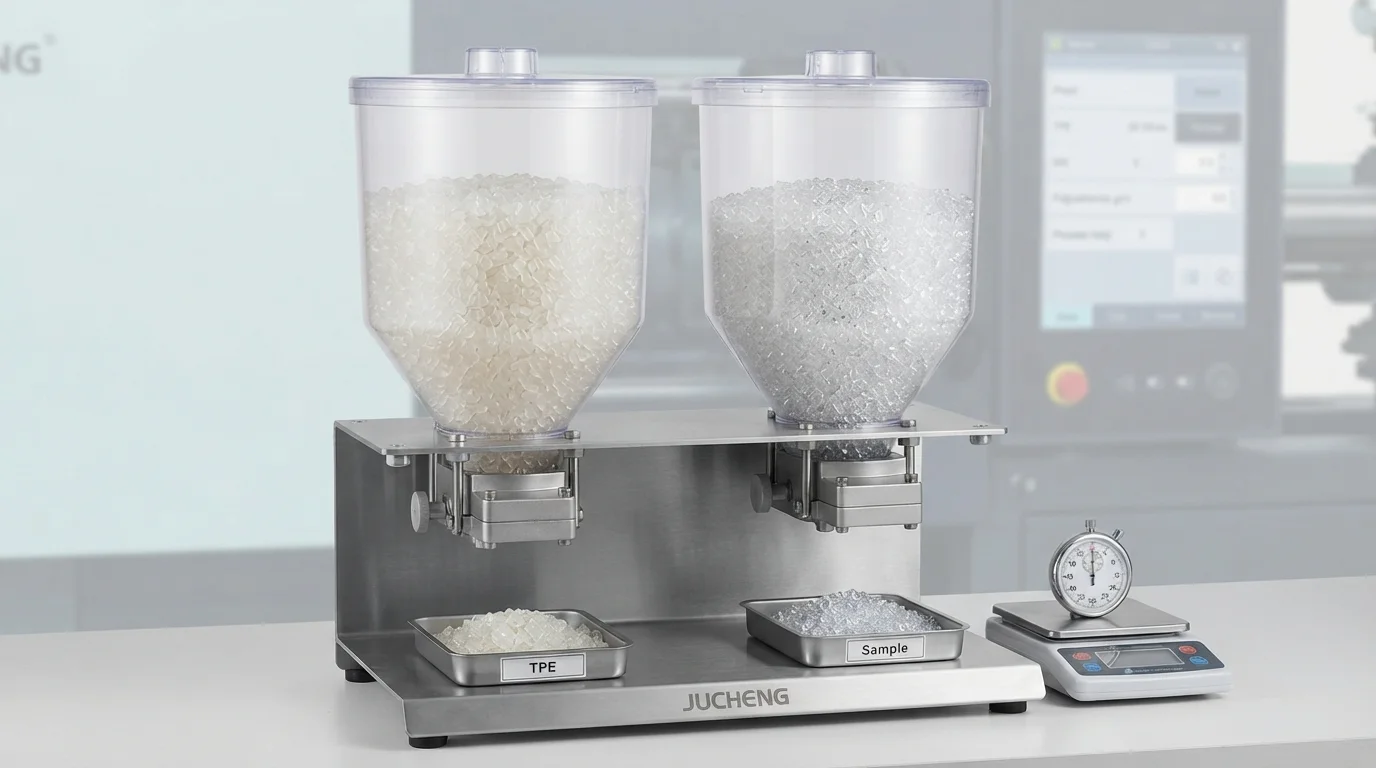
Việc lựa chọn nhựa nguyên sinh ảnh hưởng trực tiếp đến chi phí vật liệu trên mỗi chi tiết. Các loại nhựa đàn hồi chuyên dụng như TPE, TPU, hoặc các hợp chất cấp y tế có giá cao hơn đáng kể mỗi kilôgam so với các vật liệu nền phổ thông như ABS hoặc polycarbonate (PC). Thể tích elastomer phải được tối ưu hóa trong các mô hình CAD để tránh sử dụng vật liệu không cần thiết do làm dày quá mức bề mặt ngoại quan.
Định mức vận hành theo giờ của máy phụ thuộc vào lực kẹp yêu cầu (tấn) và thời gian chu kỳ. Vì đúc phủ yêu cầu hai giai đoạn tuần tự là phun và làm nguội, tổng thời gian chu kỳ dao động từ 35 đến 65 giây mỗi lần bắn, so với 20 giây đối với chi tiết một vật liệu. Giảm thiểu độ dày thành và tối ưu hóa vị trí kênh làm nguội giúp giảm độ trễ làm nguội, từ đó hạ chi phí vận hành theo giờ của máy.
Nạp tự động bằng robot so với chuyển giao thủ công: Ngưỡng hoàn vốn
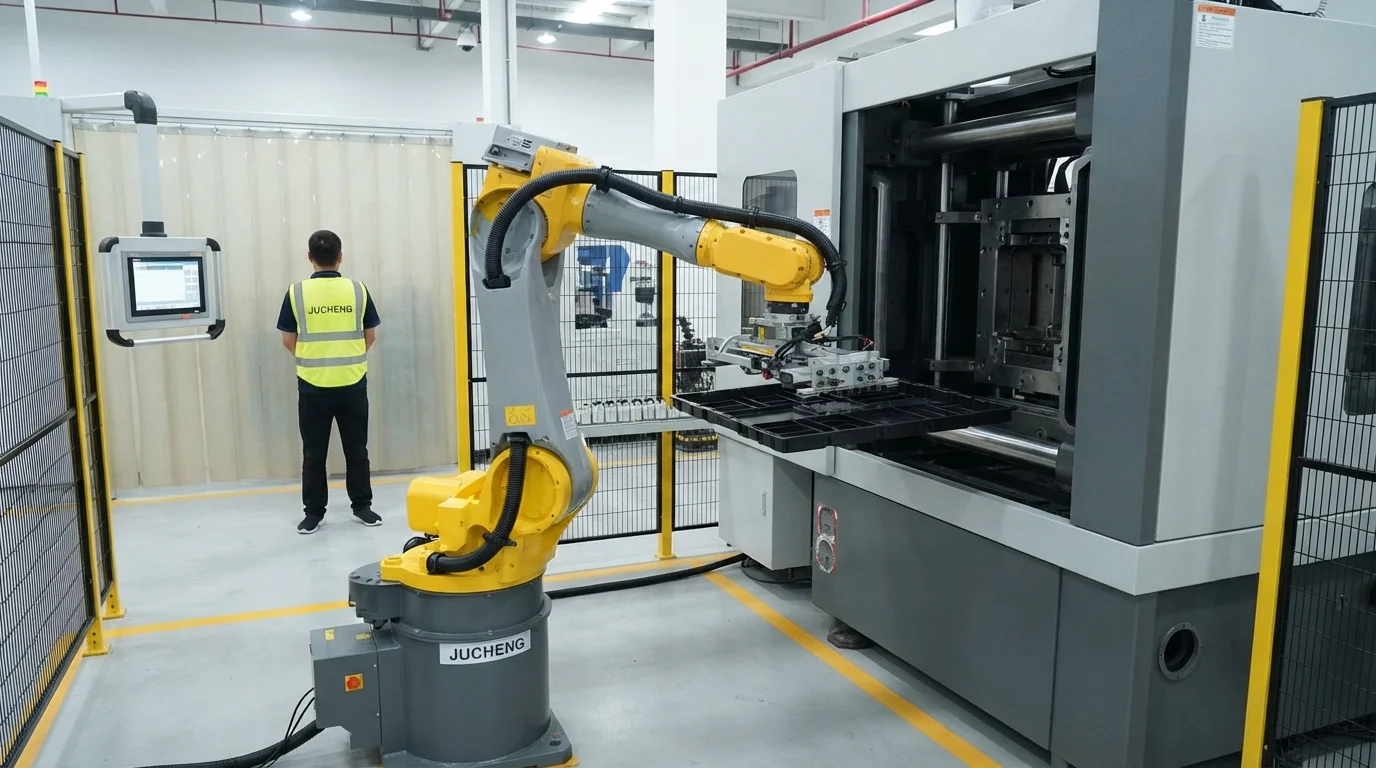
Chi phí nhân công là một yếu tố chi phí biến đổi chính trong các hoạt động đúc phủ hai bước. Chuyển giao thủ công yêu cầu một kỹ thuật viên chuyên trách để định vị chi tiết nền vào các khoang thứ cấp, gây ra mệt mỏi cho người vận hành và sai lệch thời gian chu kỳ. Tự động hóa việc chuyển giao chi tiết đòi hỏi đầu tư vào robot khớp nối 6 trục và dụng cụ gắn cuối tay robot tùy chỉnh.
Tính toán điểm hòa vốn tài chính cho thấy tự động hóa nhanh chóng tự hoàn vốn ở sản lượng vượt 20.000 chiếc. Nạp bằng robot loại bỏ lỗi đặt chi tiết, ngăn ngừa hư hỏng thép chặn, và ổn định sản lượng sản xuất theo giờ.
Các tham số đánh giá ROI của tự động hóa bao gồm:
- Đánh giá ngưỡng sản lượng—Đánh giá nhu cầu hàng năm xác định liệu nạp thủ công hay tự động hóa bằng robot mang lại tổng chi phí thấp nhất.
- Giảm thời gian chu kỳ—Tự động hóa việc nạp chi tiết nền cắt giảm độ trễ chuyển giao tới 8 giây mỗi lần bắn.
- Ổn định tỷ lệ thu hồi—Định vị bằng robot loại bỏ lệch chi tiết chèn, giảm tỷ lệ phế phẩm xuống dưới 0,5%.
- Loại bỏ chi phí nhân công—Tự động hóa các tế bào máy ép giảm nhân công vận hành máy trực tiếp trong các đợt sản xuất nhiều ca.
Các chiến lược kỹ thuật để giảm chi phí dụng cụ đúc phủ và chi tiết đơn lẻ
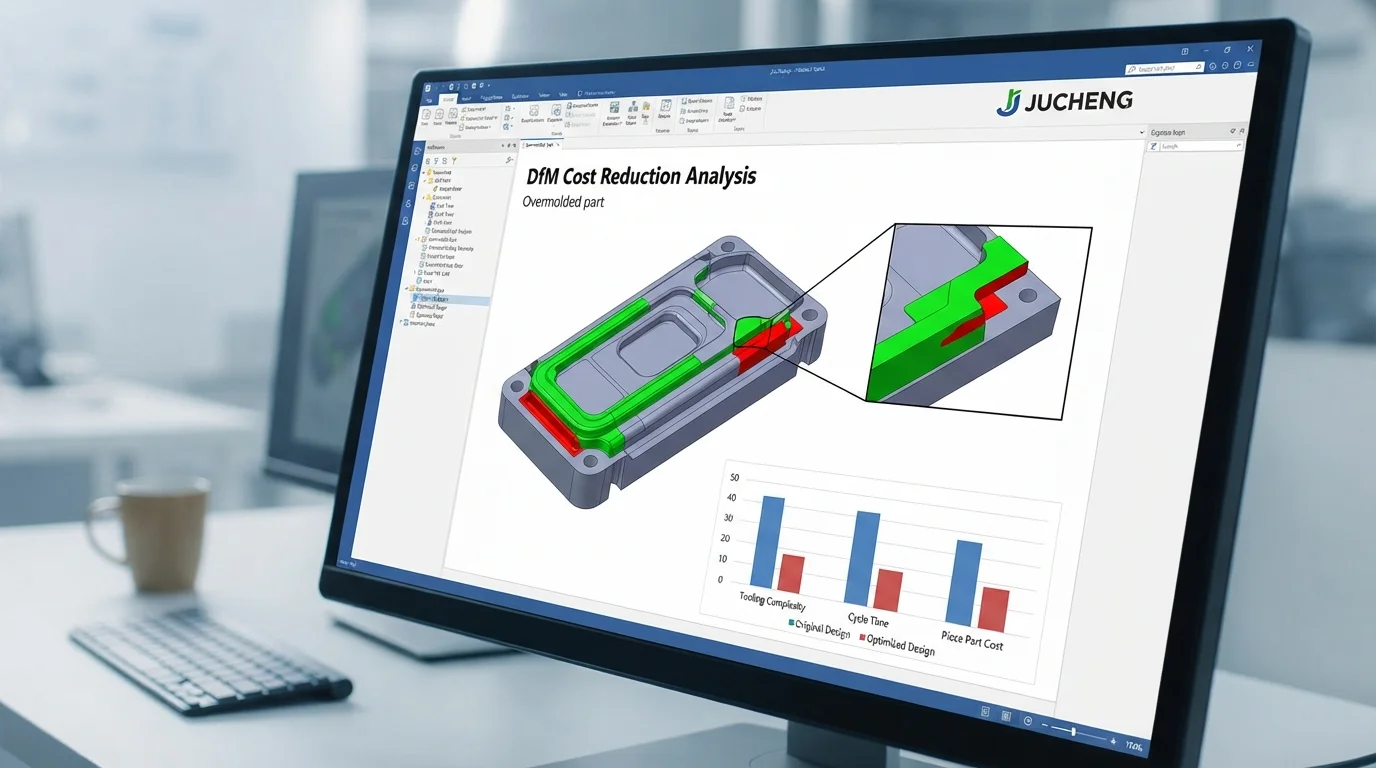
Deploying proactive DfM engineering guidelines before cutting mold steel delivers substantial cost savings. Simplifying các bề mặt chặn by designing flat, 90-degree sealing shoulders avoids expensive 3D contoured shut-off machining. Incorporating line-of-draw pass-through shut-offs eliminates complex side-action sliders and mechanical lifters, reducing mold complexity by 25%.
Maintaining uniform elastomer wall thicknesses between 1.5 mm and 2.5 mm avoids cosmetic sink marks and shortens cooling times. Partnering with an experienced contract manufacturer for ép phủ khuôn tùy chỉnh projects ensures that part geometries, mold architectures, and material choices are optimized for maximum commercial ROI.
Các câu hỏi thường gặp (FAQ)
What is the typical average cost of overmold tooling for prototypes?
Chi phí trung bình của khuôn ép phủ cho nguyên mẫu nhanh thường dao động từ $4.500 đến $9.500 cho một bộ khuôn chuyển mô-đun hai mảnh. Khuôn nhôm nhanh hoặc thép mềm cho phép các nhóm sản phẩm xác thực các bộ phận đa vật liệu ở khối lượng thấp mà không cần cam kết với khuôn thép sản xuất đắt tiền.
Tại sao ép phủ đắt hơn ép phun một vật liệu?
Ép phủ yêu cầu hai khuôn riêng biệt hoặc một khuôn quay 2K phức tạp, điều này gần như tăng gấp đôi chi phí khuôn ban đầu. Thời gian chu kỳ dài hơn và chi phí nguyên liệu thô cao hơn cho nhựa đàn hồi (TPE, TPU, TPV) cũng làm tăng giá thành đơn vị của chi tiết.
Cần bao nhiêu chi tiết để biện minh cho chi phí của khuôn bàn quay 2K?
Khối lượng sản xuất hàng năm vượt quá 50.000 chiếc thường biện minh cho khoản đầu tư ban đầu cao hơn của khuôn bàn quay 2K. Thời gian chu kỳ đơn vị thấp hơn và không có lao động chuyển giao thủ công nhanh chóng bù đắp chi phí khuôn ban đầu cao hơn trong sản xuất hàng loạt khối lượng lớn.
Hình dạng hình học của chi tiết ảnh hưởng như thế nào đến chi phí khuôn ép phủ?
Đường phân chia 3D phức tạp, cắt lõm sâu và các cửa chặn tác động bên phức tạp làm tăng thời gian gia công khuôn và chi phí NRE. Thiết kế các bề mặt chặn phẳng 90 độ và các đặc điểm đường rút giữ cho việc chế tạo khuôn đơn giản và tiết kiệm.
Sử dụng nhựa tái nghiền có thể giảm chi phí sản xuất ép phủ không?
Nhựa tái nghiền có thể được pha trộn vào vật liệu nền cứng như ABS hoặc PP để giảm chi phí nguyên liệu thô từ 10% đến 20%. Tuy nhiên, nhựa ép phủ đàn hồi (TPE/TPU) nên sử dụng vật liệu nguyên sinh để đảm bảo liên kết hóa học tối đa và ngăn ngừa hiện tượng bong tróc bề mặt.
Tại sao đánh giá DfM sớm trong 24 giờ là rất quan trọng để kiểm soát ngân sách ép phủ?
Thực hiện đánh giá DfM sớm phát hiện độ dày thành không đồng đều, góc nhọn và nhiễu cửa chặn khi mô hình CAD vẫn còn kỹ thuật số. Xác định các vấn đề này sớm loại bỏ việc sửa khuôn đắt tiền, sửa đổi dụng cụ và chậm trễ khởi chạy dự án.