
Sản xuất vỏ polymer khổ lớn, tấm thân ô tô và pallet kết cấu hạng nặng đặt ra những thách thức nghiêm trọng về gia công và chế tạo khuôn. Việc phun thể tích nhựa nóng chảy lớn qua các đường dòng chảy khoang khuôn dài thường gây ra đường hàn nhìn thấy được, vết lõm cục bộ và cong vênh kết cấu nghiêm trọng. Chỉ định đúc phun chi tiết lớn trọng tải cao khắc phục những giới hạn sản xuất này bằng cách sử dụng lực kẹp cao và hệ thống kiểm soát dòng chảy nhựa nóng chảy chuyên dụng. JUCHENG vận hành các tế bào sản xuất tự động hạng nặng có khả năng đúc các chi tiết quy mô lớn nặng tới 15 kg hoặc dài 2,5 mét.
Mục lục
Lực kẹp 3000T & Cổng van tuần tự (SVG)
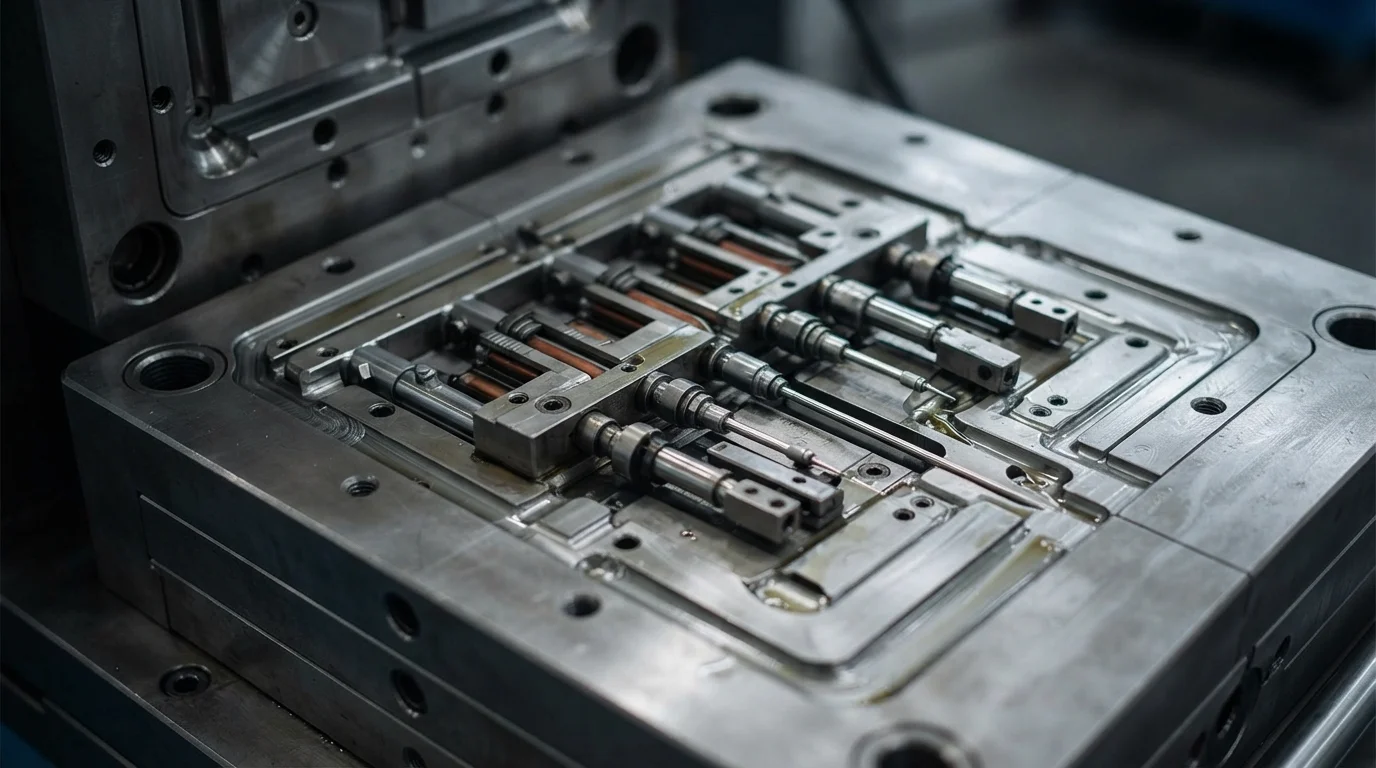
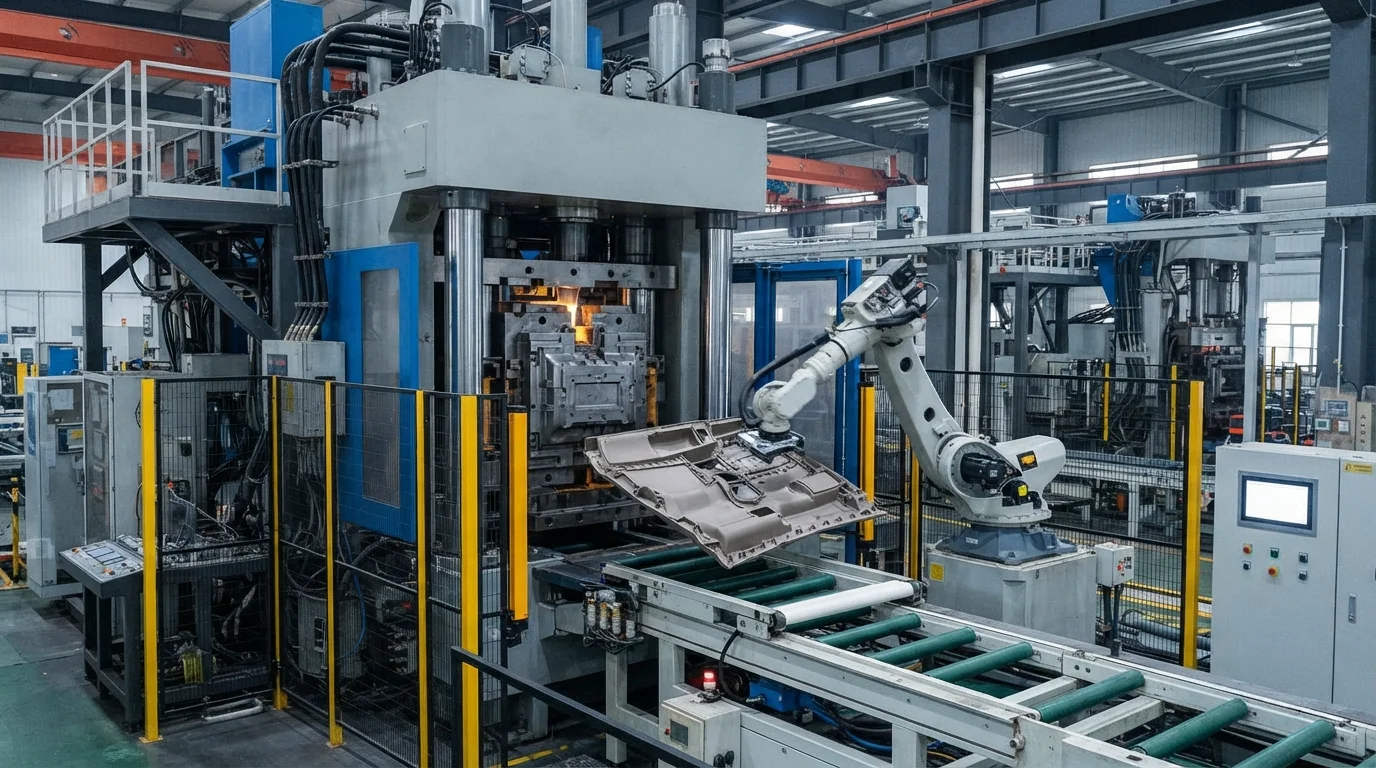
Vận hành máy ép thủy lực 3000 tấn cung cấp lực kẹp khổng lồ cần thiết để giữ các khoang khuôn lớn đóng kín dưới áp suất phun cao. Kiểm soát sự hội tụ mặt trước nhựa nóng chảy trên bề mặt khoang khuôn rộng lớn dựa vào công nghệ Cổng van tuần tự (SVG) Trang bị manifold kênh dẫn nóng với van kim kênh dẫn nóng khí nén hoặc thủy lực cho phép kỹ sư gia công mở các cổng theo trình tự. Mở cổng van theo chuỗi tầng được kiểm soát dẫn hướng mặt trước nhựa nóng chảy một cách trơn tru mà không để hình thành đường hàn trên bề mặt ngoại quan nhìn thấy được. Điền đầy tuần tự loại bỏ vết hàn thẩm mỹ và giảm áp suất phun cần thiết, ngăn ngừa biến dạng chi tiết.
Tiêu chuẩn trình tự vận hành cổng van tuần tự bao gồm:
- Thời gian van theo tầng—Việc mở tuần tự các cổng van nóng dẫn hướng dòng nhựa nóng chảy một cách tiệm tiến mà không tạo ra các đường hàn ngoại quan.
- Lực kẹp thủy lực cao—Việc giữ các tấm khuôn nặng đóng kín dưới áp suất khoang cao ngăn ngừa ba via tại mặt phân khuôn.
- Giảm tổn thất áp suất—Việc phân phối nhựa nóng chảy qua các hệ thống kênh dẫn nóng nhiều điểm rót làm giảm áp suất phun cần thiết.
- Giám sát đầu dò cảm biến khoang khuôn—Việc theo dõi biên dạng áp suất trên các thành khoang khuôn lớn đảm bảo mật độ nén đều.
Ngoại thất ô tô cỡ lớn, cản xe & tấm kết cấu (tới 15kg / 2,5m)
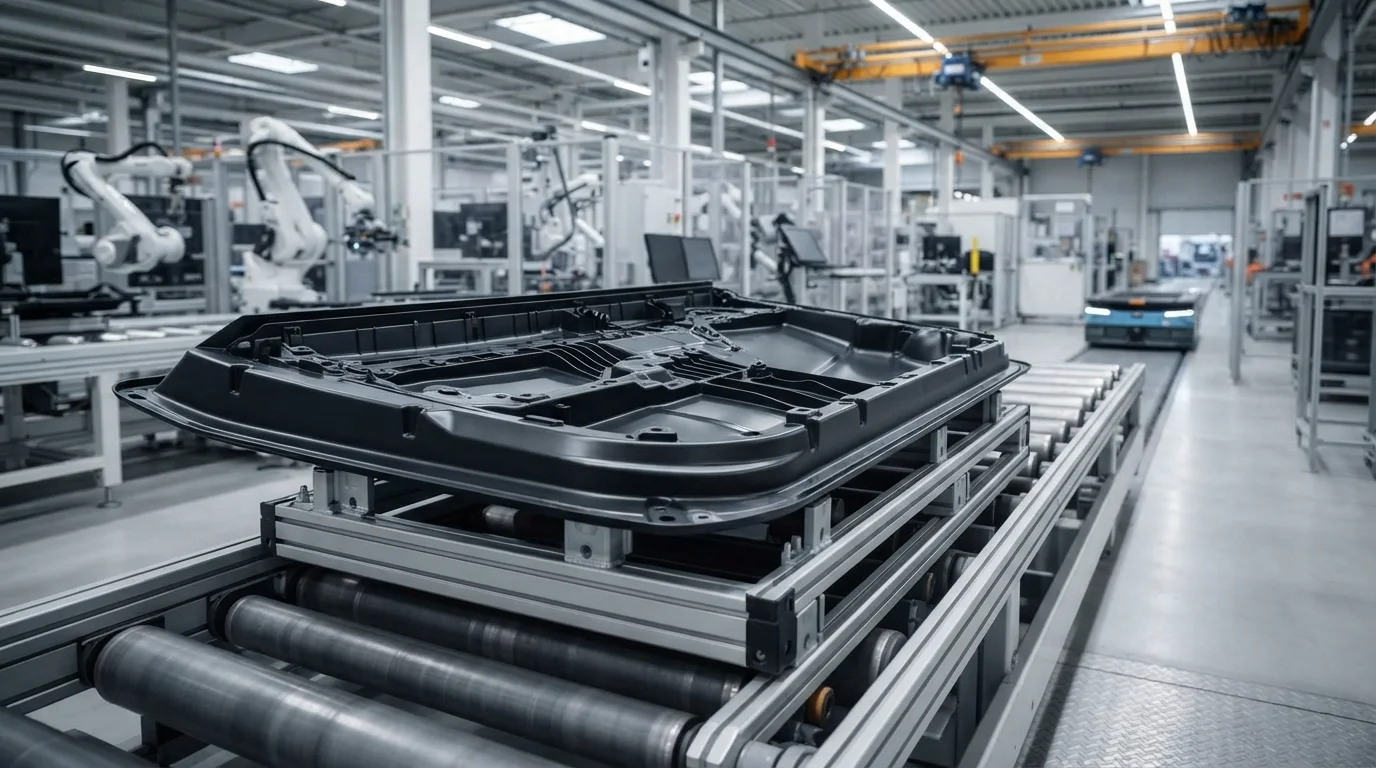
Ngoại thất ô tô và các nền tảng logistics công nghiệp đòi hỏi các chi tiết polymer quy mô lớn kết hợp trọng lượng nhẹ với khả năng chống va đập. Đúc các chi tiết nặng như cản xe ô tô, tấm cửa, khung bảng táp-lô và pallet hạng nặng đòi hỏi phải gia công các loại nhựa nhiệt dẻo dai. Các polymer phổ biến được sử dụng trong đúc cỡ lớn bao gồm polypropylene (PP), ABS, PC/ABS, và các olefin nhiệt dẻo (TPO). Việc phối trộn nhựa nền với sợi thủy tinh tăng cường độ cứng kết cấu, cho phép các tấm nhựa đúc thay thế các chi tiết dập kim loại nặng. Đúc lớn một chi tiết loại bỏ các bước ghép nối thứ cấp, cải thiện tính toàn vẹn kết cấu đồng thời cắt giảm trọng lượng xe quan trọng.
| Cấp nhựa polymer cho chi tiết lớn | Trọng lượng chi tiết tối đa (kg) | Chiều dài chi tiết tối đa (m) | Lực kẹp yêu cầu | Ứng dụng chi tiết lớn chính |
|---|---|---|---|---|
| TPO / PP (SABIC PP 570P) | Lên đến 15,0 kg | Lên đến 2,5 m | Máy ép 2000T – 3000T | Cản trước & ốp đầu xe ô tô |
| PC/ABS (Bayblend FR3010) | Lên đến 12,0 kg | Lên đến 2,0 m | Máy ép 1800T – 3000T | Nắp vỏ pin xe điện & ốp cửa |
| HDPE (Dow DMDA-8007) | Lên đến 15,0 kg | Lên đến 2,2 m | Máy ép 1500T – 2500T | Pallet và thùng công nghiệp hạng nặng |
Kỹ thuật gân kết cấu & giảm thiểu cong vênh ở các chi tiết nặng
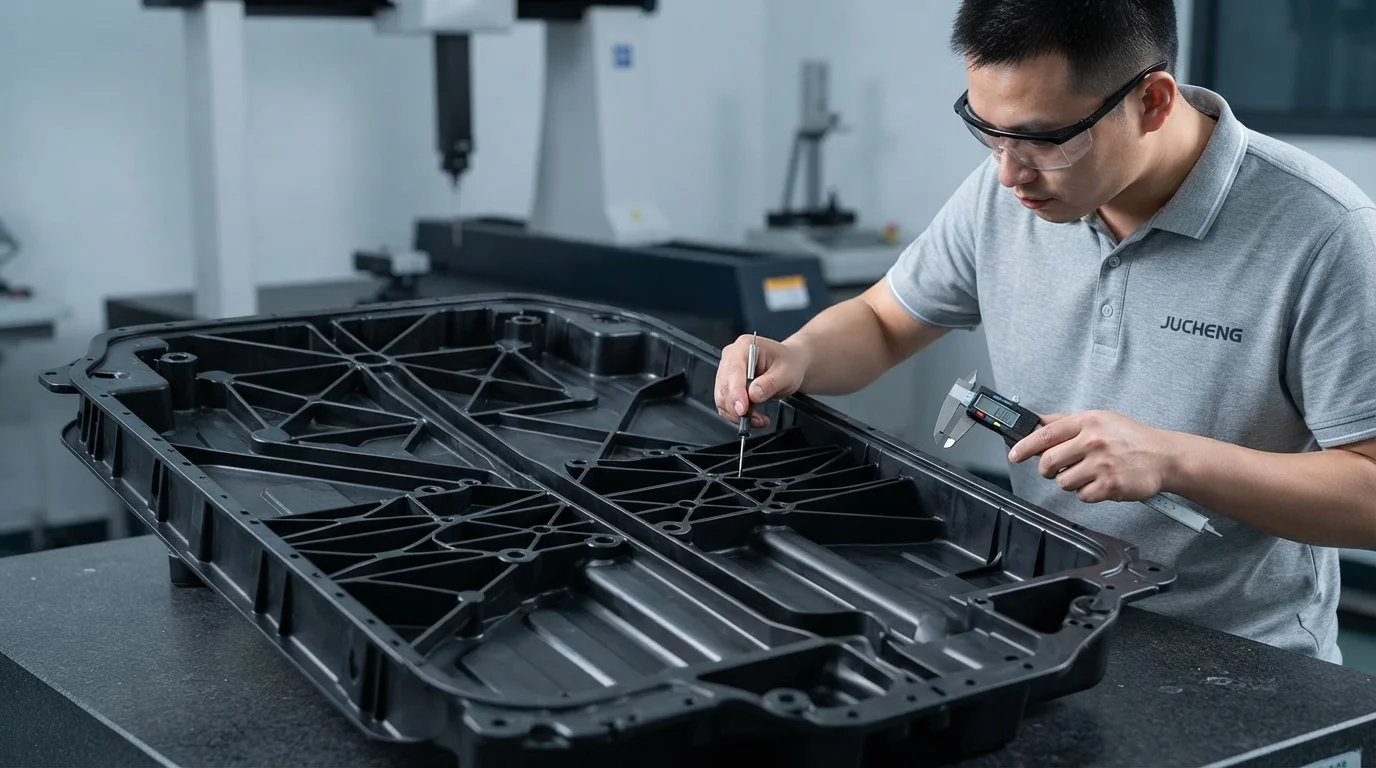
Ngăn ngừa cong vênh sau ép và vết lõm thẩm mỹ trên các chi tiết nhựa nặng đòi hỏi phải thiết kế độ dày thành cẩn thận. Thành đặc dày nguội chậm và co ngót không đều, gây ra bóng lõm sâu trên bề mặt ngoại quan. Thiết kế gân gia cường kết cấu với độ dày chân từ 50% đến 60% độ dày thành danh nghĩa giúp tăng độ cứng uốn mà không thêm khối lượng. Bố trí mạng làm nguội cân bằng gần bề mặt lõi và khuôn để tản nhiệt đều trên diện tích bề mặt lớn. Công nghệ ép phun hỗ trợ khí cũng có thể được tích hợp để bơm khí nitơ vào các phần gân dày, tạo lõi rỗng giúp loại bỏ vết lõm.
Các câu hỏi thường gặp (FAQ)
Cổng van tuần tự (SVG) là gì và tại sao nó được sử dụng cho các chi tiết lớn?
Cổng van tuần tự sử dụng van kim điều khiển điện tử bên trong vòi kênh nóng để mở và đóng các cổng rót theo một trình tự cụ thể. Quá trình rót theo tầng này dẫn nhựa nóng chảy một cách trơn tru qua các khoang lớn, loại bỏ hoàn toàn các đường hàn ngoại quan và giảm lực kẹp cần thiết.
Làm thế nào để ngăn ngừa cong vênh ở các tấm ô tô nhựa lớn?
Ngăn ngừa cong vênh đòi hỏi phải thiết kế độ dày thành danh nghĩa đồng đều và duy trì làm nguội khuôn cân bằng trên bề mặt khuôn lớn. Kết hợp các gân gia cường được thiết kế bằng 50%-60% độ dày thành giúp tăng độ cứng mà không gây vết lõm hoặc co ngót khác biệt.
Vật liệu nào tốt nhất để ép các chi tiết kết cấu khổ lớn?
Polypropylene (PP), hỗn hợp TPO, ABS và hợp kim PC/ABS là những polymer phổ biến nhất cho các chi tiết kết cấu lớn. Thêm sợi thủy tinh gia cường giúp cải thiện mô đun kéo và khả năng chịu nhiệt, làm cho các tấm nhựa phù hợp để thay thế các chi tiết dập kim loại nặng.