
Automotive battery pack designers require structural framing materials that balance mechanical toughness with electrical isolation in compact spaces.
Designing precision structural carriers such as enjeksiyonla kalıplanmış Lexan 940A batarya çerçeveleri requires a detailed understanding of amorphous polymer rheology and tool steel chemistry.
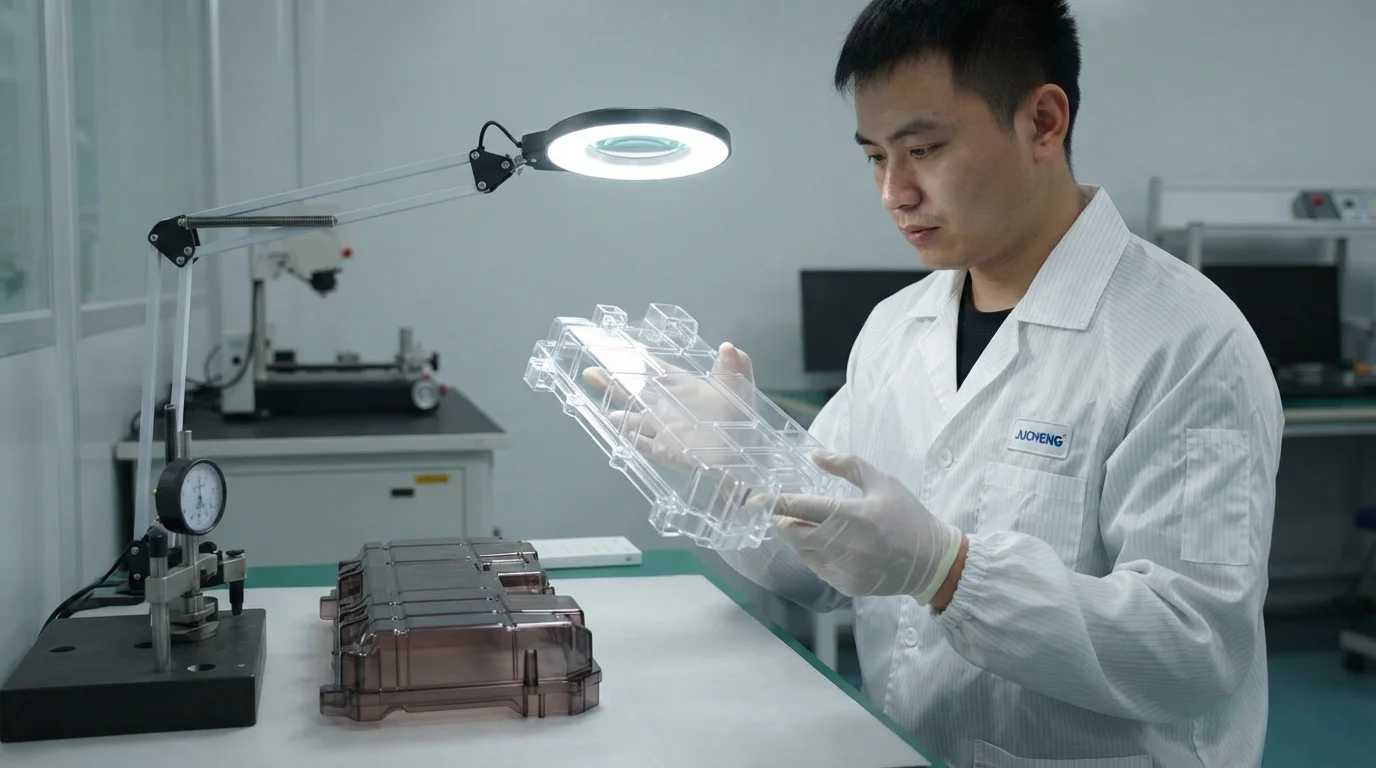
Prismatic cell modules must be packed close to each other to optimize energy density, making dielectric insulation and safety compliance critical concerns under extreme vehicular vibration.
Selecting amorphous polycarbonate instead of semi-crystalline polymers ensures zero localized crystallization warpage, resulting in extremely flat components.
This technical datasheet reviews processing conditions, tooling parameters, and material specifications necessary to manufacture high-yield structural frames.
İçindekiler
Benefits of SABIC Lexan 940A for Prismatic Battery Cradles
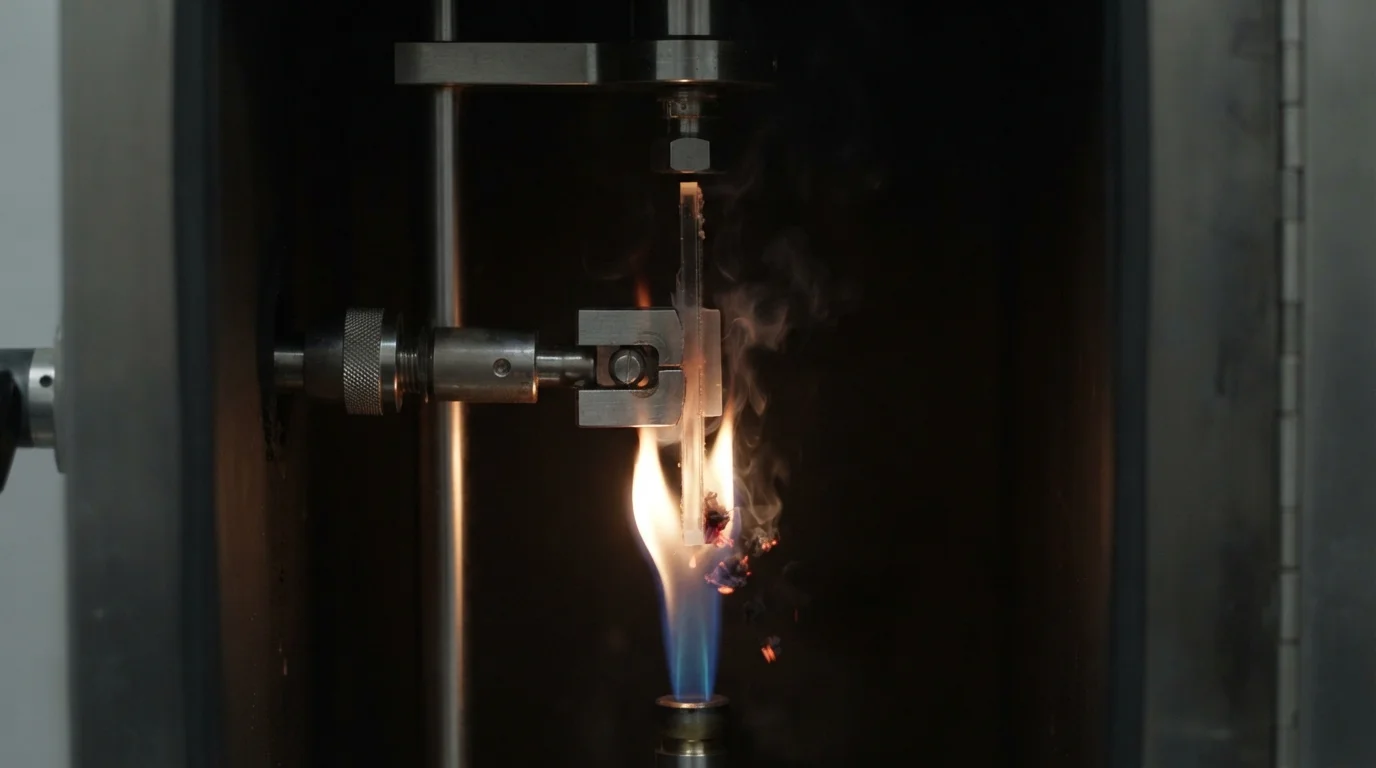
Selecting SABIC polycarbonate allows design engineers to optimize thin-wall designs without compromising on physical safety.
Specifically, specifying enjeksiyonla kalıplanmış Lexan 940A batarya çerçeveleri guarantees high-voltage isolation while maintaining structural integrity.
Unfilled amorphous polycarbonate provides consistent processing and predictable isotropic shrinkage, unlike semi-crystalline alternatives.
%0,5 ila %0,7 arasındaki çekme oranları, kalıp mühendislerinin kalıp boşluklarını aşırı boyutsal hassasiyetle işlemesine olanak tanıyarak montaj hizalama yığılma sorunlarını önler.
Şunun sağlanması: enjeksiyonla kalıplanmış Lexan 940A batarya çerçeveleri döngüsel termal yükler altında fiziksel olarak rijit kalması, çalışma sırasında batarya hücrelerinin kaymasını önler.
Lityum iyon prizmatik hücreler hızlı şarj döngüleri sırasında genişleyip büzülerek yapısal çerçeveler üzerinde sürekli bir mekanik yük oluşturur.
1,82 MPa yük altında 132°C'lik bir ısı sapma sıcaklığına (HDT) sahip olan Lexan 940A kullanımı, taşıyıcı kaburgaların bu termal gerilimler altında çökmesini önler.
Ayrıca, bu polimer geniş bir sıcaklık aralığında yapısal özelliklerini koruyarak hem kutup hem de tropikal ortamlarda mekanik bütünlüğü sağlar.
Bu üstün polikarbonat sınıfını kullanmanın başlıca avantajları şunlardır:
- Alev geciktiricilik—Dolgu içermeyen PC formülasyonu, 0,8 mm'ye kadar ince cidar boyutlarında UL94 V-0 güvenlik derecesine ulaşarak olası termal olayları kontrol altında tutar.
- Boyutsal kararlılık—%0,5 ila %0,7 arasındaki izotropik çekme oranları, karmaşık, birbirine geçen ince cidarlı geometrilerde yapısal çarpılmayı sınırlar.
- Dielektrik yalıtım—Yüksek hacim direnci, dahili hücre terminallerini modül içindeki yüksek voltajlı elektriksel arklardan korur.
- Darbe direnci—Polikarbonatın doğal tokluğu, yüksek hızlı araç çarpışma testleri sırasında çerçeve çatlamasını önleyerek batarya hücrelerini korur.
- Termal dayanım—115°C'ye kadar sürekli çalışma sıcaklıklarına dayanabilmesi, hızlı şarj döngüleri sırasında fiziksel deformasyonu önler.
Bu mekanik dayanıklılıklar, Lexan 940A'yı kompakt prizmatik hücre taşıyıcıları için tercih edilen bir seçim haline getirir.
Rijit polimer çerçeveler, lokalize hücre genleşmesini önleyerek, batarya ömrünü uzatmak için hayati önem taşıyan tekdüze paket sıkıştırmasını korur.
Bu malzemenin kullanılması, zorlu otomotiv alevlenebilirlik ve darbe güvenliği protokollerine uyumluluğu sağlar.
Lexan 940A için Özel Kalıp Gereksinimleri
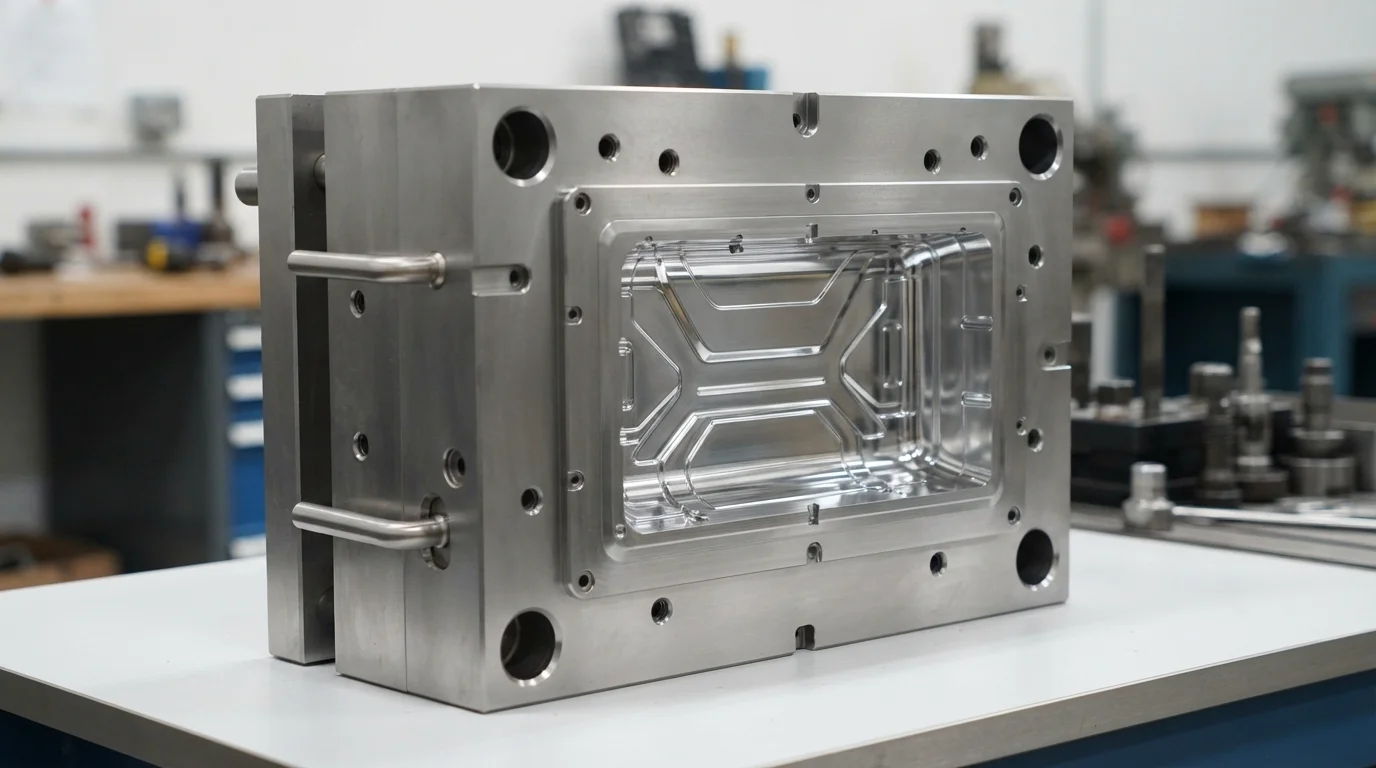
İçin gerekli orta viskoziteli reçinenin işlenmesi enjeksiyonla kalıplanmış Lexan 940A batarya çerçeveleri benzersiz kalıp tasarım zorlukları sunar.
Lexan 940A içindeki alev geciktirici katkı maddeleri, polimer aşırı ısıtılırsa veya aşırı kaymaya maruz kalırsa eser miktarda asidik yan ürünler salabilir.
Bu asidik gazlar, P20 gibi standart kalıp çeliklerini aşındırarak yüzey çukurlaşmasına, boyutsal hassasiyet kaybına ve estetik yüzey kalitesinin bozulmasına neden olur.
Aşındırıcı bozunmayla mücadele etmek için kalıp tasarımcıları, yaklaşık krom içeren ayna parlaklığında cilalanmış S136 gibi yüksek kromlu paslanmaz çelikler belirler.
Bu takım çeliğinin HRC 48-52'ye sertleştirilmesi, kalıp yüzeyini uzun vadeli aşınma ve kimyasal erozyondan korur.
Ayrıca, kalıp sıcaklıklarının 70°C ile 95°C arasında tutulması, kalıpta oluşan artık gerilmeleri en aza indirmek için kritik önem taşır.
Daha düşük kalıp sıcaklıkları hızlı katılaşmayı tetikleyerek, bitmiş parçalarda erken çatlamaya neden olan mekanik gerilmeleri hapseder.
Yolluk konfigürasyonunun optimize edilmesi de büyük bir rol oynar; dar yolluklar eriyiği yüksek kaymaya maruz bırakarak organik alev geciktiricileri bozar ve zayıf noktalar oluşturur.
Kalıplama parametreleri modern kapalı devre enjeksiyon preslerinde hassas şekilde kontrol edilmelidir.
Lexan 940A amorf olduğu için keskin bir erime noktası yoktur, ancak geniş bir sıcaklık aralığında kademeli olarak yumuşar.
Takım tasarımı kılavuzlarımız bu kritik proses ayarlarını içerir:
- Eriyik sıcaklığı düzenlemesi—Eriyik sıcaklıklarının 295°C ile 315°C arasında tutulması, amorf yapının fiziksel bozunmasını önler.
- Kalıp ısı dengelemesi—Kalıp sıcaklıklarını 70°C ile 95°C arasında tutmak için su ısıtma kanallarının yapılandırılması, kalıplama kaynaklı gerilmeyi azaltır.
- Korozyona dayanıklı çelik boşluk—Ayna parlaklığında cilalanmış S136 paslanmaz çeliğin kullanılması, kalıp yüzeyini aşındırıcı asidik gaz çıkışından korur.
- Havalandırma derinliği kontrolü—0,025 mm ile 0,038 mm ölçülerinde havalandırma yuvalarının entegre edilmesi, çapak oluşumuna neden olmadan yerel yanmayı veya dizel etkilerini önler.
- Dengeli sıcak yolluk sistemi—İğne kapaklı sıcak yollukların kullanılması, girişteki kayma ısınmasını en aza indirerek tekdüze moleküler ağırlık dağılımını korur.
Mühendislik kalite veri tabanımız, her partinin enjeksiyonla kalıplanmış Lexan 940A batarya çerçeveleri daha büyük EV'ler için özel plastik akü muhafazaları.
JUCHENG, hassas takım teçhizatını IATF 16949 sertifikalı kalite sistemleriyle birleştirerek güvenilir üretim çözümleri sunar.
Ekibimiz, yapısal bileşen tasarımlarınızı optimize etmek için 24 saat içinde kapsamlı DfM incelemeleri sağlar.
Sıkça Sorulan Sorular (SSS)
Enjeksiyon kalıplamadan önce Lexan 940A reçinesinin kurutulması neden kritiktir?
Polikarbonat, yüksek işleme sıcaklıklarında hidrolitik bozunmaya karşı oldukça hassastır.
%0,02'yi aşan nem seviyeleri, polimer zincirlerini kıran ve moleküler ağırlığı düşüren hidroliz olarak bilinen kimyasal bir reaksiyonu tetikler.
Bu bozunma, mekanik özellikleri ciddi şekilde azaltarak kalıplanmış parçaları kırılgan hale getirir ve darbe altında yapısal arızaya yatkın kılar.
Hidrolizi önlemek için peletlerin bir desikan kurutucuda 120°C'de 3 ila 4 saat kurutulması zorunludur.
Standart bir sıcak hava hazneli kurutucu kullanmak yetersizdir çünkü suyu moleküler yapıdan çekmek yerine yalnızca nemli havayı dolaştırır.
Uygunluğu sağlamak için her üretim çalışmasından önce sıkı nem testleri uygularız.
İnce cidarlı batarya çerçevelerinde kalıplama kaynaklı gerilmeleri nasıl ortadan kaldırırsınız?
70°C ila 95°C arasındaki yüksek kalıp sıcaklıkları kullanmak, kalıplama çevrimi sırasında kalıntı gerilmeyi en aza indirmenin en etkili yoludur.
Amorf eriyiğin soğuma hızını yavaşlatmak, polimer zincirlerinin gevşemesine olanak tanıyarak yollukların yakınında yüksek gerilmeli bölgelerin oluşmasını önler.
Ayrıca, yolluk bölgeleri yakınında enjeksiyon hızını azaltmak yerel kayma gerilmelerini düşürerek yolluk beyazlamasını ve mekanik zayıf noktaları önler.
Kalıplanmış parçaları özel bir fırında tavlamak, aşırı tasarımlar için kanıtlanmış bir diğer seçenektir.
Parçaları birkaç saat boyunca yaklaşık 120°C'ye (ısı sapma sıcaklığının hemen altında) ısıtarak yerel gerilmeleri gideririz.
Bu adım, çerçeveler uzun hizmet ömürleri boyunca çevresel titreşime veya elektrolit kimyasallarına maruz kaldığında kendiliğinden gerilme çatlamasını önler.
Lexan 940A için tipik kalıp çekme davranışı nedir?
Bu sınıfın çekme oranları oldukça izotropik kalır; 3,2 mm et kalınlığı için tipik olarak %0,5 ila %0,7 aralığındadır.
İzotropik çekme, malzemenin polimer akış yolu boyunca ve enine eşit şekilde büzülmesi anlamına gelir; bu da yarı kristalin veya elyaf takviyeli polimerlere kıyasla çarpılma kontrolünü kolaylaştırır.
Bu tekdüze çekme, kalıp mühendislerinin nihai parça boyutlarını son derece yüksek doğrulukla tahmin etmesini sağlayarak otomatik paket montajı sırasında hizalama sorunlarını önler.
Ancak ince cidarlı bölümler (örneğin 1,0 mm'lik kaburgalar), yüksek enjeksiyon basınçları altında hızlı katılaşma nedeniyle biraz daha düşük çekme gösterecektir.
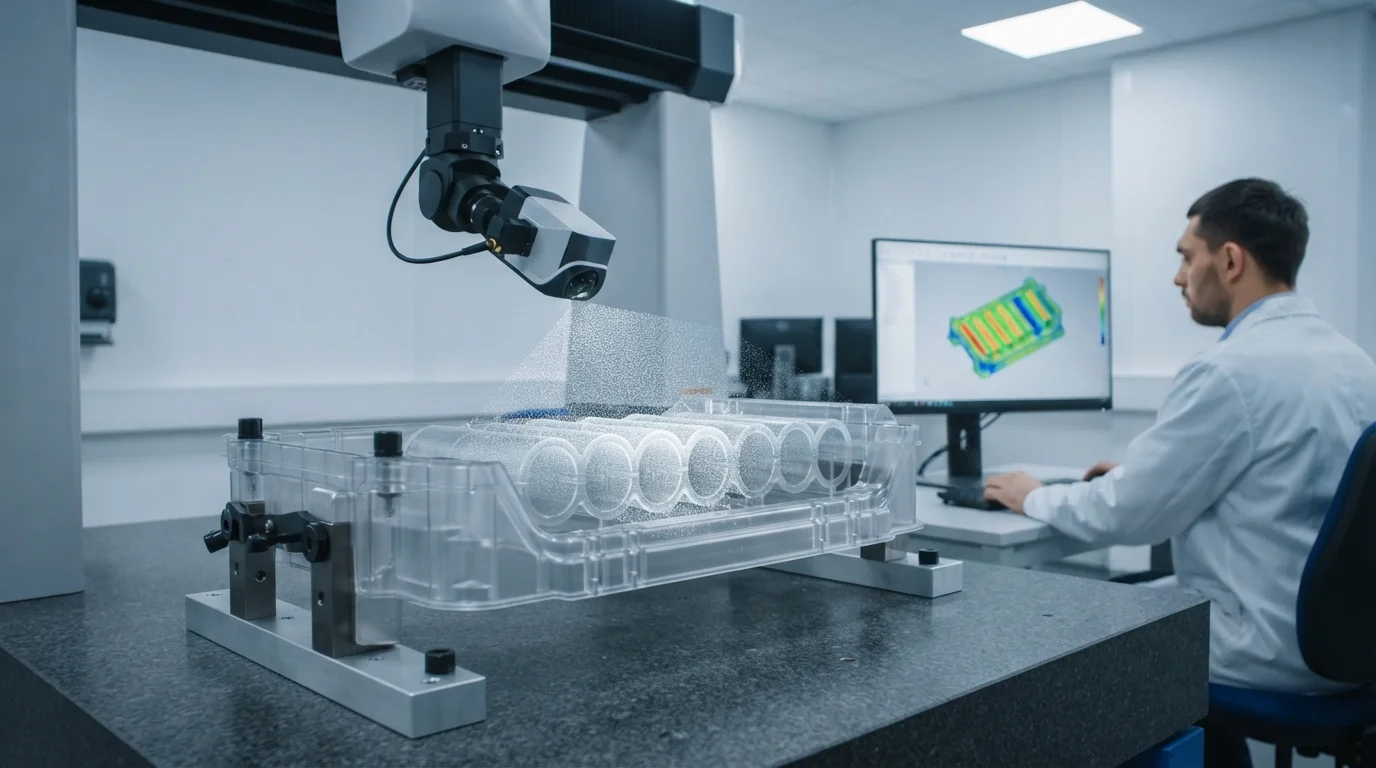
Parça genelindeki yerel çekme sapmalarını haritalamak için gelişmiş kalıp akış simülasyonları kullanıyoruz.
Bu simülasyon verileri, çelik kalıbı hassas ofsetlerle işlememize olanak tanıyarak her hücre cebinin sıkı tolerans spesifikasyonlarına uygun olmasını sağlar.