
Mikro kalıplama malzeme seçimi tanıdık bir reçine adıyla değil, bitmiş parçanın direnmesi gereken arıza ile başlamalıdır. Mikro ölçekte ince bir özellikten akış, küçük bir atıştaki termal geçmiş, bir datumu çevreleyen çekme ve parçanın ele alınma biçimi hangi malzemenin pratik olduğunu değiştirebilir. Veri sayfasında ideal görünen bir polimer, gerçek geometride dozajlanması, tekrarlanması, kalıptan çıkarılması veya denetlenmesi zor olabilir.
Yararlı hedef kısa ve test edilebilir bir malzeme listesidir. Bu kılavuz ürün gereksinimlerinden kalıplama davranışına geçer, ardından kolay dolguyu uzun vadeli performansla karıştırmadan bir reçinenin nasıl nitelendirileceğini gösterir.
Seçim yolu
Parçanın Arıza Moduyla Başlayın
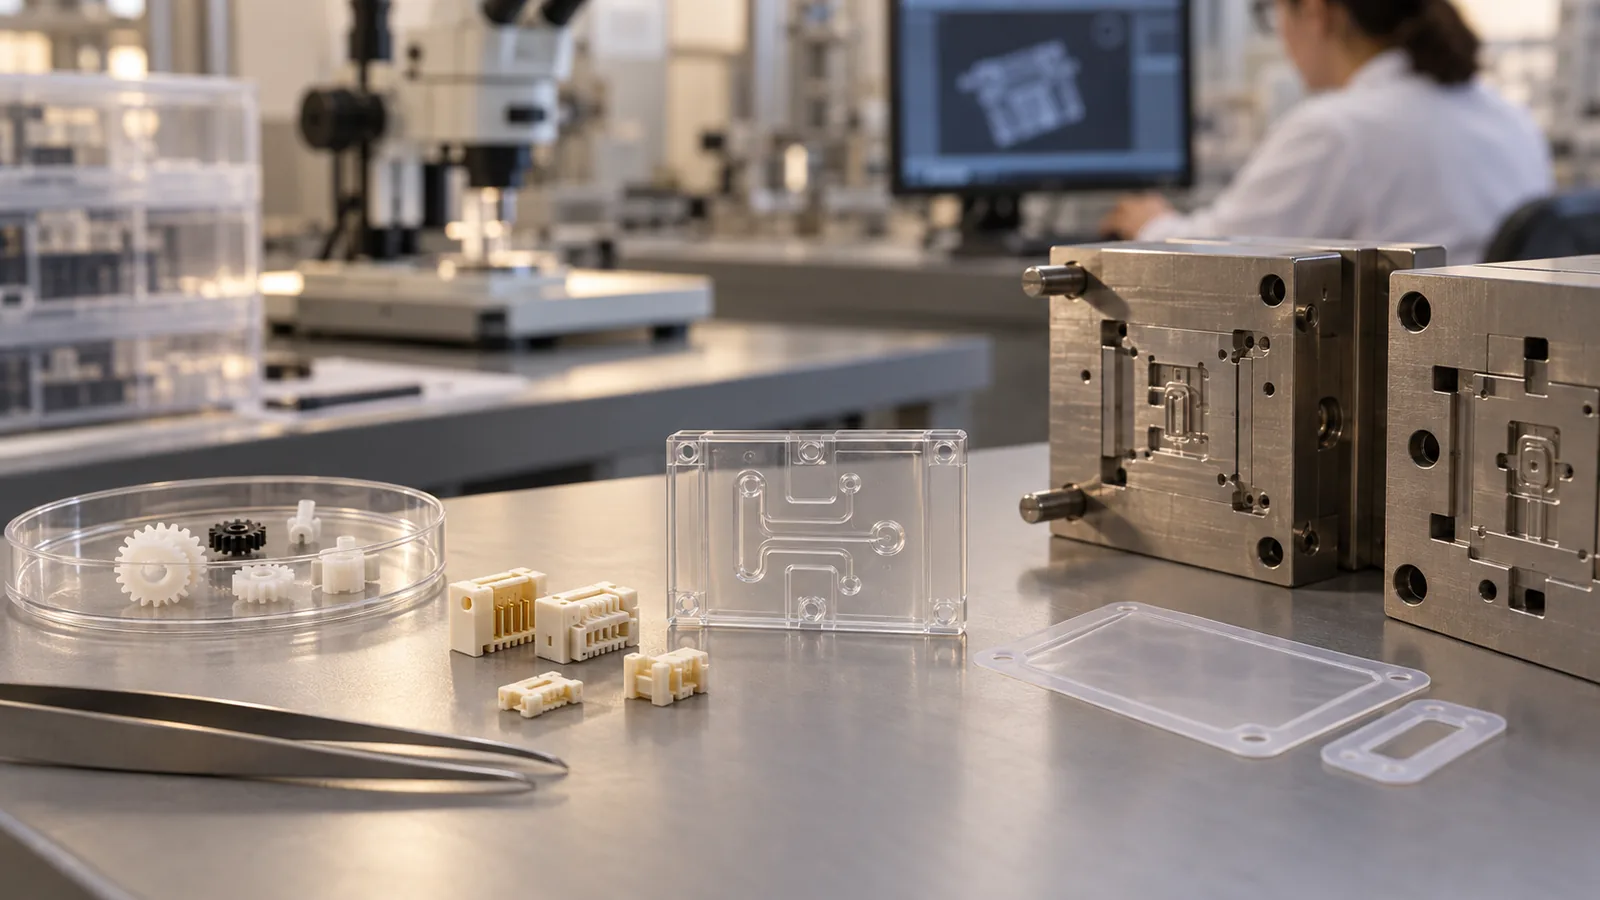
Bileşeni kullanımda kabul edilemez kılacak şeyi tanımlayın. Bir dişli aşınma veya gürültü nedeniyle arızalanabilir; bir konektör gövdesi sünme, pim kayması veya dielektrik bozulma nedeniyle; bir akışkan bileşen sızıntı, kimyasal saldırı veya partikül kirlenmesi nedeniyle. Bu arıza modları, parçalar benzer boyutu paylaşsa bile farklı önceliklere yol açar.
Zorunlu gereksinimleri tercihlerden ayırın. Sıcaklık aralığı, sterilizasyon yöntemi, düzenleyici durum, kimyasal maruziyet, elektriksel performans, yorulma ömrü, optik geçirgenlik, renk ve boyutsal kararlılık pazarlık konusu olmayabilir. Yüzey görünümü veya tercih edilen bir reçine ailesi esnek olabilir. Bu, uygun bir kalıplama malzemesinin ürün gereksiniminde zaten başarısız olduktan sonra kısa listede kalmasını önler.
Ayrıca zaman ölçeğini belirleyin. Bir polimer kısa bir montaj testini geçebilir ancak sürekli yük altında sünme gösterebilir. Kalıplamada şeffaf görünebilir ve kimyasal maruziyetten sonra bulanıklaşabilir. Seçim özeti gerçek ortamı, yük yönünü, süreyi ve kabul edilebilir değişimi tanımlamalıdır.
Gereksinimleri Polimer Davranışına Dönüştürün
Ürün özellikleri ile proses davranışı birbiriyle bağlantılıdır ancak birbirinin yerine geçmez. Düşük eriyik viskozitesi, bir polimerin ince bir kesite girmesine yardımcı olabilir, ancak aynı reçine yine de kararlı bir sıcaklık aralığına, uygun kayma tepkisine, öngörülebilir büzülmeye ve ejeksiyon için yeterli dayanıma ihtiyaç duyar. Takviye, sertliği artırırken aşınmayı, akış yönü etkilerini ve yüzey dokusunu da artırabilir.
- Replikasyon: donma öncesinde gereken en uzun akış yolunu, en küçük özelliği, kapı mesafesini ve kalıp yüzeyi sıcaklığını değerlendirin.
- Dozajlama: atışın aşırı kalma süresi veya tutarsız yastıklama olmadan tekrarlanabilir şekilde yapılabildiğini doğrulayın.
- Çıkarma: çekim açısını, maça tutuşunu, gevrekliliği, sürtünmeyi ve izin verilen itici temas alanını dikkate alın.
- Kararlılık: nem hassasiyetini, bozunma riskini, renk değişimini, kırıntı (regrind) politikasını ve parti bazlı kontrolleri gözden geçirin.
- Muayene: anizotropik büzülmeyi, koşullandırmayı ve boyutların hangi zamanda kabul edileceğini öngörün.
Malzeme Ailelerini Evrensel Bir Kazanan Olmadan Karşılaştırın
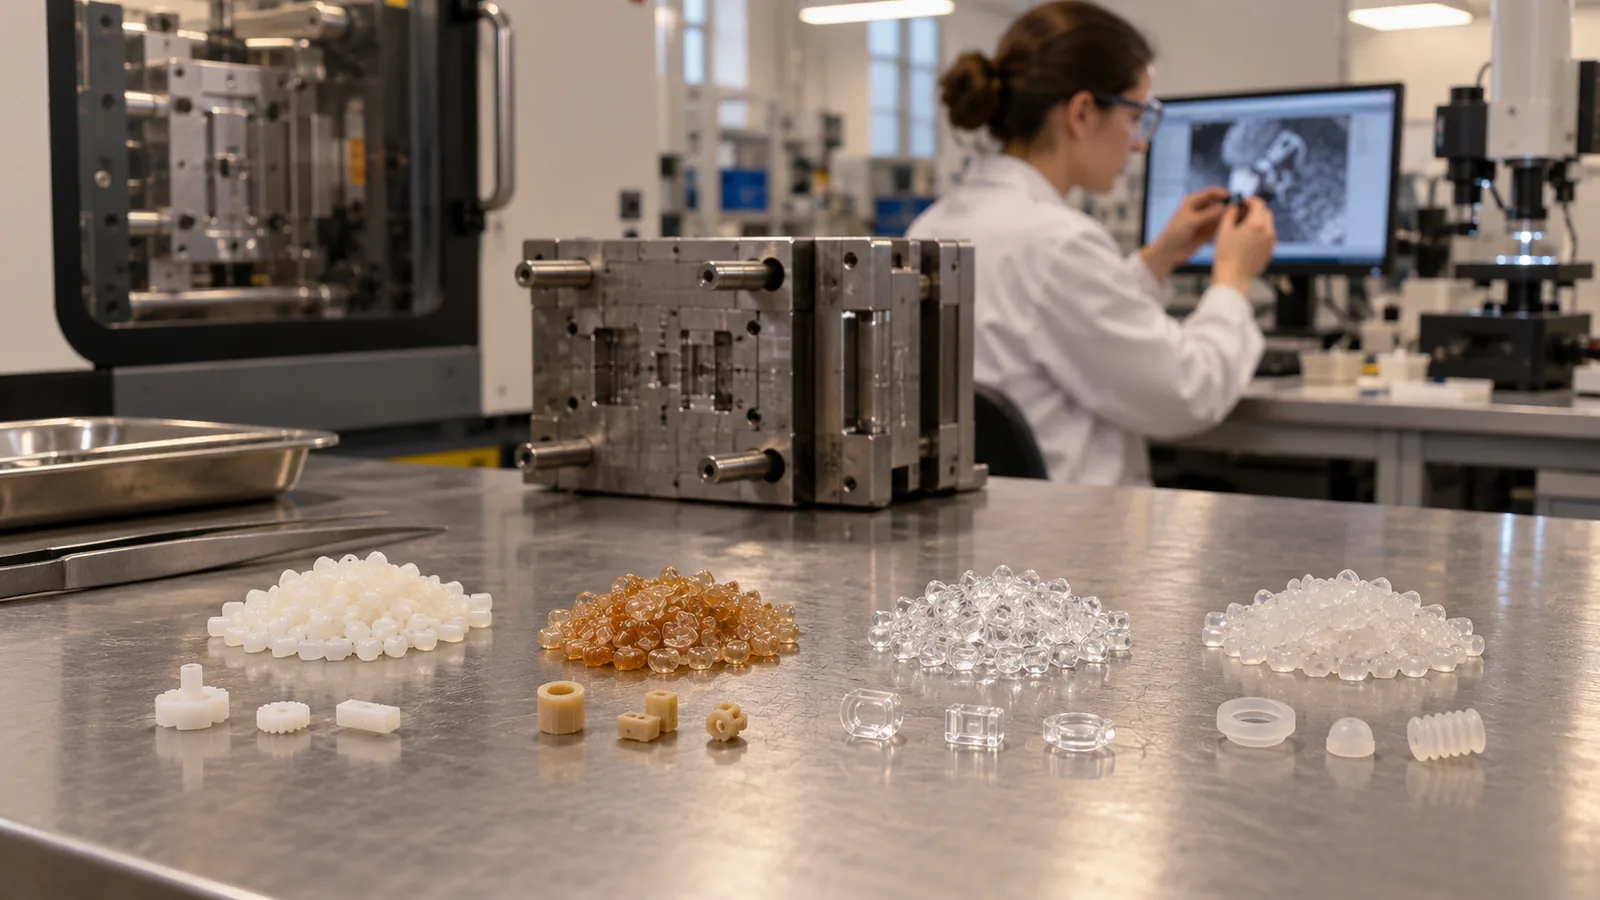
Tablo bir eleme yardımcısıdır, spesifikasyon değildir. Bir aile içindeki sınıflar; moleküler ağırlık, dolgular, darbe düzenleyiciler, yağlayıcılar, alev geciktiriciler ve renklendiriciler nedeniyle farklı davranabilir.
| Gereksinim yönü | Aileler sıklıkla tarandı | Mikro kalıplama izleme noktası |
|---|---|---|
| Düşük sürtünme veya küçük hareketli parçalar | POM, seçilmiş PA veya PBT sınıfları | Çekme, nem, aşınma kalıntısı, ince özellik dayanımı |
| Yüksek sıcaklık | PEEK, PEI, PPS, LCP | İşleme penceresi, kalıp sıcaklığı, kalış süresi, giriş donması |
| Elektrik konektörü geometrisi | LCP, PBT, PA aileleri | Çarpılma, örgü çizgileri, nem, temas noktaları yakınında çapak |
| Optik veya akışkan görünürlüğü | COC/COP, PC, PMMA | Gerilme, yüzey kopyalama, yapışma ve kimyasal maruziyet |
| Esnek mikro özellikler | TPE, TPU ve seçilmiş elastomerler | Havalandırma, yapışma, çapak, elleçleme ve kalıcı deformasyon |
Kurutma, Kalış Süresi ve Termal Geçmişi Hesaba Katın
Çok küçük bir parça, polimerin otomatik olarak kısa bir termal geçmiş yaşadığı anlamına gelmez. Yolluk sistemi ve plastikleştirme ünitesi, tek bir gözün tükettiğinden çok daha fazla malzeme içerebilir. Verim düşükse, reçine viskoziteyi, rengi, moleküler yapıyı veya mekanik performansı değiştirecek kadar uzun süre sıcak kalabilir.
Neme duyarlı tipler kontrollü kurutma ve transfer gerektirir. Pratik soru yalnızca bir kurutucunun ayar noktasına ulaşıp ulaşmadığı değil, aynı zamanda besleme boğazındaki malzeme durumunun duruşlar, yeniden başlatmalar ve uzun üretim koşuları sırasında kararlı kalıp kalmadığıdır. Denemeler sırasında lot, kurutma geçmişi, huni maruziyeti, kalış süresi tahmini ve yeniden başlatma prosedürünü kaydedin.
Renklendiriciler ve katkı maddeleri de önemlidir. Bir masterbatch taşıyıcısı akışı veya uyumluluğu değiştirebilir; pigment ise lazer algılamayı, optik görünümü veya boyutsal davranışı değiştirebilir. Doğal reçine denemesinin her rengi temsil ettiğini varsaymak yerine amaçlanan üretim formülasyonunu nitelendirin.
Çekmeyi Ölçüm Planıyla Eşleştirin
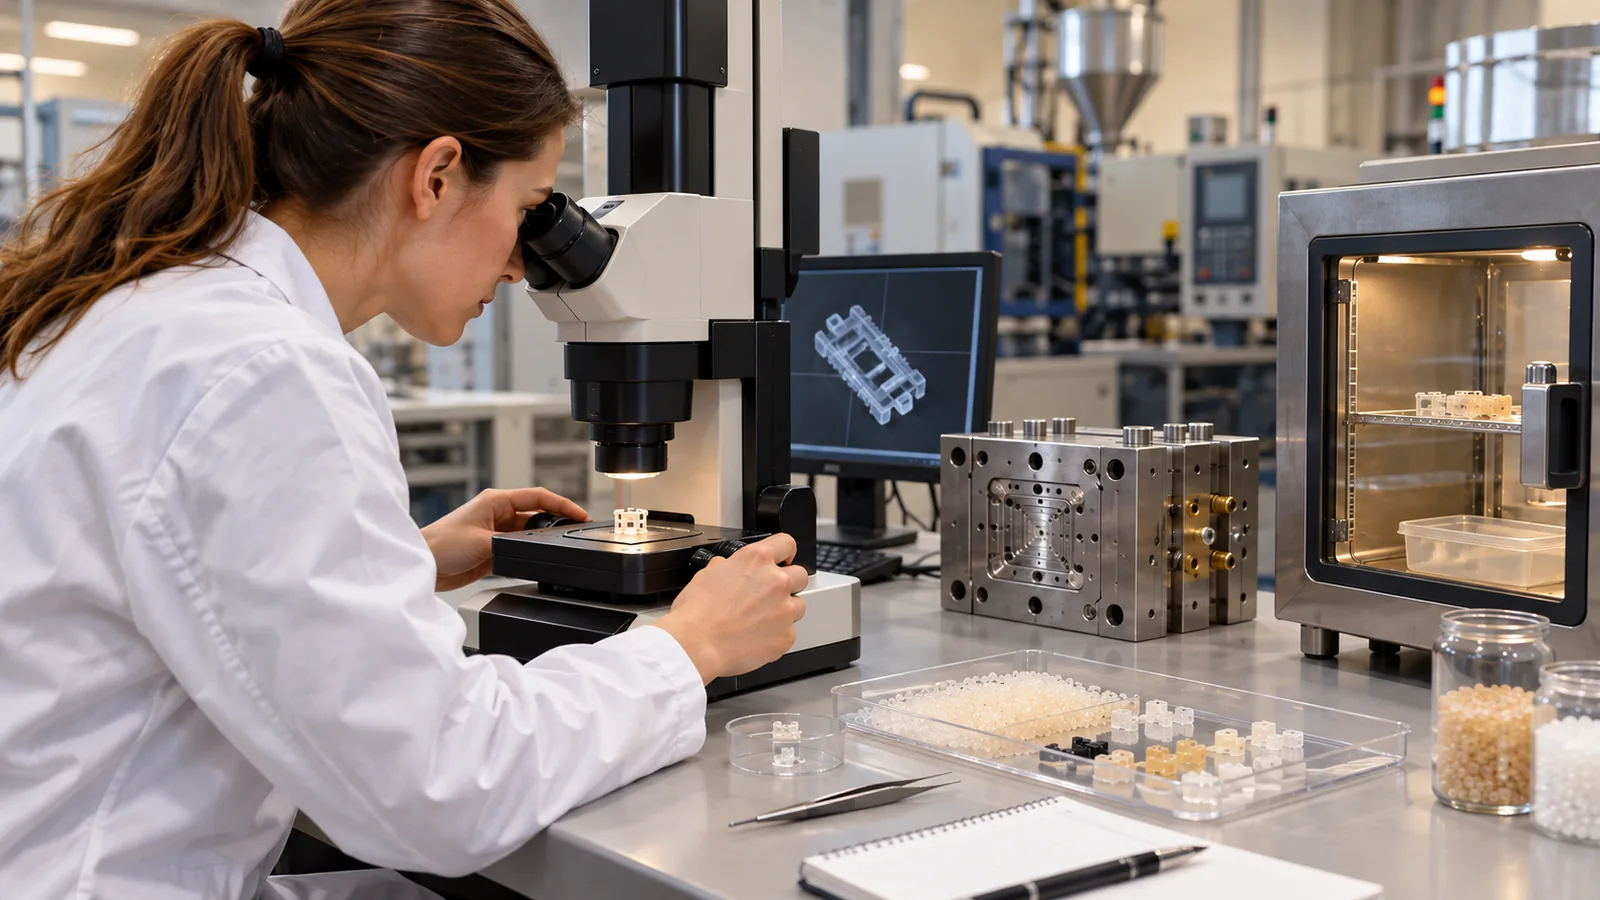
Yayımlanmış çekme aralıkları, göze özgü kanıtların yerini tutamaz. Akış yönü, basınç geçmişi, et kalınlığı, elyaf yönelimi, giriş konumu, soğutma ve koşullandırma, tek bir mikro parça üzerinde farklı değişimler üretebilir. Tek bir ölçek faktörü, geometrisi anizotropik olarak çeken bir özelliği düzeltmeyebilir.
Kalıp kesinleştirilmeden önce fonksiyonel datums ve ölçüm zamanlamasını tanımlayın. Higroskopik malzemeler koşullandırmadan sonra değişebilir; yarı kristalin malzemeler çıkarma sonrasında stabilize olmaya devam edebilir. Müşteri belirli bir ortamdan sonra ölçüm yapıyorsa, kalıp denemesi de aynı referans koşulu kullanmalıdır.
Sıkı şekilde bağlı özellikler için toplam uzunluktan fazlasını ölçün. Profil, düzlük, eş merkezlilik, pim konumu, kanal derinliği ve eşleşme performansı, parça ağırlığının ortaya çıkaramayacağı malzeme etkilerini gösterebilir.
Tek Bir Erken Seçim Yerine Kısa Liste Kullanın
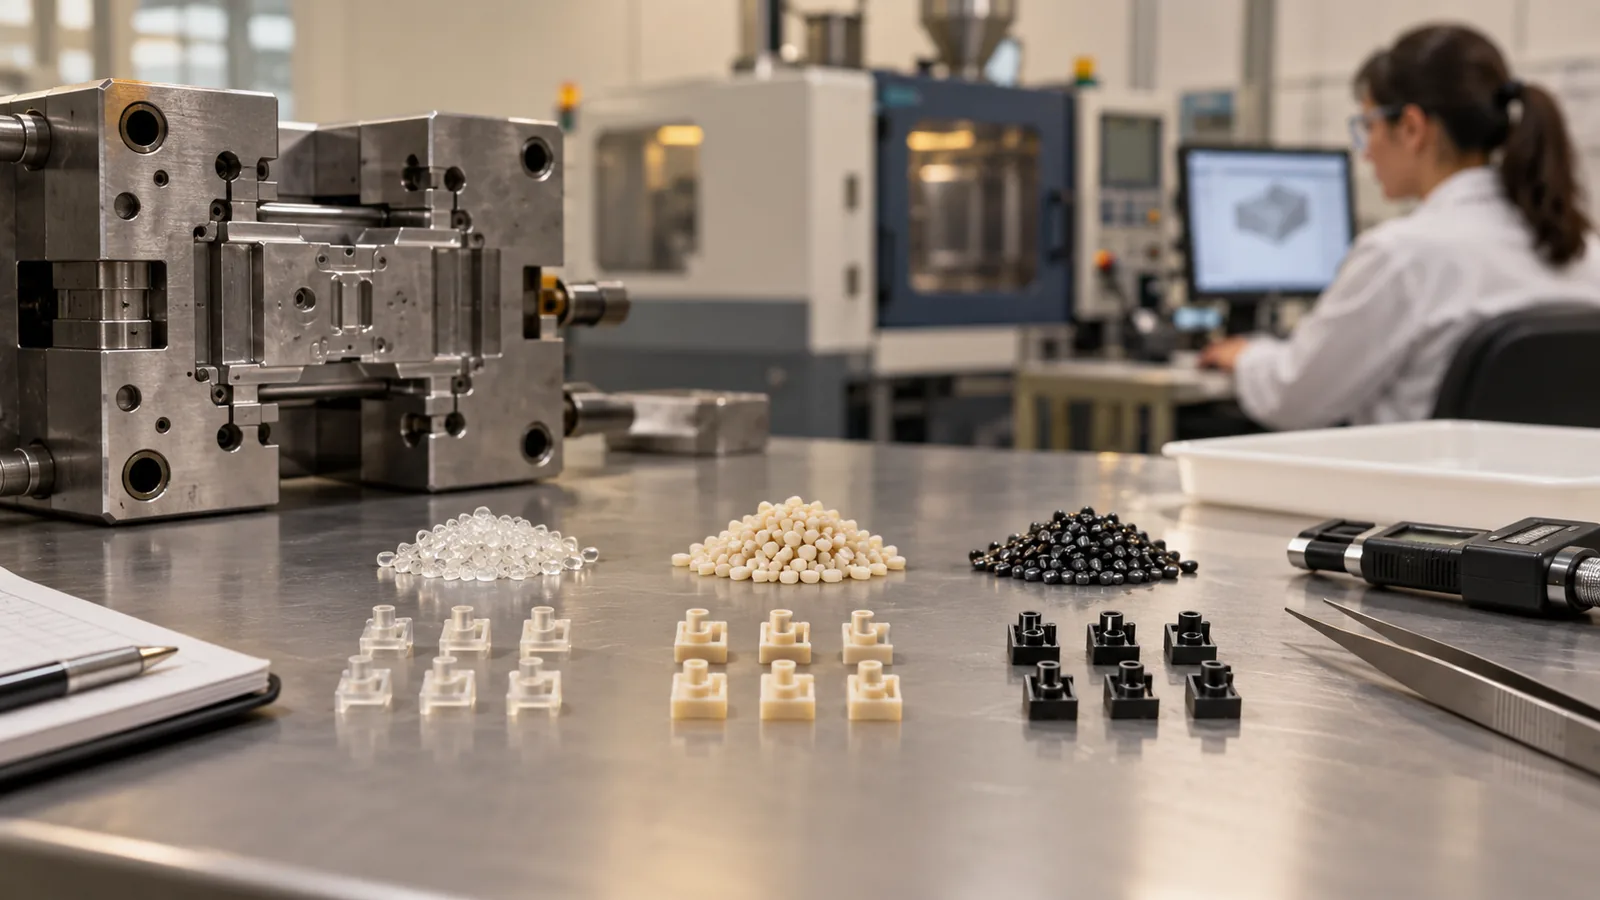
İki veya üç gerçekçi aday, fizibilite çalışması sırasında öğrenmeyi korur. Her biri vazgeçilmez ürün gereksinimlerini karşılamalı ve amaçlanan tipte, renkte ve uygunluk durumunda temin edilebilmelidir. Karşılaştırma daha sonra dolum, çapak payı, çıkarma, boyutsal kararlılık, görünüm, yapıştırma ve fonksiyonel testlere odaklanabilir.
- Gereksinim listesini dondurun ve arıza risklerini sıralayın.
- Sıcaklık, kimyasal, düzenleyici veya elektriksel gereksinimlerde başarısız olan tipleri çıkarın.
- Her adayla özellik akışını, girişi, havalandırmayı ve çıkarmayı gözden geçirin.
- Gerçek üretim formülasyonunu kontrollü bir proses penceresi altında deneyin.
- Parçaları mutabık kalınan yöntemle şartlandırın ve ölçün.
- Yalnızca izole boyutları değil, monte edilmiş işlevi de test edin.
- Onaylanan malzeme sınıfını ve değişiklik kontrolü kurallarını belgeleyin.
Nitelikli bir Mikro Enjeksiyon Kalıplama Proje; malzemeyi, takımı, prosesi, elleçlemeyi ve ölçüm bilimini tek bir sistem olarak ele alır. Bu nedenle en akışkan reçine otomatik olarak en güvenilir seçenek değildir.
Sıkça Sorulan Sorular
En düşük viskoziteli reçine mikro kalıplama için her zaman en iyi midir?
Hayır. Akış önemlidir, ancak reçine aynı zamanda ürün ortamına dayanmalı, hasar görmeden kalıptan çıkmalı, boyutlarını korumalı ve işleme sırasında kararlı kalmalıdır.
Dolgulu bir polimer mikro özellikleri kopyalayabilir mi?
Kopyalayabilir, ancak dolgu boyutu, yönlenmesi, yüzey kalitesi, takım aşınması ve yerel akış değerlendirilmelidir. Takviye, sertliği artırırken ince detay kopyalamayı ve görünümü daha zorlu hale getirebilir.
Neden tam renk kalifikasyona dahil edilmelidir?
Pigmentler ve taşıyıcı reçineler reolojiyi, ısı emilimini, görünümü ve bazen özellikleri etkileyebilir. Üretim rengi, malzeme sisteminin bir parçası olarak ele alınmalıdır.
Boyutlar ne zaman ölçülmelidir?
Çizime veya nihai uygulamaya uygun, tanımlanmış bir aralık ve şartlandırma durumu kullanın. Anlık ölçümler kararlı parçayı temsil etmeyebilir.
Bir RFQ'ya hangi malzeme bilgileri eşlik etmelidir?
Sabitse tam malzeme sınıfını; alternatiflere izin veriliyorsa sıcaklık, kimyasal, mekanik, optik, elektriksel, düzenleyici, renk ve sterilizasyon gereksinimlerini belirtin.