
Kısa cevap: Enjeksiyonla kalıplanmış plastik üzerinde UV kaplama adezyonu genellikle kaplama kimyası, alt tabaka yüzeyi ve hazırlık süreci bir sistem olarak uyumlu olmadığında başarısız olur. Tam reçine sınıfı ve kalıplanmış yüzeyle başlayın, kontaminasyonu ve kalıp ayırıcı kalıntılarını kontrol edin, herhangi bir astar veya ön işlemi kaplama tedarikçisiyle birlikte seçin ve kaplama tamamen kürlendikten ve koşullandırıldıktan sonra adezyonu doğrulayın.
Burada, UV kaplama enjeksiyonla kalıplanmış parçalar adezyonu, ultraviyole ışıkla kürlenen bir kaplamanın kalıplanmış plastik bir parça üzerindeki adezyonu anlamına gelir. UV kürleme ve UV hava koşullarına dayanım farklı özelliklerdir: bir kaplama UV ışık altında kürlenebilir ancak ürünün ihtiyaç duyduğu dış mekan dayanıklılığını sağlamayabilir. Her ikisini ayrı ayrı belirtin.
Mevcut yüzey işlem kapsamı için bkz. UV kaplama hizmeti ve daha geniş plastik yüzey bitirme seçeneklerine. Ürüne özgü bir örnek olarak, SDC Technologies, PMMA ve PC alt tabakalar için astarsız adezyon ürünlerini tanımlar; bu, diğer kaplama formülasyonları, sınıflar veya kalıplama koşulları için performansı kanıtlamaz.
Bu makalede:
- Kürlemeyi adezyondan ayırın
- Kalıplanmış yüzey kaplama sisteminin bir parçasıdır
- Kimyayı değiştirmeden önce başarısızlık kalıplarını okuyun
- Temsili bir adezyon denemesi oluşturun
- Sıkça sorulan sorular
Kürlemeyi Adezyondan Ayırın
Bir kaplama kuru görünebilir ve sert hissedilebilir ancak yine de alt tabakaya zayıf şekilde bağlanmış olabilir. UV kürleme, kaplamanın nasıl polimerize olduğunu tanımlar; adezyon ise belirtilen yük ve ortam altında plastiğe ne kadar iyi bağlı kaldığını tanımlar. Yapışkan olmayan bir yüzey, kabul edilebilir bağ mukavemetinin kanıtı değildir ve kürlemeden hemen sonra başarılı bir adezyon sonucu, ısı, nem, temizlik kimyasalları veya elleçlemeden sonraki performansı öngörmeyebilir.
Üretimden önce kaplamanın amacını netleştirin: çizilmeye direnç, parlaklık, renk, kimyasal bariyer, UV koruması veya tanımlanmış bir kombinasyon. Ardından kaplamanın nereye uygulandığını ve hangi parça alanlarının kaplamasız kalması gerektiğini belirtin. Gerekli kalınlık, kürleme dozu, geometri erişimi ve muayene yöntemi ürüne ve kaplama kimyasına göre farklılık gösterebilir; bu nedenle tek bir ayarın her parçaya uyduğunu varsaymak yerine kaplama tedarikçisinden teknik verileri ve proses penceresini edinin.
Substrat kimliği de aynı hassasiyeti gerektirir. Ticari reçine sınıfını, renklendiriciyi, dolgu veya takviye malzemesini, varsa geri dönüştürülmüş içerik durumunu ve herhangi bir kalıp ayırıcı veya temizleme uygulamasını yazın. “PC” veya “ABS” gibi genel bir etiket, ıslatma veya bağ oluşumunu etkileyen formülasyon farklılıklarını gizleyebilir. Reçine, pigment, tedarikçi veya kalıplama koşulu değişirse, yapışmayı bir yeniden kalifikasyon konusu olarak ele alın.
Kalıplanmış Yüzey Kaplama Sisteminin Bir Parçasıdır
Yüzey kirliliği, tutarsız sonuçların sık görülen bir kaynağıdır. Silikon içeren kalıp ayırıcı, taşıma yağları, toz, ambalaj kalıntısı ve temizlik maddesi izleri, kaplamanın plastiği beklendiği gibi ıslatmadığı yerel alanlar oluşturabilir. Bir temizleme adımı yalnızca reçineyle uyumluysa ve tekrarlanabilir bir yüzey bırakacak kadar iyi kontrol ediliyorsa yararlıdır. Prosesin kalıp ayırıcıya hiç izin verip vermediğini doğrulayın; sonraki temizliğin her kalıntıyı gidereceğini varsaymayın.
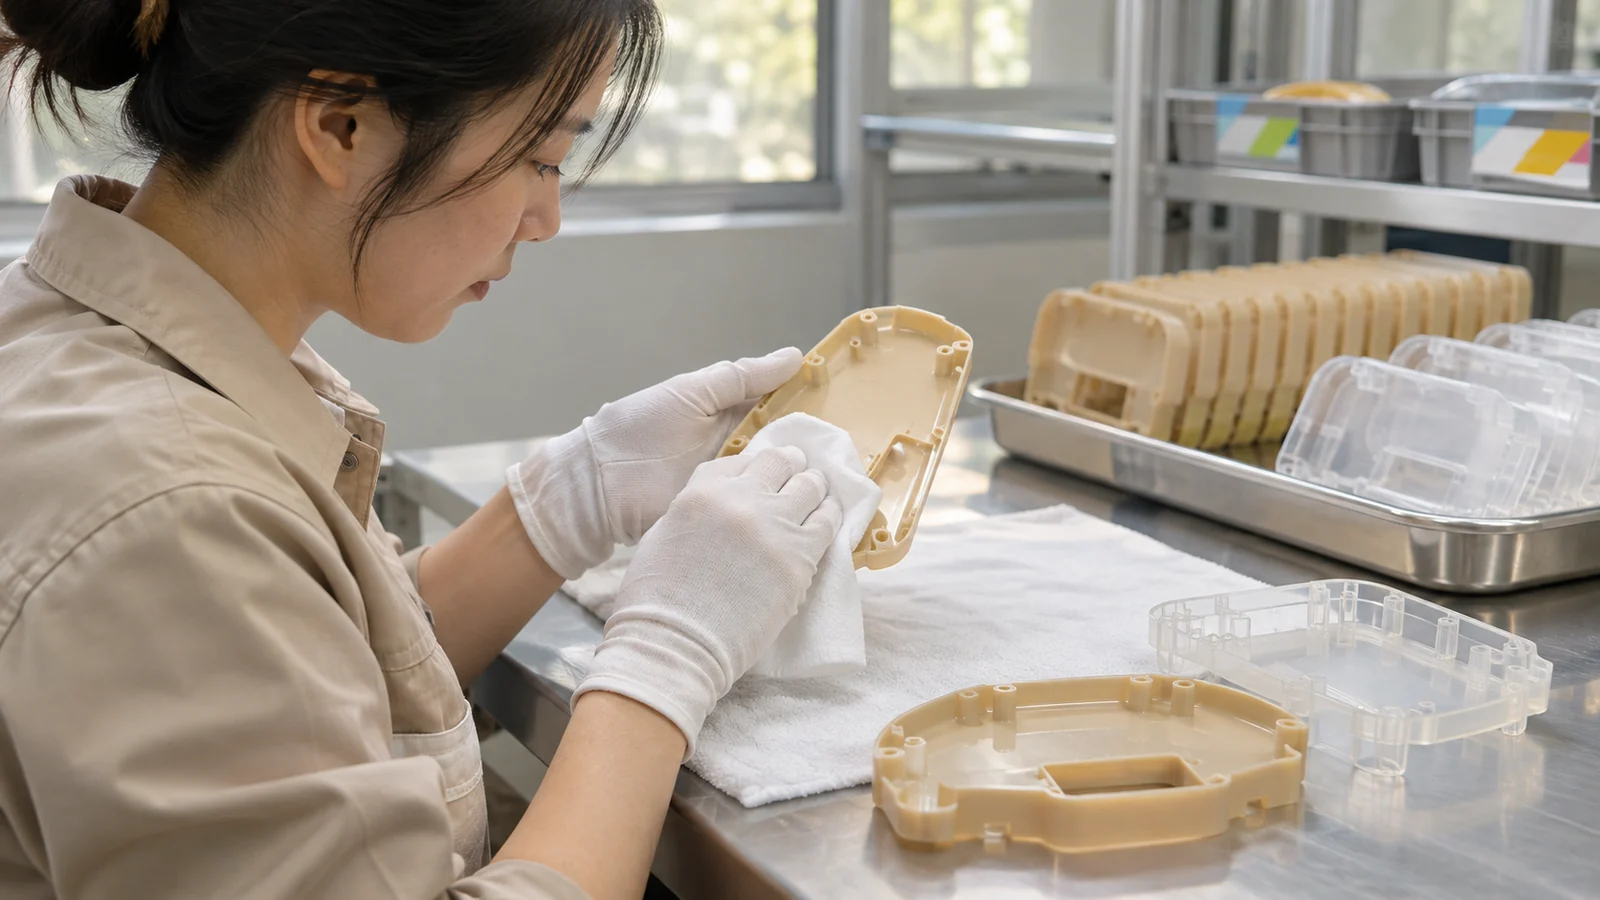
Kalıplanmış doku ve yüzey durumu da önemlidir. Dokulu bir kalıp boşluğu etkin alanı artırabilir, ancak yapışmayı otomatik olarak iyileştirmez. Akış çizgileri, kaynak çizgileri, gaz izleri, çökme, parlatılmış alanlar veya değişken parlaklık, kaplama görünümünde veya bağ davranışında yerel farklılıklar oluşturabilir. Amaçlanan kaplama bölgesini doku açısından tutarlı tutun ve pratik olduğunda kritik dekoratif yüzeylerden ani geçişlerden kaçının.
Geometri, kaplamanın tekdüze uygulanıp kürlenebileceğini belirler. Derin girintiler, dar yuvalar, keskin iç köşeler ve gölgede kalan yüzeyler, geniş açık bir panele göre farklı bir sprey filmi veya UV maruziyeti alabilir. Tüm parçayı planlanan kaplama yöneliminde inceleyin. Erişim sınırlıysa, tasarımın açılması mı, kaplama prosesinin farklı bir yönelim kullanması mı yoksa gereksinimin erişilebilir yüzeylerle sınırlandırılması mı gerektiğine karar verin.
Kimyayı Değiştirmeden Önce Arıza Modellerini Okuyun
| Gözlenen desen | Önce nelerin araştırılacağı | Faydalı karşılaştırma |
|---|---|---|
| Parçanın büyük bölümünde soyulma | Substrat/kaplama uyumluluğu, yüzey hazırlığı ve kürleme koşulları | Onaylı reçine sınıfı ile önerilen sınıf |
| Küçük izole kraterler veya çıplak noktalar | Kirlilik, taşıma, ayırıcı kalıntısı veya temizlik kalıntısı taşınması | Temiz kontrollü numune ile üretimde elleçlenmiş numune |
| Girintilerde yoğunlaşan arıza | Geometri boyunca püskürtme erişimi, kaplama kalınlığı ve UV maruziyeti | Aynı düzenek altında açık yüzey ile gölgelenmiş özellik |
| Koşullandırmadan sonra yapışma bozulur | Nem, ısı, kimyasal maruziyet ve arayüzey dayanıklılığı | Başlangıç sonucu ile belirtilen koşullandırılmış durum |
Bu örüntüler tanısal ipuçlarıdır, tek bir kök nedenin kanıtı değildir. Mümkün olduğunda her seferinde bir kontrollü faktörü değiştirin ve numune izlenebilirliğini koruyun. Birden fazla değişken birlikte değişirse – reçine, temizleyici, astar ve kürleme düzeni – bir geçme veya kalma sonucu, sorunu gerçekte neyin çözdüğüne dair çok az bilgi verir.
Temsili Bir Yapışma Denemesi Oluşturun
- Üretim amaçlı kalıplanmış parçalar kullanın. Gerçek reçine sınıfını, rengi, dokuyu, giriş konumunu ve kalıplama prosesini dahil edin. Düz test plakaları kimya taramasına yardımcı olabilir ancak bitmiş parçanın her özelliğini temsil edemez.
- Kaplama öncesi durumu kontrol edin. Parçaların nasıl elleçlendiğini, depolandığını, temizlendiğini ve kalıp ayırıcı transferinden nasıl uzak tutulduğunu kaydedin. Tedarikçinin prosesi gerektiriyorsa kalıplama, hazırlık, kaplama ve kürleme arasındaki maksimum süre üzerinde anlaşın.
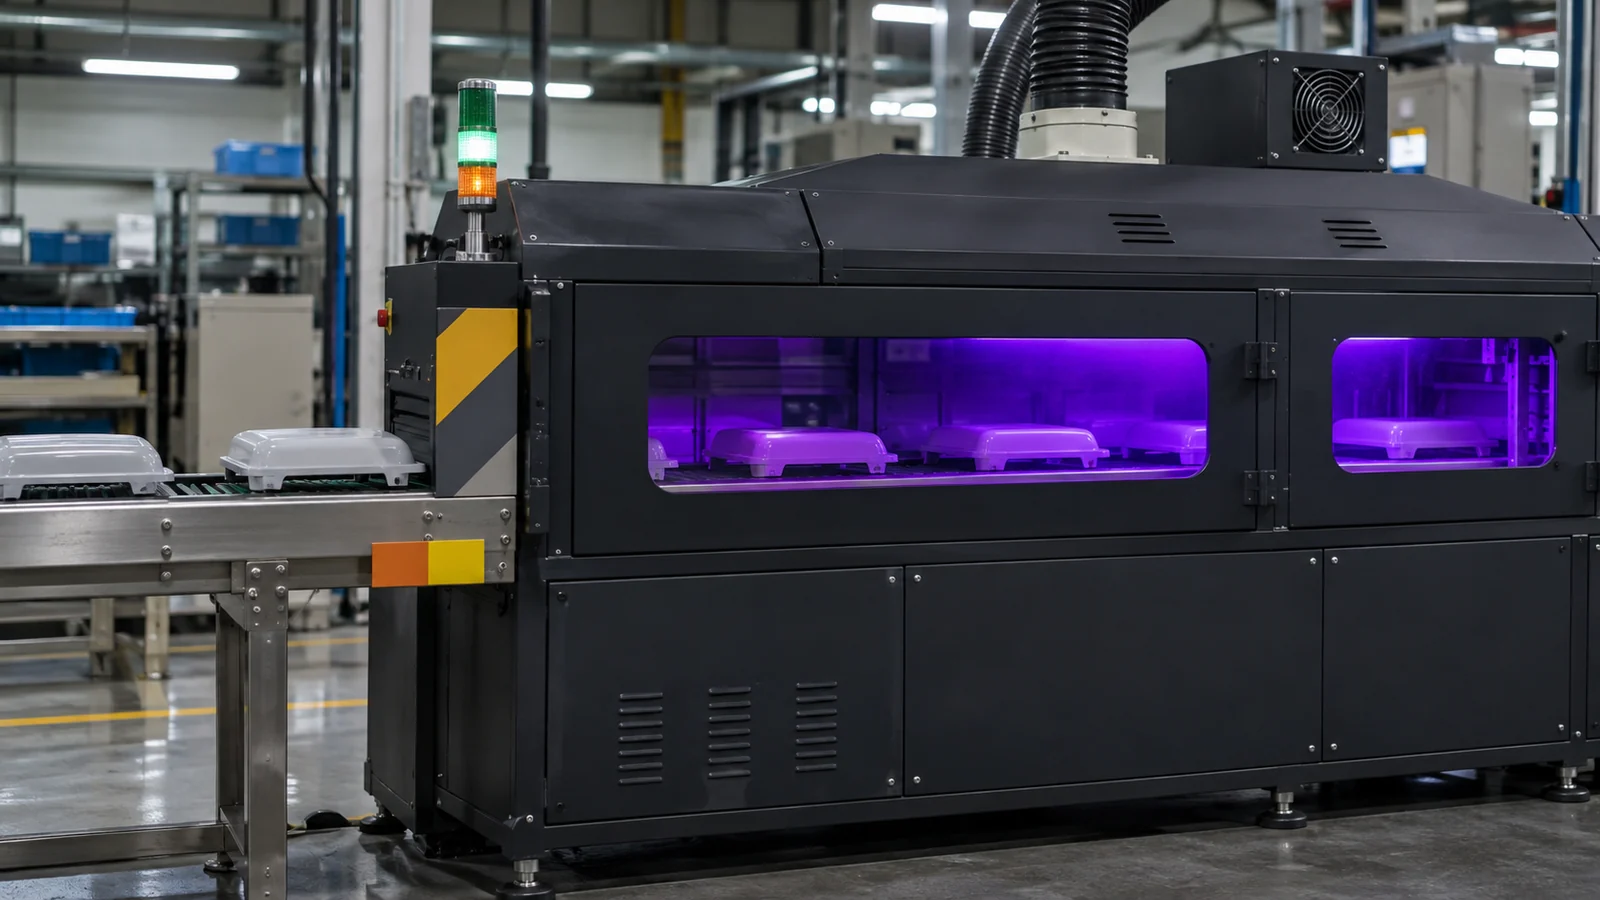
- Kaplama prosesini haritalandırın. Astar veya ön işlem, püskürtme veya uygulama yöntemi, kaplama kalınlığı, parça yönelimi ve UV kürleme koşullarını belirleyin. Ulaşılması zor bölgelerde kürlemenin nasıl doğrulandığını sorun.
- Test ve kabul noktasını tanımlayın. Yapışma yöntemini ve derecesini, test zamanlamasını, koşullandırmayı ve hata kriterlerini belirtin. Onay ve sonraki üretim kontrolleri için aynı belgelenmiş yöntemi kullanın.
- İlgili maruziyetten sonra yeniden kontrol edin. Ürün ısıya, neme, temizleyicilere, aşınmaya veya güneş ışığına maruz kalıyorsa, kaplanmış parçayı gerçek kullanımını yansıtan maruziyetten sonra test edin.
İzlenebilirliğin mevcut olduğu durumlarda sonuçları parça konumu, göz ve malzeme lotu bazında raporlayın. Düz, temiz bir numune üzerinde tek bir geçer sonuç, derin kaburgalara, dokulu bir görünüm yüzeyine ve çoklu kaplama yönelimlerine sahip kalıplanmış bir muhafaza için proses kabiliyetini ortaya koymaz.
Sıkça Sorulan Sorular
UV ile kürlenmiş, UV'ye dayanıklı anlamına mı gelir?
Hayır. UV ile kürlenmiş, kaplamanın kürlenme mekanizmasını tanımlar. Güneş ışığına veya diğer UV maruziyetine dayanıklılık, tam kaplama, alt tabaka ve kullanım ortamı için doğrulanması gereken ayrı bir performans gerekliliğidir.
Bir astar her zaman zayıf yapışmayı düzeltir mi?
Hayır. Bir astar, belirli bir kaplama-alt tabaka çifti için uyumluluğu iyileştirebilir, ancak kontaminasyonu, uyumsuz bir reçine sınıfını, zayıf kürlenmeyi veya erişilemeyen geometriyi güvenilir şekilde telafi edemez. Bunu tedarikçi incelemesi ve temsili parça testi yoluyla seçin.
Yapışmayı düz bir reçine numunesi üzerinde test edebilir miyim?
Bir numune erken eleme için faydalı olabilir, ancak nihai onay üretim amaçlı kalıplanmış geometriyi içermelidir. Doku, akış geçmişi, giriş konumu, kaburgalar, girintiler ve parça elleçleme, bitmiş parçanın düz bir numuneden farklı davranmasına neden olabilir.