
Soğuma genellikle bir kalıplama çevriminin en uzun kısmıdır ve bu da onu bir programın daha fazla üretim çıktısına ihtiyaç duyduğunda bariz bir hedef haline getirir. Ancak daha erken çıkarılabilen bir parça, mutlaka kararlı, düz veya montaja hazır bir parça değildir. Faydalı bir soğuma süresi kararı, ısı uzaklaştırmayı parçanın çıkarma anındaki rijitliği, boyutsal gereksinimleri ve kalıbın ısıyı eşit şekilde uzaklaştırma kabiliyetiyle dengeler.
Kısa cevap: Soğuma süresi başlıca parçanın kalın kesitlerine, reçinenin termal davranışına, kalıp sıcaklığına ve kalıbın ısıyı soğutucuya ne kadar etkili aktardığına bağlıdır. Yalnızca bir zamanlayıcıyı düşürmek bir prosesi iyileştirmez. Çıkarma koşulunu, boyutları, görünümü ve tekrarlanabilirliği gerçek malzeme ve kalıp üzerinde doğrulayın.
Bu makalede:
- Bir çevrimde “soğuma süresi” ne anlama gelir
- Bazı parçalar neden daha yavaş soğur
- Bir hesaplama size ne söyleyebilir—ve ne söyleyemez
- Zamanlayıcıyı düşürmeden önce nereye bakmalı
- Daha kısa bir soğuma aşaması nasıl doğrulanır
- Sıkça sorulan sorular
Bir çevrimde “soğuma süresi” ne anlama gelir
Bir kalıplama dizisinde soğuma genellikle polimerin kabul edilemez çarpıklık, yapışma veya yüzey hasarı olmadan çıkarılabilmesi için yeterli ısıyı kaybetmesi için gereken süreyi ifade eder. Makinenin programlanmış soğuma zamanlayıcısı, parçanın maruz kaldığı toplam soğuma ile her zaman aynı değildir: vida geri kazanımı ve diğer işlemler örtüşebilir ve parça kalıptan çıktıktan sonra da soğumaya devam eder.
Soğuma süresini toplam çevrim süresinden ayrı tutun. Genel çevrim ayrıca dolum, paketleme ve tutma, kalıp hareketi, çıkarma ve parça elleçlemeyi de içerebilir. Soğuma zamanlayıcısını kısaltan bir değişiklik, diziyi hâlâ başka bir adım kontrol ediyorsa makine çevrimini kısaltmayabilir.
Bazı parçalar neden daha yavaş soğur
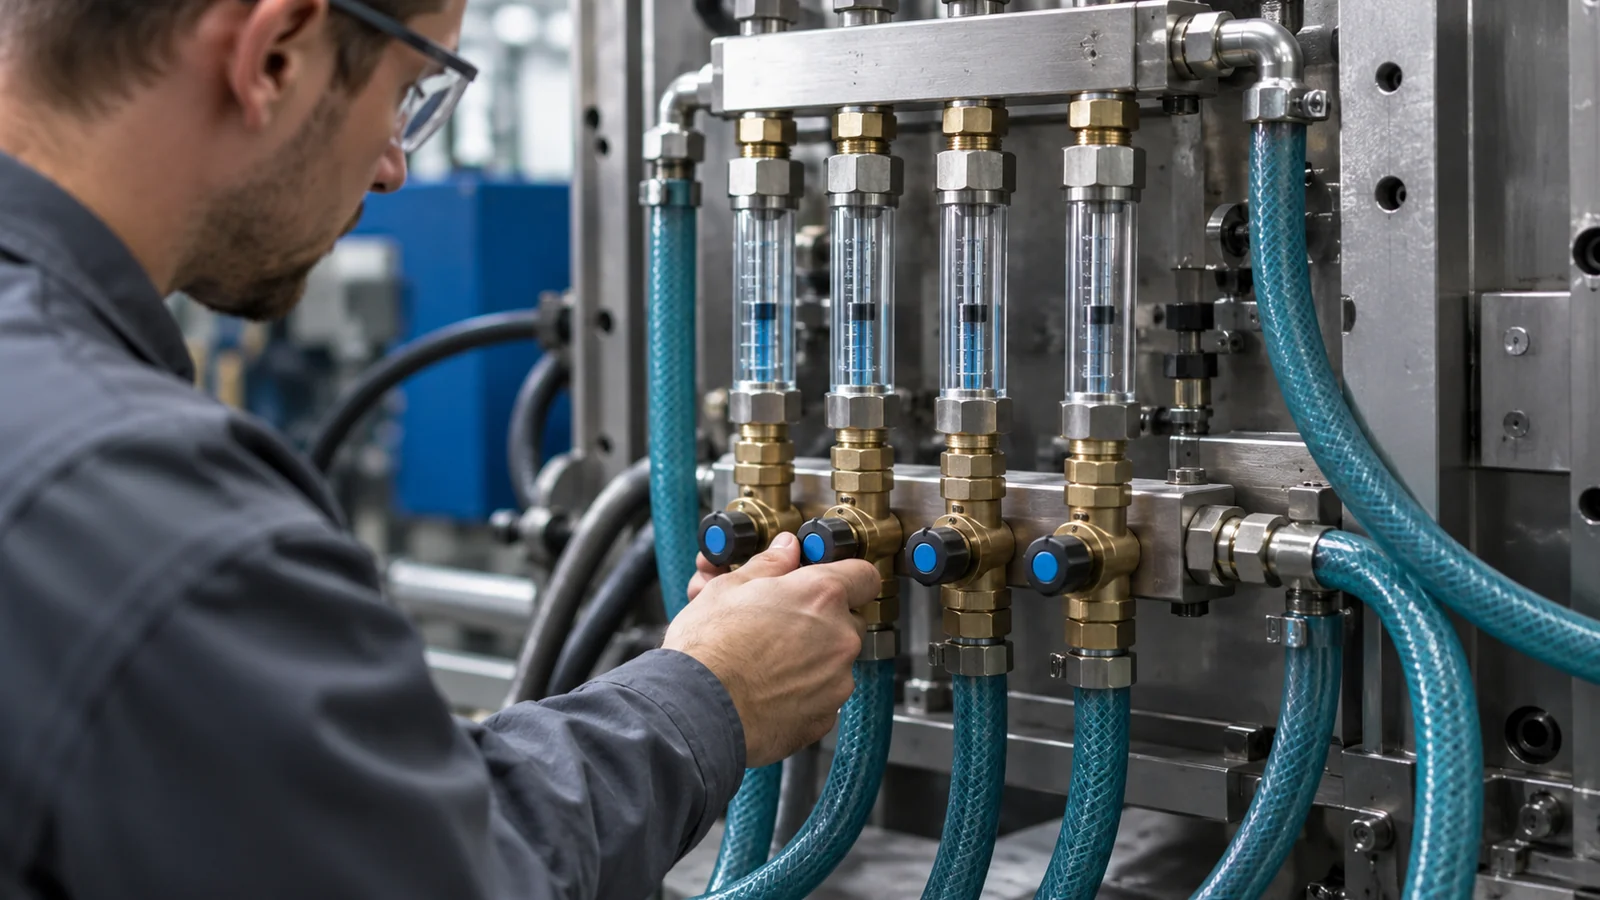
Isı, polimerden kalıp çeliği yoluyla soğutma devresine geçer. Kalın bir kesitten etkili bir soğutma yüzeyine olan mesafe önemlidir; bu nedenle ağır bir çıkıntı veya ani cidar geçişi, bitişik ince cidarlar hazır olduktan sonra bile sıcak kalabilir. Düzensiz termal koşullar, ortalama parça sıcaklığı kabul edilebilir görünse bile farklı büzülme, çökme veya çarpılmaya yol açabilir.
Malzeme özellikleri de ısı transferini ve bir parçanın güvenle çıkarılabileceği sıcaklığı etkiler. Bir reçine ailesi içindeki farklı tipler farklı işleme pencerelerine sahip olabilir ve yarı kristalin malzemeler katılaşırken amorf malzemelerden farklı davranır. Geniş bir malzeme adına tek bir süre atamak yerine tipe özgü tedarikçi kılavuzunu kullanın.
Kalıp devresi darboğaz olabilir. Giriş ve çıkış sıcaklıkları, soğutucu akışı, kanal yerleşimi, birikintiler ve devre dengesi, kalıbın ısıyı ne kadar iyi uzaklaştırdığını etkiler. Tek başına soğuk bir giriş, boşluğun düzgün şekilde soğutulduğunu kanıtlamaz. BASF’in soğuma süresinin tahminine ilişkin teknik bilgisi tahminlerin malzemeye ve termal koşullara bağlı olduğunu açıklar; bu tür hesaplamaları garanti edilmiş üretim ayarları değil, planlama araçları olarak değerlendirin.
Bir hesaplama size ne söyleyebilir—ve ne söyleyemez
Analitik tahminler, ince bir duvarı daha kalın bir duvarla karşılaştırmaya veya önerilen bir geometri değişikliğinin muhtemelen önemli olup olmayacağını değerlendirmeye yardımcı olabilir. Birçok basitleştirilmiş yöntem, idealleştirilmiş ısı transferini ve temsili bir duvar kalınlığını varsayar. Gerçek parçalarda kaburgalar, gövdeler, değişen duvar kesitleri, kanallara farklı mesafeler ve tek bir ortalamanın temsil edemeyeceği yerel kısıtlamalar bulunur.
Bu nedenle, hesaplanan tek bir sayıyı nihai proses süresi olarak sunmayın. Tahmin; gerçek kalıp sıcaklıkları, parça geometrisi, reçine sınıfı ve çıkarma davranışıyla karşılaştırılarak kontrol edilmelidir. Geometrinin karmaşık olduğu durumlarda simülasyon, termal sıcak noktaları belirleyebilir ve tasarım seçeneklerini karşılaştırabilir; fiziksel numune alma ise kalıbı ve prosesi kontrol eder. Sitenin kalıp akış analizi sayfası, dolgu, paketleme ve çarpılma hususlarının bir mühendislik incelemesine nasıl dahil edildiğini ana hatlarıyla açıklar.
Zamanlayıcıyı düşürmeden önce nereye bakmalı
Parçadan ve kalıptan dışa doğru çalışın:
- Kalın kesitleri inceleyin. Gövdeleri, kaburgaları, kesişimleri ve ani geçişleri kontrol edin. Bir geometri ayarlaması, bir sıcak noktayı makine ayarını değiştirmekten daha etkili bir şekilde azaltabilir.
- Devre performansını kontrol edin. Her devrenin amaçlandığı gibi aktığını ve giriş/çıkış sıcaklıklarının kararlı olduğunu doğrulayın. Dengesiz veya tıkanmış bir yol olup olmadığına bakın.
- Kanal-kavite mesafesini inceleyin. Kritik kalın bir bölgenin yakınındaki soğutma, çelik yolu çok uzunsa veya devre ısı dağılımını takip etmiyorsa etkisiz olabilir.
- Reçine ve kalıp sıcaklığını birlikte değerlendirin. Hedef, mümkün olan en düşük sıcaklık değil, tutarlı kalitedir.
- Çıkarma desteğini inceleyin. Parça sertliği, çekme açısı, itici düzeni ve yüzey durumu, kalıplanmış şeklin çıkarma işleminden sağ çıkıp çıkmayacağını belirler.
Bu kararlar, kalıp yerleşimi ve bakım ihtiyaçlarıyla birlikte alınmalıdır. Bir soğutma değişikliği, yeterli çelik mukavemetini korumalı ve devreleri bakım yapılabilir durumda tutmalıdır. Daha geniş özel kalıp yapımı incelemesinin geometri, soğutma, havalandırma ve beklenen üretim yükünü hesaba katmalıdır.
Daha kısa bir soğuma aşaması nasıl doğrulanır
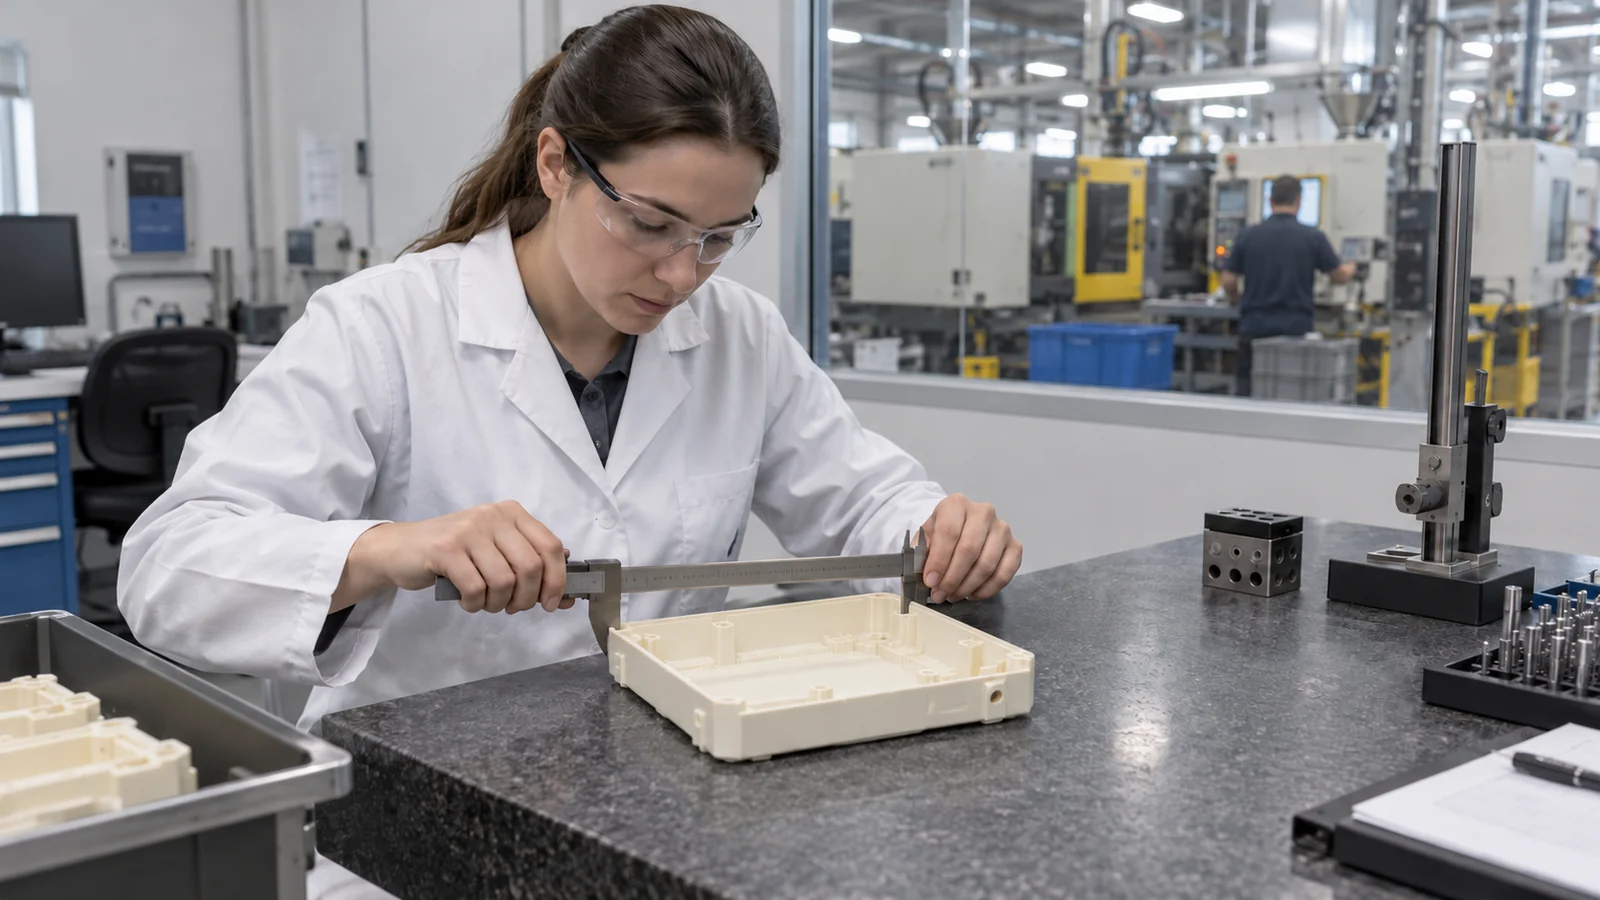
Zamanlayıcıyı değiştirmeden önce kararlı bir başlangıç değeri kaydedin: malzeme ve lot, proses ayarları, parça ağırlığı, kalıp ve soğutucu sıcaklıkları, göz kimliği, çevrim zamanlaması ve kritik muayene sonuçları. Ardından diğer değişkenleri sabit tutarak soğutma süresini kontrollü artışlarla azaltın. Parçaları çıkarma işleminden hemen sonra ve normal koşullandırma durumuna ulaştıktan sonra tekrar muayene edin; bazı deformasyonlar gecikmeli olarak ortaya çıkar.
Yalnızca bir gözü veya bir atışı değerlendirmeyin. Her gözü yapışma, sürtünme, ejektör izi, çarpılma, çökme ve ölçüler açısından kontrol edin. Testi, kaymayı ortaya çıkaracak kadar çok ardışık çevrim boyunca tekrarlayın. Proses kararsız hale gelirse, bilinen iyi ayara geri dönün ve daha kısa bir sayıyı zorlamak yerine ısı transferi veya ejeksiyon sınırlamasını araştırın.
Bir soğutma hedefi, ancak üzerinde anlaşılmış bir ölçüm ve parça kabulüne bağlandığında inandırıcıdır. Resmi bir kalıp denemesi ve doğrulaması, sırasında koşulları ve ayarı kabul etmek için kullanılan kanıtları kaydedin.
Sıkça sorulan sorular
Enjeksiyon kalıplamada tipik soğutma süresi nedir?
Tüm parçalar için güvenilir tek bir değer yoktur. Et kalınlığı, reçine, kalıp sıcaklığı, kanal tasarımı ve ejeksiyon gereksinimleri sonucu değiştirir. Doğrulanmış bir ayar belirlemek için gerçek kalıbı ve malzemeyi kullanın.
Daha kalın plastik her zaman daha fazla soğutma gerektirir mi?
Daha kalın kesitler genellikle ısıyı daha uzun süre tutar, ancak yerel geometri ve soğutma etkinliği önemlidir. İyi tasarlanmış bir devrenin yakınındaki kalın bir kaburga, izole bir çıkıntıdan veya soğutucu akışkandan uzaktaki kalın bir duvardan farklı davranabilir.
Daha soğuk su kullanarak soğutmayı kısaltabilir miyim?
Potansiyel olarak evet, ancak daha soğuk bir giriş, parçanın düzgün soğumasını garanti etmez. Aşırı veya düzensiz termal değişimler yüzey kopyalamasını, gerilmeyi veya ölçüleri etkileyebilir. Tüm termal devreyi gözden geçirin ve parçayı doğrulayın.
Parçanın çok sıcak çıkarıldığını nasıl anlarım?
Deformasyon, yapışma, sıyrılma, ejektör izleri veya çıkarma sonrası değişen ölçüler olup olmadığına bakın. Parçayı çizimine göre ölçün ve tekrarlanan çevrimler boyunca birden fazla gözü muayene edin.
Sonraki adım: Anlamlı bir inceleme için reçine sınıfını, 3D modeli veya et kalınlığı haritasını, mevcut çevrim dökümünü, kalıp sıcaklığı okumalarını ve kararlı kalması gereken ölçüleri veya görünüm özelliklerini sağlayın.