
PEI-SABIC Ultem 2300
Для удовлетворения экстремальных механических нагрузок, размерной стабильности и непрерывной пожарной безопасности в передовых аэрокосмических и электрических инфраструктурах, SABIC Ultem 2300 использует матрицу из аморфного полиэфиримида (PEI), армированного 30% стекловолокна. Обладая повышенной плотностью 1,51 г/см³ и температурой стеклования (Tg) 217°C, этот высокожесткий сорт обеспечивает исключительный модуль упругости при растяжении 9500 МПа и присущий рейтинг горючести UL 94 V-0 при толщине 0,25 мм. Jucheng Precision, работающая в рамках ISO 9001 и IATF 16949, специализируется на литье Ultem 2300. Используя 5-осевые пресс-формы из стали H13, обработанные на станках с ЧПУ, мы контролируем его низкие изотропные показатели усадки (0,2% - 0,4%), чтобы исключить коробление, что подтверждается КИМ Zeiss.
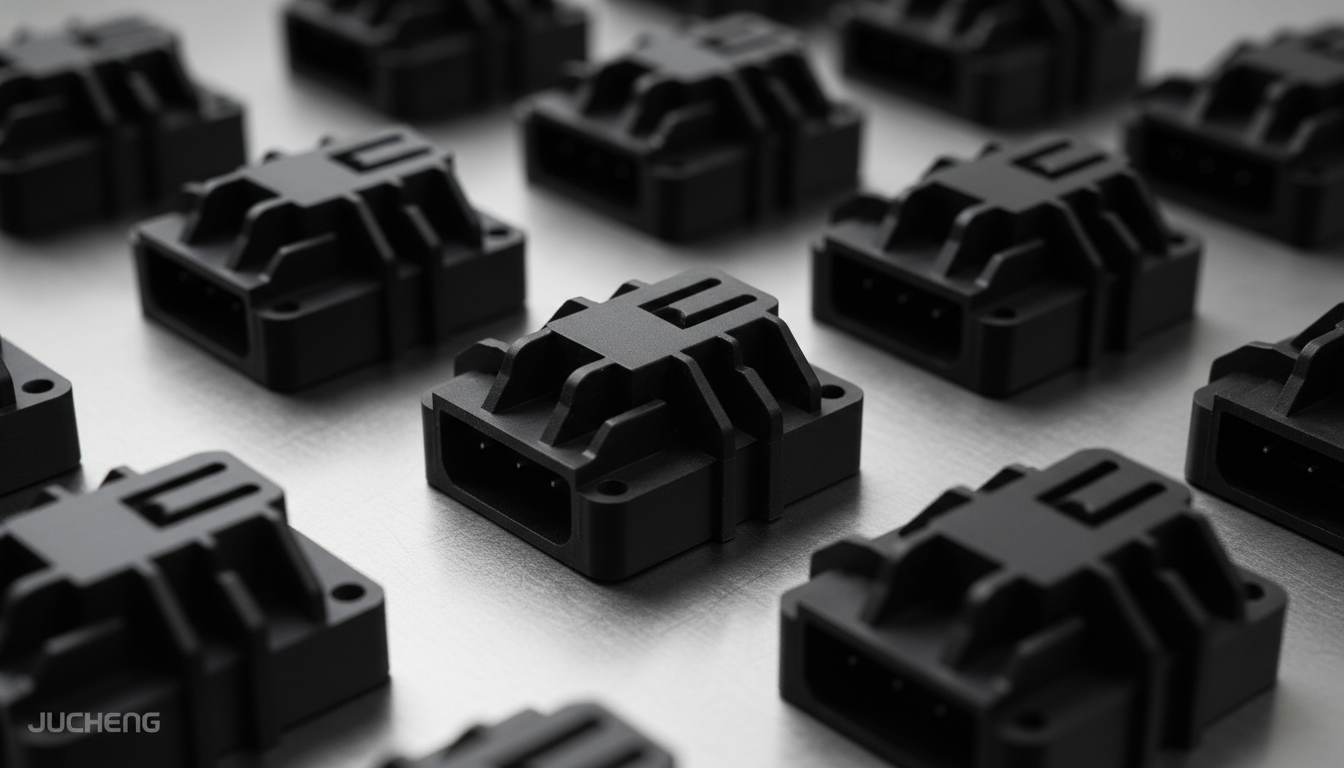
Профиль модуля и горючести SABIC Ultem 2300 со стеклонаполнителем
Смола SABIC™ ULTEM™ 2300 представляет собой аморфный полиэфиримид (PEI), армированный 30% стекловолокна, сертифицированный для обеспечения выдающейся жесткости, не содержащей галогенов огнестойкости и низкого газовыделения в соответствии со стандартами ISO/ASTM:
| Показатель производительности | Типичное значение SABIC Ultem 2300 | Преимущество при литье и сборке |
|---|---|---|
| Структурная жесткость | Модуль упругости при растяжении 9500 МПа / Прочность 165 МПа | Обеспечивает модуль, сопоставимый с металлом, и стойкость к ползучести, предотвращая структурное провисание при высоких постоянных динамических нагрузках. |
| Огнестойкость | UL 94 V-0 (при 0,25 мм) / 5VA (при 1,24 мм) | Присущая огнестойкость без модификаторов, соответствует FAR 25.853 по низкой токсичности дыма для высокобезопасных аэрокосмических интерьеров. |
| Термическое размягчение | Температура тепловой деформации (HDT) 210 °C (@ 1,82 МПа) | Сохраняет механические свойства и форму при постоянной тепловой нагрузке в высокотемпературных промышленных и подкапотных системах. |
Конфигурации процессов для структурных компонентов из армированного Ultem 2300
Благодаря своей высокой жесткости и стандартному показателю текучести расплава, Ultem 2300 стабильно обрабатывается в точных полостях пресс-форм:
| Динамический процесс литья | Адаптивность процесса и эксплуатационные детали |
|---|---|
| Аэрокосмические конструкционные крепления | Отлично. Основной процесс для Ultem 2300. Разработан для высокожестких авиационных кронштейнов, конструкционных креплений двигателя и хомутов жгутов проводов. |
| Высоковольтная электрическая изоляция | Отлично. Выдающаяся стабильность размеров, низкое газовыделение и высокая диэлектрическая прочность помогают в сложных применениях высоковольтных электрических разъемов. |
| Подводное и водохозяйственное применение | Хорошо. Полностью соответствует стандартам WRAS и NSF для питьевой воды. Используется для тяжелых водяных клапанов и корпусов химических коллекторов. |
Руководство по обработке PEI-SABIC Ultem 2300: оснастка и стекловолокно
Литье 30%ТР3Т стеклонаполненного полукристаллического/аморфного композита, такого как Ultem 2300, требует строгого контроля влажности и оптимизированного литникового канала для предотвращения абразивного износа инструмента и коробления:
Закаленная оснастка S136 (предотвращение абразивного износа)
30%ТР3Т короткие стекловолокна действуют как абразивная среда при высоких скоростях впрыска. Подразделение оснастки Jucheng предотвращает эрозию полости, изготавливая пресс-формы из высококачественной нержавеющей инструментальной стали S136, закаленной до 48–52 HRC и обработанной на наших 5-осевых станках с ЧПУ, что обеспечивает долговременную точность линии разъема и отсутствие облоя.
Изотропная низкая усадка (контроль коробления)
Будучи аморфной смолой с армированием стекловолокном, Ultem 2300 демонстрирует чрезвычайно низкую и равномерную усадку (0.20%ТР3Т до 0.40%ТР3Т). Мы используем 5-осевые станки с ЧПУ для точной обработки полостей пресс-форм и балансировки каналов охлаждения, предотвращая неравномерную термическую усадку и структурное коробление.
Матрица температур пресс-формы с масляным нагревом под давлением
Чтобы предотвратить всплывание поверхностных стекловолокон и снизить внутренние напряжения, температуру формы необходимо постоянно поддерживать на уровне 140°C–180°C (284°F–356°F) с помощью масляных нагревательных контроллеров под давлением. Применяется более медленное и равномерное давление выдержки для обеспечения полного уплотнения материала.
Расширенный протокол предварительной сушки осушителем
PEI обладает высокой гигроскопичностью. Влага вызывает гидролитическое расслоение, пустоты и ухудшение качества линий спая. Мы осушаем смолу Ultem 2300 с помощью десиканта при 150°C (302°F) в течение 4 часов, поддерживая внутреннюю влажность ниже 0,02% для обеспечения оптимальных молекулярных связей и предотвращения гидролитического разрыва цепей.
Ключевые области применения PEI-SABIC Ultem 2300
- Аэрокосмические конструкционные фитинги и салон: Высокожесткие кронштейны для крепления в самолетах, конструкционные пластины крыла, подносы коммерческих салонов, воздуховоды системы кондиционирования (ECS) и хомуты для жгутов проводов.
- Электрические компоненты и интеллектуальные сети: Высокотемпературные разъемы для испытаний на старение, клеммные колодки, электрические переключатели, катушки для тяжелых условий эксплуатации, интеллектуальные счетчики электроэнергии и фитинги для печатных плат (PCB).
- Сантехника и водоснабжение: Крышки высоконапорных подводных разъемов, смесительные клапаны для питьевой воды, форсунки для распыления химикатов, расходомеры газа и соединители для горячей воды.
Свойства
| Плотность | 1,51 г/см³ |
| Показатель текучести расплава (MFR) (337°C/6,6 кг) | 5,0 г/10 мин |
| Модуль упругости при растяжении | 9 500 МПа |
| Напряжение при растяжении в точке текучести | 168 МПа |
| Прочность на разрыв | 165 МПа |
| Относительное удлинение при разрыве | 2.0 - 3.0 % |
| Прочность на изгиб | 225 МПа |
| Модуль упругости при изгибе | 8 500 МПа |
| Ударная вязкость по Изоду с надрезом (23°C) | 10 kJ/m² |
| Температура стеклования (Tg) | 217 °C |
| Температура размягчения по Вика (B/50) | 213 °C |
| Температура теплостойкости (HDT @ 1.82 МПа) | 210 °C |
| Линейная усадка при формовании | 0.20 - 0.40 % |
| Класс горючести (0,25 мм) | UL 94 V-0 Класс |
| Класс горючести (1,24 мм) | UL 94 5VA Класс |
| Максимальный размер детали | 800 x 600 мм |
| Минимальный размер детали | 1 x 1 мм |