
Корпусная панель AGV — это не просто крышка: она может защищать проводку, обеспечивать доступ для обслуживания, нести этикетки или датчики и подвергаться случайным контактам с тележками или оснасткой. Литье под давлением корпусных панелей AGV стоит рассматривать, когда геометрия детали, ожидаемый объем и требования к внешнему виду оправдывают изготовление специальной оснастки. Это не всегда автоматически лучший путь для каждой крупной оболочки; размер панели, жесткость, подверженность ударам и способ сборки транспортного средства должны определять архитектуру.
Определите назначение панели до выбора ее процесса
Начните с разделения структурных функций и функций корпуса. Обшивка, скрывающая внутренние компоненты, часто может использовать ребра, отбортовки и отдельные крепежные элементы для достижения жесткости без восприятия основных нагрузок транспортного средства. Панель, которая поддерживает датчик, бампер, крепление аккумулятора или точку подъема, имеет другое назначение, и ее путь передачи нагрузки должен быть определен до проектирования пресс-формы.
Определите интерфейсы, которые панель должна сохранять: базы шасси, зазоры дверей, поля обзора датчиков, зазоры колес, доступ к разъемам и любые поверхности, которых касаются операторы. Это предотвращает распространенную ошибку — оптимизацию видимой внешней поверхности при оставлении скрытых бобышек или зажимов слишком гибкими, чтобы сохранять выравнивание при многократном обслуживании.
Для более широкого производственного контекста обзор литья под давлением для робототехники на сайте определяет область применения; решение по конкретной детали все еще зависит от компоновки транспортного средства и условий эксплуатации.
Почему большие тонкие панели трудно сохранить ровными
Большие панели сочетают длинные пути потока с широкими, относительно тонкими стенками. Если компоновка стенок, рёбер и бобышек несбалансирована, неравномерное охлаждение и усадка могут вывести деталь из плоскости. Панель может выглядеть приемлемо на верстаке, но качаться на шасси, образовывать зазор в стыке или смещать датчик после затяжки крепежа.
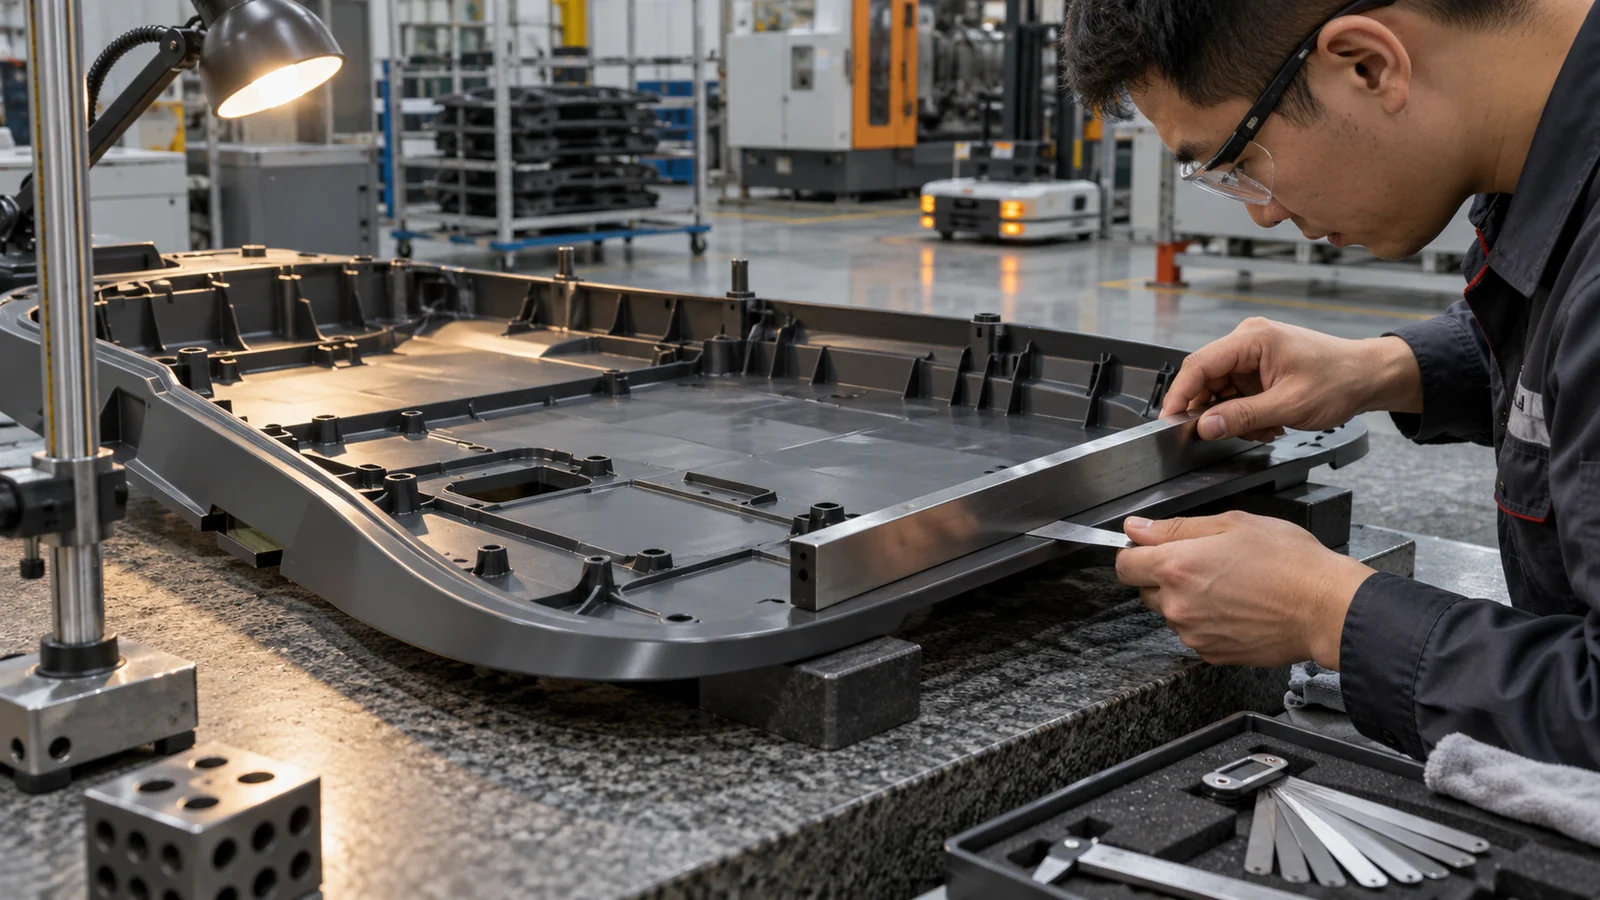
Не считайте номинальную толщину стенки единственным средством контроля. Высота и толщина рёбер, переходы вокруг бобышек, расположение впускных литников, направление потока материала, схема охлаждения и порядок фиксации панели — всё это влияет на результат. Массивные рёбра, добавленные на позднем этапе, могут вызвать утяжины или локальные изменения жёсткости; толстая бобышка, резко примыкающая к тонкой оболочке, может стать источником напряжений и коробления.
- Делайте рёбра и отбортовки осмысленными: используйте их для поддержки пролётов и зон крепежа, а не для утолщения всей панели.
- Применяйте плавные переходы вокруг бобышек и монтажных площадок.
- Проверяйте вероятные места спаев относительно оснований клипс, стоек под винты и зон удара.
- Проверьте, можно ли извлечь деталь и обращаться с ней, не принуждая её к плоскости в горячем состоянии.
Для широкой декоративной панели форму и деталь следует рассматривать совместно через проектирование и планирование процесса литья пластмасс под давлением. Анализ течения может помочь сравнить варианты, но моделирование не заменяет измерение отлитых деталей и собранного транспортного средства.
Выбирайте материал с учётом ударов, очистки и температуры
Выбор материала начинается с наихудшего реального условия эксплуатации, а не с общего ярлыка “пластик робототехнического класса”. Перечислите ожидаемые удары, средства для очистки полов, воздействие солнечного света, нагрев от близлежащего двигателя, вибрацию и контакт с маслами или смазками. Затем определите, что не должно произойти: растрескивание у клипсы, размягчение вблизи приводного узла, изменение цвета, потеря жёсткости или побеление от напряжений после незначительного столкновения.
Различные семейства смол могут по-разному сочетать ударопрочность, жёсткость, внешний вид поверхности, химическую стойкость и технологичность. Наполненная марка может повысить жёсткость, но изменить течение, усадку, текстуру поверхности и поведение спаев. Материал, хорошо работающий на плоском образце, всё ещё может отказать в остром углу или в высоконагруженном защёлочном соединении. Сравнивайте конкретные марки, используя данные поставщика и испытания отлитых деталей; не делайте выводов о характеристиках готовой детали только по семейству смол.
Если панель включает мягкие контактные зоны или податливый периметр, возможно отдельное залитое поверх элемента, но это добавляет решения по интерфейсу и оснастке. Держите этот выбор отдельно от материала основной панели, пока не станут ясны ожидаемая нагрузка, способ крепления и срок службы.
Проектируйте крепление и доступ для обслуживания как единую систему
Панели AGV часто снимают для обслуживания аккумулятора, проводки, датчиков или привода. Выбор крепежа должен учитывать ожидаемое количество циклов обслуживания и доступ для техника, а не только начальную стоимость сборки. Многократно изгибаемые защёлки нуждаются в пространстве для отклонения и в геометрии, предотвращающей концентрацию напряжения у основания. Бобышки под винты нужны с опорой, которая не проступает на лицевой поверхности и не деформирует панель при затяжке.
Также учитывайте накопление допусков между формованным корпусом, шасси, бампером и кронштейнами датчиков. Если база датчика расположена на гибкой крышке, крышка может смещаться при вибрации транспортного средства или при снятии и повторной установке сервисной панели. Размещайте точное позиционирование на стабильной базовой структуре; пусть декоративные панели закрывают зазор, не будучи вынужденными компенсировать погрешности рамы.
- Определите базы транспортного средства и компоненты, которые должны оставаться соосными.
- По возможности отделите установочные элементы от декоративного крепления.
- Проверьте доступ инструмента, досягаемость разъёмов и траекторию снятия панели.
- Испытайте крепёж и защёлки после реалистичных циклов снятия и повторной сборки.
Проверяйте собранное транспортное средство, а не только отдельную панель
Контроль первой детали может подтвердить размеры, но приёмка панели также зависит от посадки и функционирования. Проверьте деталь на предназначенном шасси с использованием фактического крепежа и последовательности затяжки. Зафиксируйте зазоры, заподлицо, дребезг, положение датчиков и возможность снятия панели без повреждения защёлок или жгутов проводов.
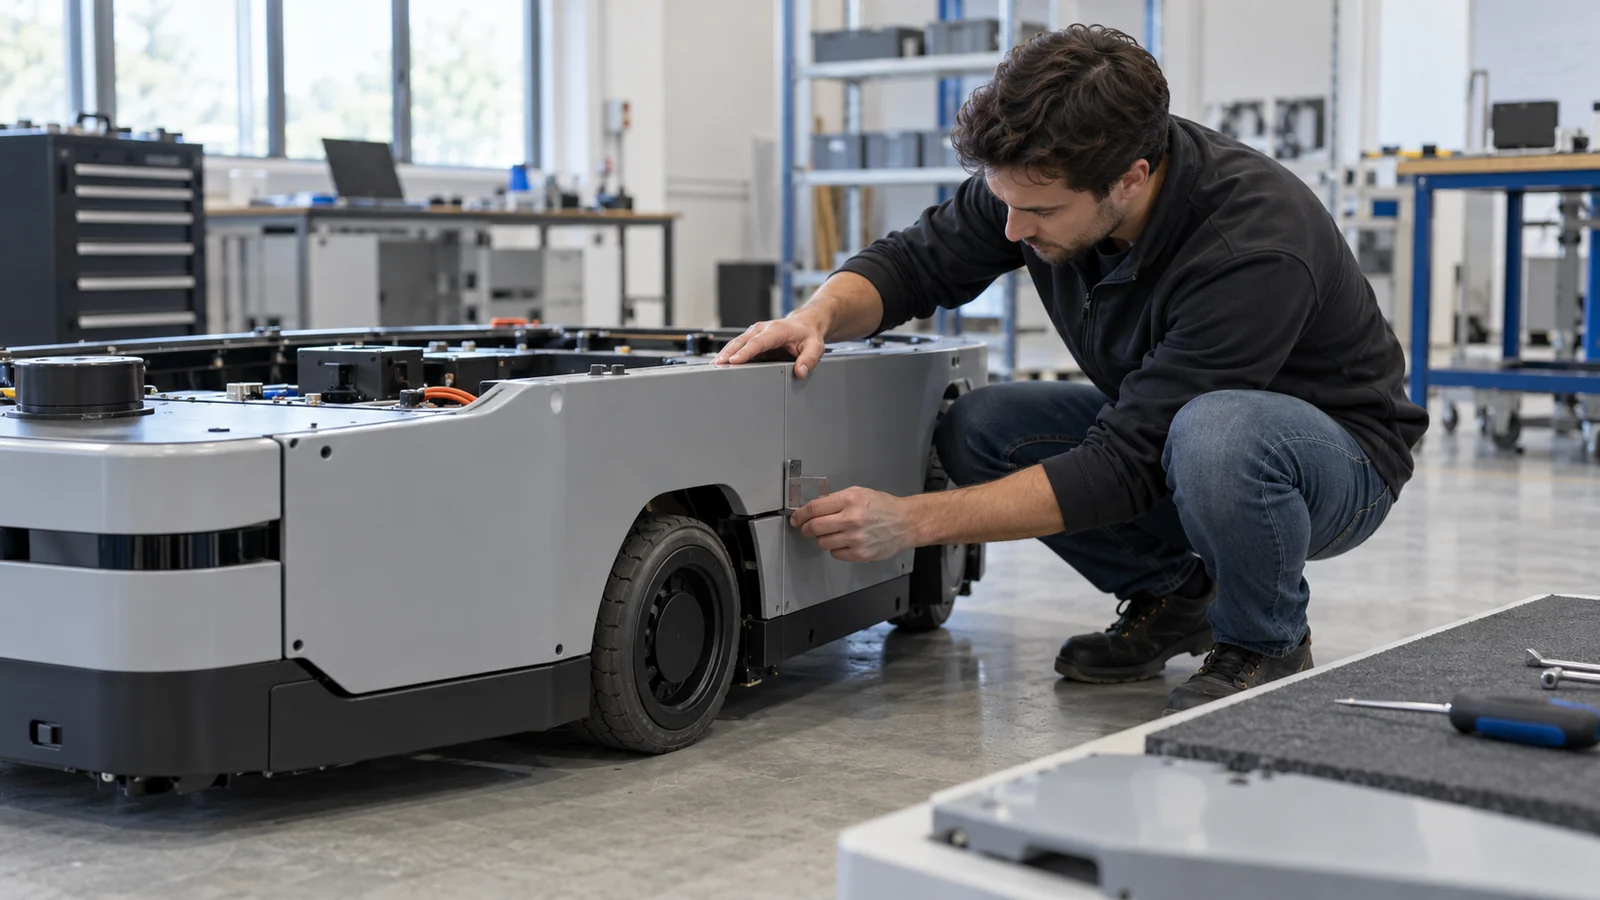
Для производственной валидации при возможности отбирайте образцы из более чем одной полости и более чем одного цикла формования. Включите условия окружающей среды и обращения, важные для применения. Если панель подвергается повторным ударам, перепадам температуры или воздействию чистящих химикатов, испытывайте собранный интерфейс после кондиционирования, а не полагайтесь только на визуальный осмотр при комнатной температуре.
| Что проверить | Почему это важно | Полезные доказательства |
|---|---|---|
| Плоскостность и посадка | Предотвращает качание, зазоры и принудительную сборку | Измерения на транспортном средстве относительно баз |
| Долговечность защёлок и бобышек | Доступ для обслуживания может многократно нагружать элементы | Проверки снятия/повторной установки и момента затяжки |
| Интерфейс датчика | Перемещение панели может повлиять на выравнивание или поле зрения | Проверка положения до и после вибрации или обслуживания |
| Внешний вид поверхности | Большие видимые зоны выявляют колебания потока и охлаждения | Заданное освещение и критерии приемки |
Что включить в запрос предложения (RFQ)
Отправьте 3D-модель и чертеж, целевые годовые объемы и объемы запуска, ограничения по материалу или характеристикам, косметические зоны, интерфейсы крепления, а также любые требования к сборке или обслуживанию. Отметьте поверхности, которые определяют выравнивание датчиков или зазоры с автомобилем. Если деталь заменяет существующую панель, укажите текущий режим отказа и фотографии установленного состояния.
Эта информация позволяет при анализе оснастки и литья отличить косметический корпус от несущего компонента, выявить вероятные риски коробления и предложить план валидации до изготовления оснастки. Полезный вопрос не просто в том, можно ли отлить крупную панель; а в том, может ли отлитая геометрия многократно устанавливаться на автомобиль без создания проблем с обслуживанием, выравниванием или внешним видом.
Вопросы, которые задают покупатели
Можно ли отлить крупную крышку AGV как одну деталь?
Иногда. Решение зависит от возможностей машины и пресс-формы, длины потока, жесткости детали, обращения и способа сборки корпуса. Разделение конструкции может снизить деформацию или упростить обслуживание, тогда как цельная панель может уменьшить количество швов и деталей. Рассмотрите обе архитектуры применительно к реальному автомобилю.
Следует ли формовать крепления датчиков в наружной крышке?
Только если крышка обеспечивает достаточно стабильную базу для выравнивания датчика. Если панель прогибается при креплении, вибрации или обслуживании, используйте более жесткую монтажную конструкцию и отделите косметическую оболочку от точного позиционирования.
Гарантирует ли наполненная смола более жесткую панель?
Нет. Армирование может повысить жесткость в конкретной марке, но ориентация волокон, геометрия, линии спая и колебания при литье влияют на готовую деталь. Проверяйте отлитую панель и ее сборку, а не полагайтесь на общее обозначение материала.