
Коробление крупных деталей при литье под давлением часто списывают на охлаждение, но изменение формы может начаться раньше — в том, как деталь заполняется, уплотняется, извлекается и поддерживается после выталкивания. На крупном компоненте небольшое различие между зонами может проявиться как скручивание, изгиб, поднятие кромки или несовпадение при сборке. Первая задача — определить, где начинается отклонение и повторяется ли тот же характер.
Не выравнивайте деталь силой и не называйте это исправлением процесса. Фиксируйте форму в свободном состоянии, условия опирания, ориентацию при измерении и время после формования. Крупная деталь может прогибаться под собственным весом или меняться при обращении, поэтому метод контроля является частью диагностики.
Опишите форму, прежде чем называть причину
Опишите деформацию в терминах, которые другой человек сможет воспроизвести: какая кромка поднимается, какая база смещается, изгибается ли панель внутрь или наружу и идёт ли скручивание от угла к углу. Сфотографируйте деталь на нейтральной поверхности и отметьте точки измерения. По возможности сравните одни и те же места на деталях из разных гнёзд или циклов.
Отделяйте устойчивое смещение формы от случайного разброса. Если каждая деталь изгибается в сходном направлении, исследуйте систематическое влияние геометрии, оснастки или процесса. Если направление меняется от детали к детали, проверьте стабильность цикла, состояние материала, выталкивание и обращение, прежде чем переделывать оснастку. Сохраняйте образцы как приемлемых, так и забракованных деталей.
Ищите структурные переходы и асимметрию

Длинные панели, смещённые рёбра, толстые бобышки, крупные отверстия и изменения толщины стенки могут создавать разную жёсткость и разное поведение при охлаждении в пределах одного компонента. Широкая поверхность может выглядеть плоской в CAD-модели, но после извлечения из формы иметь малое сопротивление изгибу. Проверьте путь нагрузки и расположение точек крепления, а также номинальную толщину стенки.
Сравните обе стороны детали на наличие рёбер, текстуры, накопления материала, места впуска и элементов, ограничивающих усадку. Суть не просто в том, симметрична ли конструкция на экране; суть в том, испытывают ли форма и деталь сбалансированное заполнение, уплотнение, охлаждение и извлечение. анализа литьевых процессов может помочь сформулировать вопросы о балансе течения и охлаждения, но фактическая оснастка и отлитая деталь определяют, работает ли предложенное изменение.
Прослеживайте заполнение, уплотнение и охлаждение вместе
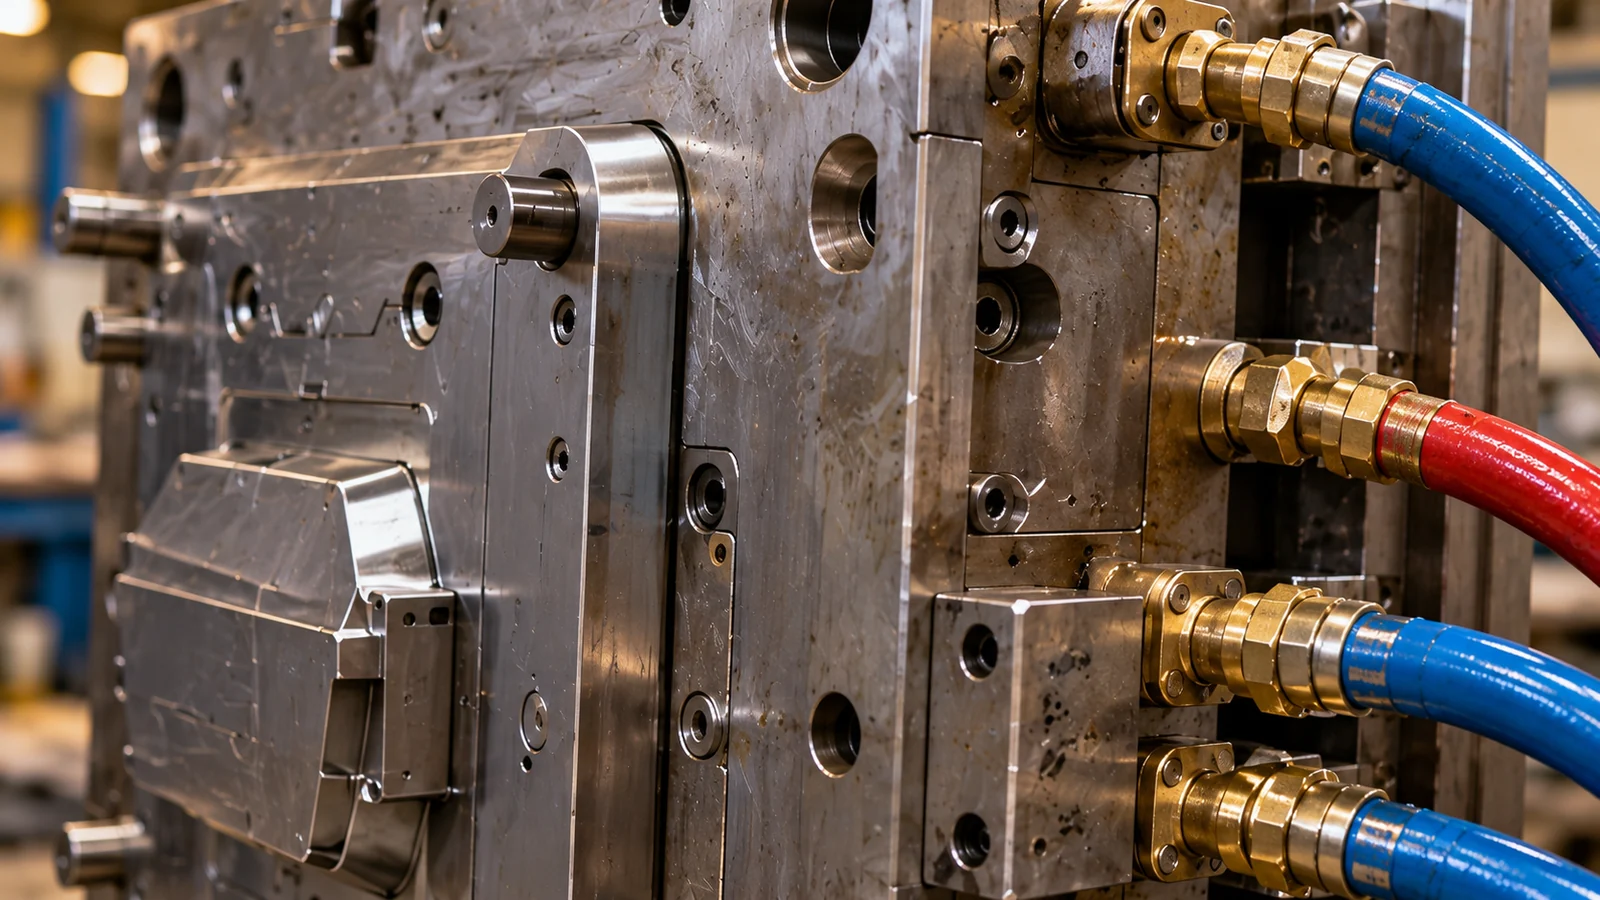
Используйте контролируемое сравнение, а не меняйте несколько параметров сразу. Связывайте каждый образец с записью процесса и отмечайте, меняется ли деформация с условиями цикла, запуском, партией материала или настройкой оснастки. Проверяйте впуск и путь течения, поведение при переключении, стабильность уплотнения, локальное охлаждение и момент выталкивания как связанную систему.
- Подтвердите базовую линию. Зафиксируйте принятый рецепт процесса, идентификацию смолы, гнездо и способ извлечения и опирания детали.
- Проверьте региональные различия. Сравните контуры охлаждения, переходы стенок и последовательность заполнения и подпрессовки различных зон.
- Проверьте извлечение и обращение с деталью. Ищите следы волочения, залипания, отпечатки выталкивателей или деформацию, возникшую пока деталь горячая.
- Проверьте одну гипотезу. Внесите одну документированную корректировку, затем сравните одни и те же размеры и форму в свободном состоянии на нескольких последовательных деталях.
Корректировка процесса, которая улучшает одну кромку, но ухудшает посадочный элемент, не решает проблему. При изменении оснастки согласуйте размерные и функциональные проверки до следующего испытание и валидацию литьевой пресс-формы.
Отделяйте колебания формования от эффектов измерения
Крупные компоненты чувствительны к способу их закрепления и измерения. Убедитесь, что приспособление не притягивает деталь к плоскости, что схема базирования соответствует сборке и что все образцы измеряются в одинаковой ориентации и при одинаковых условиях опирания. Если деталь изменяется после извлечения из формы, определите момент измерения и сохраняйте этот интервал постоянным.
Также отличайте косметическую кривизну от функционального отказа. Если деталь собирается по заданным базам и выполняет требуемые функции, нефункциональный контур может не требовать того же допуска, что и уплотнительный или установочный элемент. И наоборот, принудительная фиксация гибкой детали в приспособлении может скрыть проблему сборки. Чётко сформулируйте условие приёмки и, где это уместно, проверьте деталь в представительной сборке.
Когда в проблему вносят вклад и конструкция, и оснастка, и метод измерения, используйте совместный анализ, а не изолированное изменение настройки. Общий решения для литья пластмасс под давлением план должен согласовывать геометрию, поддержку оснастки, управление процессом и критерии контроля.
Часто задаваемые вопросы
Всегда ли коробление крупной детали требует большего времени охлаждения?
Нет. Охлаждение — один из факторов, но также могут влиять заполнение, подпрессовка, геометрия, выталкивание и обращение с деталью. Установите картину деформации и проверяйте по одной причине за раз.
Почему крупная деталь выглядит плоской в приспособлении, но изгибается после извлечения?
Приспособление может стеснять деталь. Сравните измерения в свободном состоянии и с опорой и убедитесь, что условия контроля отражают то, как деталь собирается и используется.
Должна ли вся деталь иметь один допуск плоскостности?
Не автоматически. Определите, какие поверхности определяют посадку или функционирование, задайте базы вокруг этих сопряжений и при необходимости задайте отдельные критерии для декоративных или нефункциональных поверхностей.