
Выбор между боковым действием и лифтером в конструкции литьевой формы — это вопрос о том, как освобождается поднутрение, а не просто о том, какой подвижный компонент меньше. Боковое действие обычно отводится в сторону от полости до раскрытия формы или выталкивания детали; лифтер движется по наклонной траектории вместе с выталкивающей системой, освобождая элемент по мере продвижения детали. Фактическое движение и синхронизация зависят от архитектуры оснастки.
Начните с направления поднутрения относительно основного раскрытия формы. Затем проверьте зазор детали, лицевые поверхности, доступное пространство оснастки и то, как элемент будет контролироваться и обслуживаться. Механизм, который освобождает геометрию в CAD, всё ещё может быть сложным для охлаждения, вентиляции или обслуживания в производственной форме.
Определите движение, необходимое для элемента
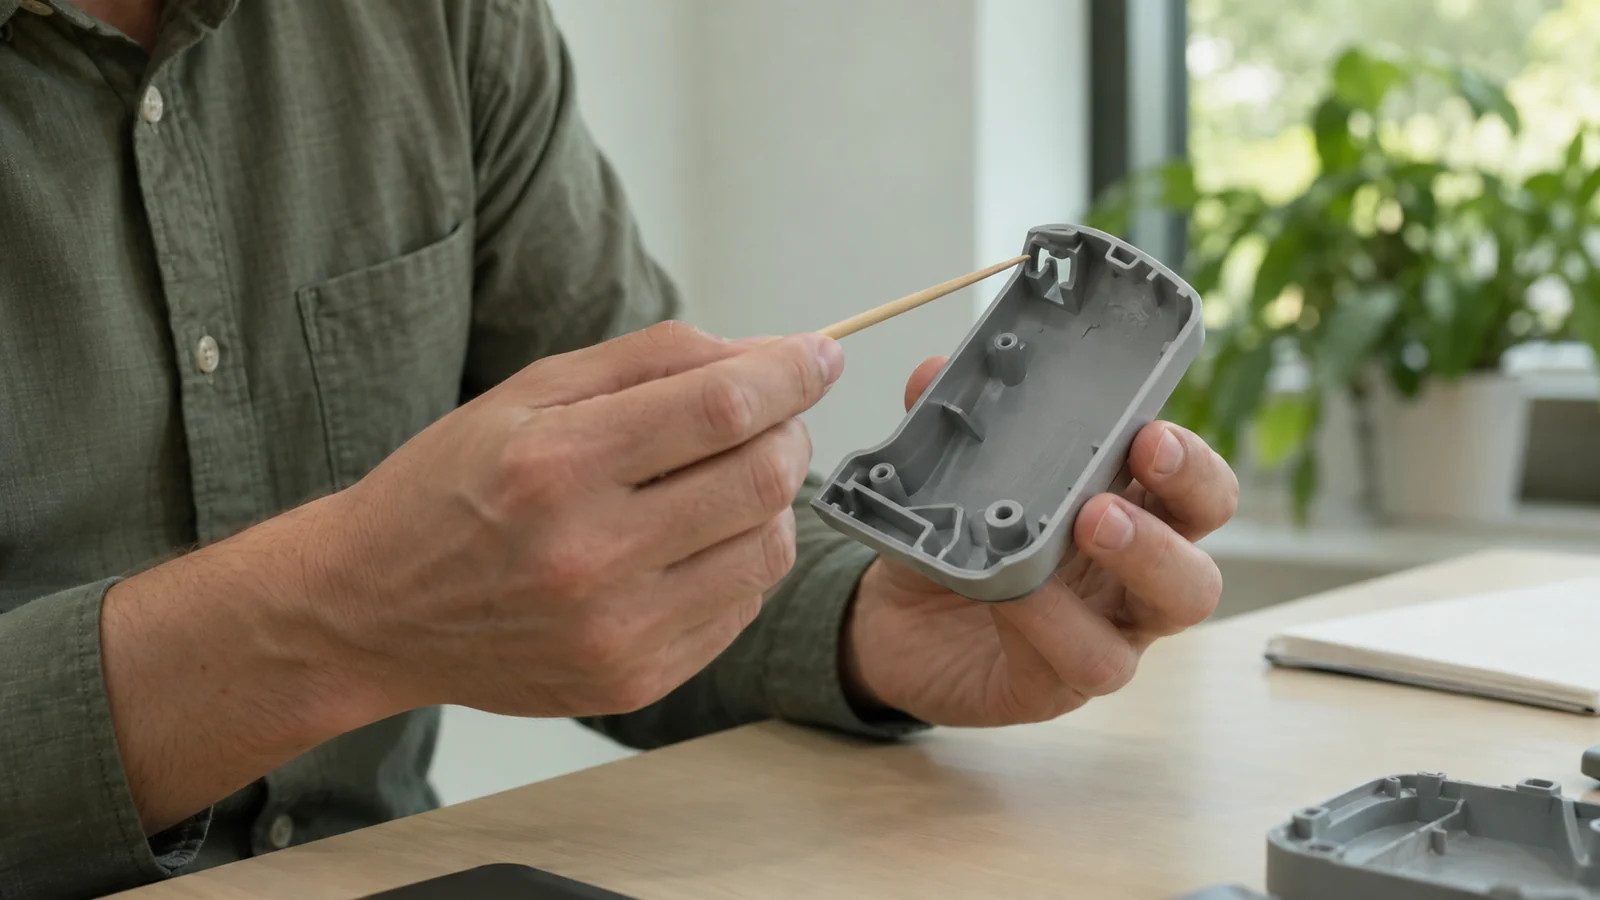
Отметьте поднутрение на CAD-модели и укажите направление, в котором оно должно двигаться для освобождения отлитой детали. Боковое отверстие, паз или защёлка могут потребовать стержня, который выводится поперёк направления разъёма. Внутренний крюк или углублённый элемент может быть проще освободить лифтером, следующим за ходом выталкивания. Это отправные точки, а не правила; точная форма элемента и остальная часть оснастки могут изменить ответ.
Также определите, является ли элемент функциональным или декоративным. Защёлка может требовать чистой входной фаски и предсказуемого зацепления, тогда как боковой порт может требовать уплотнительной площадки и контролируемого положения. Механизм должен освобождать поднутрение, не протаскиваясь по этим поверхностям и не оставляя неприемлемого следа.
Сравните два механизма с учётом детали и оснастки
Проверьте каждый вариант на предмет хода, зазора, поверхностей смыкания и доступа для обслуживания. Таблица задаёт рамки обсуждения; детальная компоновка оснастки должна подтвердить реальные зоны движения и взаимодействия.
| Точка принятия решения | Боковое действие для проверки | Лифтер для проверки |
|---|---|---|
| Направление поднутрения | Может ли стержень выйти вбок до извлечения детали? | Может ли наклонное перемещение обойти элемент при выталкивании? |
| Доступное пространство | Есть ли место вне полости для ползуна, привода и возврата? | Есть ли место за или рядом с выталкивающей системой для траектории наклонного толкателя? |
| Поверхность детали | Повлияет ли стык стержня или след ползуна на видимую или уплотняющую поверхность? | Может ли наклонное движение тереть, волочить или деформировать деликатный элемент? |
| Доступ для обслуживания | Можно ли осматривать и обслуживать ползун, поверхности трения и привод? | Можно ли добраться до наклонного толкателя и его направляющих для осмотра и замены? |
Боковое действие может добавить пространство и движение вне основного раскрытия пресс-формы; наклонный толкатель может совмещать освобождение поднутрения с выталкиванием и требовать тщательного планирования хода и зазоров. Ни то, ни другое автоматически не гарантирует более дешёвую, быструю или надёжную пресс-форму. Используйте геометрию детали и план обслуживания для сравнения предложений на этапе проектирования литьевой пресс-формы.
Проверьте окружающую геометрию детали
Перед выбором механизма проверьте стенку вокруг поднутрения, уклон на смежных поверхностях, направление ожидаемой нагрузки и доступное пространство для подвижного стержня. Элемент можно упростить, изменив направление его раскрытия, добавив линию разъёма или пересмотрев защёлку или паз так, чтобы его можно было формовать с менее сложным движением. Любое изменение должно сохранять функцию сборки и внешний вид для заказчика.
Проверьте, где может располагаться линия разъёма и впускной литник относительно подвижного элемента. Знак, требующий надёжного запирания, может конфликтовать с декоративной границей или критической базой. Также необходимо проверить доступ для вентиляции и охлаждения. В ходе обсуждения DFM следует зафиксировать, какие риски устраняются геометрией, какие зависят от компоновки пресс-формы, а какие требуют проверки во время анализа технологичности конструкции.
Решите вопросы движения и обслуживания до изготовления стали
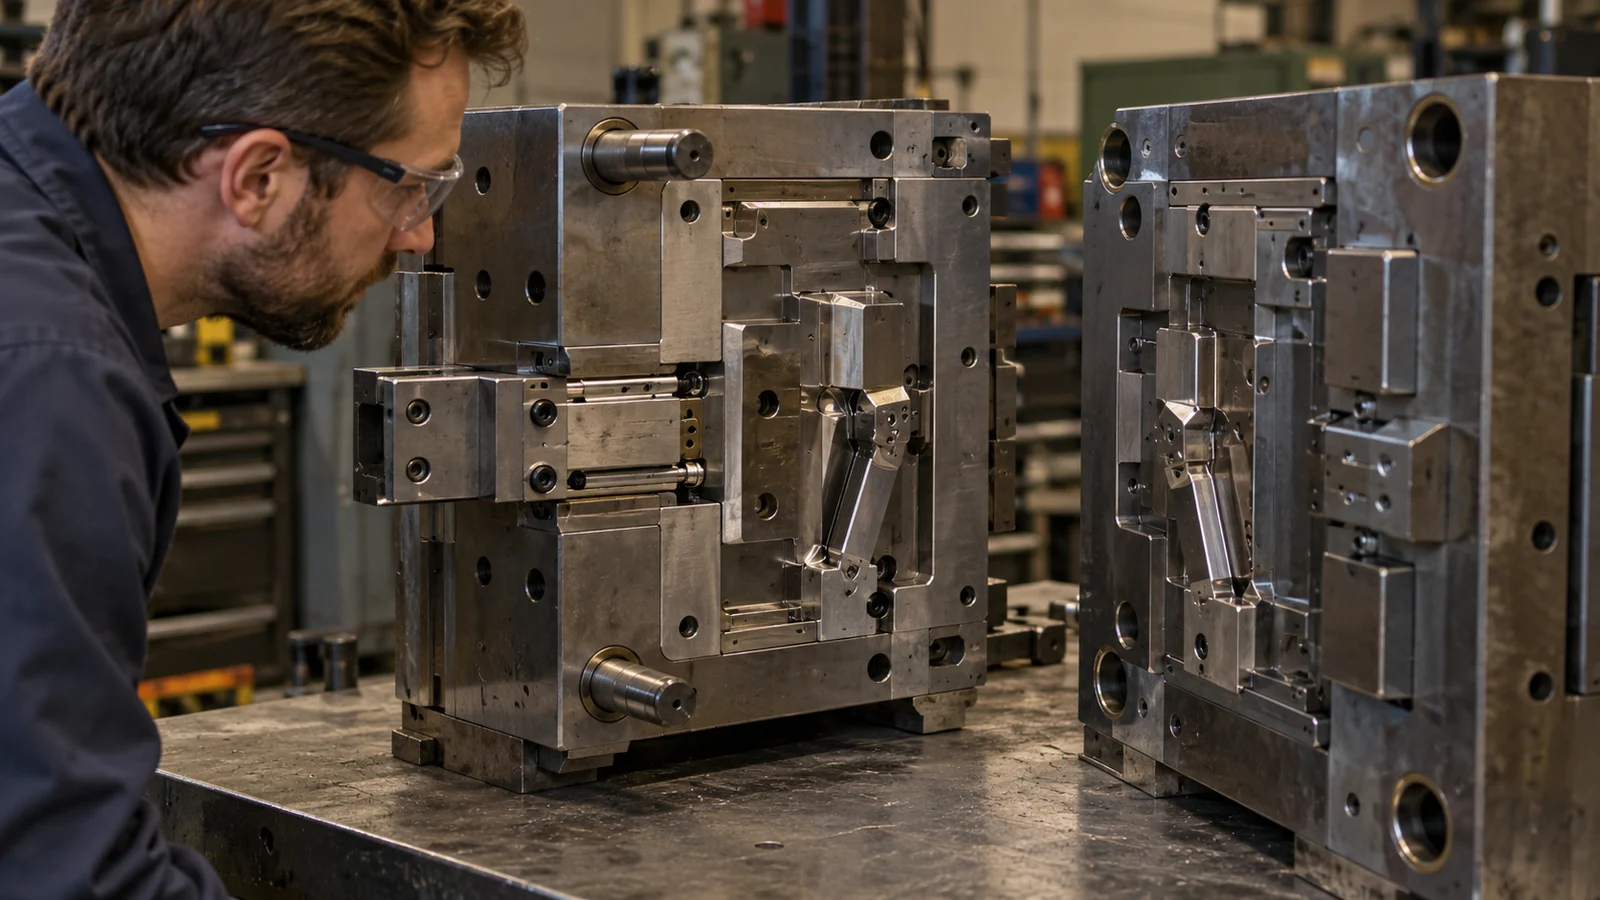
Запросите последовательность движений или вид в разрезе, показывающий сомкнутую пресс-форму, боковой знак или наклонный толкатель в крайнем положении, раскрытие пресс-формы и извлечение детали. Подтвердите, что приводит в движение и возвращает каждый компонент, что предотвращает столкновения и как деталь выходит из поднутрения. Команда по оснастке также должна указать, какие поверхности трения и запирающие поверхности требуют периодического контроля.
При первом испытании проверьте предусмотренную последовательность извлечения, формуемый элемент, окружающую поверхность и функциональное зацепление детали. Зафиксируйте любые регулировки и повторно проверьте элемент после того, как пресс-форма выйдет на нормальный рабочий режим. Предложенный механизм не считается проверенным только потому, что он свободно движется без формуемой детали. Используйте испытание и валидацию литьевой пресс-формы для совместной проверки пресс-формы и детали.
Часто задаваемые вопросы
Всегда ли для наружных поднутрений используется боковой знак?
Нет. Направление элемента, компоновка пресс-формы и доступные зазоры определяют механизм. Боковой знак — одно из распространённых решений, но конструктор оснастки должен сравнить полную траекторию движения с геометрией детали.
Используются ли наклонные толкатели только для внутренних поднутрений?
Наклонные толкатели обычно рассматриваются для элементов, освобождаемых по наклонной траектории при извлечении, часто для внутренней геометрии. Конкретное применение зависит от хода, зазора и того, как деталь выходит из пресс-формы.
Какой вариант проще в обслуживании?
Универсального ответа нет. Перед выбором механизма сравните доступ, поверхности трения, требования к смазке или обслуживанию и фактическую последовательность движений пресс-формы.