
Следы течения при литье под давлением часто возвращаются, потому что изменение процесса перемещает видимую линию, не устраняя механизм. След может фиксировать холодный фронт потока, задержку, струйное впрыскивание через литник, нестабильную скорость, переход толщины или различие в воспроизведении поверхности. Чтобы устранить его навсегда, свяжите след с положением заполнения и геометрией, прежде чем менять температуру или скорость.
Самый быстрый полезный тест: выполните серию неполных впрысков и наложите видимый след на продвигающийся фронт потока. Если след совпадает с точкой задержки или повторного ускорения, геометрия детали и профиль скорости уже подсказывают, где искать причину.
В этой статье:
- Определите семейство следа
- Найдите геометрический триггер
- Стабилизируйте фронт потока
- Проверьте воспроизведение поверхности и температуры
- Проверьте в пределах технологического окна
- Часто задаваемые вопросы
Не каждая линия на поверхности — один и тот же дефект
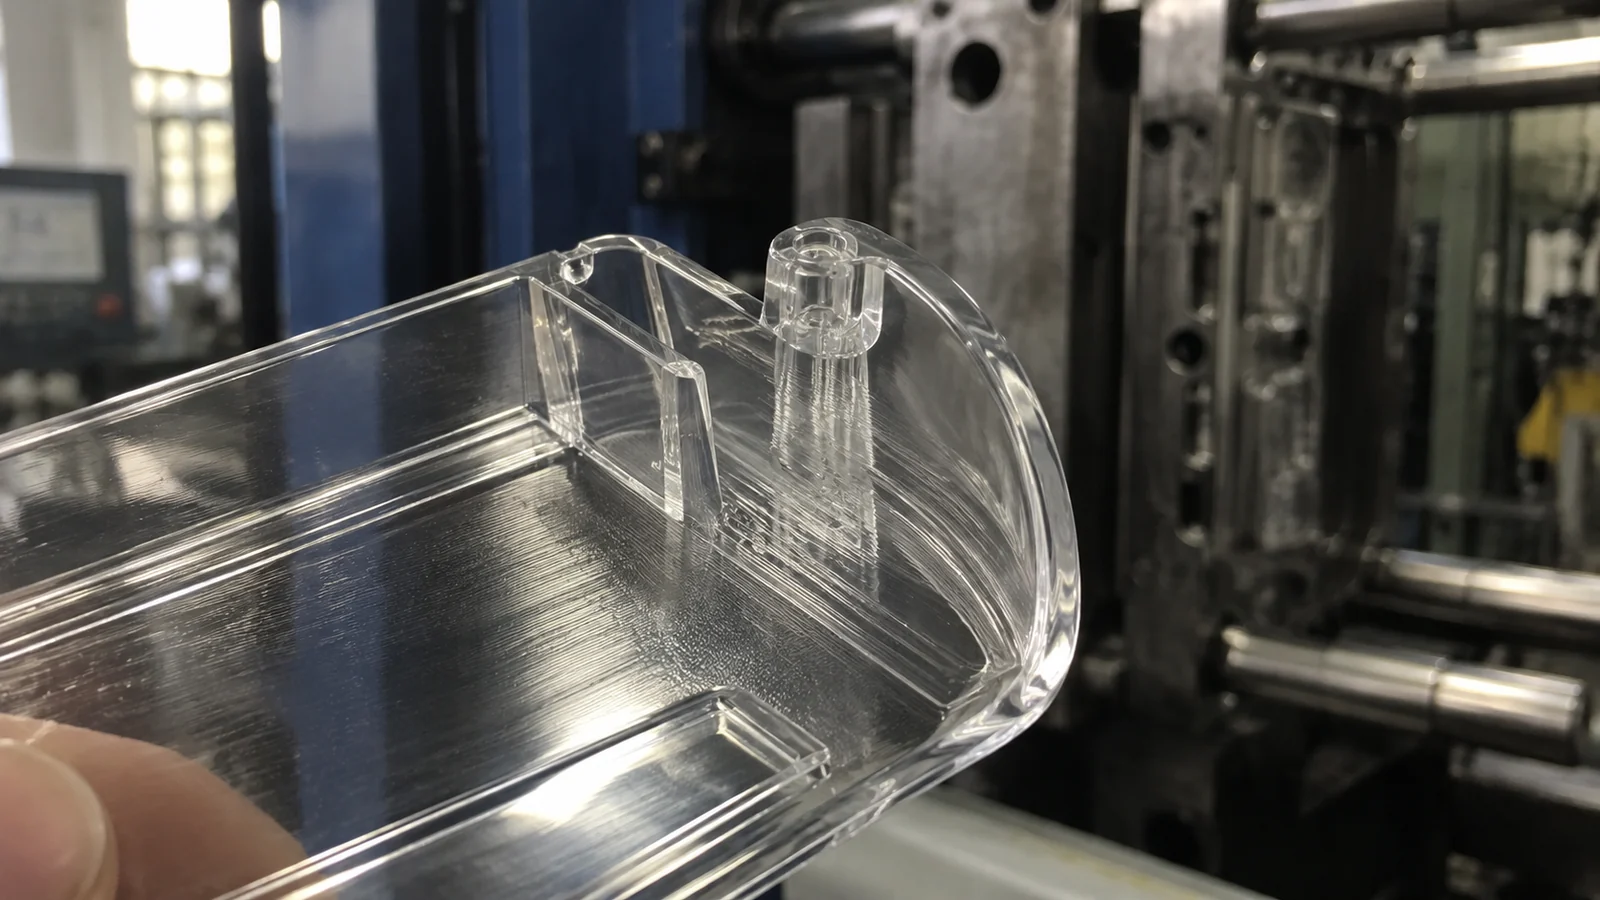
Повторяющаяся волна вблизи литника может указывать на струйное впрыскивание или нестабильный начальный поток. Линия после ребра или резкого расширения может фиксировать задержку. Граница от матового к глянцевому может возникать из-за изменения контакта поверхности или температуры фронта потока. Линия спая образуется там, где встречаются фронты, и требует иного пути коррекции.
Осмотрите обе стороны детали и сравните гнёзда. Отметьте, является ли линия выпуклой, вдавленной, отличается ли по глянцу или видна только при определённом освещении. На прозрачных деталях также смотрите в проходящем свете, потому что тонкое изменение поверхности или ориентации может быть сильнее заметно оптически, чем косметически.
След часто начинается там, где поток теряет импульс
Резкие изменения толщины, переходы от тонкого к толстому, рёбра, бобышки и большие открытые области меняют локальную скорость и охлаждение. Расплав может задерживаться в тонкой ветви, пока другая область заполняется, а затем возобновлять течение с более холодной коркой. Это возобновление может остаться видимым как граница.
Скругляйте переходы там, где позволяет функция, делайте изменения стенки постепенными и избегайте литника, который впрыскивает в открытое пространство без контакта со стенкой. Перенос литника может улучшить одну поверхность, переместив линию спая в оптический путь, поэтому оценивайте полную картину заполнения.
Управляйте скоростью в месте дефекта, а не только на машине
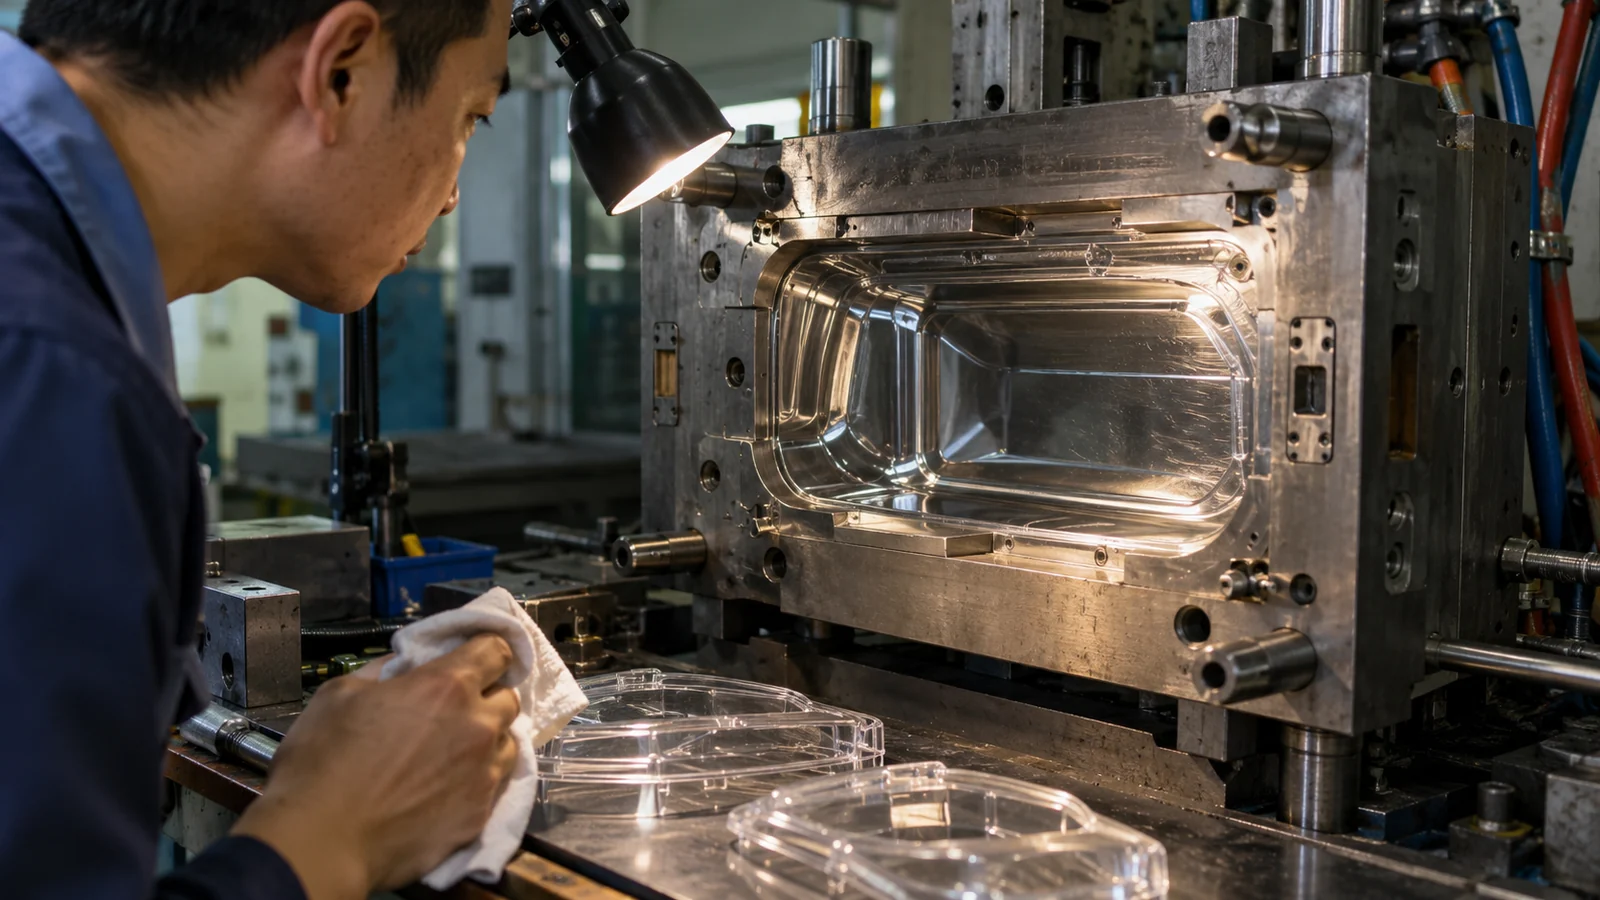
Скорость шнека машины не совпадает со скоростью фронта потока. Поскольку проектируемая площадь потока в полости меняется, фронт может ускоряться или замедляться даже при постоянной запрограммированной скорости. Используйте ступенчатое заполнение по положению шнека и данные короткого впрыска для управления критическим переходом.
Температура расплава и формы влияет на то, как долго поверхность сохраняет способность воспроизводить сталь. Их повышение может улучшить холодную метку, но также меняет цикл, усадку и риск деградации. Подтвердите фактические условия расплава и формы и оставайтесь в пределах технологического окна поставщика смолы.
Качество поверхности может выявить тепловую границу
Полированная оптическая поверхность показывает небольшие различия в воспроизведении. Неравномерная температура формы, загрязнение, отложения в вентиляционных каналах или локальная текстура стали могут сделать границу потока видимой. Очистите и осмотрите полость, прежде чем строить сложную корректировку процесса вокруг повреждённой поверхности.
Вентиляция важна в области, где сжимается воздух. Ограниченные вентиляционные каналы могут изменить контакт поверхности или создать прижоги и отложения. Корректировку вентиляции следует подтвердить на риск облоя во всём допустимом диапазоне давления.
Косметическое исправление должно выдерживать нормальную вариацию
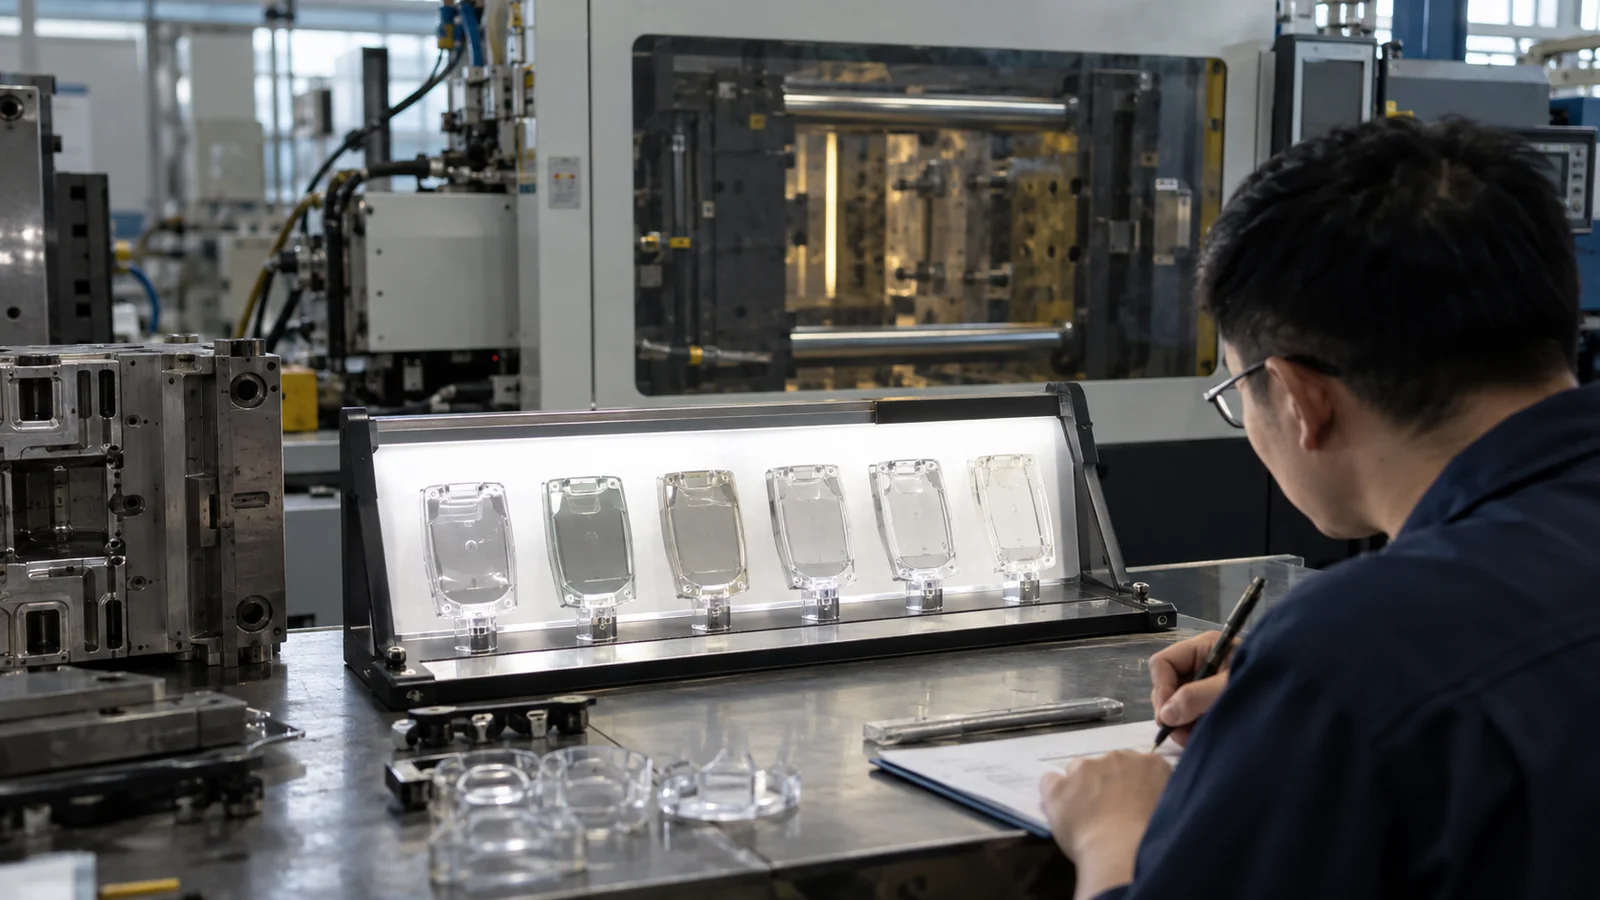
После улучшения метки проверьте решение на реалистичных партиях материала, полостях, температурах формы и перерывах цикла. Отслеживайте по одному и тому же стандарту освещения и осмотра. Настройка, которая скрывает метку только при одной высокой температуре, не является надёжным управлением производством.
Для Оптическое и прозрачное литьё под давлением, добавьте проверки на просвет или функциональные проверки там, где деталь направляет, формирует изображение или распределяет свет. Визуально приемлемая граница всё ещё может изменить оптический путь.
| Доказательство | Первая гипотеза | Следующая проверка |
|---|---|---|
| Волны сразу после впуска | Струйное течение или нестабильный вход | Направление впуска и начальная скорость |
| Линия после изменения толщины | Задержка или повторное ускорение | Недоливы и поэтапное заполнение |
| Граница глянца одногнёздной формы | Локальная проблема поверхности или температуры | Осмотр формы, вентиляции и охлаждения |
Определите видимость до того, как оптимизировать её
Согласуйте источник света, угол, фон, расстояние просмотра и зону контроля. Линия, невидимая при рассеянном комнатном свете, может быть очевидной при подсветке приборной панели или на солнечном свету. Стабильные условия контроля не позволяют настраивать процесс под угол обзора одного человека.
При отправке детали на диагностику приложите недоливы, необрезанный образец, идентификацию гнезда, информацию о впуске и толщине стенки, марку смолы и настройки из хорошего и плохого периодов. Контраст между этими периодами часто полезнее, чем один лист номинальных настроек.
Отличайте надёжную коррекцию от косметической маскировки
Текстура, покрытие или оттенок могут снизить видимость, но это может лишь замаскировать нестабильность течения. Если след также отражает напряжение, слабое сваривание или плохое воспроизведение, его сокрытие не решает функциональную проблему. Подтвердите размерные и механические результаты, прежде чем принимать косметическую вторичную операцию в качестве окончательного решения.
Надёжная коррекция должна оставаться эффективной при запуске, номинальном производстве и ожидаемых колебаниях партии смолы, температуры формы и цикла. Задокументируйте доказательства недолива и изменённый механизм. Эта запись поможет будущим технологам восстановить процесс, не повторяя случайных регулировок.
Часто задаваемые вопросы
Всегда ли более быстрый впрыск устраняет следы течения?
Нет. Он может поддерживать фронт более горячим, но также может вызвать струйное течение, сдвиг или запирание газа. Согласуйте скорость с местоположением дефекта.
Может ли полировка формы удалить след?
Только если причина в состоянии поверхности. Полировка не устраняет запаздывание, струйное течение в литнике или нестабильную тепловую границу и может изменить оптическую форму.
Почему след возвращается после обслуживания?
Очистка, повторная сборка, подключение охлаждения, состояние вентиляции или баланс горячего канала могли измениться. Сравните записи по полости и процессу до и после события.