
Жёсткие допуски всё равно могут не обеспечить оптические характеристики, потому что допуски оптического литья под давлением должны контролировать взаимосвязи, а не изолированные числа. Линза может соответствовать ограничениям по диаметру, толщине и плоскостности, но её оптическая ось будет смещена относительно установочной базы. Прозрачное окно может пройти проверку профиля и всё равно искажать изображение из-за локальной погрешности формы или напряжений при литье.
Лучшая отправная точка: определите оптический выход и его механическую привязку, выявите, какое отклонение изменяет этот выход, затем назначьте допуски и методы контроля для этих факторов.
В этой статье:
- Начните с функциональной погрешности
- Постройте полезную схему баз
- Создайте бюджет допусков
- Согласуйте измерение с элементом
- Используйте воспроизводимость, не скрывая гнёзда
- Часто задаваемые вопросы
Преобразуйте оптический отказ в измеримые факторы
Для визуализирующей оптики неприемлемым результатом может быть размытие, дисторсия или смещение фокуса. Для световода это может быть неравномерность яркости или перекрёстные помехи. Для защитного окна это может быть ошибка волнового фронта на пропускание или видимая дисторсия. Каждый результат зависит от различного сочетания геометрии, материала и напряжений.
По возможности используйте анализ чувствительности: изменяйте один фактор в оптической модели и наблюдайте за выходным параметром. Это показывает, заслуживает ли центральная толщина, кривизна, децентрировка, наклон или форма поверхности наиболее жёсткого контроля. Это также предотвращает расходование средств на размеры с малой функциональной значимостью.
Схема баз должна выдерживать сборку
Выбирайте базы, которые отражают способ базирования детали в изделии. Если при контроле линза центрируется по своей оптической поверхности, а при сборке она базируется по трём пластиковым выступам, эти два условия могут не совпадать. Свяжите оптическую ось или световую апертуру с фактическими установочными элементами.
Избегайте переопределения гибких деталей при измерении. Приспособление, которое силой выпрямляет покоробленное окно, может показать приемлемый профиль, которого не существует в свободном состоянии. И наоборот, сборка может намеренно ограничивать деталь; в этом случае определите контролируемое состояние и воспроизводите его последовательно.
Распределите бюджет погрешности между формой, процессом и сборкой
Итоговое оптическое совмещение включает геометрию полости, расположение вставки, усадку при литье, изменение при извлечении, кондиционирование, вариацию корпуса и нагрузку при сборке. Отнесение всей допустимой погрешности к отлитой детали игнорирует остальную часть размерной цепи. Отнесение нереалистично малой доли к литью может вызвать споры при контроле, не улучшая изделие.
| Источник | Типичный вопрос | Маршрут контроля |
|---|---|---|
| Оптическая вставка | Изменяется форма или положение? | Метрология вставки и прослеживаемость полости |
| Процесс литья | Остаётся ли усадка стабильной? | Исследование окна и возможности детали |
| Сборка | Не вызывает ли фиксация наклон или напряжение оптики? | Сборочный калибр и функциональное испытание |
Один инструмент не может подтвердить все требования
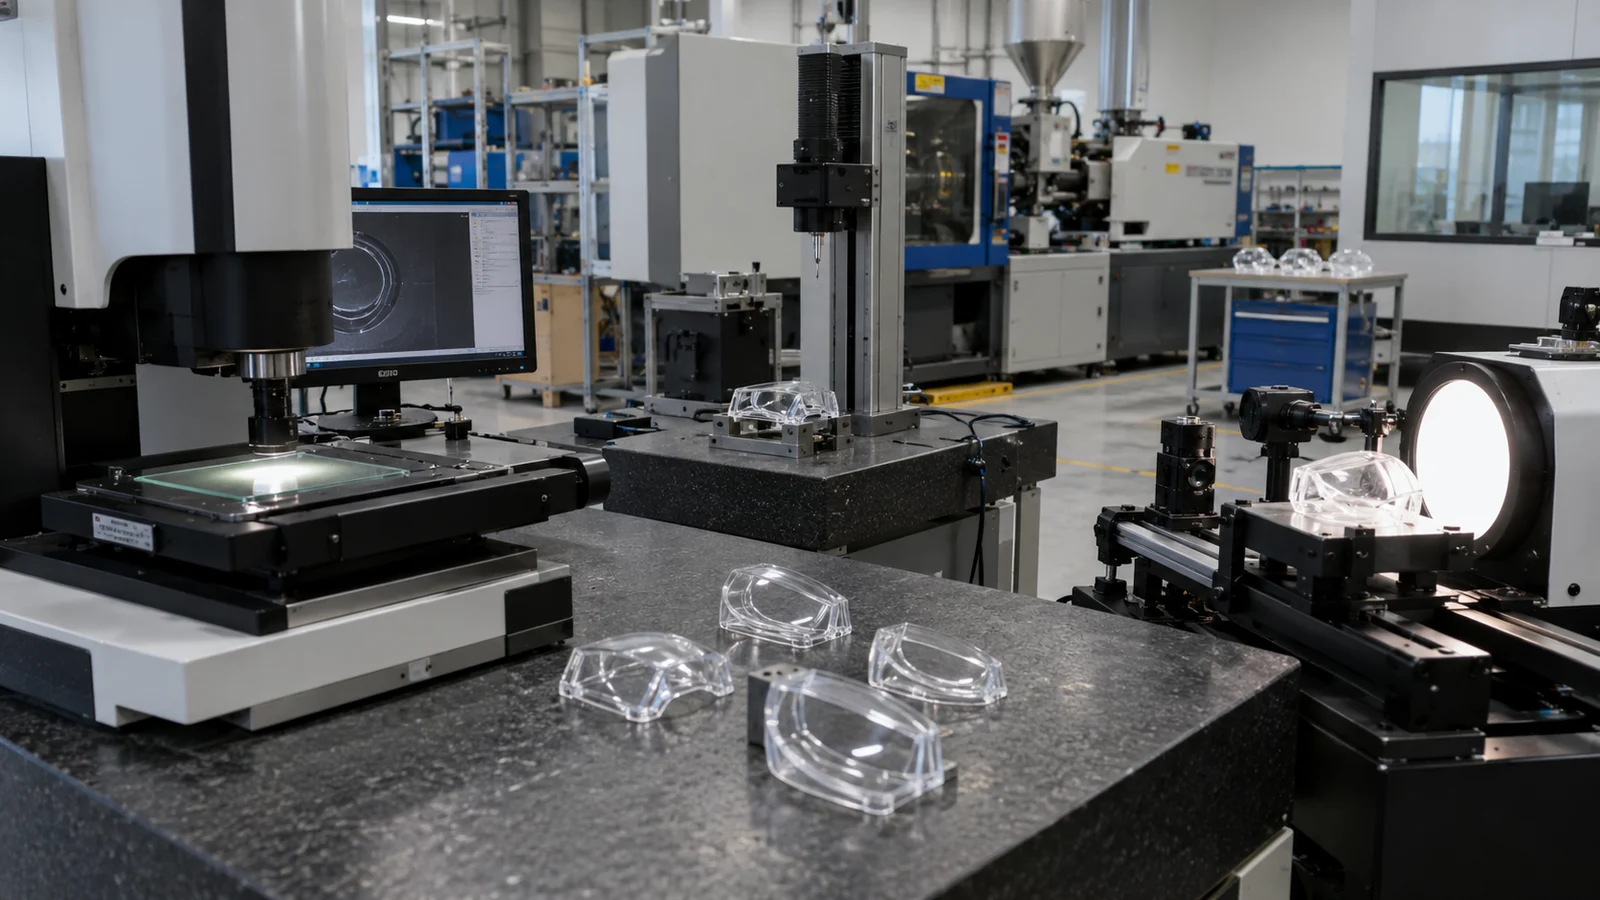
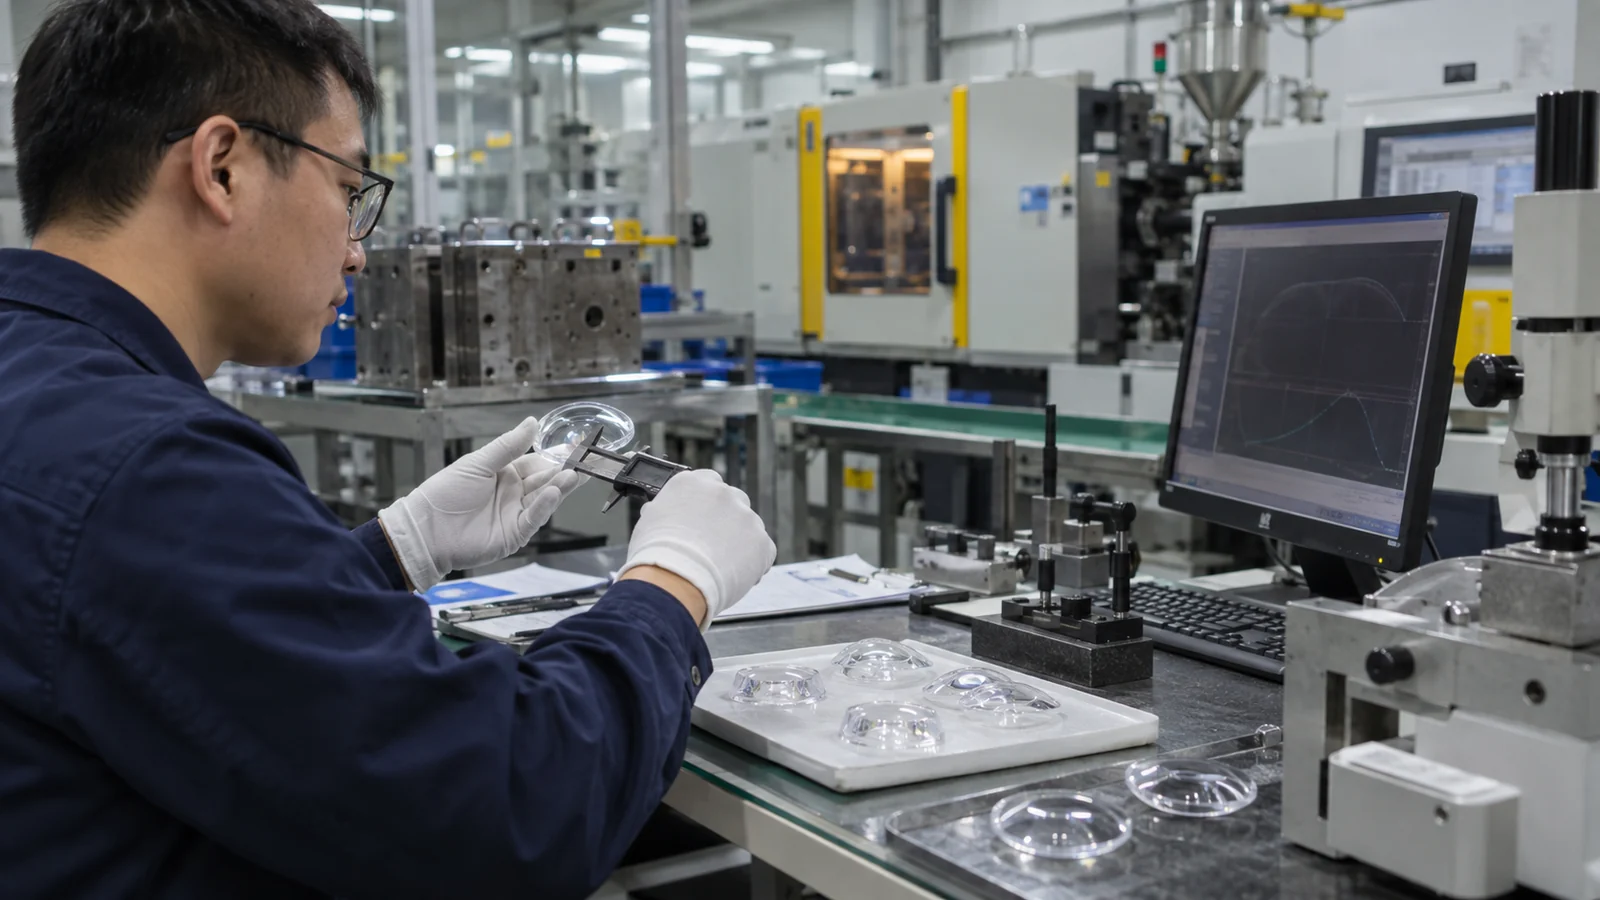
Контактный калибр может подходить для наружного диаметра, но повредить или деформировать оптическую поверхность. Система машинного зрения может измерять кромки и базы, но может не фиксировать трёхмерную форму поверхности. Для критических поверхностей может потребоваться интерферометрия, профилометрия или другая оптическая метрология, тогда как функциональный стенд проверяет итоговый пучок или изображение.
Определите оснастку, ориентацию, температуру, время кондиционирования, настройки фильтра и обработку данных. Без единой методики две лаборатории могут сообщать разные значения для одной и той же детали. Анализ измерительной системы должен предшествовать спорам о небольших различиях процесса.
Данные о воспроизводимости должны оставаться привязанными к конкретной полости
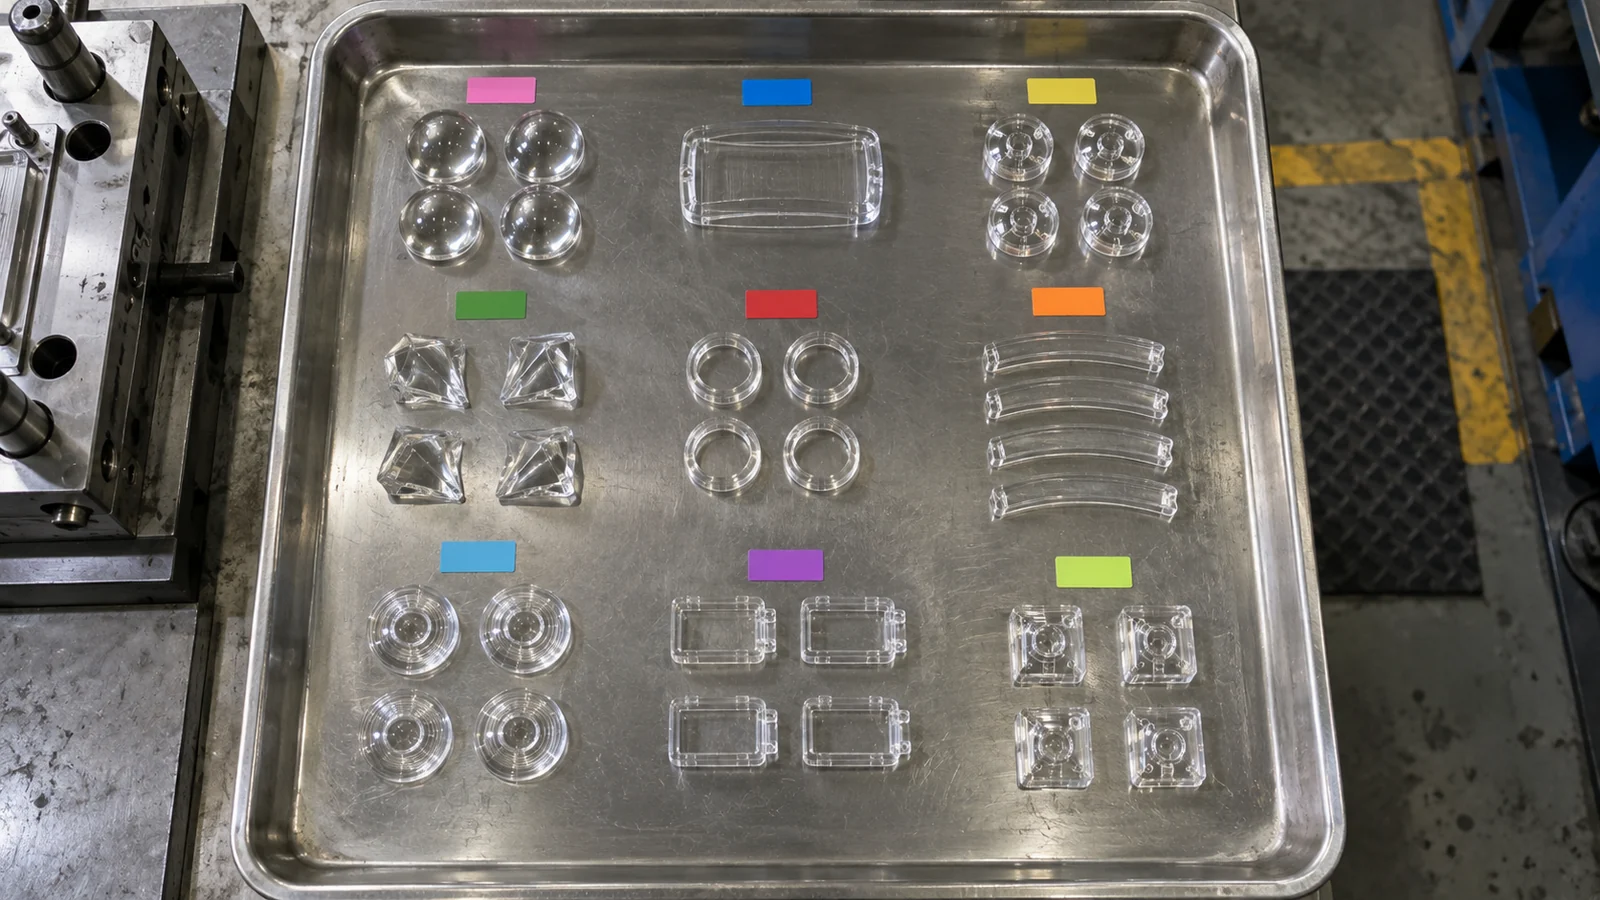
Объединённый показатель воспроизводимости может скрыть одну плохую полость за несколькими хорошими. Отслеживайте полости отдельно при квалификации оснастки и после обслуживания. Также анализируйте тенденции во времени; центрированный короткий пробный прогон не доказывает долгосрочную стабильность.
В Оптическое и прозрачное литьё под давлением, размерная воспроизводимость должна быть связана с оптическим выходом. Если размер остаётся в пределах допуска, а функциональные характеристики дрейфуют, в плане контроля отсутствует такой фактор, как напряжение, состояние поверхности или нагрузка при сборке.
Не путайте разрешение с достоверностью измерения
Прибор, отображающий дополнительные десятичные знаки, не обязательно способен обеспечить узкий допуск. Повторяемость оснастки, обнаружение кромок, температура, настройка оператором и фильтрация данных — всё это вносит неопределённость. Проводите работы по повторяемости и воспроизводимости на представительных прозрачных деталях, поскольку прозрачные кромки могут вести себя иначе, чем калибровочные образцы.
Зафиксируйте метод приёмки вместе с чертежом
Укажите, оценивается ли форма поверхности по всей апертуре или после исключения наклона и дефокусировки, свободна ли деталь или закреплена, и как обрабатываются выбросы. Если покупатель и поставщик используют разные фильтры или оснастку, оба могут следовать чертежу и всё равно расходиться в результатах. Единый метод и коррелированные образцы должны быть утверждены до выпуска производственной оснастки.
Проверяйте изменения допусков при изменении системы
Ужесточение одного литьевого размера может перевести затраты в коррекцию инструмента, время цикла, контроль и выход годной продукции, не улучшая сборку. Перед пересмотром предельного значения повторно выполните оптический анализ чувствительности и анализ размерных цепей. Иногда установочный элемент, податливое крепление или этап калибровки управляют выходными параметрами эффективнее, чем более жёсткий допуск на линзу.
Для отдела закупок запрашивайте предлагаемый метод измерения и возможности по каждой полости, а не общее обещание “высокой точности”. Уточните, какие размеры контролируются в пресс-форме, какие требуют компенсации в процессе, а какие оптические характеристики проверяются функционально. Это обеспечивает сопоставимость коммерческих предложений и позволяет заранее выявить допущения.
Часто задаваемые вопросы
Можно ли применять стандартные допуски литьевых деталей для линз?
Они могут служить ориентиром для неоптических элементов, но оптические поверхности и взаимосвязи осей требуют функционально-специфичных предельных значений и методов измерения.
Должно ли номинальное значение CAD совпадать с поверхностью инструмента?
Не обязательно. Предсказуемая усадка при литье и изменение формы могут потребовать компенсации стали после получения стабильных данных испытаний.
Как поставщикам следует оценивать жёсткий оптический допуск?
Им нужны чертёж, оптическая функция, марка материала, определение измерения, план отбора проб, условия сборки и данные приёмки — а не только значение допуска.