
Dar toleranslar bile optik olarak başarısız olabilir çünkü optik enjeksiyon kalıplama toleransları izole sayıları değil, ilişkileri kontrol etmelidir. Bir lens çap, kalınlık ve düzlük sınırlarını karşılayabilirken optik ekseni montaj datumuyla merkez dışı kalabilir. Şeffaf bir pencere profil kontrolünden geçebilir ve yine de yerel form hatası veya kalıplama gerilmesi nedeniyle görüntüyü bozabilir.
Daha iyi bir başlangıç noktası: optik çıktıyı ve mekanik referansını tanımlayın, bu çıktıyı hangi varyasyonun değiştirdiğini belirleyin, ardından bu etkenlere toleranslar ve muayene yöntemleri atayın.
Bu makalede:
- Fonksiyonel hatayla başlayın
- Kullanışlı bir datum şeması oluşturun
- Bir tolerans bütçesi oluşturun
- Ölçümü özelliğe uygun hale getirin
- Gözleri gizlemeden kabiliyeti kullanın
- Sıkça sorulan sorular
Optik Hatayı Ölçülebilir Etkenlere Dönüştürün
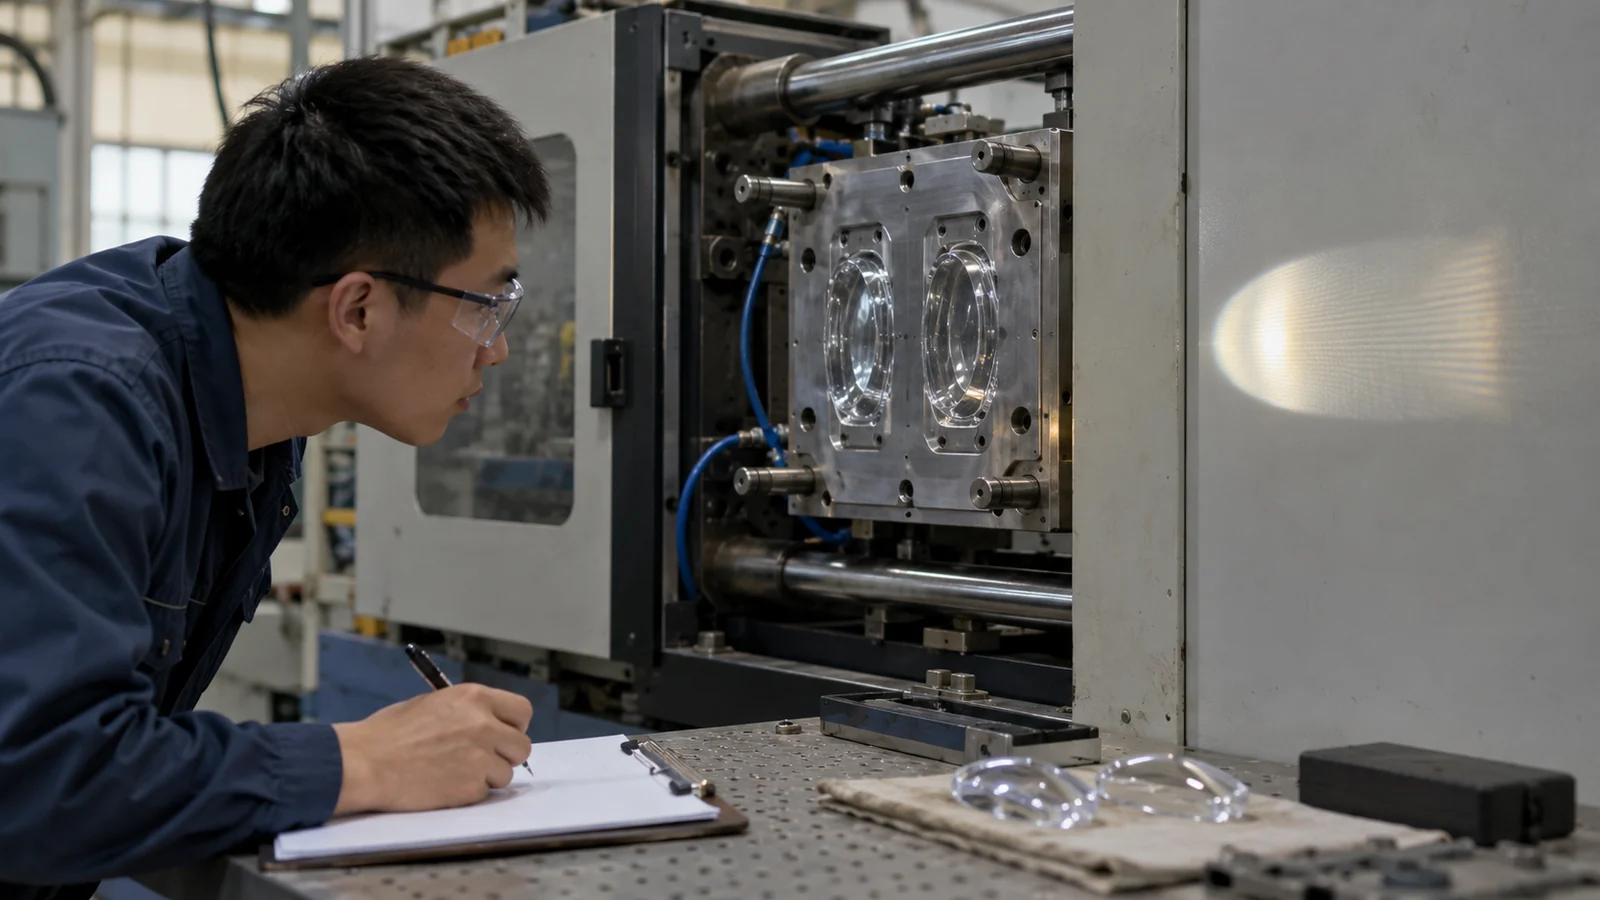
Bir görüntüleme optiği için kabul edilemez sonuç bulanıklık, distorsiyon veya odak kayması olabilir. Bir ışık kılavuzu için parlaklık düzensizliği veya kanallar arası girişim olabilir. Koruyucu bir pencere için iletilen dalga cephesi hatası veya görünür distorsiyon olabilir. Her sonuç, geometri, malzeme ve gerilmenin farklı bir bileşimine tepki verir.
Mümkün olduğunda duyarlılık analizi kullanın: optik modelde bir etkeni değiştirin ve çıktıyı gözlemleyin. Bu, merkez kalınlığı, eğrilik, merkez dışılık, eğim veya yüzey formunun en sıkı kontrolü hak edip etmediğini ortaya koyar. Aynı zamanda fonksiyonel kaldıracı az olan boyutlara para harcanmasını da önler.
Datum Şeması Montajdan Sağ Çıkmalıdır
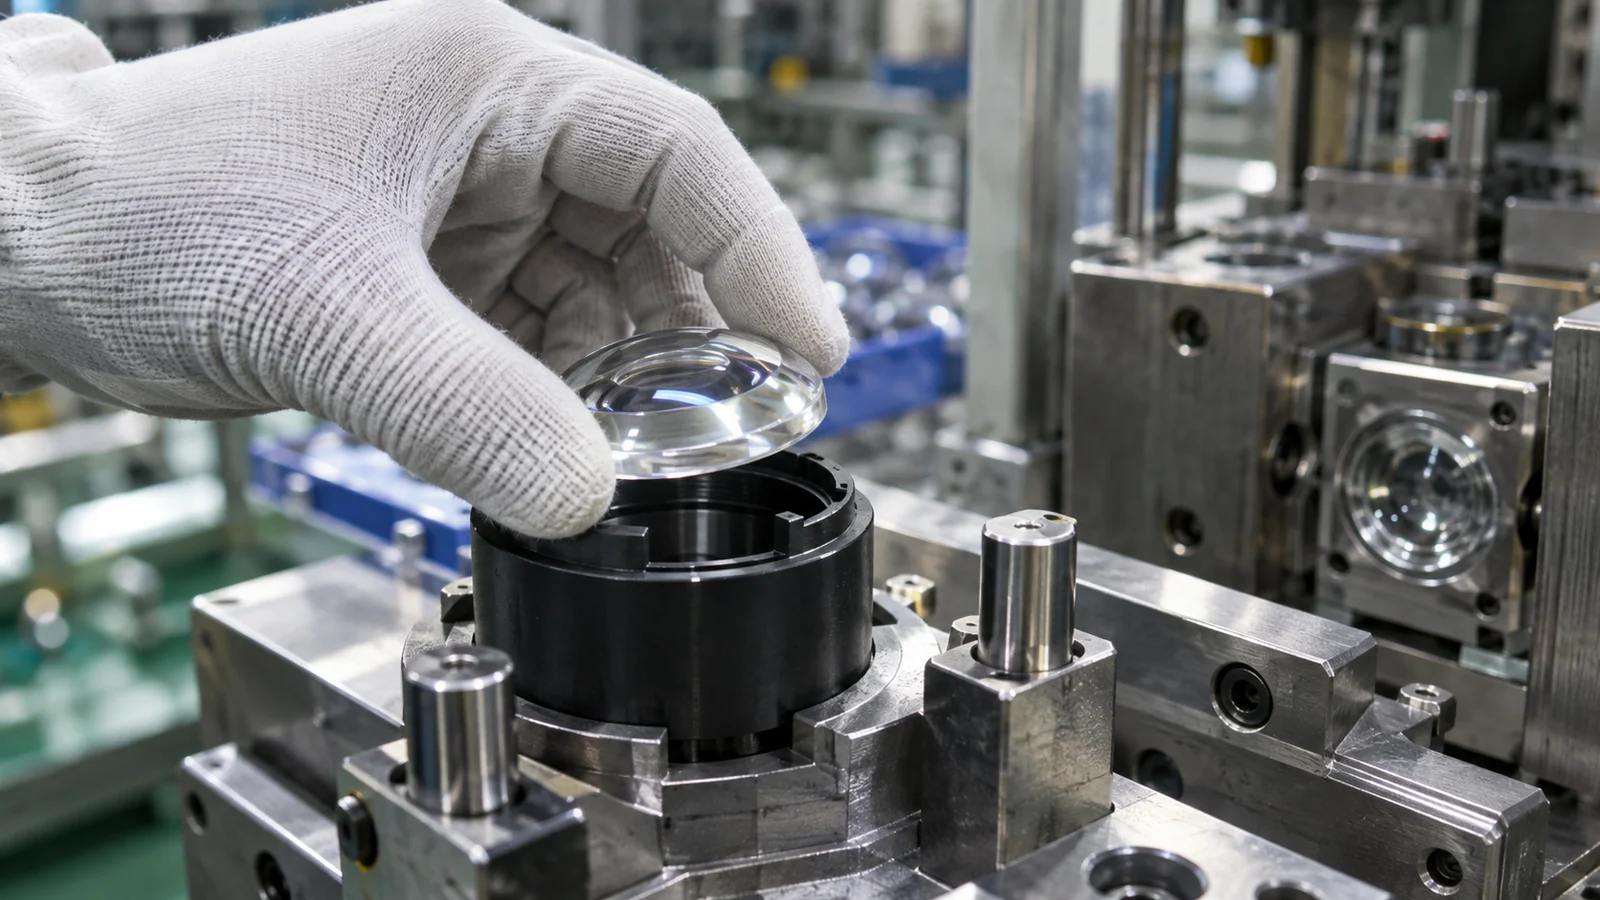
Parçanın üründe nasıl konumlandırıldığını temsil eden datumları seçin. Muayene bir lensi optik yüzeyi üzerinde merkezlerken montaj onu üç plastik ped ile konumlandırıyorsa, bu iki koşul örtüşmeyebilir. Optik ekseni veya net açıklığı gerçek montaj özellikleriyle ilişkilendirin.
Ölçüm sırasında esnek parçaları aşırı kısıtlamaktan kaçının. Eğrilmiş bir pencereyi düzleştirmeye zorlayan bir fikstür, serbest durumda var olmayan kabul edilebilir bir profil bildirebilir. Tersine, bir montaj parçayı kasıtlı olarak kısıtlayabilir; bu durumda kontrol edilen koşulu tanımlayın ve tutarlı bir şekilde yeniden üretin.
Kalıp, Süreç ve Montaj Genelinde Bütçe Hatası
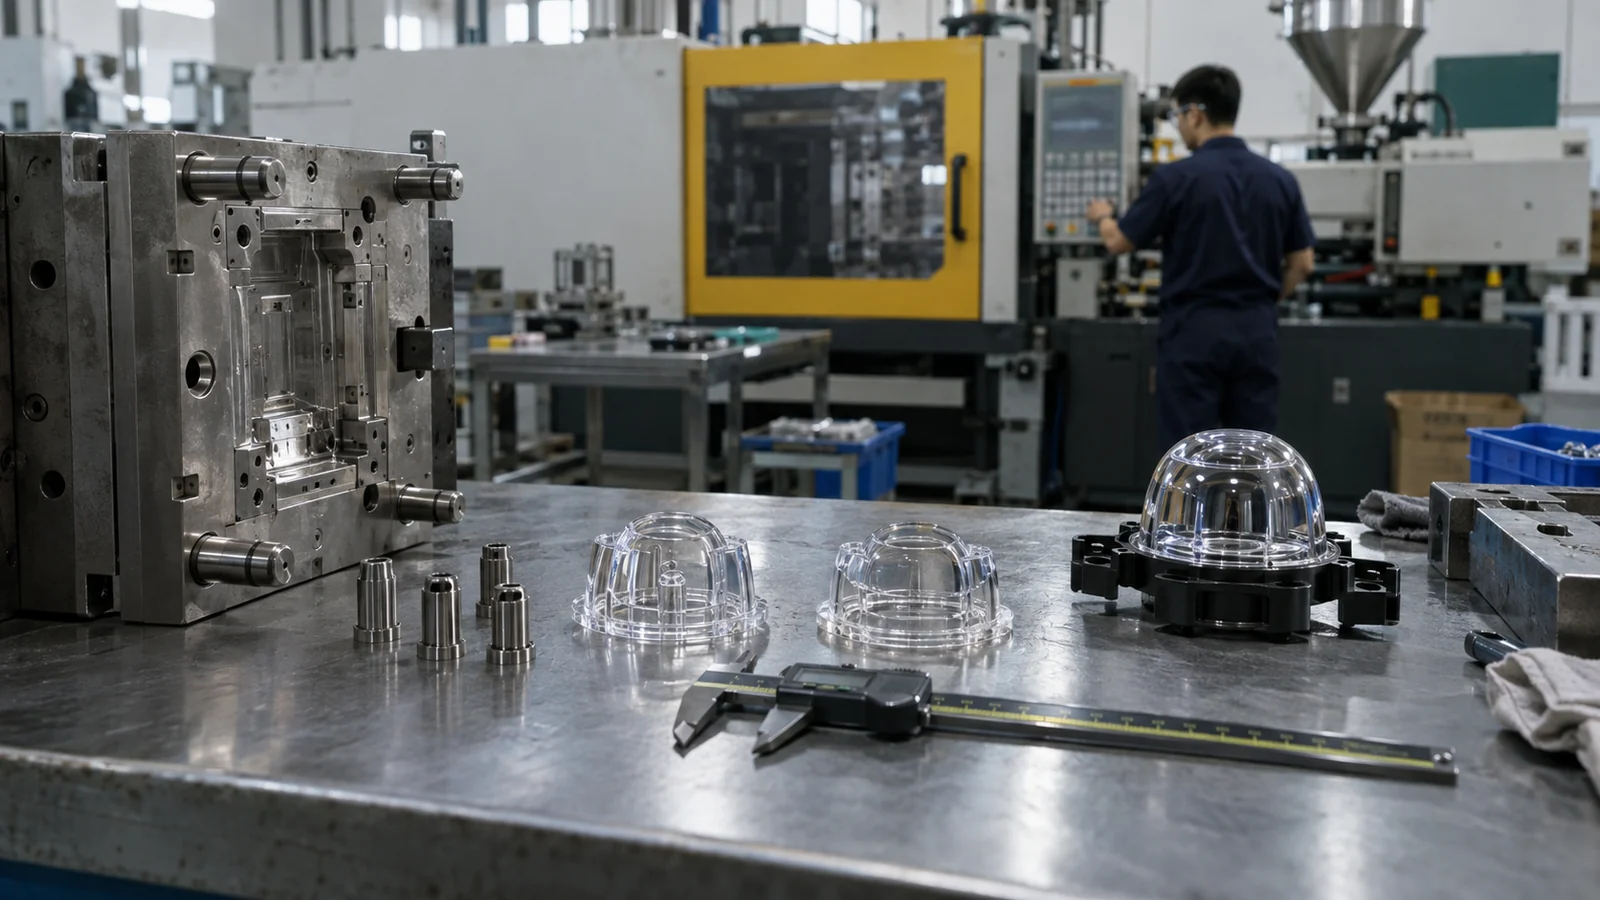
Nihai optik hizalama; kavite geometrisi, insert konumu, kalıplama büzülmesi, ejeksiyon değişimi, koşullandırma, gövde varyasyonu ve montaj yükünü içerir. İzin verilen toplam hatanın tamamının kalıplanmış parçaya atfedilmesi, yığının geri kalanını göz ardı eder. Kalıplamaya gerçekçi olmayan küçük bir pay atfedilmesi, ürünü iyileştirmeden muayene anlaşmazlıkları yaratabilir.
| Katkıda Bulunan | Tipik soru | Kontrol yolu |
|---|---|---|
| Optik insert | Form veya konum değişiyor mu? | Insert metrolojisi ve kavite izlenebilirliği |
| Kalıplama süreci | Büzülme stabil kalıyor mu? | Pencere çalışması ve parça kabiliyeti |
| Montaj | Tutma, optiği eğiyor veya zorluyor mu? | Montaj mastarı ve fonksiyonel test |
Tek Bir Cihaz Her Gereksinimi Kanıtlayamaz
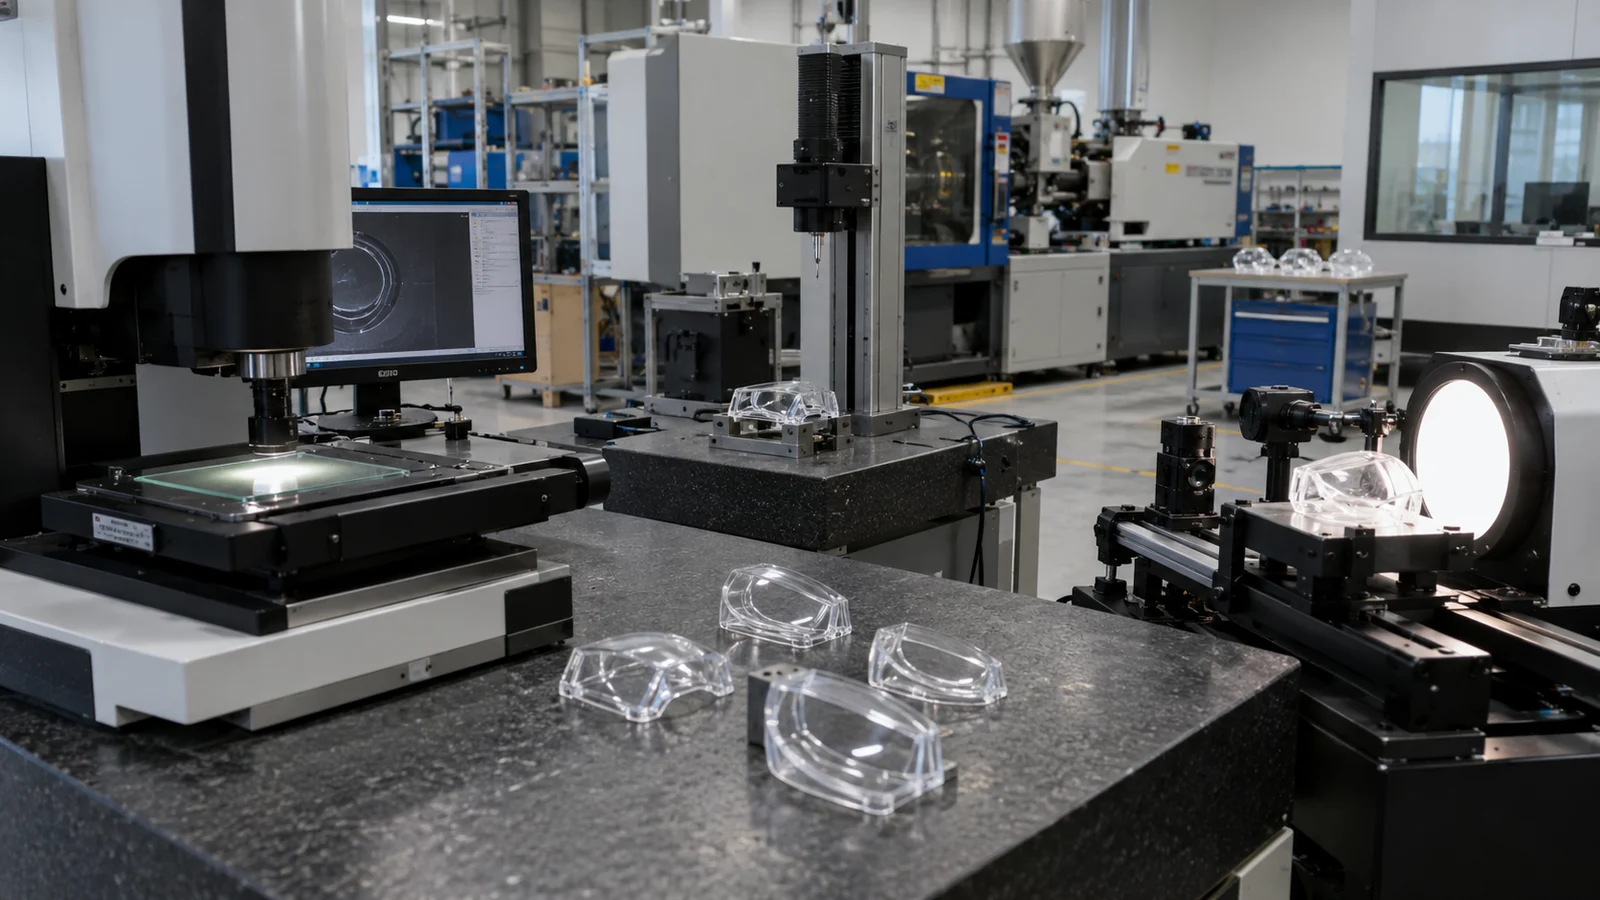
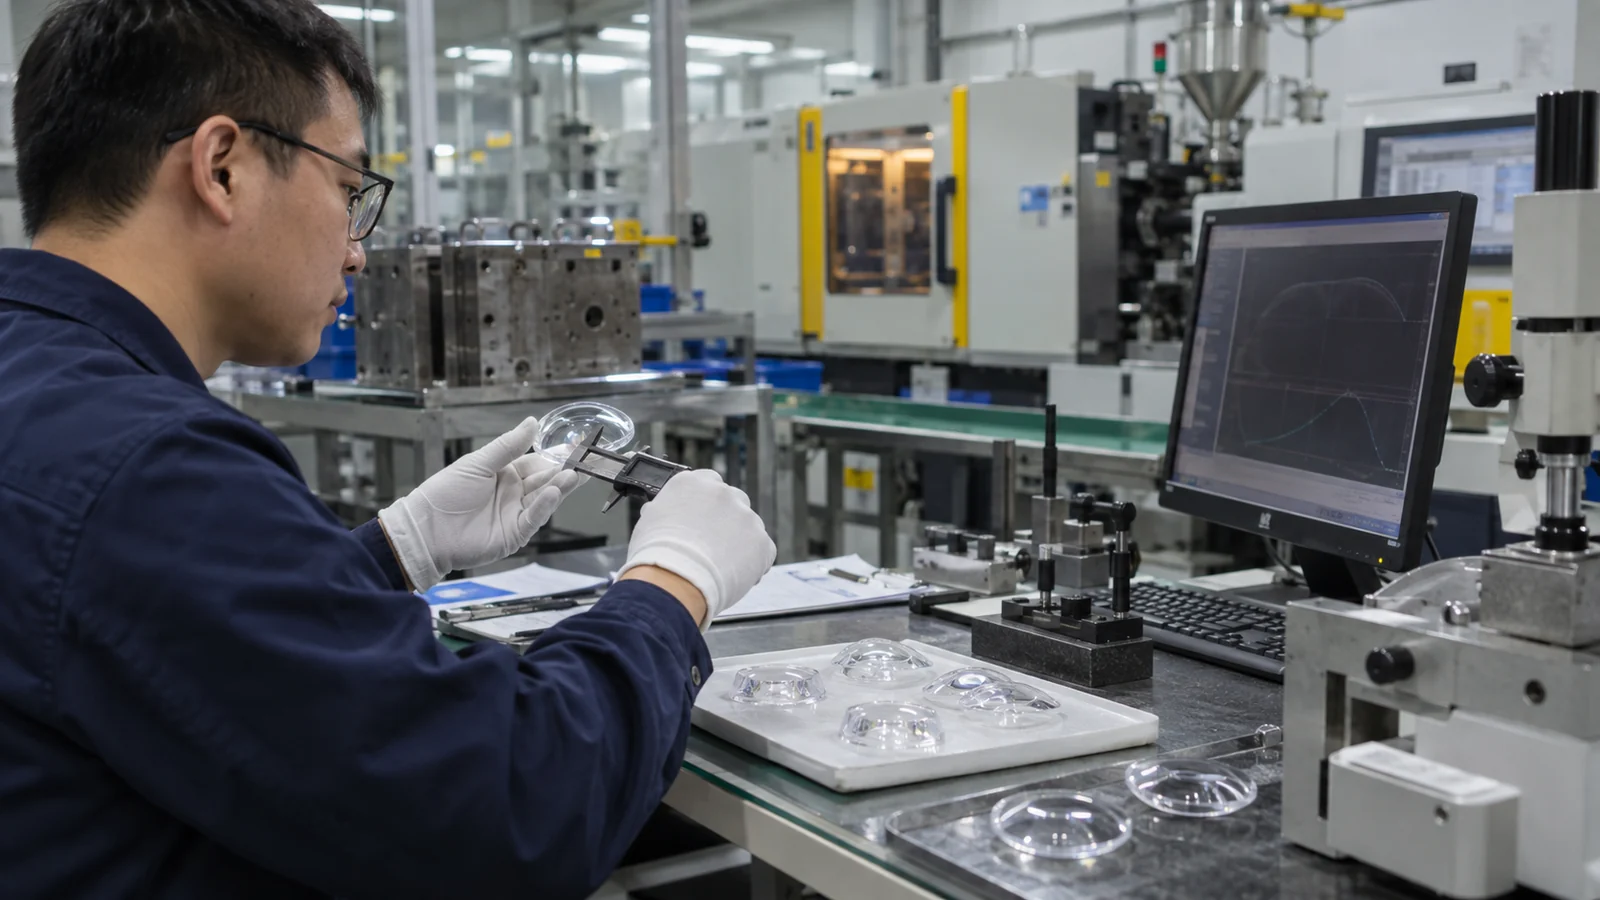
A contact gauge may be suitable for an outer diameter but damage or deform an optical face. A vision system can measure edges and datums but may not capture three-dimensional surface form. Interferometry, profilometry or other optical metrology may be required for critical surfaces, while a functional bench verifies the final beam or image.
Define fixture, orientation, temperature, conditioning time, filter settings and data reduction. Without a common method, two laboratories can report different values for the same part. Measurement-system analysis should precede arguments about small process differences.
Capability Data Must Stay Cavity-Specific
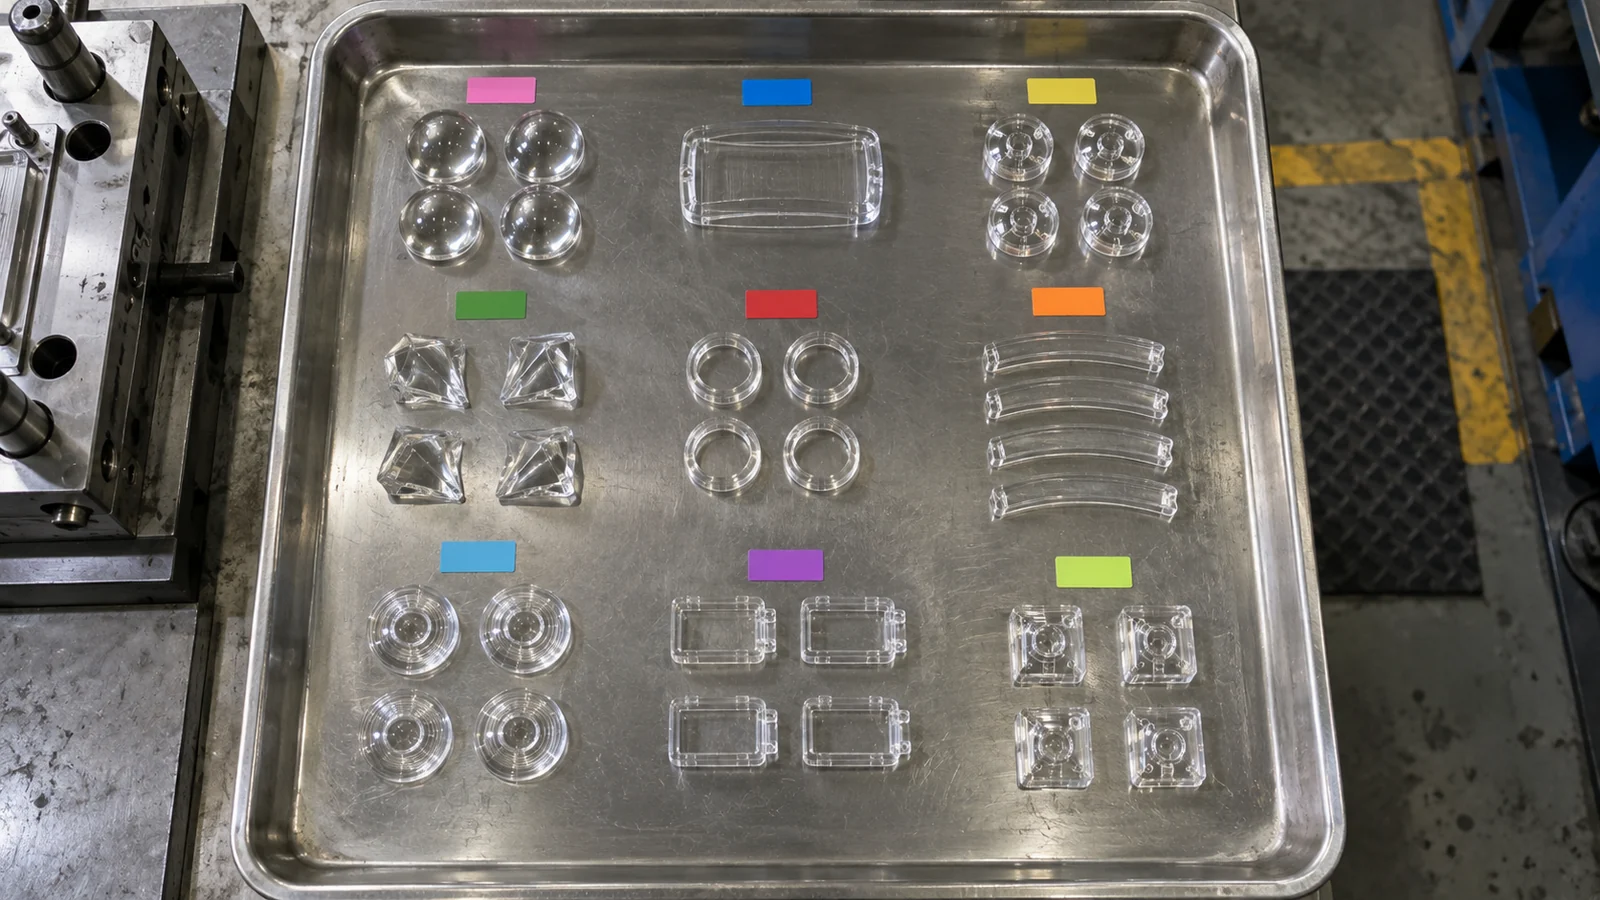
A combined capability number can hide one poor cavity behind several good ones. Track cavities separately during tool qualification and after maintenance. Also review trends over time; a centered short trial does not prove long-run stability.
In Optik ve Şeffaf Enjeksiyon Kalıplama, dimensional capability should be connected to optical output. If a dimension remains capable while functional performance drifts, the control plan is missing a contributor such as stress, surface condition or assembly load.
Do not confuse resolution with measurement confidence
An instrument displaying additional decimal places is not automatically capable of accepting a tight tolerance. Fixture repeatability, edge detection, temperature, operator setup and data filtering all contribute uncertainty. Run repeatability and reproducibility work on representative transparent parts, because clear edges can behave differently from calibration artifacts.
Freeze the acceptance method with the drawing
State whether surface form is evaluated over the full aperture or after removing tilt and power, whether the part is free or constrained, and how outliers are treated. If buyer and supplier use different filters or fixtures, both can follow the drawing and still disagree. A shared method and correlated samples should be approved before production tooling is released.
Review tolerance changes as system changes
Tightening one molded dimension can shift cost into tool correction, cycle time, inspection and yield without improving the assembly. Before revising a limit, rerun the optical sensitivity and stack analysis. Sometimes a locating feature, compliant mount or calibration step controls output more effectively than a tighter lens dimension.
For procurement, request the proposed measurement method and capability by cavity rather than a generic promise of “high precision.” Ask which dimensions are controlled in the mold, which require process compensation, and which optical characteristics are verified functionally. This creates comparable quotations and exposes assumptions early.
Sıkça Sorulan Sorular
Can standard molded-part tolerances be used for lenses?
They can guide nonoptical features, but optical surfaces and axis relationships need function-specific limits and measurement methods.
CAD nominal değeri takım yüzeyine eşit olmalı mı?
Mutlaka değil. Öngörülebilir kalıplama çekmesi ve form değişimi, kararlı deneme verileri mevcut olduktan sonra kompanze edilmiş çelik gerektirebilir.
Tedarikçiler sıkı bir optik toleransı nasıl fiyatlandırmalı?
Yalnızca tolerans değerini değil; çizimi, optik fonksiyonu, malzeme sınıfını, ölçüm tanımını, numune planını, montaj koşulunu ve kabul verilerini de talep etmeleri gerekir.