
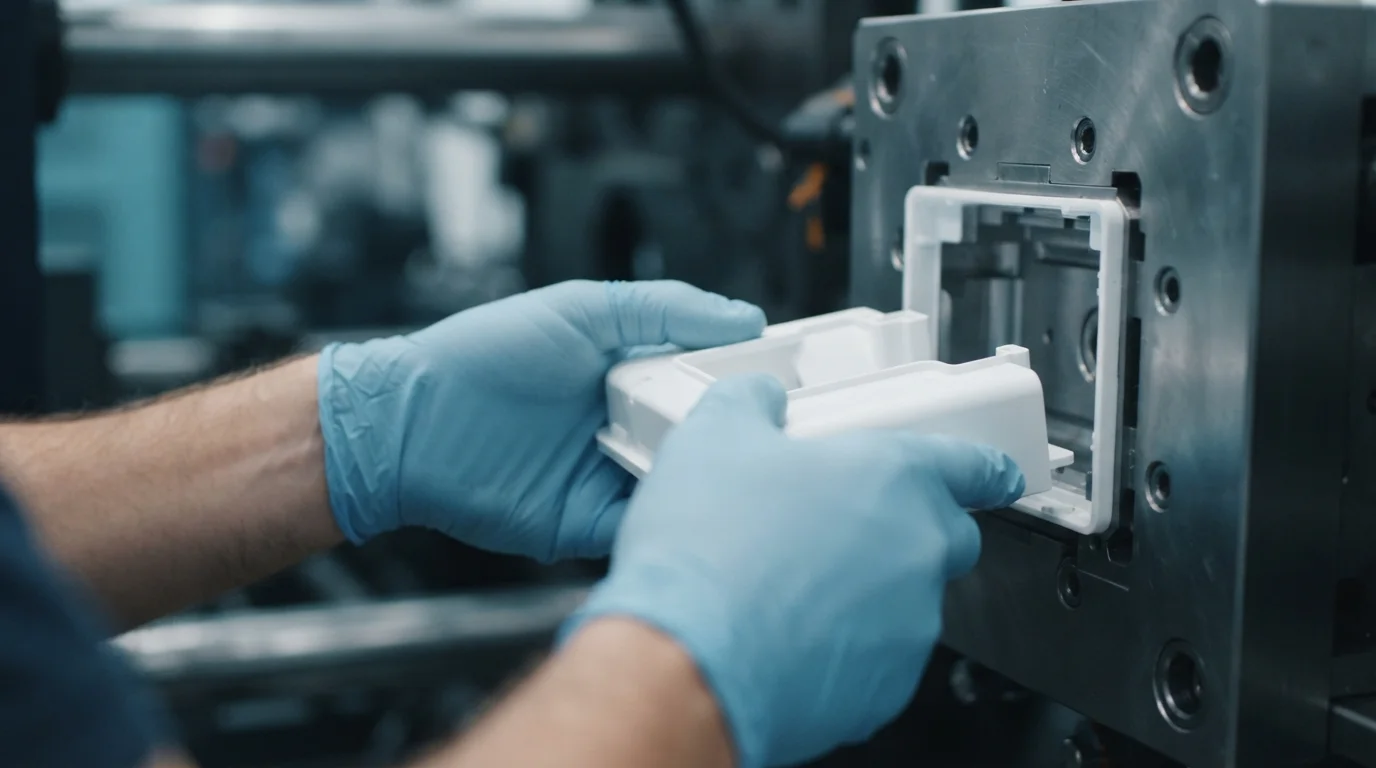
Производство эргономичных аппаратных компонентов требует соединения тактильных мягких эластомеров с жёсткими структурными каркасами. Традиционная механическая сборка с использованием крепежа или ручных клеев увеличивает затраты на оплату труда и создаёт потенциальные точки отказа при циклической усталости. Указание индивидуальных литья под давлением с двухкомпонентным формованием интегрирует мягкие эластомеры непосредственно на жёсткие пластиковые подложки или металлические вставки в процессе обработки. JUCHENG работает как вертикально интегрированный контрактный производитель, поставляющий прецизионные сборки с заливкой, изготовленные непосредственно по предоставленным заказчиком CAD-файлам.
Содержание
Подложки для заливки и выбор эластомера (TPE, TPU, TPV)
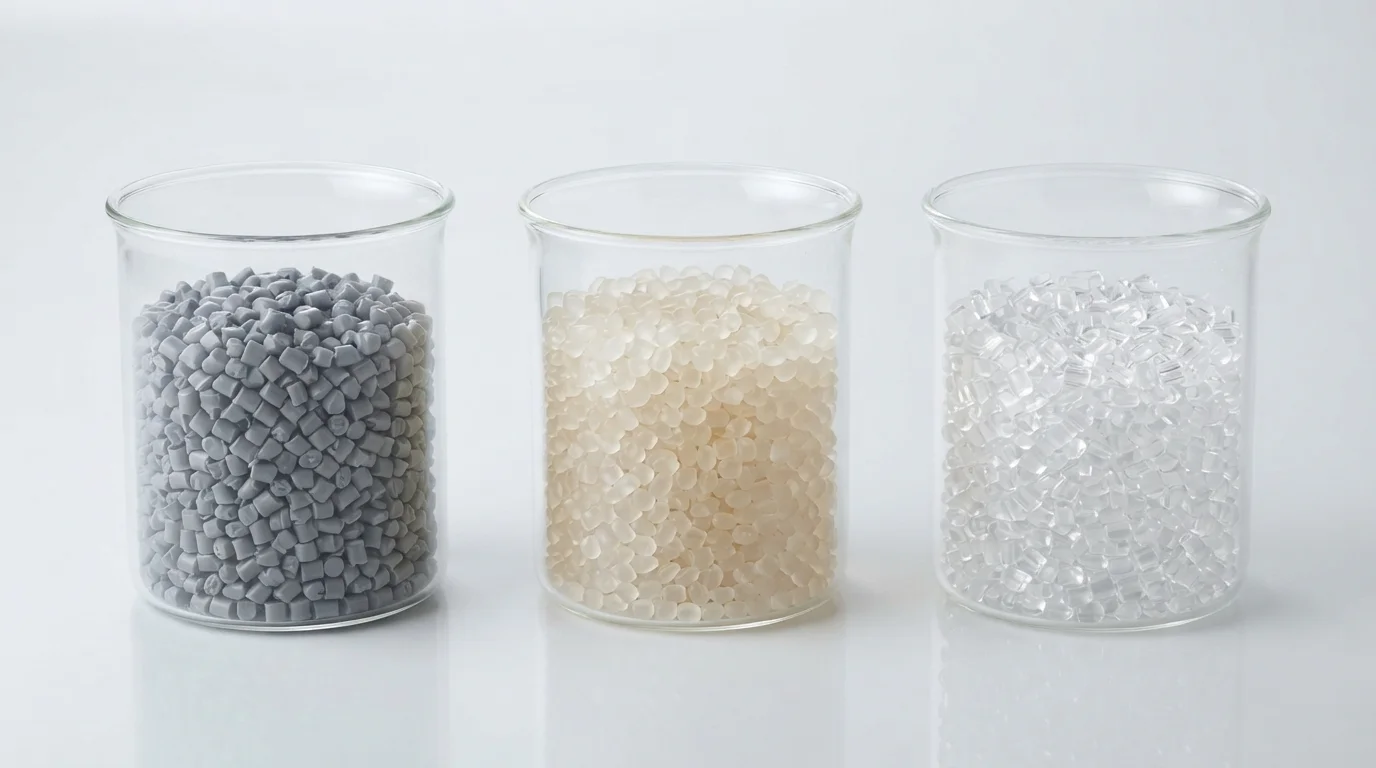
Выбор совместимых комбинаций подложки и эластомера определяет прочность химической связи и механические характеристики сборки. Жёсткие подложки обычно состоят из инженерных смол, таких как ABS, поликарбонат (PC), PA6/PA66 или PC/ABS сплавы. Согласование температуры тепловой деформации подложки с материалом заливки предотвращает плавление или термическую деформацию во время второго впрыска. Для эластомерных слоёв при заливке используются высокоэффективные марки, включая Santoprene TPV, Kraiburg TPE, и Desmopan TPU для достижения индивидуальных профилей твёрдости по Шору.
| Марка эластомера | Твердость по Шору | Совместимая подложка | Тип адгезии | Ключевое применение |
|---|---|---|---|---|
| Kraiburg TPE | 30A – 90A | ABS, PC, PC/ABS | Химическое сплавление | Эргономичные рукоятки с мягким покрытием |
| Desmopan TPU | 60A – 70D | PC, PA6/PA66 | Высокопрочная диффузия | Износостойкие промышленные рукоятки |
| Santoprene TPV | 50A – 50D | PP, PA66-GF | Химическая + механическая | Погодостойкие уплотнения IP67 |
Методы проектирования пресс-форм для предотвращения облоя и отслаивания
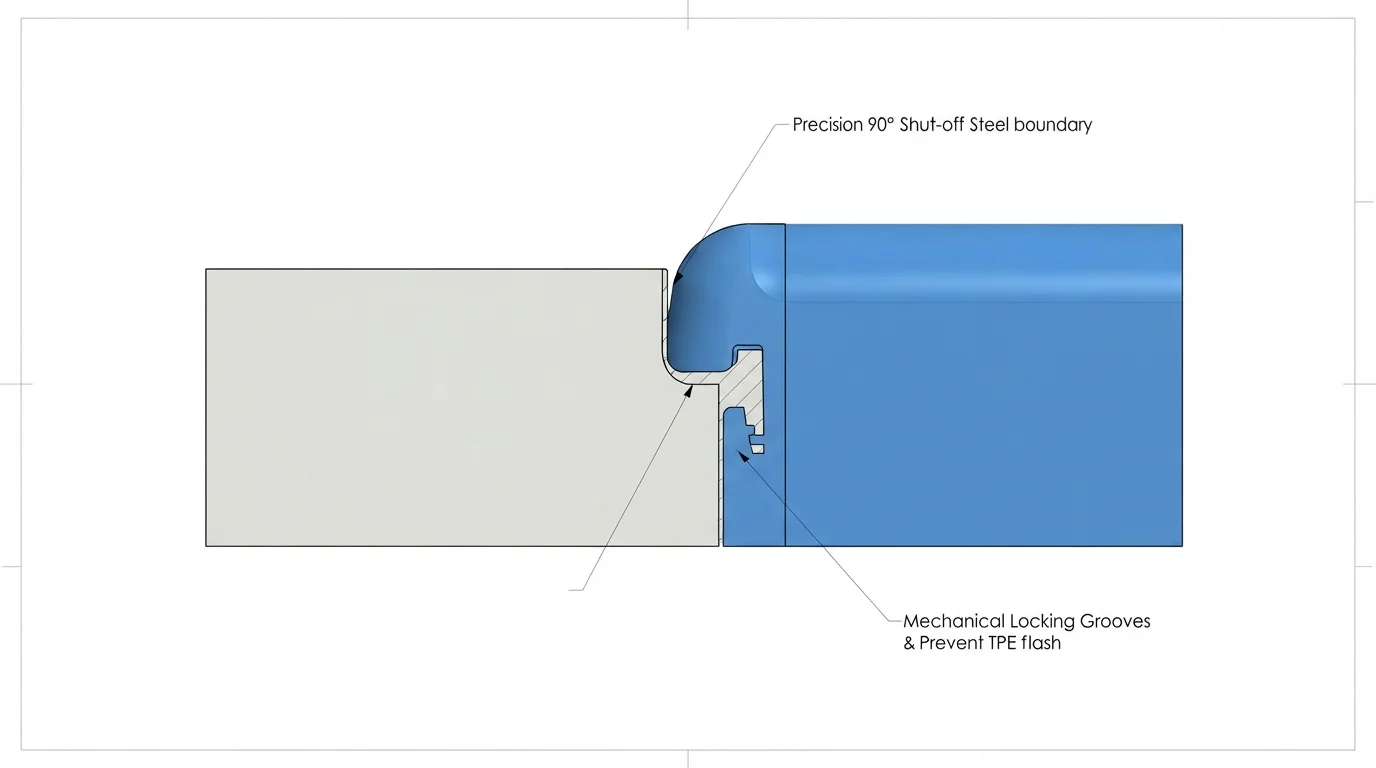
Геометрия оснастки напрямую определяет бесподливную герметизацию и стойкость к отслаиванию кромки при заливке эластомеров. Низковязкие мягкие смолы легко текут под давлением впрыска, образуя косметический облой, если затворы формы подогнаны неправильно. Обработка износостойких формообразующих полостей с использованием 25 комплектов 5-осевых обрабатывающих центров с ЧПУ обеспечивает допуски на запирающую сталь в пределах ±0,01 мм, предотвращая утечку мягкой резины. Введение механических запирающих элементов по границе эластомерной зоны обеспечивает вторичное физическое удержание.
Критические этапы проектирования формы для надежного выполнения заливки включают:
- Допуск запирающей поверхности— Проектирование запирающей стали с допусками менее 0,01 мм предотвращает облой эластомера на косметических поверхностях.
- Периметральные механические канавки— Введение механических запирающих каналов под 90 градусов по границе предотвращает отслаивание кромки при динамическом сдвиге.
- Предварительный нагрев подложки— Поддержание температуры полости подложки на уровне от 70 °C до 90 °C во время заливки способствует молекулярной взаимодиффузии.
- Оптимизация положения впуска— Размещение веерных или язычковых впусков на толстых участках подложки распределяет давление заполнения равномерно без размывания тонких стенок.
Корпуса с заливкой под ключ для медицинских и промышленных ручных устройств
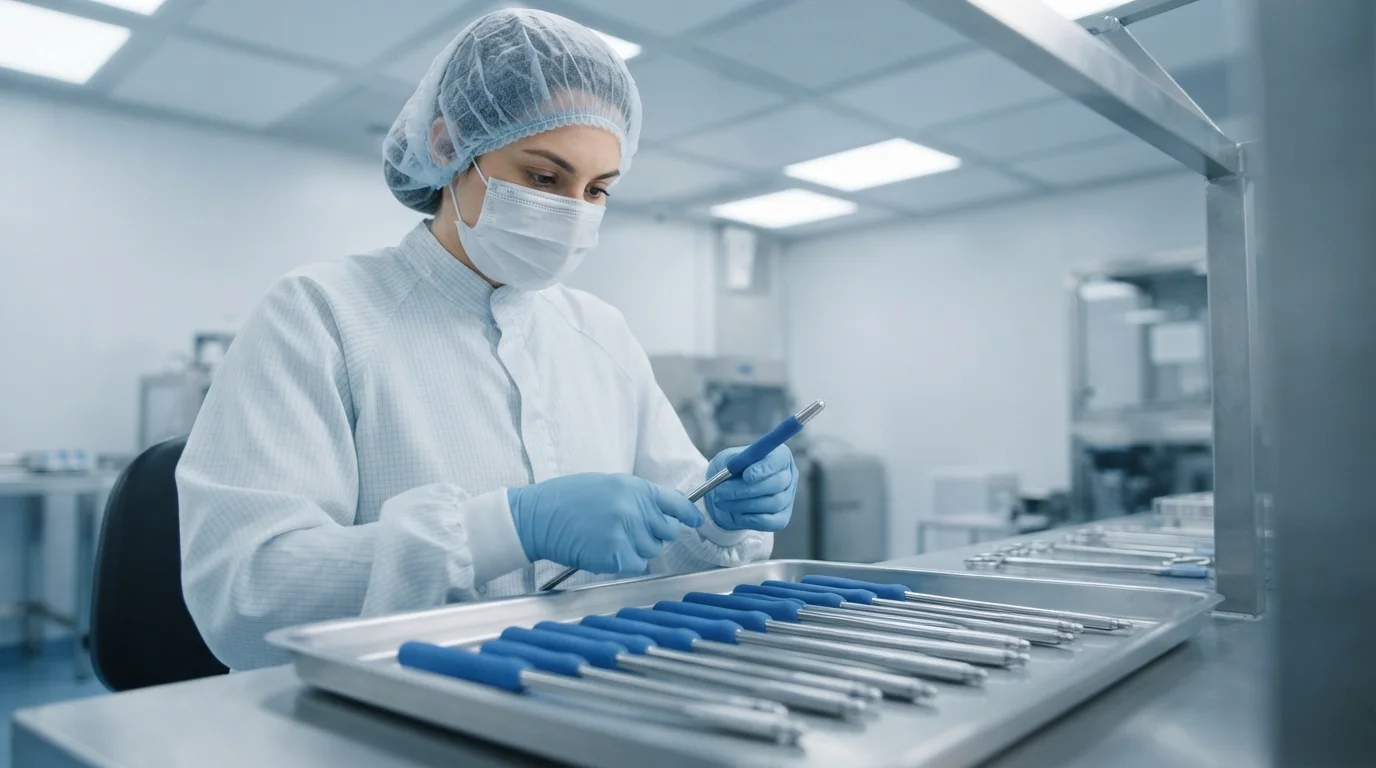
Регулируемые отрасли требуют сертифицированных производственных условий для предотвращения загрязнения и гарантии соответствия компонентов. Эксплуатация отдела литья в чистом помещении класса ISO 8 по сертификации ISO 13485 защищает стерильные медицинские изделия во время заливки и автоматизированной упаковки с отбрасыванием. В медицинских применениях используются биосовместимые эластомеры, соответствующие критериям USP Class VI и ISO 10993, для рукояток хирургических инструментов и корпусов флюидной диагностики.
Целевые отраслевые решения для заливки включают:
- Медицинские хирургические инструменты—Нанесение покрытия методом литья под давлением в чистом помещении класса ISO 8 с использованием материалов класса VI по USP TPE для нескользящих стерилизуемых захватов.
- Автомобильные брелоки и дверные ручки—Сертификация IATF 16949 TPU нанесение покрытия методом литья под давлением для устойчивости к царапинам и тактильного комфорта.
- Промышленные диагностические корпуса—Нанесение покрытия из TPV Santoprene методом литья под давлением поверх жёсткого PC/ABS для герметизации от жидкостей по стандарту IP67 и амортизации при падении.
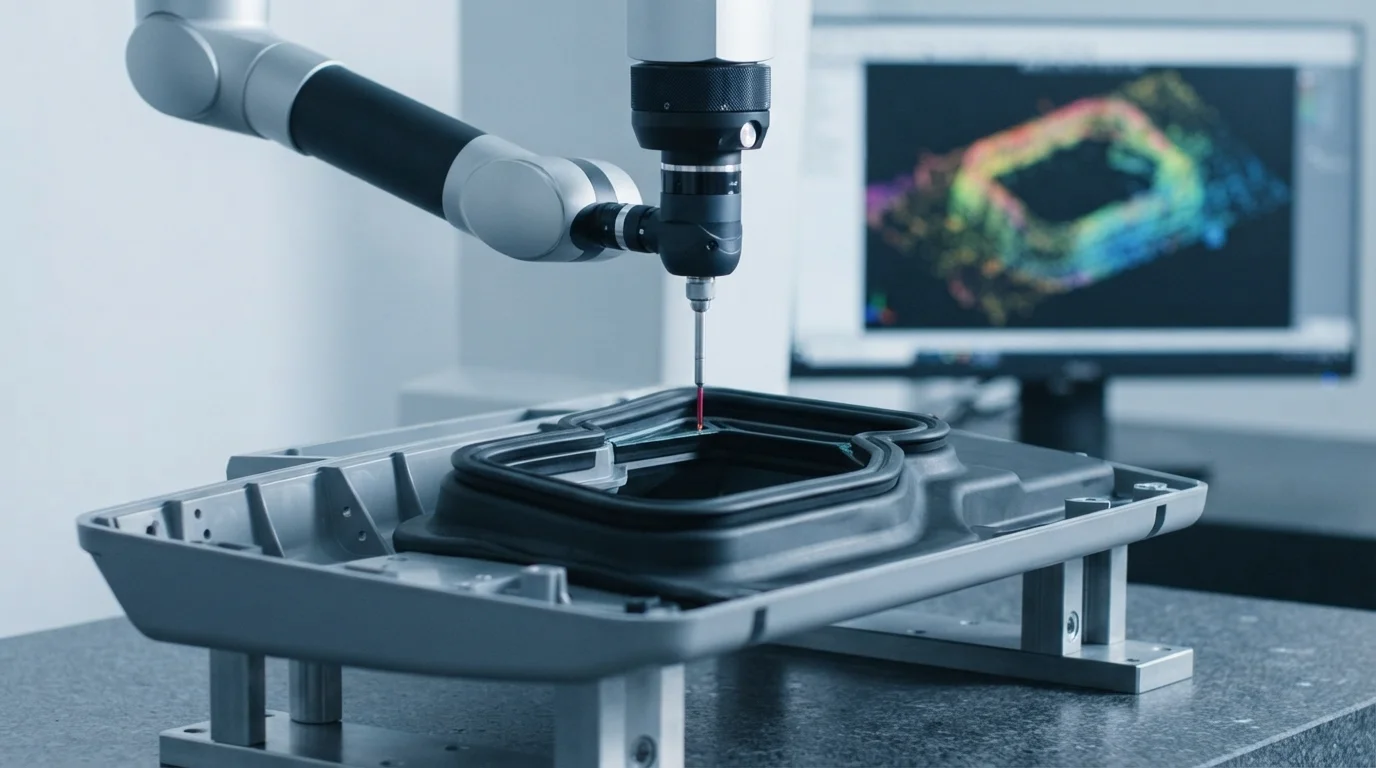
Автомобильные программы получают полные пакеты документации PPAP уровня 3 в соответствии со стандартами качества IATF 16949. Каждая производственная партия включает анализ видов и последствий отказов (FMEA), планы управления процессами и проверку сертификата анализа (COA) сырья. Метрологические лаборатории используют автоматизированные координатно-измерительные машины Zeiss с точностью сканирования ±0,003 мм для проверки размерных допусков.
Масштабирование от прототипирования до крупносерийного производства
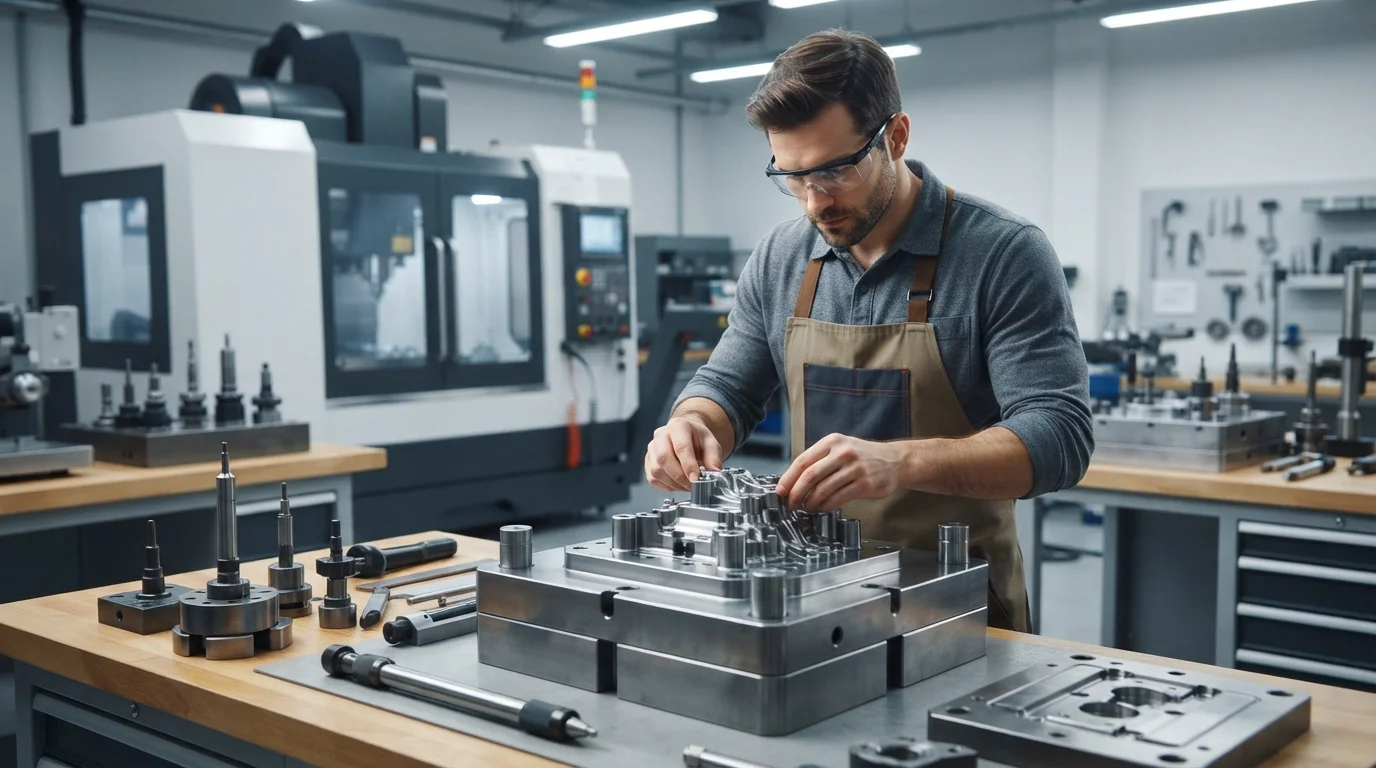
Масштабирование проектов литья под давлением с нанесением покрытия от первоначальных инженерных концепций до непрерывного крупносерийного производства требует гибких стратегий изготовления оснастки. Собственные инструментальные цеха фрезеруют быстрые пресс-формы из алюминия или предварительно закалённой мягкой стали для поставки образцов прототипа T1 в срок от 7 до 10 рабочих дней. Быстрая промежуточная оснастка позволяет проводить физические испытания на падение и эргономические оценки до инвестирования в стальные пресс-формы производственного класса.
В массовом производстве используются полностью закалённые сердечники из нержавеющей стали S136 или инструментальной стали H13, подвергнутые термообработке до HRC 48-52. Изготовление пресс-форм класса SPI 101 гарантирует работоспособность оснастки на протяжении более 1 000 000 производственных циклов на 35+ автоматизированных прессах усилием от 15 до 3000 тонн. Применение принципов развязанного литья поддерживает стабильность процесса, обеспечивая CpK и PpK > 1,67 на критических уплотнительных границах.
Часто задаваемые вопросы (FAQ)
Как предотвратить образование облоя TPE на деталях с нанесённым покрытием?
Предотвращение облоя требует поддержания допусков запирающей стали менее 0,01 мм и оптимизации давления выдержки при литье. Наши инженеры по оснастке проектируют подпружиненные плавающие запирающие элементы, которые плотно прижимаются к подложке во время литья.
В чём разница между нанесением покрытия методом литья под давлением и двухкомпонентным литьём под давлением?
Overmolding is a two-step process where the substrate is molded first and transferred to a second mold cavity for elastomer injection. Two shot molding completes both injections inside a single machine cycle using a specialized rotary platen tool.
Which elastomer provides the best chemical adhesion to glass-filled Nylon?
Adhesion-modified TPE grades or Santoprene TPV compounds formulated specifically for polar substrates deliver the highest bond strength to glass-filled PA66. Incorporating perimeter mechanical dovetails further enhances structural peel resistance.