
Автомобильные аккумуляторные батареи требуют надежных уплотнений для защиты от проникновения воды, пыли и гликолевого охлаждающего агента. Степени защиты IP67 и IP69K обязательны для защиты высоковольтной электроники от коротких замыканий. Выбор эластомерных материалов, сохраняющих физическую эластичность при постоянных сжимающих нагрузках, остается ключевой проблемой проектирования. Этот технический блог сравнивает термопластичные эластомеры с термореактивными резинами, подробно описывая процессы литья с облицовкой и характеристики уплотнения.
Содержание
TPV против EPDM: почему Santoprene — идеальный выбор для уплотнений электромобилей
Достижение надежности герметичного уплотнения в аккумуляторных батареях электромобилей (EV) во многом зависит от индивидуальных прокладок для аккумуляторных батарей из термопластичного вулканизата TPV а не от использования традиционных термореактивных резин. EPDM был отраслевым стандартом для промышленных уплотнений на протяжении десятилетий. Однако переработка EPDM требует длительных циклов вулканизации внутри формы, что ограничивает производительность. Сравнение долгосрочных показателей доказывает, почему индивидуальных прокладок для аккумуляторных батарей из термопластичного вулканизата TPV превосходят обычные уплотнения из EPDM в современных автоматизированных конструкциях аккумуляторных блоков.
TPV сочетает простоту обработки термопластов с эластичным восстановлением вулканизированной резины. Ключевые преимущества Santoprene TPV по сравнению с EPDM включают:
- Остаточная деформация при сжатии— TPV сохраняет эластичное восстановление при постоянной структурной нагрузке, предотвращая образование зазоров в уплотнениях в течение длительного срока службы автомобиля.
- Скорость обработки— Циклы термопластичной обработки до десяти раз быстрее, чем у термореактивного EPDM, зависящего от вулканизации, что максимизирует ежедневную производительность.
- Химическая совместимость—Марки Santoprene устойчивы к набуханию при воздействии гликоль-водяных охлаждающих жидкостей, используемых в высоковольтных тепловых системах.
- Возможность вторичной переработки—Отходы материала можно повторно измельчать и перерабатывать, снижая воздействие на окружающую среду и количество производственных отходов.
Устранение времени отверждения позволяет инженерам-технологам оптимизировать время цикла до 30–45 секунд. Для термореактивных резин может требоваться несколько минут на впрыск, что увеличивает затраты на оснастку и оборудование. Следовательно, выбор высокоэффективных эластомеров снижает неповторяющиеся инженерные расходы.
Двухкомпонентное литье и литье с облицовкой нестандартных TPV-прокладок
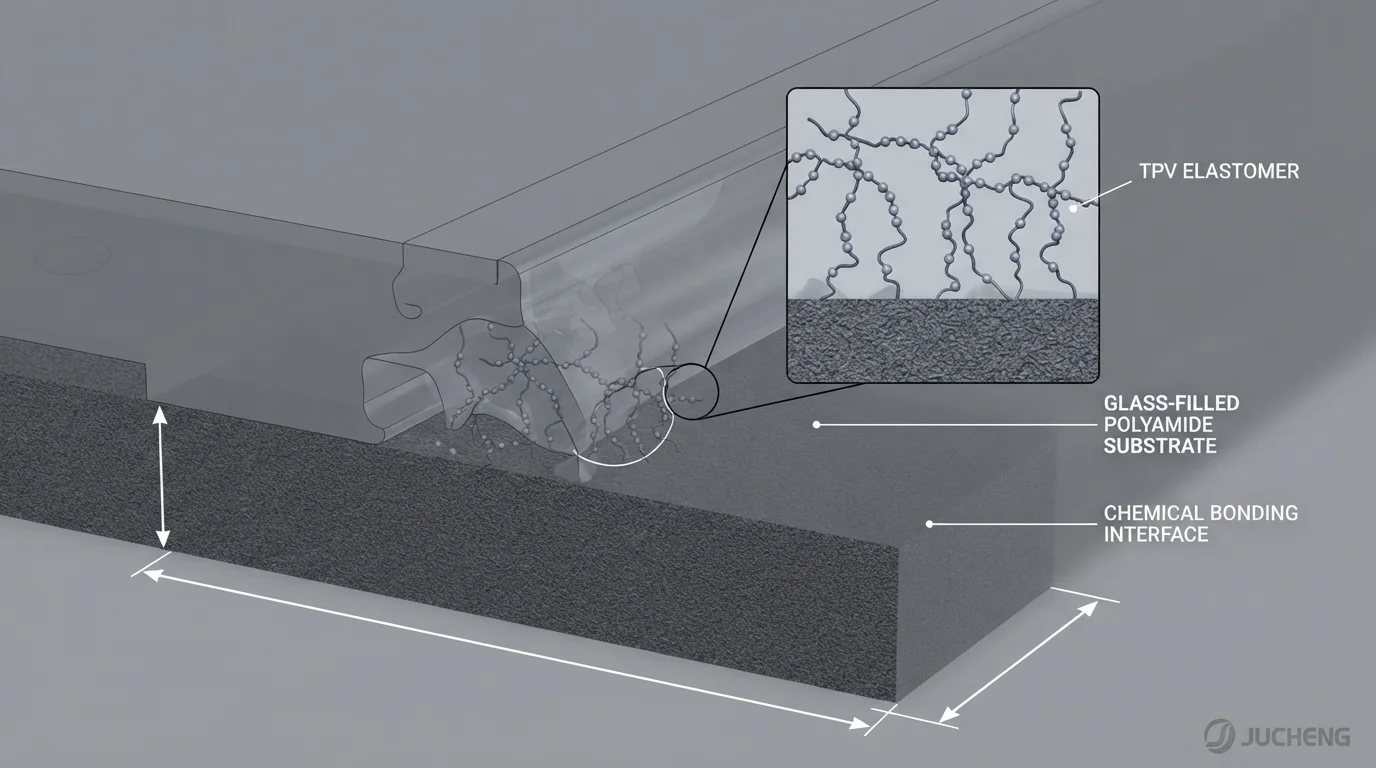
Внедрение индивидуальных прокладок для аккумуляторных батарей из термопластичного вулканизата TPV с помощью двухкомпонентного литья под давлением исключает ручную установку прокладок. Ручная сборка часто приводит к ошибкам выравнивания, локальному скручиванию уплотнения или отказам клеевого соединения. Многокомпонентное литье под давлением (2K-литье) впрыскивает жесткую подложку корпуса и эластомерное уплотнение одновременно в одной литьевой форме. Во время первого впрыска машина формует жесткую раму из стеклонаполненного полиамида или ПК/АБС. После затвердевания подложки плита формы поворачивается, и второй впрыск подает TPV непосредственно в канавку уплотнения.
Поскольку оба материала формуются быстро последовательно, на границе раздела образуется молекулярная связь. Эта химическая адгезия предотвращает отслаивание или смещение прокладки при сборке узла под высоким давлением. Для достижения прочной связи требуется точный контроль технологических параметров:
- Контроль температуры подложки—Поддержание жесткой подложки корпуса выше температуры стеклования обеспечивает взаимную диффузию цепей TPV на границе раздела.
- Выравнивание поворотной плиты—Поворот ядра формы с точностью до субмиллиметра предотвращает несовпадение смыкания формы, исключая образование облоя.
- Скорость межфазной связи—Впрыск TPV сразу после затвердевания подложки создает когезионный сварной шов на границе раздела.
- Давление уплотнения смыкания—Clamping the elastomer mold faces with sufficient pressure prevents the low-viscosity TPV melt from spilling.
Applying high-precision индивидуальных прокладок для аккумуляторных батарей из термопластичного вулканизата TPV обеспечивает, что наши нестандартные пластиковые корпуса аккумуляторов для электромобилей achieve IP67 environmental sealing to pass testing. By combining precision tooling with IATF 16949-certified quality systems, JUCHENG delivers a reliable manufacturing path. Our engineering group provides comprehensive DfM reviews within 24 hours to optimize your structural component designs.
Часто задаваемые вопросы (FAQ)
What is the typical compression set recovery of TPV at elevated temperatures?
TPV grades like Santoprene exhibit excellent compression set resistance, typically retaining over 75% of their elastic recovery after continuous exposure to 100°C. Thermoset EPDM behaves similarly, but TPV achieves this physical recovery without requiring chemical vulcanization cycles inside the injection tool. This permanent elasticity prevents the seal from relaxing over years of vehicular operation, maintaining robust ingress protection.
How do you achieve strong chemical adhesion between TPV and polyamide substrates?
Selecting the correct adhesion-modified TPV grade is critical to ensure compatibility with polar substrates like glass-filled nylon. Regular TPV does not bond chemically with polyamide without a primer or adhesive. Using specialized overmolding TPV grades allows polymer chains to interdiffuse at the melt interface during the second shot, creating a covalent bond that prevents peeling. Mold temperature control also plays a key role, as warm tool faces facilitate chain mobility.
Can overmolded TPV gaskets survive high-pressure water jet washes (IP69K)?
Overmolded gaskets resist high-pressure water jets because they are physically locked inside precision-molded tongue-and-groove channels. Hand-applied foam or adhesive seals can peel off under dynamic water pressures, but overmolded elastomeric boundaries remain securely bonded. Designing deep mechanical interlocking features inside the rigid carrier further enhances the physical retention of the gasket, ensuring survival under IP69K test protocols.