
تتطلب حزم بطاريات السيارات الكهربائية أختامًا بيئية قوية لمنع دخول الماء والغبار وسائل التبريد الجليكولي. تصنيفات الحماية من الدخول IP67 و IP69K إلزامية لحماية الإلكترونيات عالية الجهد من الدوائر القصيرة. يظل اختيار المواد المطاطية التي تحافظ على المرونة الفيزيائية تحت الأحمال الانضغاطية المستمرة تحديًا تصميميًا رئيسيًا. تقارن هذه المدونة التقنية بين اللدائن الحرارية المرنة والمطاط الحراري، مع تفصيل عمليات القولبة الزائدة وأداء الختم.
جدول المحتويات
TPV مقابل EPDM: لماذا يعتبر سانتوبرين الخيار المثالي لأختام السيارات الكهربائية
يعتمد تحقيق موثوقية الختم المحكم في حزم بطاريات السيارات الكهربائية بشكل كبير على حشوات بطاريات TPV المطاطية الحراريّة المخصصة بدلاً من استخدام المطاط الحراري التقليدي. لقد كان EPDM هو المعيار الصناعي للختم الصناعي لعقود. ومع ذلك، تتطلب معالجة EPDM دورات معالجة طويلة داخل القالب، مما يحد من إنتاجية الإنتاج. مقارنة مقاييس الأداء طويلة المدى تثبت لماذا حشوات بطاريات TPV المطاطية الحراريّة المخصصة تتفوق على أختام EPDM التقليدية في تصميمات الحزم الآلية الحديثة.
يجمع TPV بين سهولة معالجة اللدائن الحرارية والاسترداد المرن للمطاط المفلكن. تشمل مزايا الأداء الرئيسية لسانتوبرين TPV على EPDM:
- الانضغاط الدائم— يحتفظ TPV باسترداده المرن تحت الحمل الهيكلي المستمر، مما يمنع تكوّن فجوات الختم على مدى عمر المركبة الطويل.
- سرعة المعالجة— أوقات دورة اللدائن الحرارية أسرع حتى عشر مرات من EPDM الحراري الذي يعتمد على المعالجة، مما يزيد الإنتاج اليومي إلى أقصى حد.
- التوافق الكيميائي—تتحمل درجات Santoprene التورم عند تعرضها لمبردات جلايكول-ماء المستخدمة في الأنظمة الحرارية عالية الجهد.
- قابلية إعادة التدوير—يمكن إعادة طحن المواد الخردة ومعالجتها، مما يقلل من البصمة البيئية ونفايات التصنيع.
يسمح التخلص من أوقات المعالجة لمهندسي التصنيع بتحسين أوقات الدورة إلى 30 إلى 45 ثانية. قد تتطلب المطاطات الصلبة بالحرارة عدة دقائق لكل طلقة، مما يزيد من تكاليف الأدوات والآلات. وبالتالي، فإن اختيار الإيلاستومرات عالية الأداء يقلل من نفقات الهندسة غير المتكررة.
قولبة الحقن المزدوج والقولبة الزائدة لحشوات TPV المخصصة
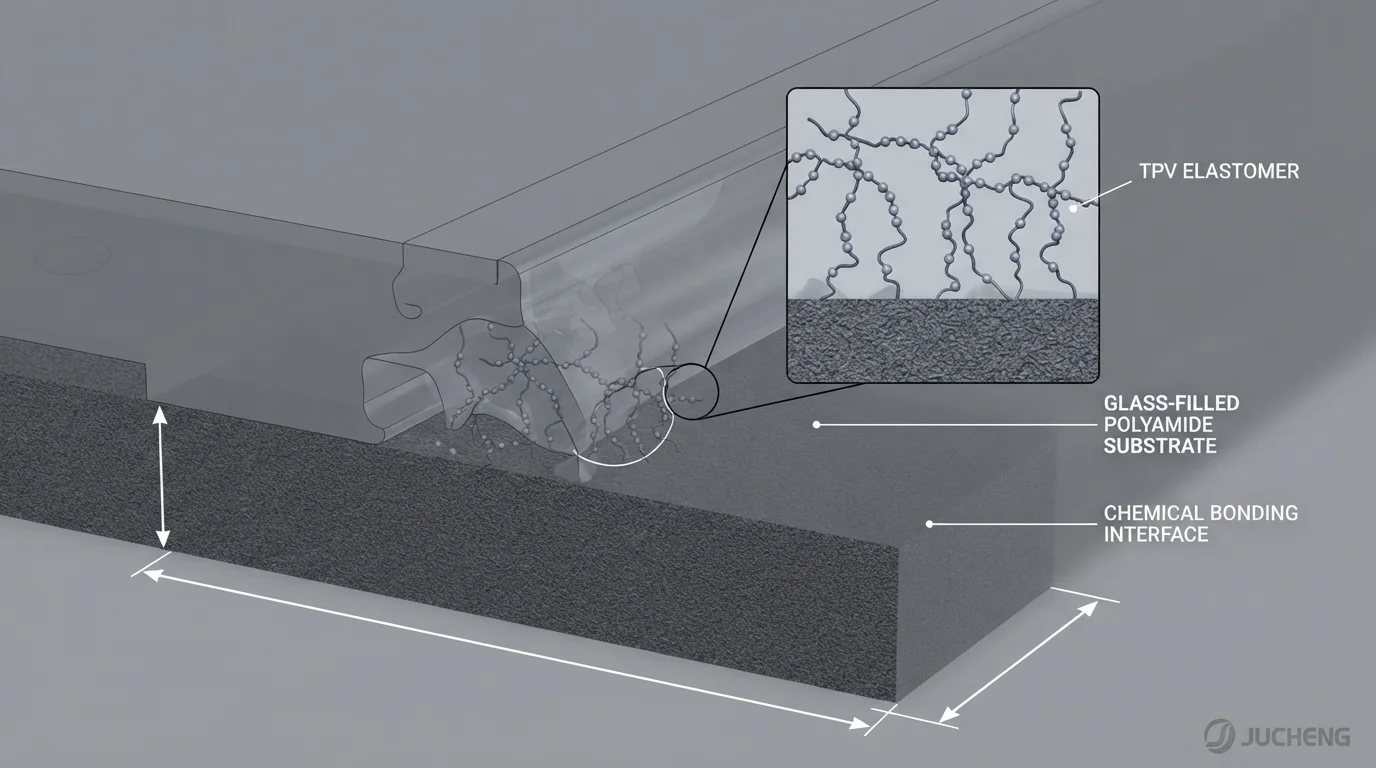
التنفيذ حشوات بطاريات TPV المطاطية الحراريّة المخصصة عبر قولبة الحقن المزدوج يلغي الإدخال اليدوي للحشية. غالبًا ما يؤدي التجميع اليدوي إلى أخطاء في المحاذاة، أو التواء موضعي في الختم، أو فشل في الالتصاق. تقوم قولبة الحقن متعددة اللقطات (قولبة 2K) بحقن الركيزة الصلبة للهيكل وختم الإيلاستومر في وقت واحد داخل قالب واحد. أثناء لقطة الحقن الأولى، تقوم الآلة بتشكيل الإطار الصلب من البولي أميد المقوى بالزجاج أو PC/ABS. بمجرد أن تتصلب الركيزة، تدور لوحة القالب، وتحقن اللقطة الثانية TPV مباشرة في أخدود الختم.
نظرًا لأن كلا المادتين يتم قولبتهما بسرعة متتالية، تتشكل رابطة جزيئية عند السطح البيني. يمنع هذا الالتصاق الكيميائي الحشية من التقشير أو الانزلاق أثناء تجميع العبوة عالية الضغط. يتطلب تحقيق رابطة قوية تحكمًا دقيقًا في معلمات المعالجة:
- التحكم في درجة حرارة الركيزة—الحفاظ على الركيزة الصلبة للهيكل فوق درجة حرارة انتقالها الزجاجية يضمن قدرة سلاسل TPV على الانتشار البيني عند السطح البيني.
- محاذاة اللوحة الدوارة—تدوير قلب القالب بدقة دون المليمتر يمنع عدم تطابق إغلاق القالب، مما يلغي الوميض.
- سرعة الترابط البيني—حقن TPV مباشرة بعد تصلب الركيزة يخلق لحامًا متماسكًا عند السطح البيني.
- ضغط ختم الإغلاق—إن تثبيت أسطح قالب الإيلاستومر بضغط كافٍ يمنع تسرب مصهور TPV منخفض اللزوجة.
تطبيق الدقة العالية حشوات بطاريات TPV المطاطية الحراريّة المخصصة يضمن أن أغلفة البطاريات البلاستيكية المخصصة للمركبات الكهربائية تحقق إحكامًا بيئيًا بمعيار IP67 لاجتياز الاختبارات. من خلال الجمع بين الأدوات الدقيقة وأنظمة الجودة المعتمدة وفقًا لمعيار IATF 16949، تقدم JUCHENG مسار تصنيع موثوقًا. يوفر فريقنا الهندسي مراجعات شاملة للتصميم من أجل التصنيع (DfM) خلال 24 ساعة لتحسين تصميمات مكوناتك الهيكلية.
الأسئلة الشائعة (FAQ)
ما هو معدل استرداد الانضغاط النموذجي لمادة TPV عند درجات الحرارة المرتفعة؟
تُظهر درجات TPV مثل Santoprene مقاومة ممتازة لانضغاط الانضغاط، حيث تحتفظ عادةً بأكثر من 75% من استردادها المرن بعد التعرض المستمر لدرجة حرارة 100 درجة مئوية. يتصرف EPDM بالحرارة المماثلة بشكل مشابه، لكن TPV يحقق هذا الاسترداد الفيزيائي دون الحاجة إلى دورات الفلكنة الكيميائية داخل أداة الحقن. تمنع هذه المرونة الدائمة ارتخاء الختم على مر السنين من التشغيل في المركبات، مما يحافظ على حماية قوية من الدخول.
كيف تحققون التصاقًا كيميائيًا قويًا بين TPV والركائز المصنوعة من البولي أميد؟
يعد اختيار درجة TPV المعدلة للالتصاق الصحيحة أمرًا بالغ الأهمية لضمان التوافق مع الركائز القطبية مثل النايلون المملوء بالزجاج. لا يرتبط TPV العادي كيميائيًا بالبولي أميد بدون برايمر أو مادة لاصقة. يسمح استخدام درجات TPV المتخصصة للحقن فوق القالب بانتشار سلاسل البوليمر عند واجهة المصهور أثناء الحقن الثاني، مما يخلق رابطة تساهمية تمنع التقشير. يلعب التحكم في درجة حرارة القالب أيضًا دورًا رئيسيًا، حيث تسهل أسطح القالب الدافئة حركة السلاسل.
هل يمكن لحشوات TPV المقولبة فوق القالب أن تتحمل غسيل نفاثات الماء عالي الضغط (IP69K)؟
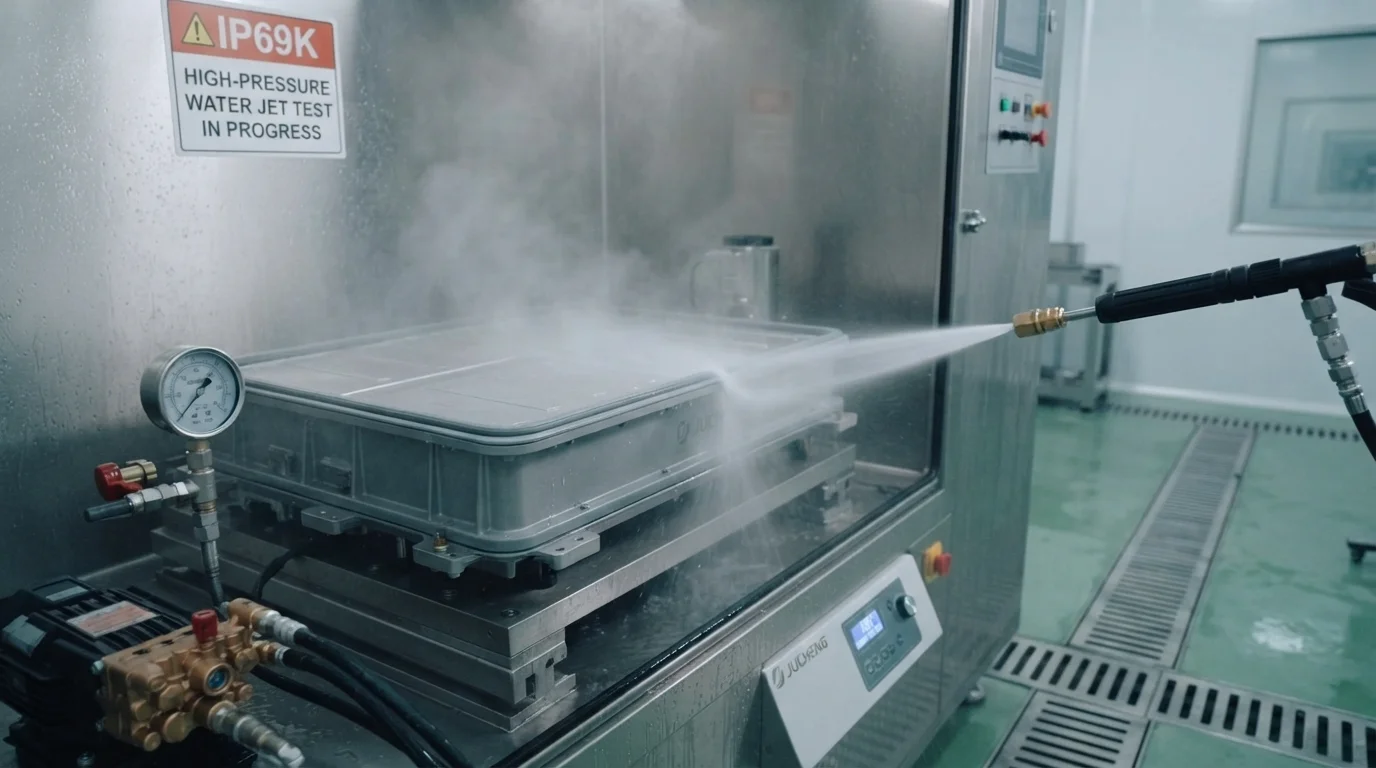
تقاوم الحشوات المقولبة فوق القالب نفاثات الماء عالي الضغط لأنها مثبتة فيزيائيًا داخل قنوات لسان وأخدود مقولبة بدقة. يمكن أن تتقشر الأختام الرغوية أو اللاصقة المطبقة يدويًا تحت ضغوط الماء الديناميكية، لكن الحدود المرنة المقولبة فوق القالب تظل مرتبطة بإحكام. يعزز تصميم ميزات التشابك الميكانيكي العميقة داخل الحامل الصلب الاحتفاظ الفيزيائي بالحشية، مما يضمن البقاء تحت بروتوكولات اختبار IP69K.