
Los paquetes de baterías automotrices requieren sellos ambientales robustos para evitar la entrada de agua, polvo y refrigerante de glicol. Las clasificaciones de protección contra ingreso IP67 e IP69K son obligatorias para proteger los componentes electrónicos de alto voltaje contra cortocircuitos. Seleccionar materiales elastoméricos que mantengan la elasticidad física bajo cargas de compresión constantes sigue siendo un desafío clave de diseño. Este blog técnico compara los elastómeros termoplásticos con los cauchos termoestables, detallando los procesos de sobremoldeo y el rendimiento de sellado.
Tabla de contenido
TPV vs. EPDM: Por qué Santoprene es la opción ideal para sellos de vehículos eléctricos
Lograr una fiabilidad de sellado hermético en los paquetes de baterías de vehículos eléctricos (EV) depende en gran medida de juntas de batería de TPV (vulcanizado termoplástico) personalizadas en lugar de utilizar cauchos termoestables tradicionales. El EPDM ha sido el estándar de la industria para el sellado industrial durante décadas. Sin embargo, el procesamiento del EPDM requiere ciclos de curado prolongados dentro del molde, lo que limita el rendimiento de producción. La comparación de métricas de rendimiento a largo plazo demuestra por qué juntas de batería de TPV (vulcanizado termoplástico) personalizadas superan a los sellos de EPDM convencionales en los diseños modernos de ensamblaje automatizado.
El TPV combina la facilidad de procesamiento de los termoplásticos con la recuperación elástica del caucho vulcanizado. Las ventajas clave de rendimiento del TPV Santoprene sobre el EPDM incluyen:
- Deformación por compresión—El TPV conserva su recuperación elástica bajo carga estructural continua, evitando la formación de espacios en los sellos durante largas vidas útiles del vehículo.
- Velocidad de procesamiento—Los tiempos de ciclo termoplástico son hasta diez veces más rápidos que los del EPDM termoestable dependiente del curado, lo que maximiza la producción diaria.
- Compatibilidad química—Los grados de Santoprene resisten la hinchazón cuando se exponen a refrigerantes de glicol-agua utilizados en sistemas térmicos de alto voltaje.
- Reciclabilidad—El material de desecho puede ser re-molido y procesado, reduciendo la huella ambiental y los desechos de fabricación.
La eliminación de los tiempos de curado permite a los ingenieros de proceso optimizar los tiempos de ciclo hasta 30 a 45 segundos. Los cauchos termoestables pueden requerir varios minutos por disparo, inflando los costos de herramientas y maquinaria. En consecuencia, elegir elastómeros de alto rendimiento reduce los gastos de ingeniería no recurrentes.
Moldeo de dos disparos y sobremoldeo de juntas de TPV personalizadas
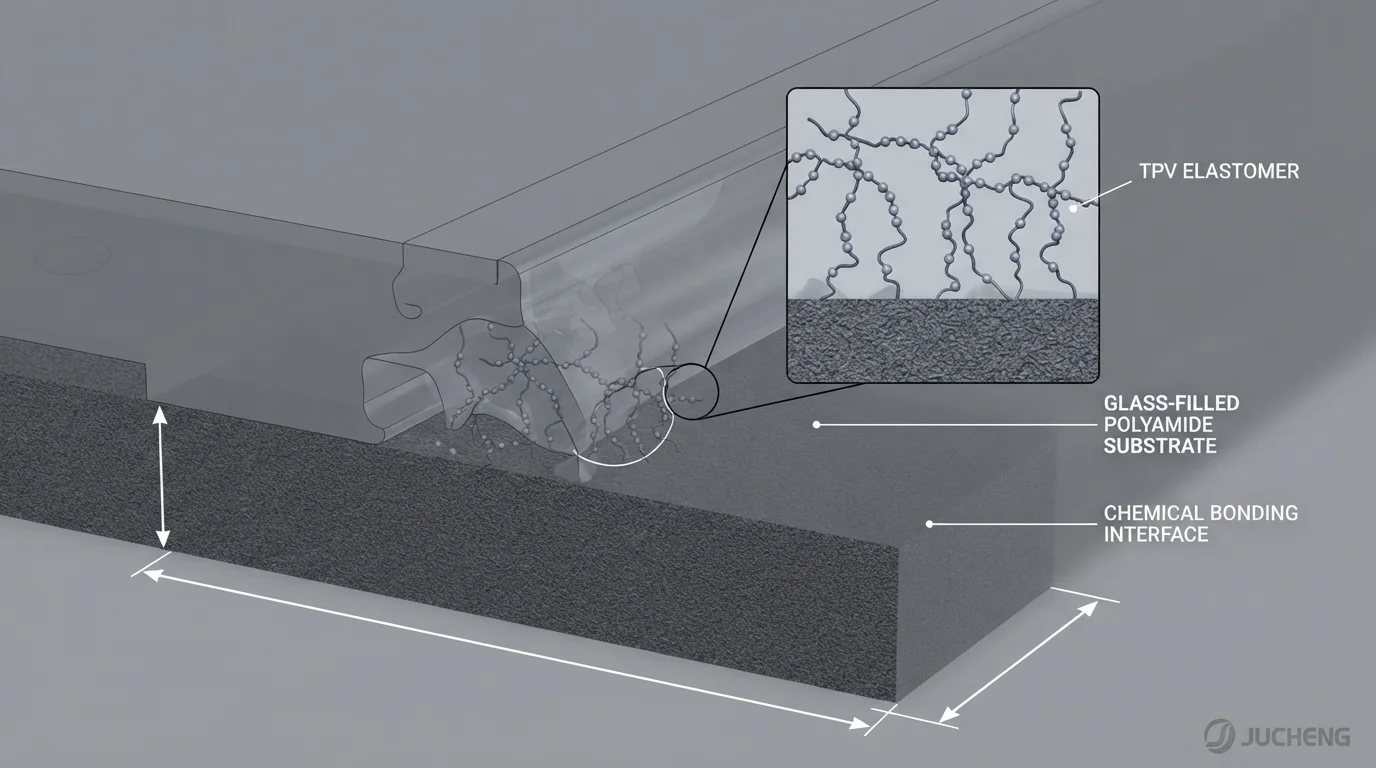
Implementación juntas de batería de TPV (vulcanizado termoplástico) personalizadas mediante moldeo por inyección de dos disparos elimina la inserción manual de la junta. El ensamblaje manual a menudo introduce errores de alineación, torsión localizada del sello o fallas de adhesivo. El moldeo por inyección de múltiples disparos (moldeo 2K) inyecta el sustrato rígido de la carcasa y el sello elastomérico simultáneamente dentro de una sola herramienta de molde. Durante el primer disparo de inyección, la máquina moldea el marco rígido de poliamida rellena de vidrio o PC/ABS. Una vez que el sustrato se solidifica, la platina del molde rota, y el segundo disparo inyecta TPV directamente en la ranura de sellado.
Debido a que ambos materiales se moldean en rápida sucesión, se forma un enlace molecular en la interfaz. Esta adhesión química evita que la junta se pele o se desplace durante el ensamblaje del paquete de alta presión. Lograr un enlace robusto requiere un control preciso de los parámetros de proceso:
- Control de temperatura del sustrato—Mantener el sustrato rígido de la carcasa por encima de su temperatura de transición vítrea asegura que las cadenas de TPV puedan interdifundirse en la interfaz.
- Alineación de la platina rotatoria—Rotar el núcleo del molde con precisión sub-milimétrica evita el desajuste del cierre del molde, eliminando las rebabas.
- Velocidad de unión interfacial—Inyectar TPV inmediatamente después de que el sustrato se solidifica crea una soldadura interfacial cohesiva.
- Presión de sellado del cierre—La sujeción de las caras del molde de elastómero con presión suficiente evita que el fundido de TPV de baja viscosidad se derrame.
La aplicación de alta precisión juntas de batería de TPV (vulcanizado termoplástico) personalizadas garantiza que nuestros carcasas de batería de plástico personalizadas para vehículos eléctricos logren un sellado ambiental IP67 para superar las pruebas. Al combinar utillaje de precisión con sistemas de calidad certificados IATF 16949, JUCHENG ofrece una ruta de fabricación fiable. Nuestro grupo de ingeniería proporciona revisiones integrales de DfM en un plazo de 24 horas para optimizar el diseño de sus componentes estructurales.
Preguntas frecuentes (FAQ)
¿Cuál es la recuperación típica de la deformación permanente por compresión del TPV a temperaturas elevadas?
Los grados de TPV como Santoprene exhiben una excelente resistencia a la deformación permanente por compresión, conservando típicamente más del 75% de su recuperación elástica tras una exposición continua a 100 °C. El EPDM termoestable se comporta de forma similar, pero el TPV logra esta recuperación física sin requerir ciclos de vulcanización química dentro del molde de inyección. Esta elasticidad permanente evita que el sellado se relaje a lo largo de años de funcionamiento vehicular, manteniendo una protección robusta contra la entrada de agentes externos.
¿Cómo se logra una fuerte adhesión química entre el TPV y los sustratos de poliamida?
Seleccionar el grado correcto de TPV modificado para adhesión es fundamental para garantizar la compatibilidad con sustratos polares como el nailon con carga de fibra de vidrio. El TPV convencional no se adhiere químicamente a la poliamida sin una imprimación o un adhesivo. El uso de grados especializados de TPV para sobremoldeo permite que las cadenas poliméricas se interdifundan en la interfaz del fundido durante la segunda inyección, creando un enlace covalente que evita el desprendimiento. El control de la temperatura del molde también desempeña un papel clave, ya que las caras calientes del utillaje facilitan la movilidad de las cadenas.
¿Pueden las juntas de TPV sobremoldeadas soportar lavados con chorro de agua a alta presión (IP69K)?
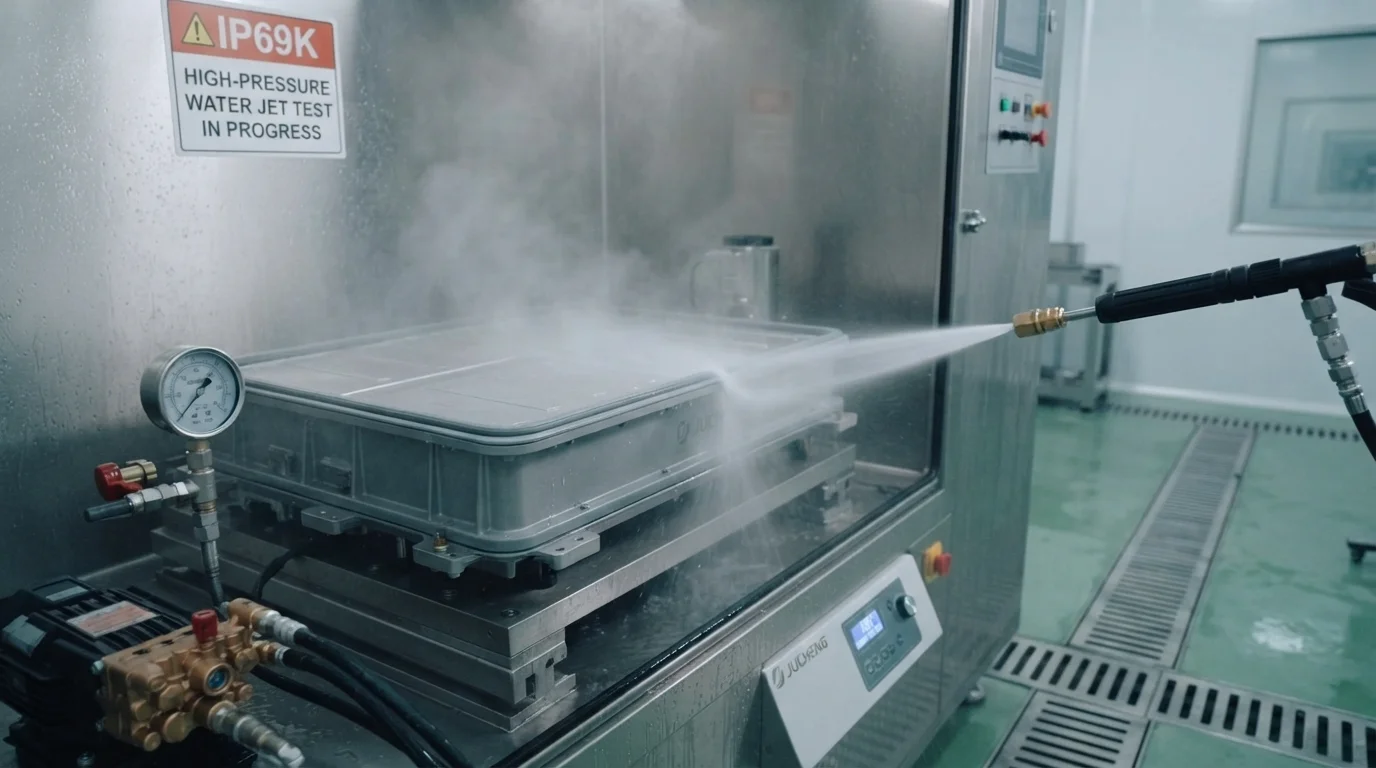
Las juntas sobremoldeadas resisten los chorros de agua a alta presión porque quedan bloqueadas físicamente dentro de canales de ranura y lengüeta moldeados con precisión. Las juntas de espuma o adhesivas aplicadas manualmente pueden desprenderse bajo presiones dinámicas del agua, pero los límites elastoméricos sobremoldeados permanecen firmemente adheridos. El diseño de características profundas de enclavamiento mecánico dentro del soporte rígido mejora aún más la retención física de la junta, garantizando su supervivencia bajo los protocolos de prueba IP69K.