
Solução de problemas de moldagem por injeção de dois componentes é mais eficaz quando o defeito é atribuído à etapa correta. Uma interface mal posicionada pode começar com a retração da primeira injeção, enquanto a rebarba pode vir da indexação, do desgaste do corte ou da pressão da segunda injeção. O método prático é separar a condição da primeira injeção, o movimento, o preenchimento da segunda injeção, o comportamento do material e as evidências de inspeção antes de alterar os parâmetros do processo.
Classifique o defeito antes de alterar a receita

Registre a localização do defeito, o material, a cavidade, a etapa do ciclo, a posição da máquina, o momento de ocorrência e se é consistente ou intermitente. Fotografe a peça e compare-a com o desenho. Injeção curta, rebarba, delaminação, incompatibilidade de cor, marca de afundamento, empenamento, queima ou desvio dimensional apontam para mecanismos diferentes.
Mantenha a primeira resposta controlada: verifique o lote de material, a secagem, a temperatura do molde, a posição da ferramenta e os alarmes da máquina antes de fazer várias alterações de parâmetros ao mesmo tempo. O contexto do serviço de moldagem por injeção de dois componentes ajuda a definir as etapas do processo.
Solucione problemas de substrato na primeira injeção

A segunda injeção não pode corrigir um substrato que esteja curto, empenado, sub-resfriado, contaminado ou dimensionalmente instável. Verifique o padrão de preenchimento, o congelamento do gate, a compactação, o tempo de resfriamento, a temperatura do molde, os respiros, as marcas de ejeção e o suporte da peça durante a indexação. Se a primeira injeção encolher de forma diferente da premissa da ferramenta, a segunda cavidade pode apresentar um limite deslocado ou compressão irregular.
- Compare as dimensões da primeira injeção com o desenho e a amostra aprovada.
- Verifique se o substrato está totalmente apoiado durante a rotação ou transferência.
- Inspecione os recursos de localização, as superfícies de retenção da peça e as marcas de ejeção.
- Confirme a secagem do material e as temperaturas reais do cilindro.
Defeitos na Segunda Injeção e na Interface
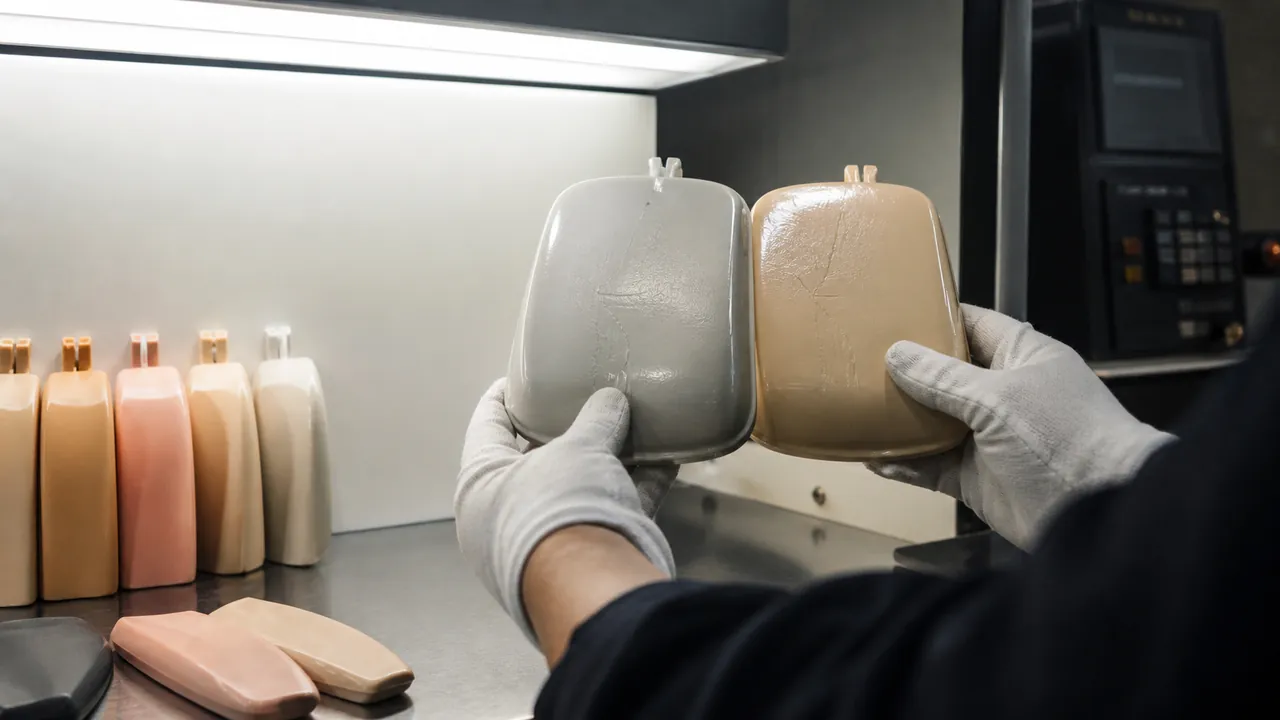
Rebarbas na interface podem resultar de suporte de shut-off insuficiente, detritos, desalinhamento, pressão excessiva ou transbordamento de material. Delaminação ou adesão fraca podem envolver compatibilidade de grau, temperatura da superfície, contaminação, contato insuficiente ou um projeto de interface que depende de adesão sem intertravamento mecânico suficiente. Injeções curtas podem vir de gates restritos, congelamento prematuro, ventilação deficiente ou canal de alimentação desbalanceado.
Altere uma variável controlada por vez e retenha amostras. Consulte o guia de compatibilidade de materiais antes de tratar um defeito de adesão como um problema puramente de máquina.
Variação de Cor, Fluxo e Estética

Estrias de cor, linhas de solda, mudanças de brilho, marcas de queima e frentes de fluxo visíveis devem ser mapeadas em relação ao gate, ao respiro e ao caminho do material. Verifique a condição de purga, a secagem da resina, a dispersão do corante, a temperatura do fundido, a velocidade de injeção e a temperatura do molde. Um problema estético que aparece apenas após a indexação pode estar relacionado à temperatura do substrato ou ao alinhamento da cavidade, e não à formulação da cor.
Use padrões visuais aprovados e retenha peças de comparação de ciclos estáveis e instáveis. Isso evita substituir um processo aceitável por uma receita que apenas oculta o sintoma temporariamente.
Variação Dimensional e de Tempo de Ciclo

O desvio dimensional pode vir de desequilíbrio térmico, umidade da resina, alteração do cushion, indexação inconsistente, desgaste do molde ou de um ciclo que não permite que o primeiro shot se estabilize. Acompanhe tanto os pesos dos shots quanto as dimensões principais por cavidade. Se o ciclo for estendido para melhorar a qualidade, confirme que o tempo de resfriamento adicional não cria uma interface instável ou um problema de residência do material.
Os registros de qualidade devem conectar o defeito à identificação da ferramenta, à receita da máquina, ao lote de material, à ação do operador, ao resultado da inspeção e à disposição. O Jucheng fluxo de trabalho de controle de qualidade fornece uma estrutura primária para essa rastreabilidade.
Um Método de Solução de Problemas Repetível

Use esta ordem:
- Contenha as peças suspeitas e identifique o defeito exato.
- Verifique o material, a secagem, a temperatura do molde, os alarmes da máquina e a posição da ferramenta.
- Verifique a geometria e a retenção do primeiro shot antes de alterar as configurações do segundo shot.
- Inspecione gates, vents, shut-offs, recursos de localização e superfícies de interface.
- Execute um teste controlado, registre o resultado e atualize a documentação do processo.
Conclusão: a solução de problemas se torna mais rápida quando cada defeito está vinculado a uma etapa, a uma condição mensurável e a uma amostra retida. Evite alterações amplas de receita que tornem impossível identificar a causa.