
İki aşamalı enjeksiyon kalıplama sorun giderme kusur doğru aşamaya atandığında en etkilidir. Yanlış konumlandırılmış bir arayüz, birinci aşama çekmesiyle başlayabilir; çapak ise indeksleme, kapatma aşınması veya ikinci aşama basıncından kaynaklanabilir. Pratik yöntem, proses ayarlarını değiştirmeden önce birinci aşama koşulunu, hareketi, ikinci aşama dolgusunu, malzeme davranışını ve muayene kanıtlarını birbirinden ayırmaktır.
Reçeteyi Değiştirmeden Önce Kusuru Sınıflandırın

Kusur konumunu, malzemeyi, gözü, çevrim aşamasını, makine konumunu, oluşma zamanını ve tutarlı mı yoksa aralıklı mı olduğunu kaydedin. Parçanın fotoğrafını çekin ve çizimle karşılaştırın. Eksik dolgu, çapak, delaminasyon, renk uyumsuzluğu, çekme izi, çarpılma, yanma veya boyutsal kayma farklı mekanizmalara işaret eder.
İlk yanıtı kontrollü tutun: aynı anda birkaç parametre değişikliği yapmadan önce malzeme partisini, kurutmayı, kalıp sıcaklığını, takım konumunu ve makine alarmlarını doğrulayın. iki aşamalı kalıplama hizmeti bağlamı proses aşamalarını tanımlamaya yardımcı olur.
Birinci Aşama Alt Tabaka Sorunlarını Giderin

İkinci enjeksiyon, kısa, çarpık, yetersiz soğutulmuş, kirlenmiş veya boyutsal olarak kararsız bir alt tabakayı düzeltemez. Dolgu desenini, giriş donmasını, paketlemeyi, soğutma süresini, kalıp sıcaklığını, havalandırmaları, çıkarma izlerini ve indeksleme sırasında parça desteğini kontrol edin. İlk enjeksiyon, takım varsayımından farklı şekilde büzülürse, ikinci gözde kaymış bir sınır veya dengesiz sıkıştırma görülebilir.
- İlk enjeksiyon ölçülerini çizim ve onaylanmış numune ile karşılaştırın.
- Döndürme veya transfer sırasında alt tabakanın tam olarak desteklenip desteklenmediğini kontrol edin.
- Konumlandırma özelliklerini, parça tutma yüzeylerini ve çıkarma izlerini inceleyin.
- Malzeme kurutmasını ve gerçek namlu sıcaklıklarını doğrulayın.
İkinci Enjeksiyon ve Arayüz Kusurları
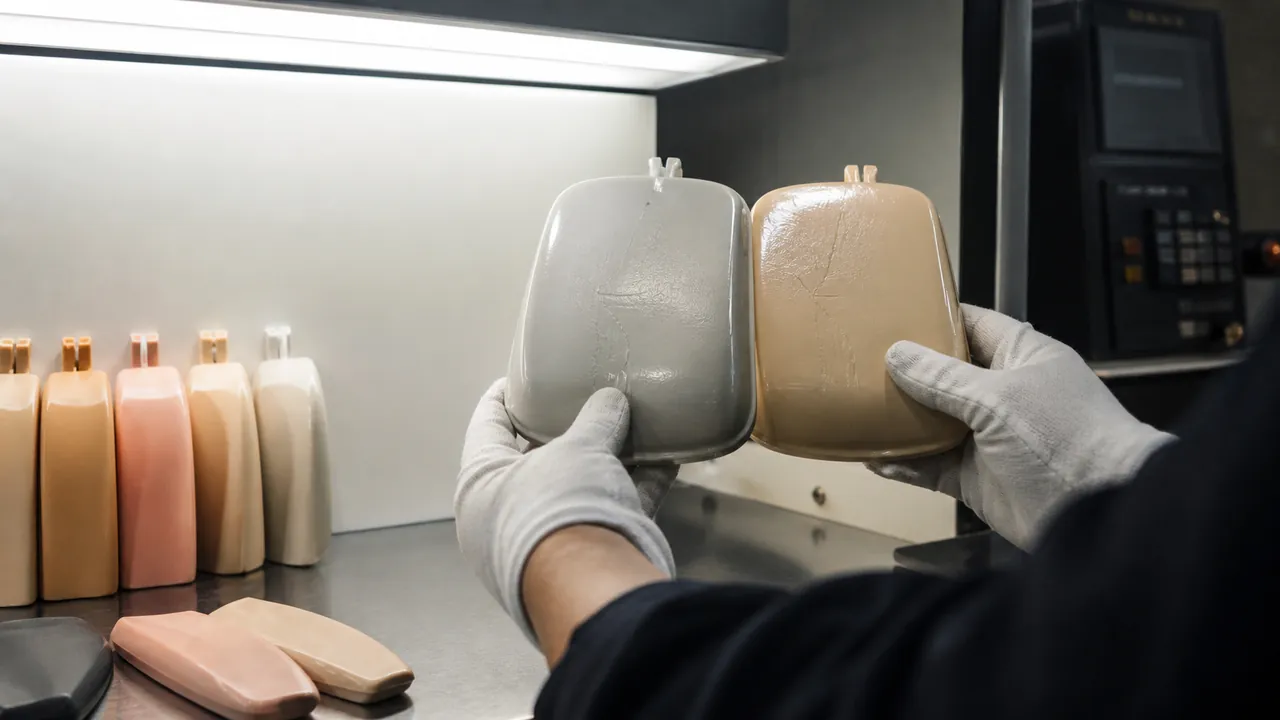
Arayüzdeki çapak, yetersiz kapatma desteği, kalıntı, yanlış hizalama, aşırı basınç veya malzeme taşmasından kaynaklanabilir. Delaminasyon veya zayıf bağlanma; kalite uyumluluğu, yüzey sıcaklığı, kirlenme, yetersiz temas veya yeterli mekanik kilitleme olmadan yapışmaya dayanan bir arayüz tasarımı ile ilgili olabilir. Eksik dolgular kısıtlı girişlerden, erken donmadan, zayıf havalandırmadan veya dengesiz bir yolluk sisteminden kaynaklanabilir.
Bir seferde bir kontrollü değişkeni değiştirin ve numuneleri saklayın. Bir bağlanma kusurunu salt makine sorunu olarak ele almadan önce malzeme uyumluluk kılavuzunu inceleyin.
Renk, Akış ve Kozmetik Varyasyon

Renk çizgileri, kaynak çizgileri, parlaklık değişimleri, yanma izleri ve görünür akış cepheleri girişe, havalandırmaya ve malzeme yoluna göre haritalanmalıdır. Temizleme durumunu, reçine kurutmasını, renklendirici dağılımını, eriyik sıcaklığını, enjeksiyon hızını ve kalıp sıcaklığını doğrulayın. Yalnızca indekslemeden sonra ortaya çıkan bir kozmetik sorun, renk formülasyonundan ziyade alt tabaka sıcaklığı veya göz hizalaması ile ilgili olabilir.
Onaylanmış görsel standartları kullanın ve kararlı ile kararsız çevrimlerden karşılaştırma parçaları saklayın. Bu, kabul edilebilir bir prosesin yalnızca semptomu geçici olarak gizleyen bir reçeteyle değiştirilmesini önler.
Boyutsal ve Çevrim Süresi Varyasyonu

Boyutsal kayma; termal dengesizlik, reçine nemi, değişen yastık, tutarsız indeksleme, kalıp aşınması veya ilk enjeksiyonun stabilize olmasına izin vermeyen bir çevrimden kaynaklanabilir. Hem enjeksiyon ağırlıklarını hem de temel ölçüleri göz bazında izleyin. Kaliteyi iyileştirmek için çevrim uzatılırsa, eklenen soğutma süresinin kararsız bir arayüz veya malzeme kalış sorunu yaratmadığını doğrulayın.
Kalite kayıtları, hatayı takım tanımlamasına, makine reçetesine, malzeme lotuna, operatör eylemine, muayene sonucuna ve bertaraf kararına bağlamalıdır. Jucheng'in kalite kontrol iş akışı bu izlenebilirlik için birinci taraf bir yapı sunar.
Tekrarlanabilir Bir Sorun Giderme Yöntemi

Şu sırayı kullanın:
- Şüpheli parçaları karantinaya alın ve tam hatayı tanımlayın.
- Malzemeyi, kurutmayı, kalıp sıcaklığını, makine alarmlarını ve takım konumunu doğrulayın.
- İkinci enjeksiyon ayarlarını değiştirmeden önce ilk enjeksiyon geometrisini ve tutmayı kontrol edin.
- Yollukları, havalandırmaları, kapatma yüzeylerini, konumlandırma elemanlarını ve arayüz yüzeylerini inceleyin.
- Kontrollü bir deneme yapın, sonucu kaydedin ve proses dokümantasyonunu güncelleyin.
Özetle: her hata bir aşamaya, ölçülebilir bir koşula ve saklanan bir numuneye bağlandığında sorun giderme hızlanır. Nedenin belirlenmesini imkânsız hale getiren geniş reçete değişikliklerinden kaçının.