
استكشاف أخطاء القولبة بالحقن المزدوج وإصلاحها يكون أكثر فعالية عندما يتم تخصيص العيب للمرحلة الصحيحة. قد تبدأ الواجهة في غير موضعها بانكماش اللقطة الأولى، بينما قد يأتي الوميض من الفهرسة، أو تآكل الإغلاق، أو ضغط اللقطة الثانية. الطريقة العملية هي فصل حالة اللقطة الأولى، والحركة، وتعبئة اللقطة الثانية، وسلوك المادة، وأدلة الفحص قبل تغيير إعدادات العملية.
تصنيف العيب قبل تغيير الوصفة

سجل موقع العيب، والمادة، والتجويف، ومرحلة الدورة، وموضع الماكينة، ووقت الحدوث، وما إذا كان ثابتًا أو متقطعًا. التقط صورة للجزء وقارنها بالرسم. يشير القصر في الحقن، أو الوميض، أو التفكك، أو عدم تطابق اللون، أو علامة الانكماش، أو الالتواء، أو الاحتراق، أو التحول البعدي إلى آليات مختلفة.
保持首次响应受控:在同时进行多项参数更改之前,验证材料批次、干燥、模具温度、机台位置和机器报警。 双射成型服务背景 有助于定义工艺阶段。.
排除首次射胶基材问题

第二次射胶无法修正短射、翘曲、冷却不足、污染或尺寸不稳定的基材。检查填充模式、浇口冻结、保压、冷却时间、模具温度、排气、顶出痕迹以及分度过程中的零件支撑。如果首次射胶的收缩与模具假设不同,第二型腔可能显示偏移的边界或不均匀的压缩。.
- 将首次射胶尺寸与图纸和批准的样品进行比较。.
- 检查基材在旋转或转移过程中是否得到完全支撑。.
- 检查定位特征、零件保持表面和顶出痕迹。.
- 确认材料干燥和实际机筒温度。.
二次射胶和界面缺陷
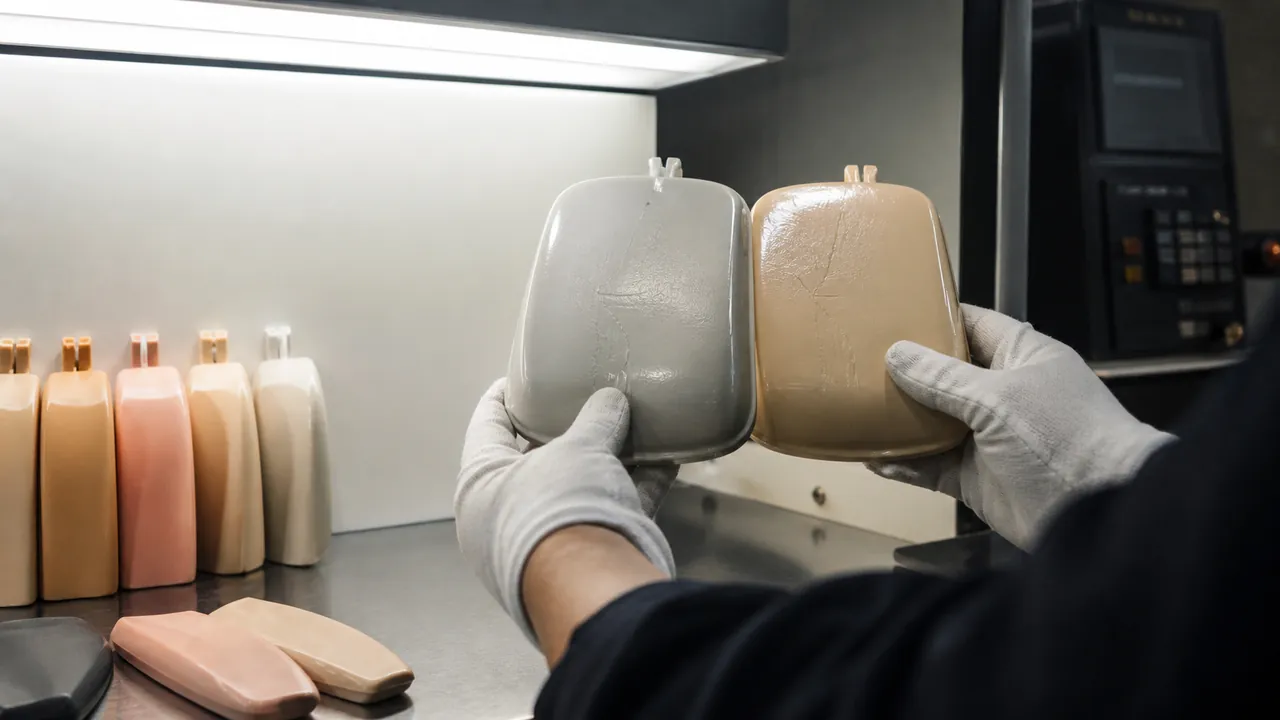
界面处的溢料可能由支撑不足、碎屑、错位、压力过大或材料溢出导致。分层或粘接不良可能涉及等级兼容性、表面温度、污染、接触不足或依赖粘附而没有足够机械互锁的界面设计。短射可能来自受限的浇口、过早冻结、排气不良或流道不平衡。.
一次更改一个受控变量并保留样品。在将粘接缺陷视为纯粹的机器问题之前,查阅 材料兼容性指南 。.
颜色、流动和外观变化

يجب ربط خطوط الألوان، وخطوط اللحام، وتغيرات اللمعان، وعلامات الاحتراق، وواجهات التدفق المرئية ببوابة الحقن، والتهوية، ومسار المادة. تحقق من حالة التنظيف، وتجفيف الراتنج، وتشتت الملوّن، ودرجة حرارة المصهور، وسرعة الحقن، ودرجة حرارة القالب. قد تكون المشكلة التجميلية التي تظهر فقط بعد التدوير مرتبطة بدرجة حرارة الركيزة أو محاذاة التجويف بدلاً من تركيبة اللون.
استخدم معايير بصرية معتمدة واحتفظ بأجزاء مقارنة من دورات مستقرة وغير مستقرة. يتجنب ذلك استبدال عملية مقبولة بوصفة تخفي العَرَض مؤقتًا فقط.
تفاوت الأبعاد وزمن الدورة

قد ينشأ الانحراف البُعدي من عدم التوازن الحراري، أو رطوبة الراتنج، أو تغيّر الوسادة، أو التدوير غير المتسق، أو تآكل القالب، أو دورة لا تسمح للحقنة الأولى بالاستقرار. تتبّع أوزان الحقن والأبعاد الرئيسية لكل تجويف. إذا مُدّدت الدورة لتحسين الجودة، فتأكد من أن وقت التبريد الإضافي لا يخلق واجهة غير مستقرة أو مشكلة في مدة بقاء المادة.
يجب أن تربط سجلات الجودة العيب بتعريف القالب، ووصفة الماكينة، ودفعة المادة، وإجراء المشغّل، ونتيجة الفحص، والتصرف. يوفر سير عمل مراقبة الجودة لدى جوتشنغ بنية داخلية لهذه القابلية للتتبع.
طريقة منهجية قابلة للتكرار لاستكشاف الأخطاء وإصلاحها

اتبع هذا الترتيب:
- احجز الأجزاء المشتبه بها وحدد العيب بدقة.
- تحقق من المادة والتجفيف ودرجة حرارة القالب وإنذارات الماكينة وموضع الأداة.
- افحص هندسة الحقنة الأولى والثبات قبل تغيير إعدادات الحقنة الثانية.
- افحص بوابات الحقن وفتحات التهوية ونقاط الإغلاق ومعالم التموضع وأسطح الواجهة.
- أجرِ تجربة مضبوطة، وسجّل النتيجة، وحدّث وثائق العملية.
الخلاصة: يصبح استكشاف الأخطاء وإصلاحها أسرع عندما يُربط كل عيب بمرحلة وظرف قابل للقياس وعينة محتفظ بها. تجنّب التغييرات الواسعة في الوصفة التي تجعل تحديد السبب مستحيلاً.