
Solución de problemas de moldeo por inyección de dos componentes es más eficaz cuando el defecto se asigna a la etapa correcta. Una interfaz mal ubicada puede comenzar con la contracción de la primera inyección, mientras que la rebaba puede provenir de la indexación, el desgaste del cierre o la presión de la segunda inyección. El método práctico consiste en separar la condición de la primera inyección, el movimiento, el llenado de la segunda inyección, el comportamiento del material y la evidencia de inspección antes de cambiar los ajustes del proceso.
Clasificar el defecto antes de cambiar la receta

Registre la ubicación del defecto, el material, la cavidad, la etapa del ciclo, la posición de la máquina, el momento de aparición y si es consistente o intermitente. Fotografíe la pieza y compárela con el plano. Una inyección corta, rebaba, delaminación, falta de coincidencia de color, marca de hundimiento, alabeo, quemadura o desplazamiento dimensional apuntan a mecanismos diferentes.
Mantenga la primera respuesta bajo control: verifique el lote de material, el secado, la temperatura del molde, la posición de la herramienta y las alarmas de la máquina antes de realizar varios cambios de parámetros a la vez. El contexto del servicio de moldeo de dos componentes ayuda a definir las etapas del proceso.
Solucionar problemas del sustrato de la primera inyección

La segunda inyección no puede corregir un sustrato que sea corto, deformado, insuficientemente enfriado, contaminado o dimensionalmente inestable. Verifique el patrón de llenado, la congelación de la compuerta, el empaque, el tiempo de enfriamiento, la temperatura del molde, los respiraderos, las marcas de expulsión y el soporte de la pieza durante el indexado. Si la primera inyección se contrae de manera diferente a la supuesta por la herramienta, la segunda cavidad puede mostrar un límite desplazado o una compresión desigual.
- Compare las dimensiones de la primera inyección con el plano y la muestra aprobada.
- Verifique si el sustrato está completamente soportado durante la rotación o la transferencia.
- Inspeccione las características de localización, las superficies de retención de la pieza y las marcas de expulsión.
- Confirme el secado del material y las temperaturas reales del barril.
Defectos de segunda inyección y de interfaz
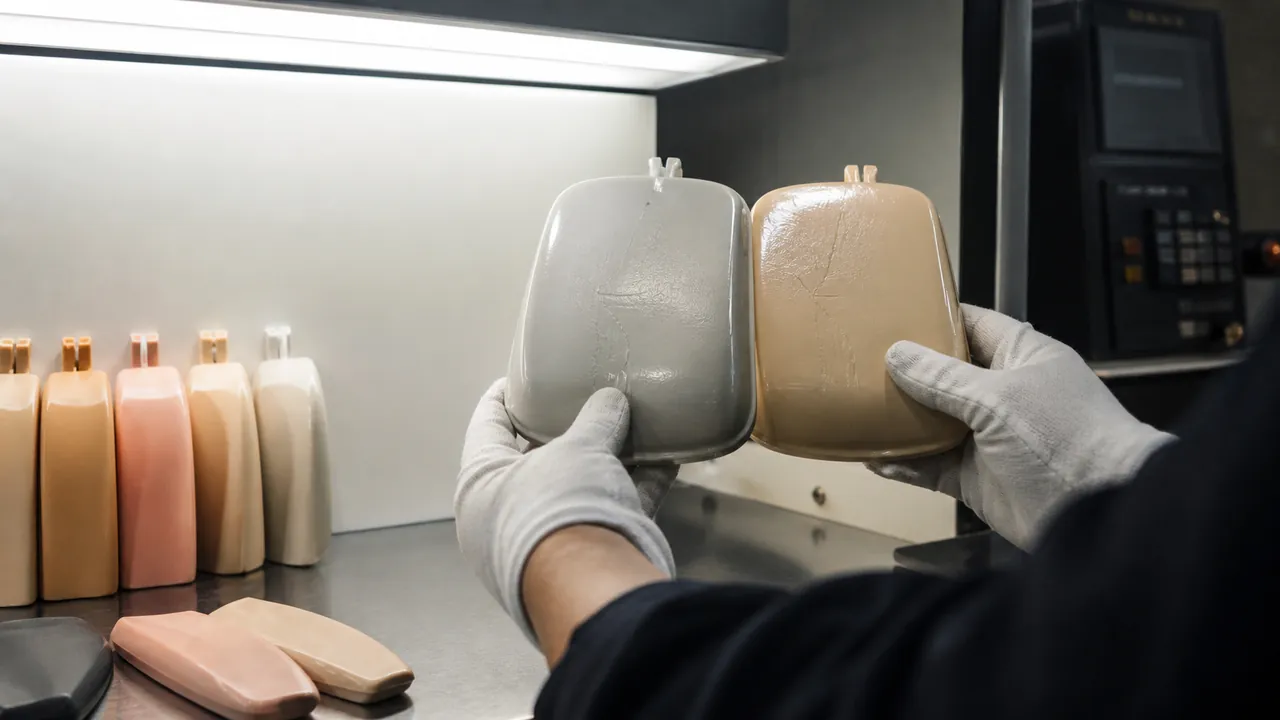
El rebabeo en la interfaz puede deberse a un soporte de cierre insuficiente, residuos, desalineación, presión excesiva o desbordamiento de material. La delaminación o una unión débil puede implicar compatibilidad de grados, temperatura superficial, contaminación, contacto insuficiente o un diseño de interfaz que dependa de la adhesión sin suficiente enclavamiento mecánico. Las inyecciones cortas pueden provenir de compuertas restringidas, congelación prematura, ventilación deficiente o un canal de alimentación desequilibrado.
Cambie una variable controlada a la vez y conserve muestras. Revise el guía de compatibilidad de materiales antes de tratar un defecto de unión como un problema puramente de máquina.
Variación de color, flujo y aspecto

Las vetas de color, las líneas de unión, los cambios de brillo, las marcas de quemado y los frentes de flujo visibles deben asignarse a la compuerta, el respiradero y la trayectoria del material. Verifique la condición de purga, el secado de la resina, la dispersión del colorante, la temperatura de fusión, la velocidad de inyección y la temperatura del molde. Un problema de aspecto que aparece solo después del indexado puede estar relacionado con la temperatura del sustrato o la alineación de la cavidad en lugar de la formulación del color.
Utilice estándares visuales aprobados y conserve piezas de comparación de ciclos estables e inestables. Esto evita reemplazar un proceso aceptable con una receta que solo oculta el síntoma temporalmente.
Variación dimensional y del tiempo de ciclo

La deriva dimensional puede provenir de un desequilibrio térmico, humedad de la resina, cojín cambiante, indexado inconsistente, desgaste del molde o un ciclo que no permite que la primera inyección se estabilice. Realice un seguimiento tanto de los pesos de inyección como de las dimensiones clave por cavidad. Si se extiende el ciclo para mejorar la calidad, confirme que el tiempo de enfriamiento añadido no cree una interfaz inestable ni un problema de residencia del material.
Los registros de calidad deben vincular el defecto con la identificación de la herramienta, la receta de la máquina, el lote de material, la acción del operador, el resultado de la inspección y la disposición. El flujo de trabajo de control de calidad proporciona una estructura propia para esta trazabilidad.
Un método de resolución de problemas repetible

Utilice este orden:
- Contenga las piezas sospechosas e identifique el defecto exacto.
- Verifique el material, el secado, la temperatura del molde, las alarmas de la máquina y la posición de la herramienta.
- Compruebe la geometría y la retención de la primera inyección antes de cambiar los ajustes de la segunda inyección.
- Inspeccione las entradas, los respiraderos, los cierres, los elementos de localización y las superficies de interfaz.
- Realice una prueba controlada, registre el resultado y actualice la documentación del proceso.
Conclusión: la resolución de problemas se vuelve más rápida cuando cada defecto se vincula a una etapa, una condición medible y una muestra conservada. Evite los cambios amplios de receta que hacen imposible identificar la causa.