
Orçamentar para a fabricação de polímeros multimateriais requer equilibrar investimentos iniciais em ferramentas contra a economia de produção de peças individuais. Estimar o custo médio de sobremoldagem de ferramentas e peças de produção exige avaliar a complexidade do molde do substrato, a seleção de elastômeros e os níveis de automação. Gerentes de compras frequentemente encontram variações inesperadas de custo ao transitar da moldagem por injeção de material único para a encapsulação multi-injeção.
Despesas não planejadas de NRE de ferramentas, custos de mão de obra manual secundária e preços especializados de resinas elastoméricas podem inflar os orçamentos totais do projeto. Este guia técnico financeiro detalha os principais impulsionadores de despesas de ferramentas, variações de preço de materiais, limites de retorno de automação e estratégias práticas de redução de custos via DfM.
Componentes Principais de Custo: Moldes Duplos vs. Ferramenta Rotativa 2K Única
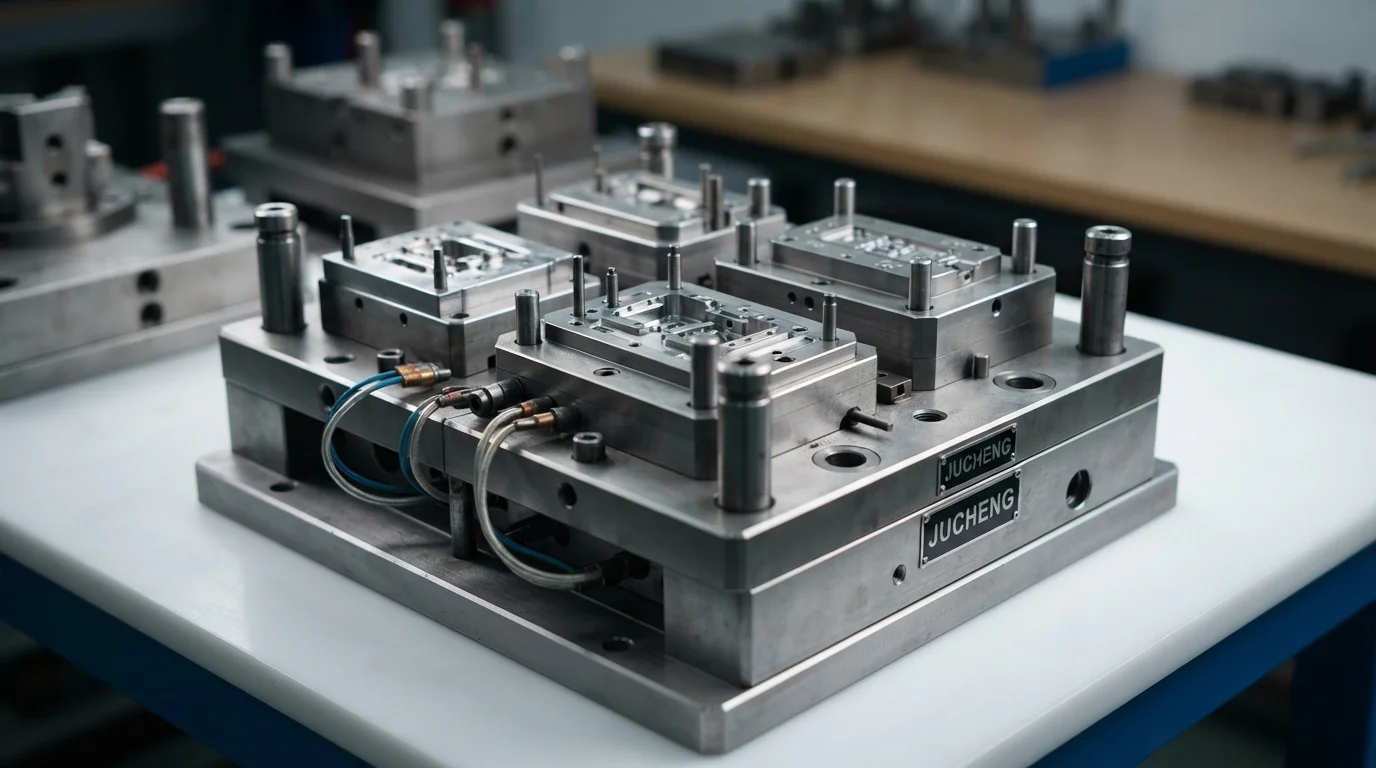
O gasto com ferramentaria representa o maior compromisso financeiro inicial na encapsulação multimaterial. As equipes de fabricação escolhem entre dois caminhos principais de ferramentaria de molde: duas etapas moldes de transferência de cavidade dupla ou de pressão única ferramentaria rotativa 2K. A ferramentaria de transferência em duas etapas utiliza duas bases de molde separadas, onde o substrato rígido é moldado em uma prensa primária e transferido manualmente ou roboticamente para uma cavidade de sobremoldagem secundária. A ferramentaria de transferência reduz o capital inicial de desenvolvimento do molde em 40% a 60%, tornando-a altamente econômica para construções de protótipos e produções de baixo a médio volume.
A ferramentaria rotativa 2K integra duas cavidades distintas e um prato de indexação automatizado de 180 graus em uma única base de molde complexa. Embora as ferramentas rotativas exijam capital inicial substancialmente maior, elas eliminam o manuseio secundário de peças e encurtam os tempos de ciclo, proporcionando o menor custo unitário para programas de alto volume que excedem 50.000 peças. A Tabela 1 abaixo descreve os custos de ferramentaria e de peça em todas as arquiteturas primárias de sobremoldagem:
| Arquitetura de Ferramentaria | NRE de Ferramentaria Inicial ($USD) | Custo Unitário da Peça ($USD) | Volume de Produção Ideal | Compensação Financeira Primária |
|---|---|---|---|---|
| Ferramentaria de Transferência Rápida de Ponte | $4.500 – $9.500 | $2,50 – $6,00 | 1.000 a 5.000 peças | Menor capital inicial; maior custo de mão de obra por ciclo |
| Ferramentaria de Aço em Dois Estágios para Produção | $12.000 – $25.000 | $1.20 – $3.00 | 5.000 a 50.000 peças | Despesa de ferramentas equilibrada; produção automatizada moderada |
| Ferramentas Integradas de Platô Rotativo 2K | $35.000 – $75.000+ | $0.55 – $1.50 | 50.000 a 500.000+ peças | Maior capital inicial; menor custo unitário por peça |
Custos Variáveis por Peça: Preços de Resina, Taxas de Hora-Máquina e Mão de Obra por Ciclo
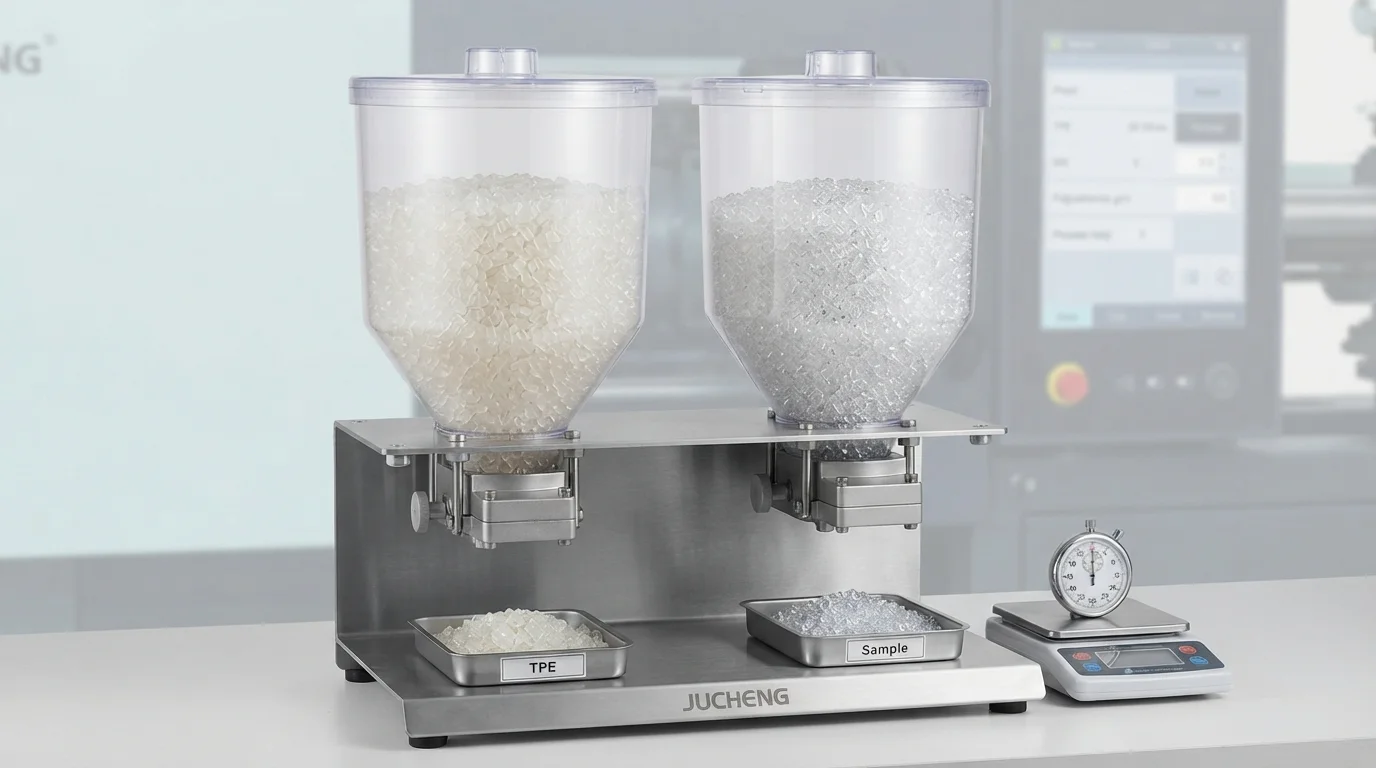
A seleção da resina bruta influencia diretamente a despesa de material por peça. Resinas elastoméricas especializadas, como TPE, TPU, ou compostos de grau médico, custam significativamente mais por quilograma do que substratos comuns, como ABS ou policarbonato (PC). O volume de elastômero deve ser otimizado nos modelos CAD para evitar uso desnecessário de material em espessamentos cosméticos.
As taxas operacionais por hora de máquina dependem da tonelagem de força de fechamento necessária e da duração do ciclo. Como a sobremoldagem requer duas fases sequenciais de injeção e resfriamento, os tempos totais de ciclo variam de 35 a 65 segundos por disparo, em comparação com 20 segundos para peças de material único. Minimizar as espessuras de parede e otimizar a colocação dos canais de resfriamento reduz os atrasos de resfriamento, diminuindo as despesas operacionais por hora de máquina.
Carregamento Robótico Automatizado vs. Transferência Manual: O Limiar de Amortização
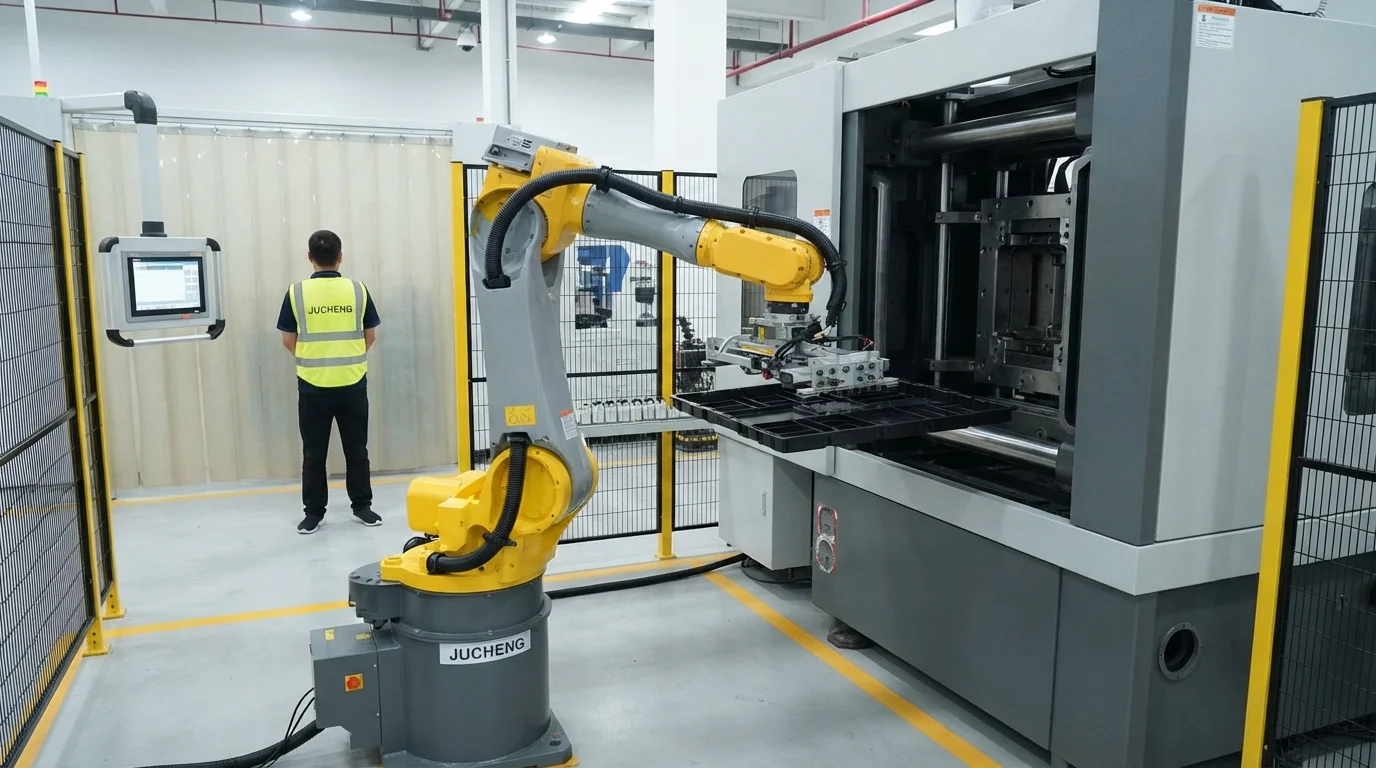
As despesas com mão de obra representam um importante fator de custo variável nas operações de sobremoldagem em duas etapas. A transferência manual do operador exige um técnico dedicado para posicionar os substratos nas cavidades secundárias, introduzindo fadiga do operador e variação no tempo de ciclo. Automatizar a transferência de peças exige investimento em robôs articulados de 6 eixos e ferramentas robóticas de fim de braço.
O cálculo do ponto de equilíbrio financeiro revela que a automação se paga rapidamente em volumes de produção superiores a 20.000 unidades. A carga robótica elimina erros de posicionamento de peças, evita o esmagamento do aço de fechamento e estabiliza os rendimentos horários de produção.
Os parâmetros de avaliação do ROI da automação incluem:
- Avaliação do limite de volume—Avaliar a demanda anual determina se a carga manual ou a automação robótica oferece o menor custo total.
- Redução do tempo de ciclo—Automatizar a carga do substrato reduz os atrasos de transferência em até 8 segundos por injeção.
- Estabilização da taxa de rendimento—O posicionamento robótico elimina o desalinhamento do inserto, reduzindo as taxas de sucata abaixo de 0,5%.
- Eliminação de despesas com mão de obra—Automatizar as células de prensa reduz a mão de obra direta do operador de máquina em execuções de produção de vários turnos.
Estratégias de Engenharia para Reduzir Despesas com Ferramentaria e Peças em Sobremoldagem
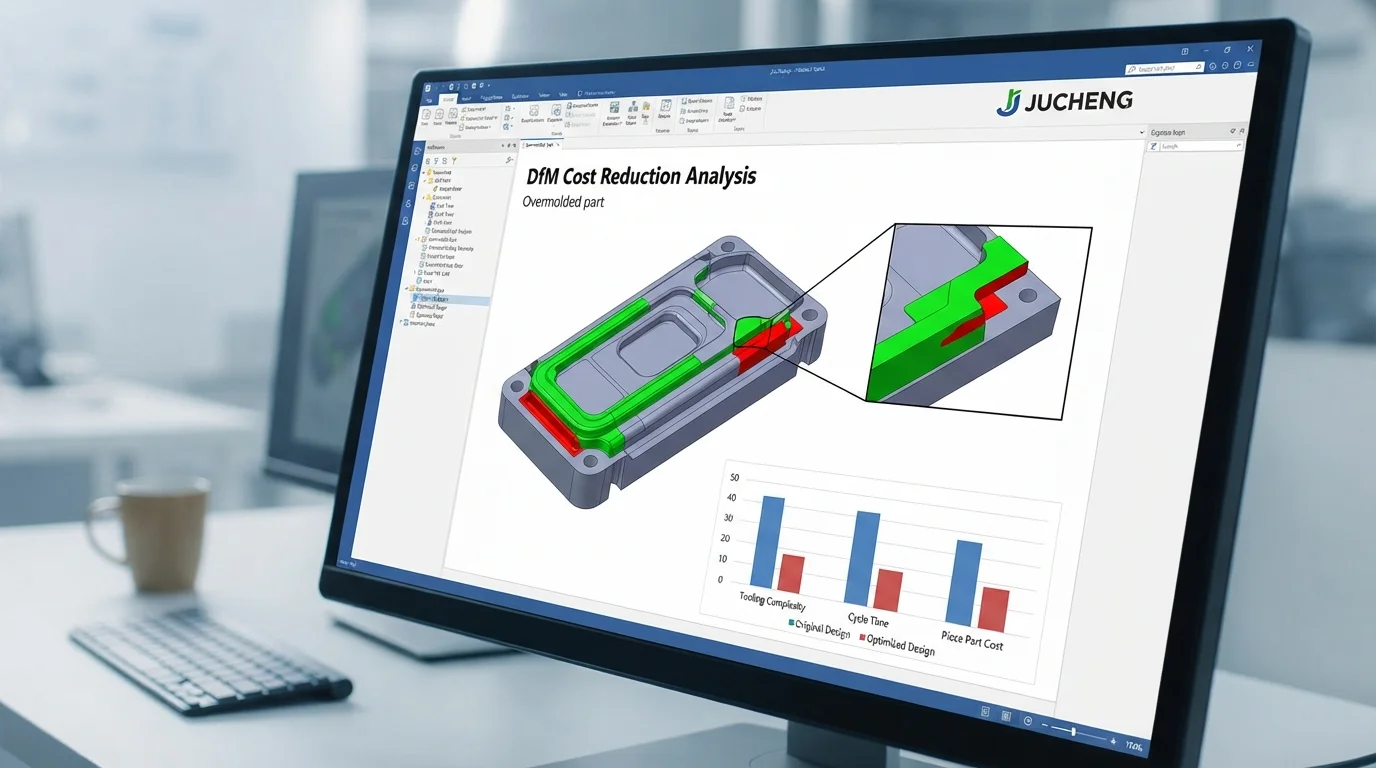
A implementação de diretrizes proativas de engenharia DfM antes da usinagem do aço do molde gera economias substanciais de custos. Simplificar superfícies de fechamento ao projetar ombros de vedação planos, de 90 graus, evita a usinagem cara de fechamento com contorno 3D. Incorporar fechamentos passantes na linha de extração elimina controles deslizantes laterais complexos e elevadores mecânicos, reduzindo a complexidade do molde em 25%.
Manter espessuras uniformes de parede de elastômero entre 1,5 mm e 2,5 mm evita marcas de afundamento cosméticas e encurta os tempos de resfriamento. A parceria com um fabricante contratado experiente para moldagem por injeção de sobremoldagem projetos garante que as geometrias das peças, as arquiteturas dos moldes e as escolhas de materiais sejam otimizadas para o máximo ROI comercial.
Perguntas Frequentes (FAQs)
Qual é o custo médio típico de ferramentas de sobremoldagem para protótipos?
O custo médio de ferramentas de sobremoldagem para protótipos de ciclo rápido normalmente varia de $4.500 a $9.500 para um conjunto de molde de transferência modular de duas peças. Ferramentas rápidas de alumínio ou aço macio permitem que as equipes de produto validem peças multimateriais em baixos volumes sem se comprometer com ferramentas de aço de produção caras.
Por que a sobremoldagem é mais cara do que a moldagem por injeção de material único?
A sobremoldagem requer duas ferramentas de molde separadas ou uma ferramenta rotativa 2K complexa, o que aproximadamente dobra o gasto inicial com ferramentas. Tempos de ciclo mais longos e custos mais altos de matéria-prima para resinas elastoméricas (TPE, TPU, TPV) também aumentam o preço unitário da peça.
Quantas peças são necessárias para justificar o custo de ferramentas rotativas de placa 2K?
Volumes de produção anuais superiores a 50.000 unidades normalmente justificam o maior investimento inicial em ferramentas rotativas de placa 2K. Tempos de ciclo unitários mais baixos e zero trabalho manual de transferência compensam rapidamente o custo inicial mais alto do molde em produção seriada de alto volume.
Como a geometria da peça impacta os custos do molde de sobremoldagem?
Linhas de separação 3D complexas, rebaixos profundos e fechamentos laterais intrincados aumentam o tempo de usinagem do molde e os custos de NRE. Projetar superfícies de fechamento planas de 90 graus e recursos na linha de extração mantém a construção do molde simples e econômica.
O uso de resina reciclada pode reduzir as despesas de produção de sobremoldagem?
A resina reciclada pode ser misturada em materiais de substrato rígidos como ABS ou PP para reduzir os custos de matéria-prima em 10% a 20%. No entanto, resinas de sobremoldagem elastoméricas (TPE/TPU) devem utilizar material virgem para garantir a máxima ligação química e prevenir defeitos superficiais.
Por que uma revisão DfM precoce de 24 horas é crucial para controlar os orçamentos de sobremoldagem?
Conducting an early DfM review detects uneven wall thicknesses, sharp corners, and shut-off interference while the CAD model is still digital. Identifying these issues early eliminates expensive mold rework, tooling modifications, and project launch delays.