
Avaliar orçamentos de fabricação para componentes híbridos de metal-plástico requer uma compreensão detalhada da fabricação de ferramentas, seleção de resina e níveis de automação. Especificar os fatores de custo de moldagem por inserção personalizados durante os estágios iniciais de desenvolvimento permite que as equipes de engenharia otimizem a economia unitária antes de se comprometerem com a ferramentaria de produção. Combinar pinos metálicos pré-formados, fixadores rosqueados ou barramentos condutores diretamente com polímero fundido elimina etapas de montagem secundárias, melhorando a resistência ao arrancamento mecânico. Este guia de preços analisa as principais variáveis de custo, investimentos em ferramentaria e métodos práticos de DFM para reduzir despesas de fabricação.
Índice
4 Variáveis-Chave que Influenciam as Cotações de Moldagem por Inserção

Entender como as estimativas de cotação são compiladas ajuda os gerentes de compras a otimizar o gasto de capital. As principais variáveis de preço da moldagem por inserção centram-se na complexidade da aquisição de inserções, na seleção do aço da cavidade da ferramenta, na automação de carregamento e nas taxas de rendimento do material. Barramentos de cobre pré-carimbados ou pinos roscados de latão serrilhados personalizados exigem controle dimensional rigoroso nas tolerâncias do metal. A variação da tolerância do metal impacta diretamente a vedação da superfície de fechamento, onde ajustes precisos de aço evitam que o flash de plástico flua para as almofadas de contato elétrico.
A seleção do aço da ferramenta representa uma grande parte dos orçamentos iniciais de engenharia não recorrente. Usinar cavidades em aço endurecido S136 ou aço para ferramentas H13 aumenta o custo inicial do molde em comparação com aços macios pré-endurecidos, mas garante vida útil da ferramenta a longo prazo superior a 1.000.000 de ciclos. Aços inoxidáveis com alto teor de cromo resistem à emissão de gases corrosivos de polímeros retardantes de chama, eliminando manutenção frequente do molde e tempo de inatividade para polimento.
Avaliando tempo de ciclo diferenças entre carregamento manual pelo operador e automatizado carregamento robótico de insertos impacta significativamente o preço das peças. A colocação manual de insertos é adequada para produção de ponte de baixo volume de 1.000 a 5.000 peças, evitando os custos de ferramentas automatizadas de fim de braço. Execuções automotivas de alto volume utilizam robôs articulados de múltiplos eixos para carregar insertos em segundos, reduzindo os tempos de retenção da máquina e diminuindo os custos unitários de mão de obra.
O gerenciamento da taxa de sucata e o controle de desperdício de resina formam o último componente importante de custo. O processamento de termoplásticos de alto desempenho requer controles precisos de processo para evitar injeções curtas ou deslocamento de insertos sob pressão hidráulica de injeção. Minimizar a sucata do sistema de canais através de manifolds de canal quente reduz o consumo geral de material em polímeros de engenharia caros.
Principais fatores de avaliação de preços incluem:
- Custo de fornecimento de insertos metálicos—A compra de fixadores de latão padronizados de prateleira reduz custos em comparação com estampagens progressivas personalizadas.
- Dureza do aço da cavidade da ferramenta—Especificar aço H13 ou S136 totalmente endurecido aumenta os custos de ferramentas NRE, mas minimiza a manutenção em execuções longas.
- Ferramentas de fim de braço de automação—Integrar automação de carregamento robótico de 6 eixos requer capital inicial, mas reduz drasticamente as despesas unitárias de mão de obra.
- Eficiência do sistema de canais—Utilizar sistemas de canal quente com válvula elimina a sucata de sprue em polímeros de engenharia de alto custo.
Como Otimizar Seu Orçamento de Ferramentas de Insertos sem Sacrificar a Precisão
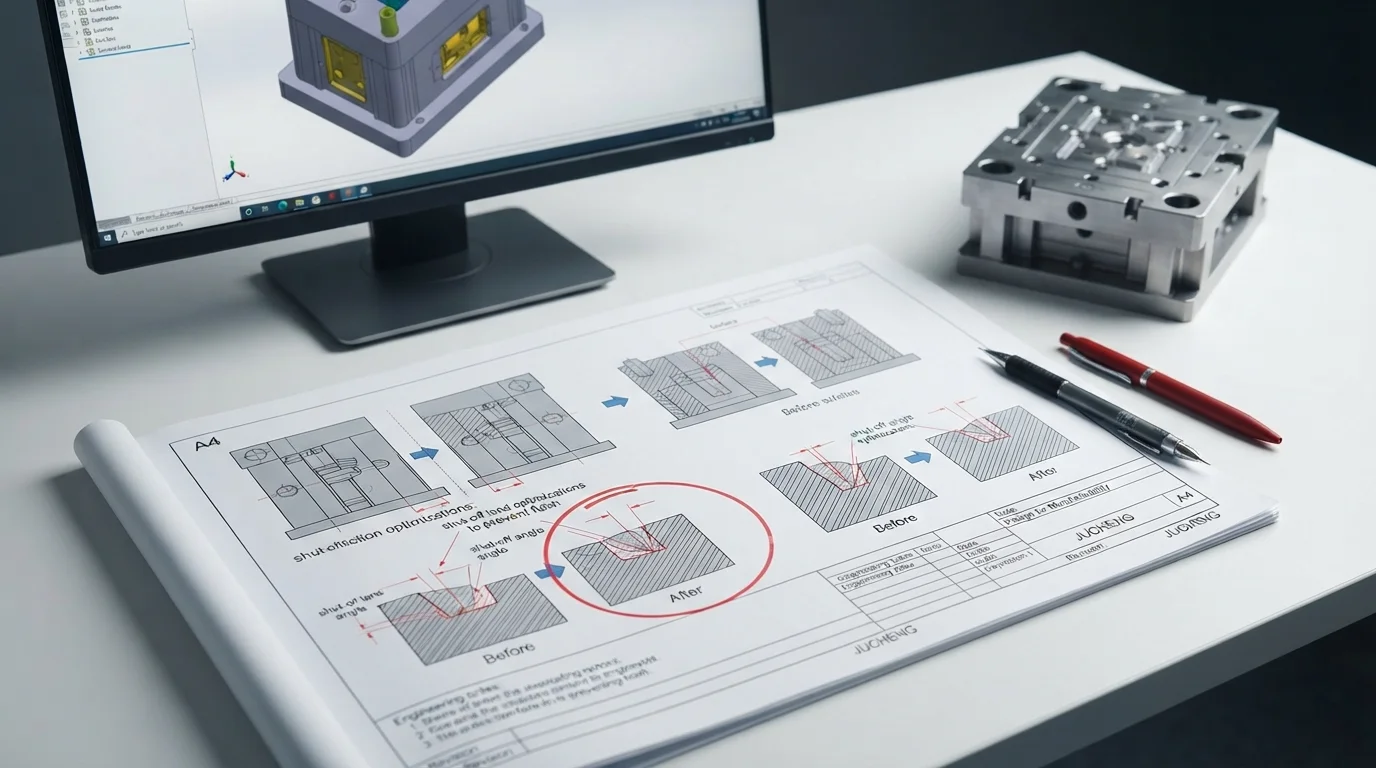
Eliminar despesas desnecessárias de ferramentas começa com uma revisão abrangente de Design para Manufatura (DfM) concluída antes de cortar o aço do molde. As revisões técnicas avaliam ângulos de saída, uniformidade da espessura da parede e mecanismos de localização do pino central para evitar o deslocamento do núcleo durante a injeção. Para minimizar o custo de moldagem por inserção, otimizar a área de fechamento do molde é essencial para confiabilidade moldagem por inserção.
Padronizar geometrias de insertos em várias linhas de produtos reduz despesas personalizadas de estampagem e usinagem. Projetar espessuras uniformes de parede do boss evita marcas de afundamento localizadas e elimina a necessidade de preenchimentos cosméticos secundários caros. Incorporar fechamentos simples de passagem ou modificações na linha de núcleo deslizante permite que os recursos sejam moldados diretamente na linha de extração, eliminando controles deslizantes de ação lateral complexos.
| Estratégia de Otimização de Custos | Impacto no Orçamento de Ferramentas | Impacto no Preço Unitário | Vantagem Primária de Engenharia |
|---|---|---|---|
| Insertos Roscados Padronizados | Zero NRE de ferramentas personalizadas | Redução de 15% a 25% | Elimina matrizes de estampagem progressiva personalizadas |
| Fechamentos de Passagem na Linha de Extração | Custo de Molde 20% a 35% Menor | Redução de 5% a 10% | Elimina controles deslizantes hidráulicos de ação lateral e elevadores |
| Automação Robótica (Alto Volume) | Higher initial automation setup | 30% – 50% Reduction | Cuts cycle time & eliminates operator placement errors |
Perguntas Frequentes (FAQs)
How does manual insert placement affect part unit cost compared to robotic automation?
Manual insert placement lowers initial NRE capital by eliminating custom robotic end-of-arm tooling, making it ideal for low-volume prototype runs of 1,000 to 5,000 units. Automated robotic insert placement increases initial tooling investment but dramatically reduces machine cycle time and labor expense, resulting in significantly lower unit costs for high-volume production runs exceeding 50,000 parts.
Why does metal insert quality impact mold maintenance costs?
Out-of-spec metal inserts with dimensional variations prevent mold shut-off steel from sealing properly against active contact areas. Oversized inserts crush steel shut-off lands upon clamp-up, causing expensive tool damage and flashing. Undersized inserts leave micro-gaps that permit molten resin to bleed onto terminal contact faces, causing high scrap rates and frequent tool cleaning.
What is the most effective way to lower initial insert molding tooling expenses?
Conducting an early DfM review to eliminate complex side-action undercuts is the most effective way to reduce tooling costs. Redesigning features to utilize line-of-draw shut-offs or simple hand-loaded loose cores eliminates expensive hydraulic sliders. Standardizing threaded brass insert sizes across your assembly also lowers insert purchasing costs.