
マイクロ流体チャネルの射出成形 完成したデバイスがどのように流体を移動させるかで判断されるべきであり、キャビティが明瞭なプラスチックの輪郭を生み出すかどうかで判断されるべきではありません。チャネルの深さ、幅、コーナー形状、粗さ、天面の平坦性、パーティクルの状態、および接合時の変形は、いずれも流体力学的抵抗を変化させたり、流れを乱したりする可能性があります。正しく成形されたハーフであっても、封止後には不良デバイスになり得ます。.
実用的な開発目標は、成形、離型、接合、および機能試験を通じて再現可能なチャネルプロファイルを実現することです。以下のレビューでは、これらの段階を関連付けて維持します。.
デバイスの流路
チャネル転写成形はプロファイルとして評価する必要がある
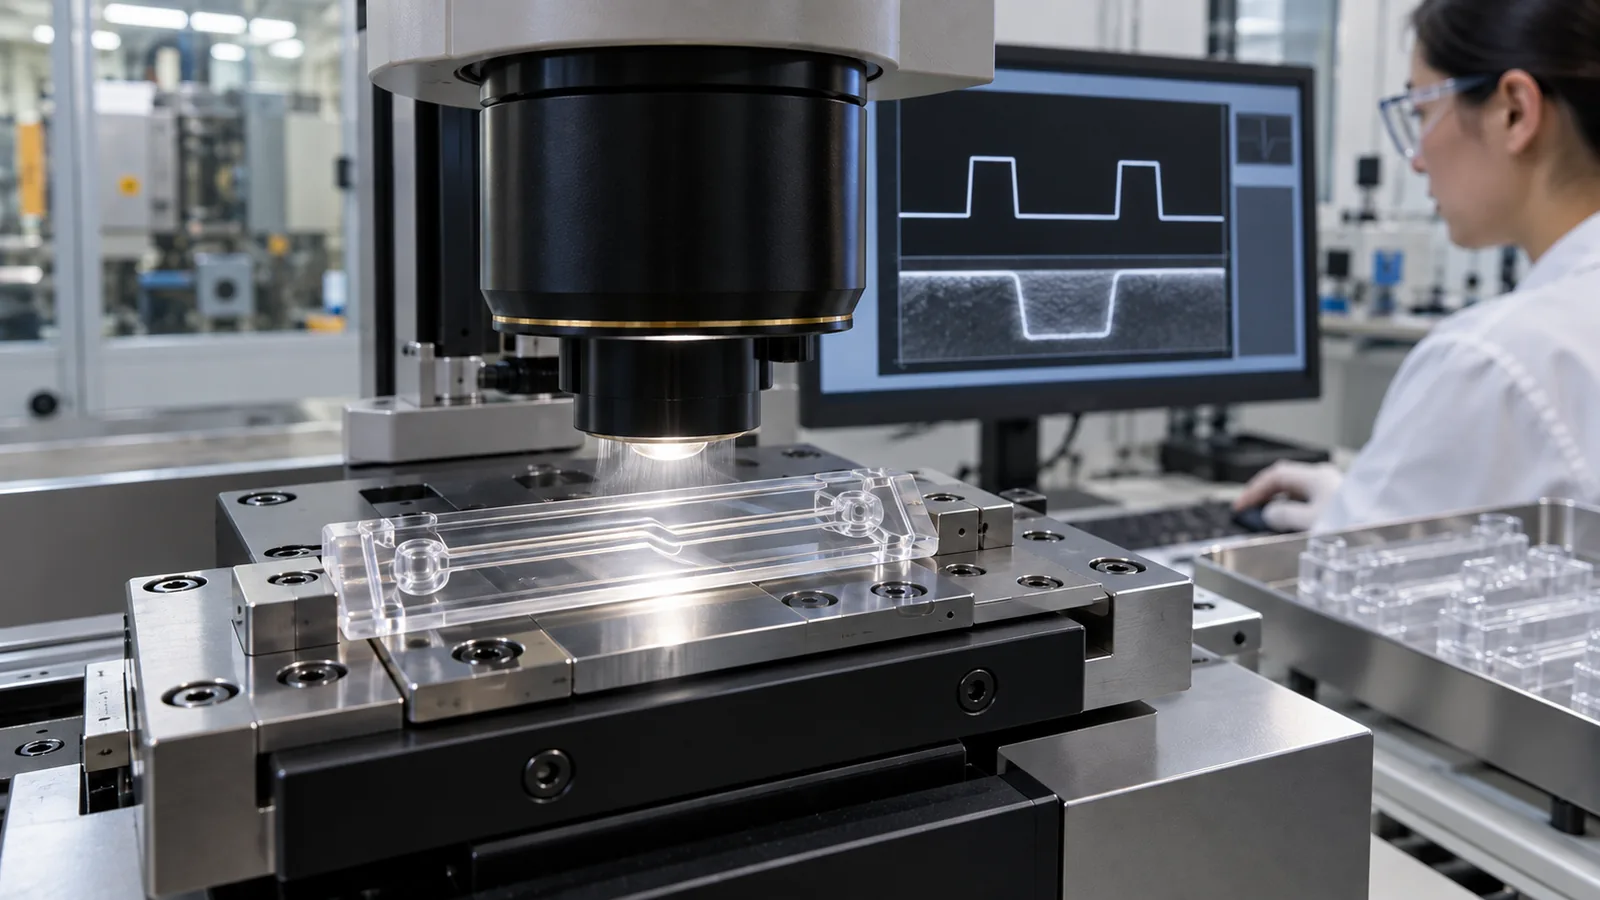
公称の幅と深さだけで記述されたチャネルは不完全です。側壁角度、底面半径、エッジの丸み、局所的なひけ、表面テクスチャ、および天面の歪みは、流れや接合を変化させる可能性があります。魅力的な顕微鏡画像を1枚受け入れるのではなく、定義された位置で断面を測定してください。.
転写成形はチャネルに沿って変化する可能性があります。ゲート付近の形状は、最終充填領域付近の形状とは異なる熱履歴と圧力履歴を受けることがあります。交差部、曲がり、リザーバー、および遷移部もまた、ガスを閉じ込めたり、異なる冷却挙動を示したりする可能性があります。検査計画では、流体抵抗と混合に影響を与える可能性が最も高い位置をサンプリングする必要があります。.
機能公差はデバイスを反映する必要があります。流れ抵抗が出力である場合、許容される幅の変化は、付随する深さの変化に依存する可能性があります。独立したプラス/マイナス限界は、流体力学的要件を満たさないチャネルの組み合わせを許容してしまう可能性があります。.
ゲート距離がチャネルの受け取るものを変える
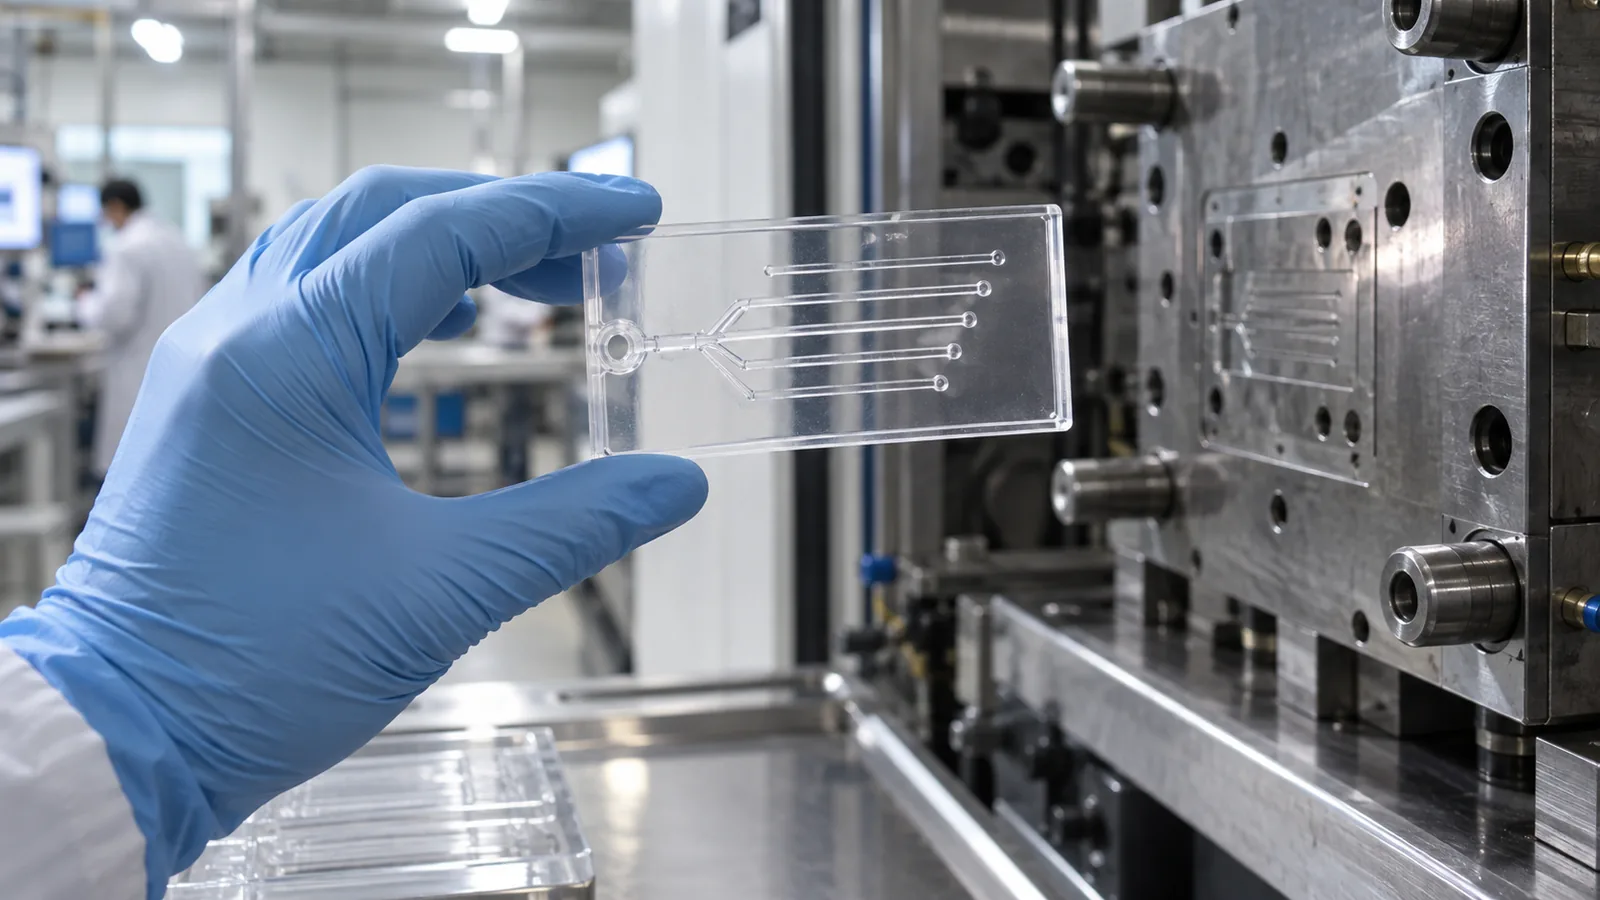
ポリマーはゲートから移動するにつれて、熱と圧力を失いながら流動配向が変化します。ゲートから遠く離れた微細なチャネルは、特に薄いベース壁がそれらに供給する場合、完全に再現されにくくなることがあります。ゲートを移動させると、ある領域は改善される一方で、別の領域付近にゲート痕、ウェルドライン、または応力が生じる可能性があります。.
有用な試験では、ゲートからの距離と配向によってフィーチャプロファイルを比較します。ショートショットサンプルは充填順序を明らかにし、キャビティ圧力データはフィーチャ領域に到達した時点を示すことができ、光学測定またはプロファイル測定は何が再現されたかを確認します。プロセスを拡大する前に、これらの証拠が一致している必要があります。.
全体的な部品重量をチャネル測定として使用しないでください。. プレートが安定した重量に達しても、局所的なチャネルエッジは不完全なままであることがあります。.
材料選択には光学特性と接合が含まれる
COC、COP、PC、PMMA、およびその他のポリマーは、光学要件、化学的接触、温度、滅菌、コスト、および接合方法に応じて、マイクロ流体デバイスの候補リストに入る可能性があります。 COC TOPAS 5013 材料ページ は有用なグレードの参考資料の一つですが、最適な選択は依然として用途に固有です。透明性だけでは、低い自家蛍光、耐薬品性、または表面処理との適合性を証明するものではありません。.
| デバイス要件 | 材料に関する疑問 | 適格性の証拠 |
|---|---|---|
| 光学検出 | 透過率、ヘイズ、蛍光、応力 | 接合後に使用波長で試験する |
| 化学的接触 | 膨潤、割れ、抽出、吸収 | 実際の流体と時間を用いた曝露 |
| 熱接着または溶剤接着 | 軟化とチャネルの崩壊 | 断面化した密封デバイスのプロファイル |
| 滅菌 | 色、脆性、寸法、表面化学 | サイクル後の機能検証 |
離型は正しく充填されたチャネルを変化させ得る
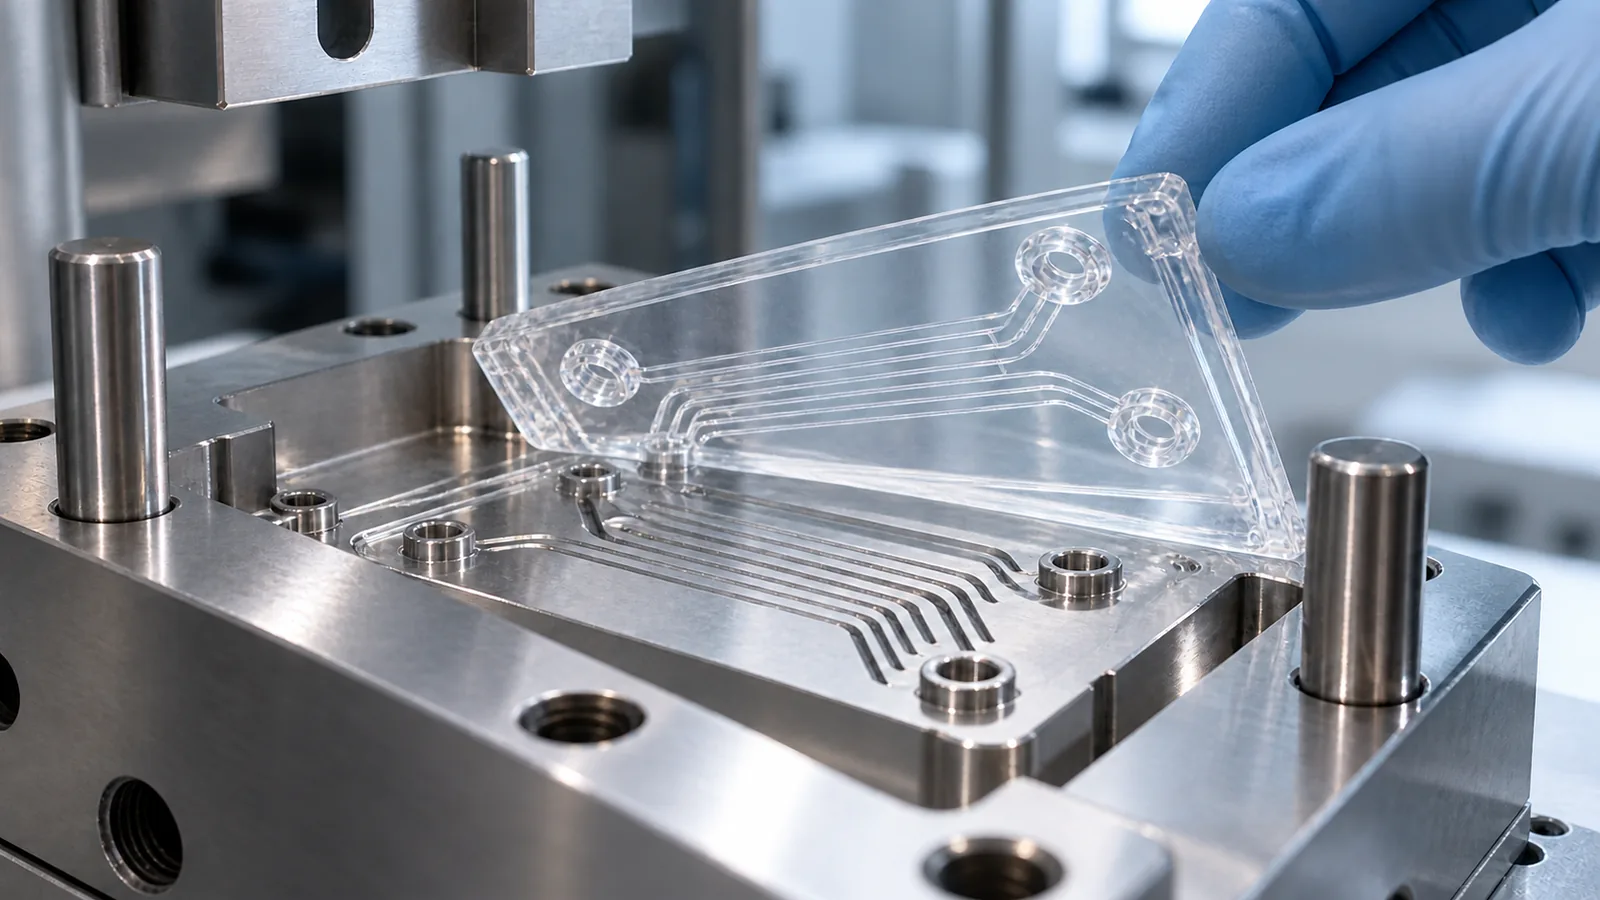
金型内の高アスペクト比リブは、成形品に狭いチャネルを形成する。離型時には、摩擦、不十分なドラフト、粗さ、真空、または早期の突き出しがチャネル壁とエッジを引っ張ることがある。損傷はテーパー、白化、ドラッグライン、または局所的なプロファイル変化として現れることがある。.
工具の仕上げは、転写と離型の両方を支えるものでなければならない。光学用途では高度に研磨された表面が要求されることがあり、 光学および透明成形 のレビューによって、表面仕上げ、ゲート配置、応力制御、検査を整合させることができる。テクスチャの方向と接触長さは依然として摩擦に影響する。突き出しは、支持された非機能領域に負荷をかけ、成形品が安全に移送されるまで平坦に保つべきである。.
キャビティ内での予測と突き出し後の測定値を比較する。離型後またはコンディショニング後にプロファイルが変化する場合、修正は冷却、ドラフト、表面、突き出し、またはハンドリングに属するものであり、自動的に充填にあるわけではない。.
Control Particles Before They Become Flow Restrictions
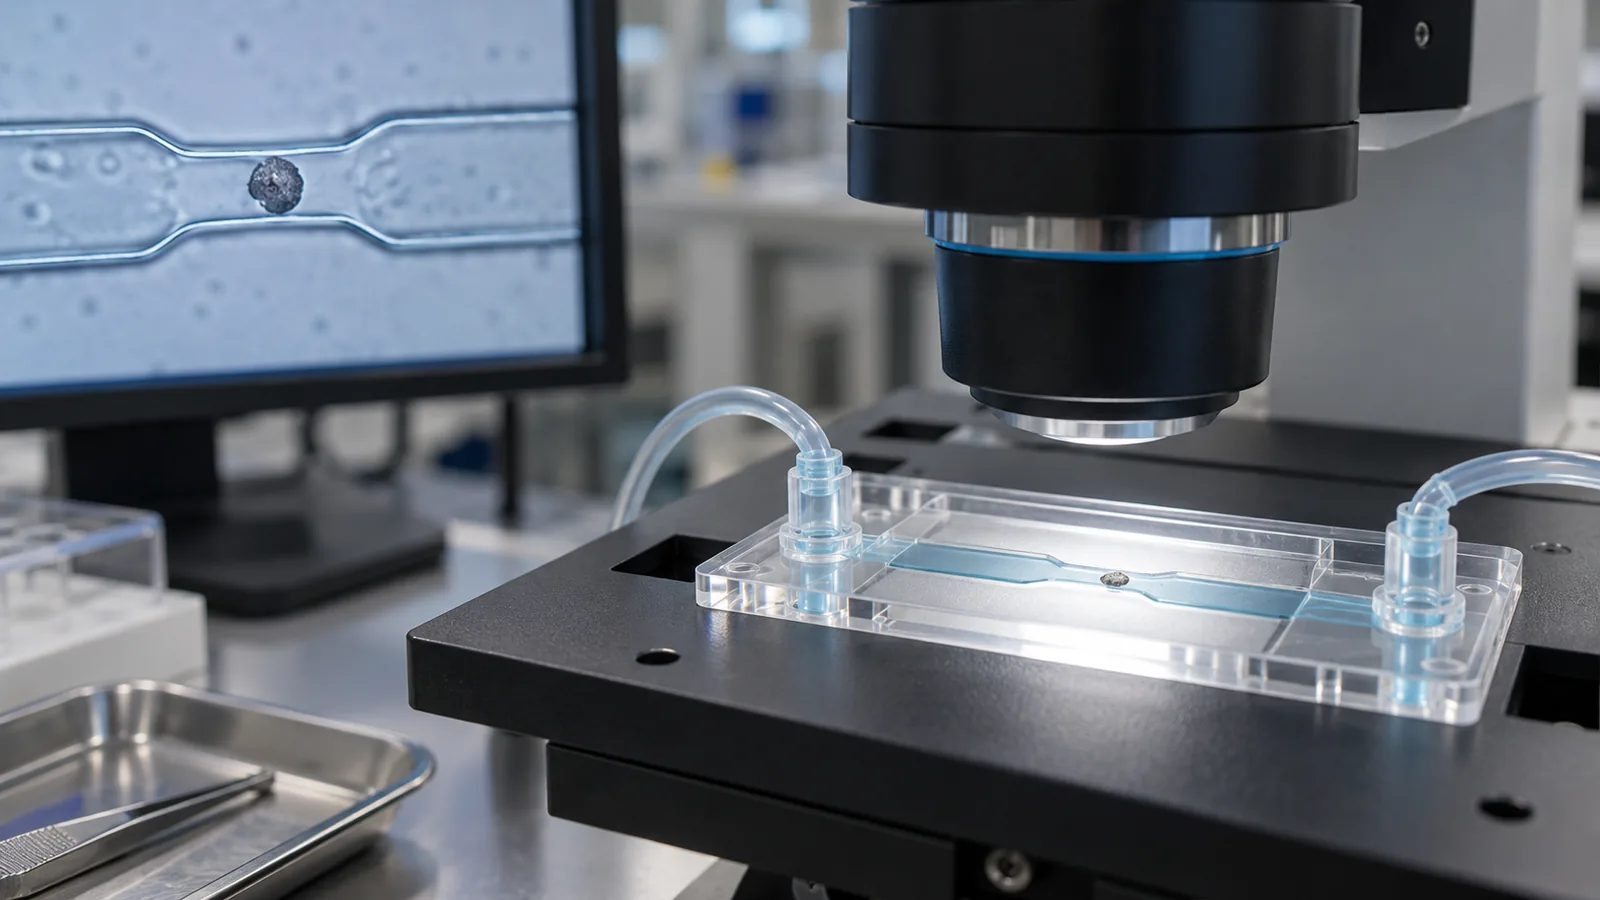
Particles, fibers, degraded resin, mold deposits, release agents, and handling residue can obstruct channels or interfere with bonding. Clean appearance at normal viewing distance is not enough when a small particle occupies a meaningful fraction of the flow path.
Define the required cleanliness level from the device risk and downstream process. Material handling, tool cleaning, air quality, operator contact, packaging, and transport should support that requirement. Avoid adding mold release unless its effect on bonding and fluid contact has been validated.
Traceability is useful when contamination is intermittent. Record cavity, shot sequence, material lot, cleaning event, and packaging batch so a particle finding can be investigated rather than treated as random.
Validate the Finished Fluidic Device
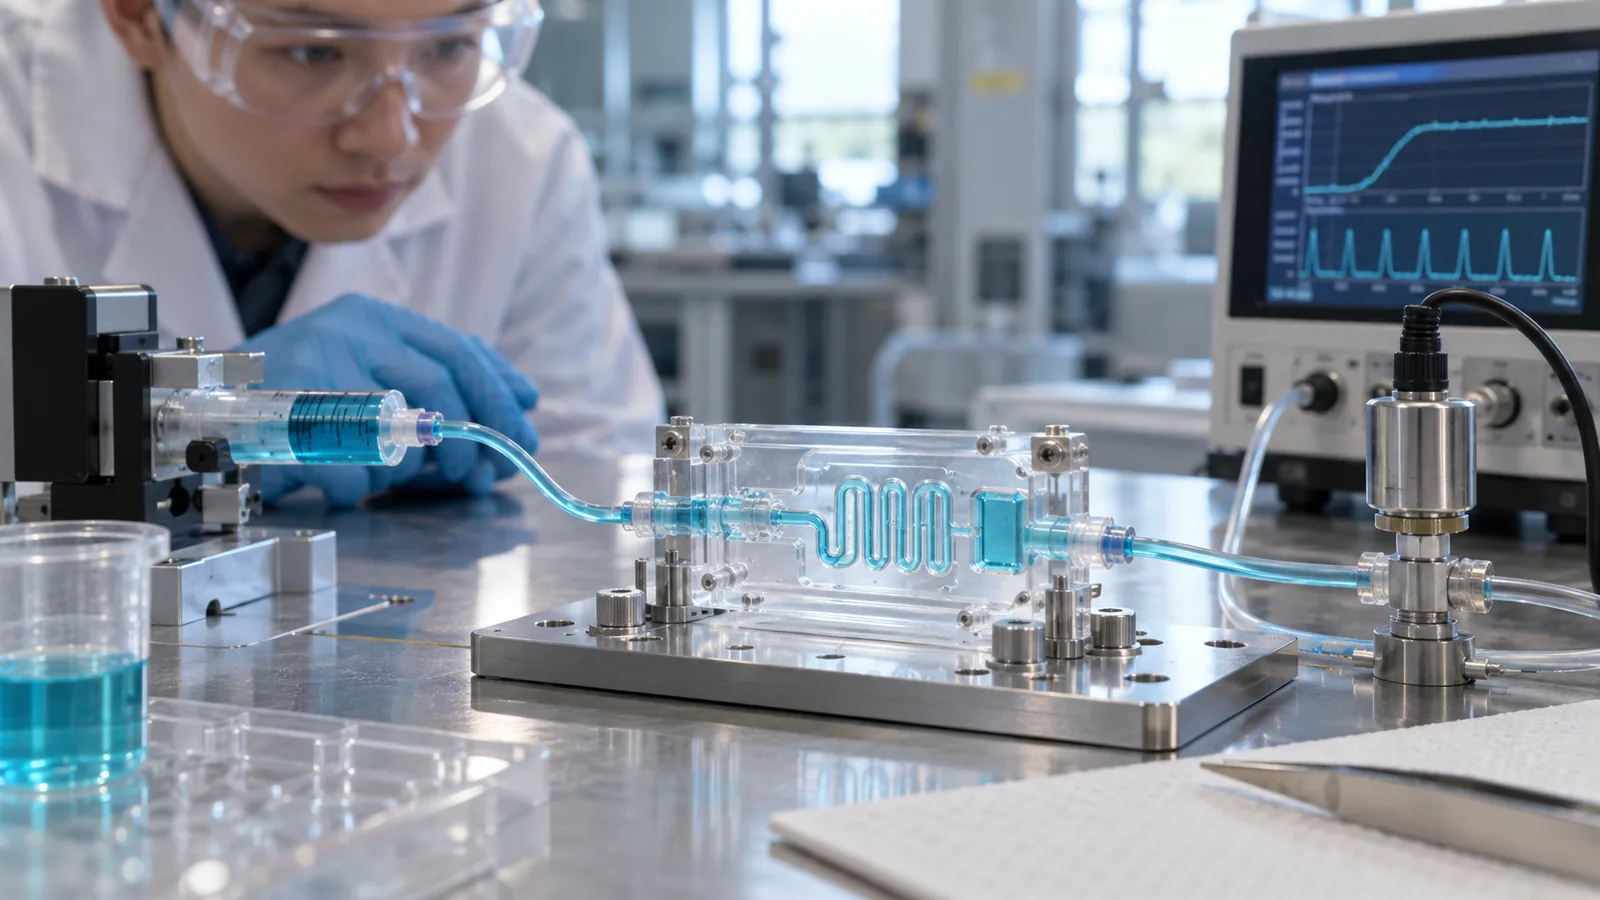
Dimensional inspection is necessary but not sufficient. Seal the part using the intended process, then test leakage, burst or pressure behavior where relevant, flow rate or hydraulic resistance, mixing, optical detection, and chemical compatibility. Bonding can squeeze channel roofs, add residue, or introduce stress that was absent after molding.
- Measure critical channel profiles before bonding.
- Record bond temperature, pressure, energy, time, and alignment.
- Section or image representative sealed channels.
- Run functional fluid tests across cavities and lots.
- Challenge the expected storage and use environment.
- Correlate functional results with molded and bonded dimensions.
For diagnostic and medical uses, the broader medical injection molding plan may also need contamination, traceability, packaging, and validation controls. The マイクロ射出成形 link in that chain is only one stage of the finished device.
よくある質問
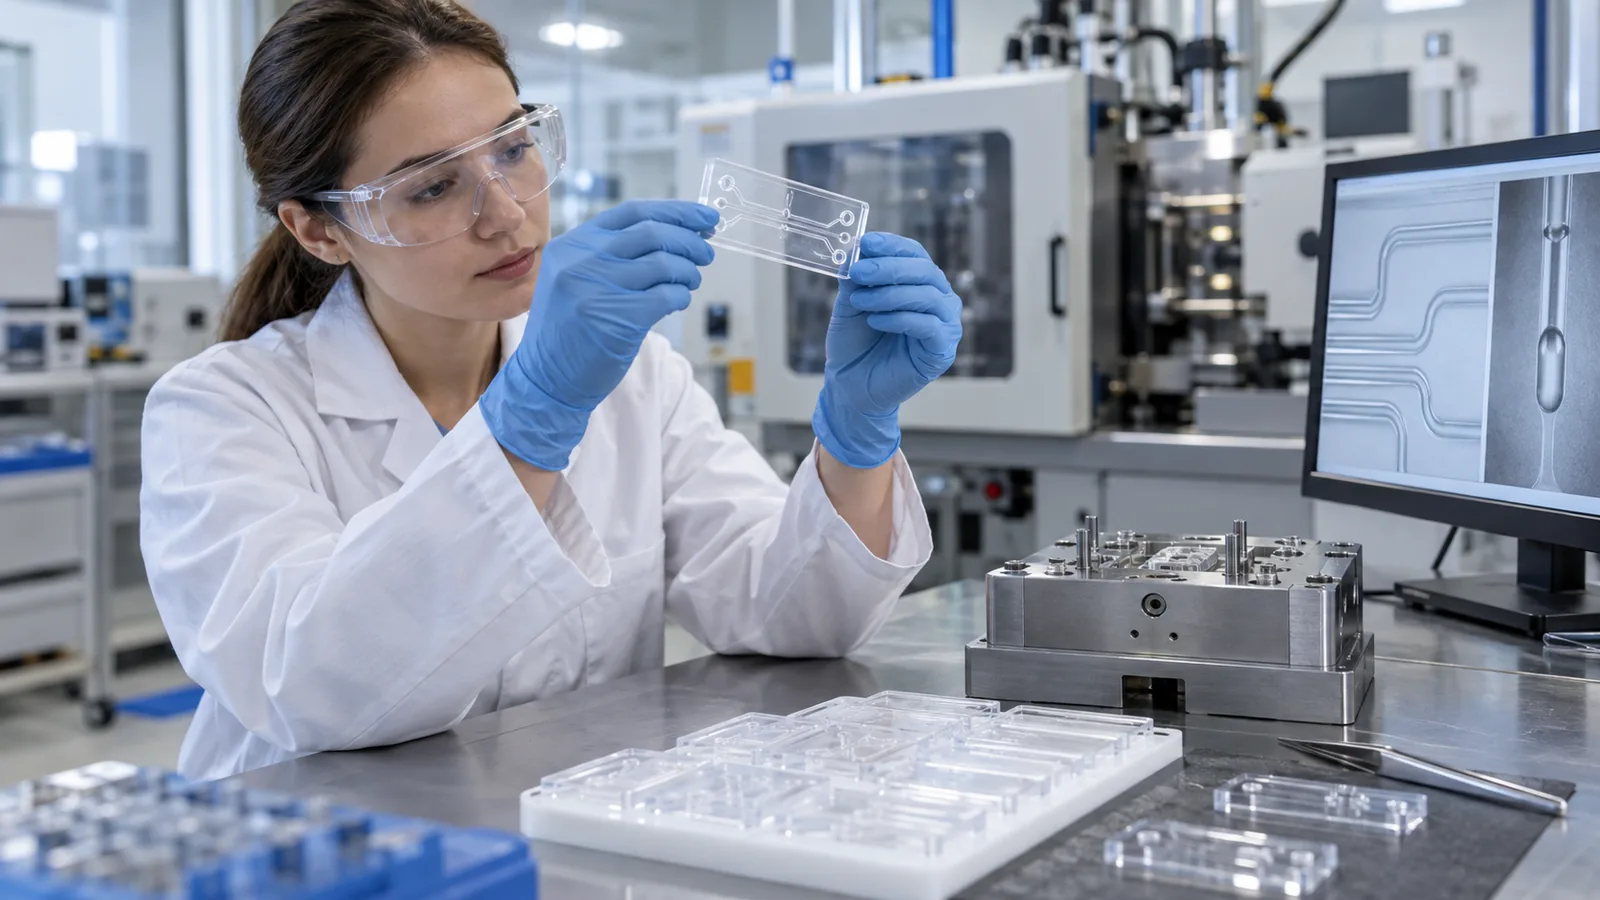
Why can two channels with the same width flow differently?
Depth, corner shape, roughness, taper, roof deformation, particles, and fluid properties can all change resistance. Width alone does not define the profile.
Does a higher mold temperature improve every channel?
It can delay surface freeze and improve replication, but it may also affect cycle time, release, stress, and dimensions. The safe process window must be validated.
When should channels be measured?
Measure after molding and again after the intended bonding and conditioning steps. The finished device state governs function.
Can optical clarity be judged visually?
Visual inspection is useful for gross defects, but detection applications should be tested at the relevant wavelength and geometry.
What should a microfluidic RFQ include?
Include channel CAD, functional tolerances, fluid and pressure, optical method, material restrictions, bonding route, cleanliness needs, test plan, and volume.