
Il tempo di consegna dello stampaggio a iniezione non è un unico orologio che parte all'emissione di un ordine di acquisto. È la somma di decisioni progettuali, costruzione dello stampo, disponibilità dei materiali, feedback delle prove e del tempo necessario per approvare un pezzo stabile. Un progetto può avanzare rapidamente nella lavorazione meccanica e perdere comunque settimane se il disegno, la qualità della resina, i criteri di ispezione o il responsabile delle revisioni non sono chiari.
Per gli acquirenti, la domanda utile non è “Quanti giorni richiede lo stampaggio?” ma “Quale decisione irrisolta rischia maggiormente di bloccare la prossima milestone?” Questa guida mappa la tempistica per punto decisionale, così il team può ridurre le attese evitabili senza considerare la validazione come sacrificabile.
In questo articolo
- Perché la tempistica si comporta come una catena
- Le milestone che determinano il tempo di consegna
- Cinque segnali di ritardo da individuare presto
- Cosa possono fare gli acquirenti prima dell'avvio dello stampo
- Domande frequenti
Perché la tempistica si comporta come una catena
Ogni fase trasmette una decisione alla successiva. L'attrezzatura non può essere finalizzata attorno a una linea di divisione, a un punto di iniezione o a un'azione laterale ancora in evoluzione; una prova non può essere valutata rispetto a criteri di accettazione non concordati; e l'approvazione della produzione non può basarsi su un campione realizzato con una qualità di resina diversa dal materiale previsto.
Ecco perché una singola stima di “costruzione dello stampo” può essere fuorviante. Può descrivere la finestra di fabbricazione dell'officina, ma non il chiarimento progettuale, l'approvvigionamento dei materiali, la pianificazione delle prove, il lavoro correttivo, l'ispezione o l'approvazione del cliente. Un piano realistico identifica questi passaggi di consegne invece di nasconderli dentro un unico numero.
Per un progetto che utilizza stampaggio a iniezione di materie plastiche, la geometria del pezzo e l'intento produttivo dovrebbero essere esaminati insieme. Una modifica geometrica che sembra piccola sullo schermo CAD può alterare chiusure, accesso al raffreddamento, espulsione o il piano di ispezione.
Le milestone che determinano il tempo di consegna
Usate le milestone per individuare il rischio di tempistica, non per implicare che ogni progetto segua una durata identica. La sequenza seguente è tipica, ma sovrapposizioni e tempi dipendono dal pezzo, dall'architettura dello stampo, dalla disponibilità dei materiali e dalle responsabilità di approvazione.
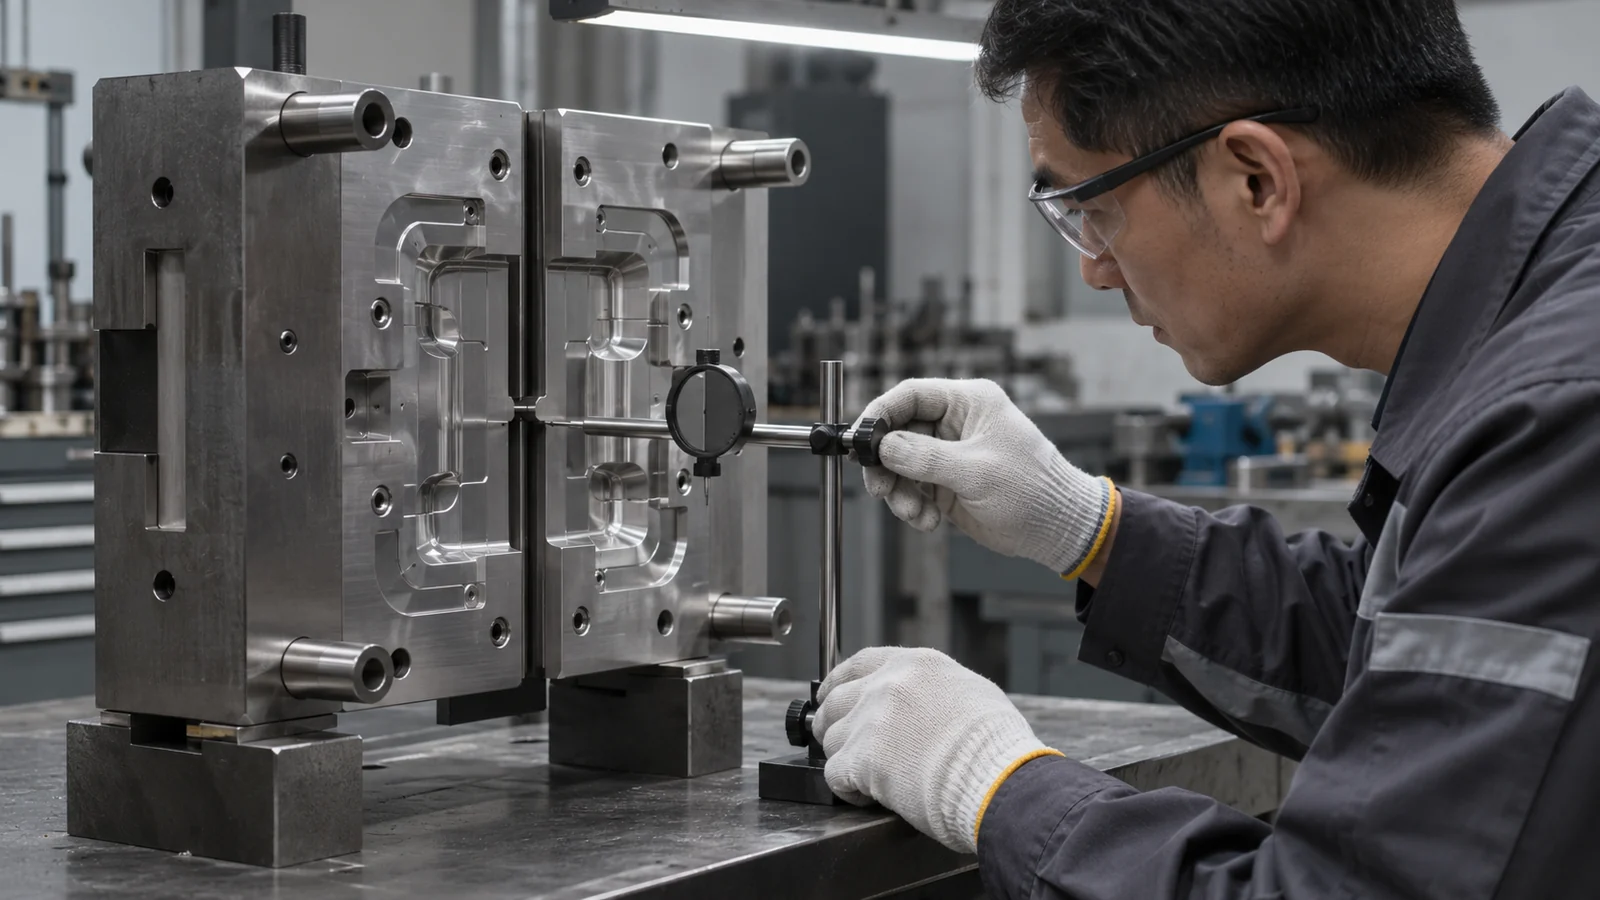
- Revisione del progetto e della producibilità. Confermare l'ultima revisione CAD e del disegno, le dimensioni critiche, lo sformo, le transizioni di parete, i vincoli dei punti di iniezione, le zone estetiche e gli eventuali sottosquadri. Una geometria irrisolta in questa fase spesso ritorna più tardi come rilavorazione dello stampo.
- Concetto e specifica dello stampo. Concordare il numero di cavità, l'approccio per anima e cavità, la strategia di estrazione, le aspettative sulla superficie e il volume di produzione previsto. Il progettazione professionale di stampi a iniezione deve riflettere come il pezzo sarà realizzato e controllato, non solo se lo stampo può chiudersi.
- Acciaio e componenti acquistati. La disponibilità di acciaio adeguato, componenti per hot runner, parti standard della base stampo e inserti speciali può influire sul percorso critico. Confermare presto la distinta base rende visibili le ipotesi di pianificazione.
- Costruzione dell'attrezzatura e prima prova. La lavorazione meccanica, l'adattamento, l'assemblaggio e la prova di stampaggio iniziale rivelano se l'attrezzatura riempie, compatta, raffredda ed estrae il pezzo come previsto. Una prima prova è una tappa di apprendimento, non una prova automatica di idoneità alla produzione.
- Correzione e validazione. Possono essere necessarie modifiche all'acciaio, allo sfiato, al raffreddamento o ai parametri di processo. Il piano strutturato di prove e validazione dello stampo deve definire quali evidenze sono richieste prima dell'approvazione.
- Rilascio alla produzione. L'approvazione finale può dipendere da rapporti dimensionali, campioni estetici, tracciabilità dei materiali, imballaggio e revisioni firmate. Cicli di revisione lenti possono prolungare il calendario anche dopo che l'attrezzatura è in grado di stampare pezzi accettabili.
Cinque segnali di ritardo da individuare presto
- Input di progettazione discordanti. Il modello CAD, il disegno 2D e la specifica scritta mostrano revisioni o requisiti diversi.
- Caratteristiche critiche non identificate. Il team non sa quali dimensioni o superfici determinano accoppiamento, tenuta, assemblaggio o aspetto.
- Il materiale è denominato in modo troppo generico. Viene fornito un nome di famiglia senza il grado esatto, il colore, il rinforzo o la fonte approvata necessari per il progetto.
- La responsabilità dell'approvazione non è chiara. I campioni circolano, ma nessuna persona o team è responsabile dell'accettazione di dimensioni, estetica e funzionalità.
- Le modifiche arrivano dopo le decisioni sull'acciaio. Le modifiche a gate, linea di divisione o azioni laterali vengono richieste quando il concept dello stampo è già stato definito.
Questi non sono motivi per saltare la revisione ingegneristica. Sono motivi per fornire le informazioni corrette in anticipo, mentre le modifiche sono ancora più facili da valutare.
Cosa possono fare gli acquirenti prima dell'avvio dello stampo
Un passaggio di consegne breve e completo è spesso più prezioso di una lunga catena di email. Prima di confermare la pianificazione, fornire:
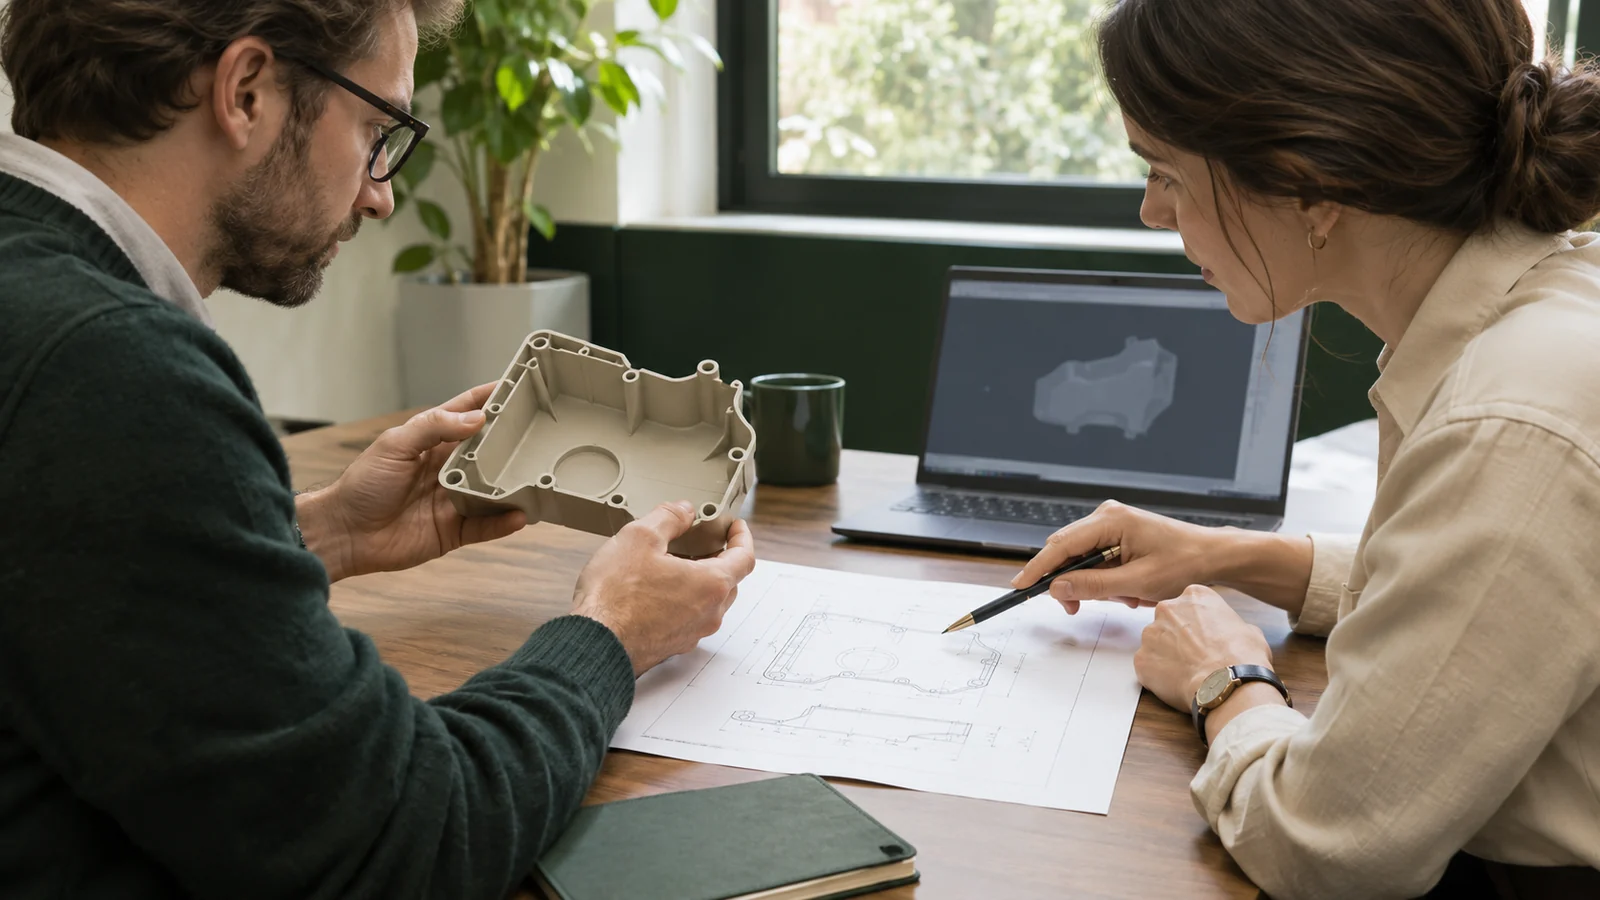
- il modello 3D controllato e la revisione del disegno;
- il grado esatto di resina, il colore e le eventuali alternative consentite;
- la domanda annua, il modello di ordine previsto e le ipotesi sulla durata prevista dello stampo;
- le dimensioni critiche per la funzionalità e il modo in cui il componente si interfaccia con i componenti accoppiati;
- gli standard estetici, i riferimenti di texture e le aree che devono rimanere prive di segni di gate o di espulsione;
- il metodo di ispezione, il responsabile dell'approvazione dei campioni e la documentazione richiesta;
- i vincoli di imballaggio, etichettatura e spedizione che influiscono sul rilascio.
Se alcune decisioni non sono definitive, elencale come voci aperte con un responsabile e una data di scadenza. Ciò rende esplicito il rischio di pianificazione e aiuta il team di progetto a distinguere un vero ritardo di produzione da un ritardo dovuto all'attesa di approvazione.
Domande frequenti
Il tempo ciclo di stampaggio può indicarmi il lead time del progetto?
No. Il tempo ciclo descrive l'intervallo per produrre uno shot una volta che lo stampo è in funzione. Il lead time del progetto include anche progettazione, attrezzaggio, prove, correzioni, approvazioni e pianificazione della produzione.
Un componente più semplice significa sempre uno stampo più rapido?
Non necessariamente. Un componente relativamente semplice può comunque richiedere una finitura superficiale impegnativa, un accoppiamento stretto, una resina speciale o un piano di ispezione complesso. La geometria è solo uno dei fattori che influenzano la pianificazione.
È possibile apportare modifiche al progetto durante la costruzione dello stampo?
A volte, ma l'impatto dipende da quali superfici e componenti sono già completati. Le modifiche che interessano linee di divisione, shutoff, punti di iniezione, raffreddamento o azioni laterali devono essere valutate sia per i costi sia per la pianificazione prima dell'approvazione.
Cosa dovrebbe includere un fornitore in una stima del lead time?
Chiedi quali milestone sono incluse, quali ipotesi si applicano, quando è prevista la prima prova, come vengono gestiti i cicli di correzione e quali approvazioni del cliente sono necessarie. Una data senza questi limiti è difficile da confrontare con un altro preventivo.