
Le délai de moulage par injection n'est pas une simple horloge qui démarre à l'émission d'un bon de commande. C'est la somme des décisions de conception, de la construction de l'outillage, de la disponibilité des matières, des retours d'essais et du temps nécessaire pour approuver une pièce stable. Un projet peut avancer rapidement en usinage et perdre néanmoins des semaines si le plan, la nuance de résine, les critères d'inspection ou le responsable des révisions ne sont pas clairs.
Pour les acheteurs, la question utile n'est pas “ Combien de jours prend le moulage ? ” mais “ Quelle décision non résolue risque le plus de bloquer le prochain jalon ? ” Ce guide cartographie le planning par point de décision, afin que l'équipe puisse réduire les attentes évitables sans considérer la validation comme sacrifiable.
Dans cet article
- Pourquoi le planning se comporte comme une chaîne
- Les jalons qui façonnent le délai
- Cinq signaux de retard à détecter tôt
- Ce que les acheteurs peuvent faire avant le démarrage de l'outillage
- Questions fréquentes
Pourquoi le planning se comporte comme une chaîne
Chaque phase transmet une décision à la suivante. L'outillage ne peut pas être finalisé autour d'une ligne de joint, d'une entrée ou d'un tiroir encore en évolution ; un essai ne peut pas être jugé selon des critères d'acceptation non convenus ; et l'approbation de production ne peut pas reposer sur un échantillon fabriqué dans une nuance de résine différente de la matière prévue.
C'est pourquoi une simple estimation de “ construction d'outillage ” peut être trompeuse. Elle peut décrire la fenêtre de fabrication de l'atelier, mais pas la clarification de conception, l'approvisionnement en matières, la planification des essais, les travaux correctifs, l'inspection ou l'approbation client. Un plan réaliste identifie ces transferts au lieu de les masquer derrière un seul chiffre.
Pour un projet utilisant moulage par injection plastique, la géométrie de la pièce et l'intention de production doivent être examinées ensemble. Un changement de géométrie qui paraît mineur sur un écran CAO peut modifier les plans de joint, l'accès au refroidissement, l'éjection ou le plan d'inspection.
Les jalons qui façonnent le délai
Utilisez les jalons pour localiser le risque de planning, non pour laisser entendre que chaque projet suit une durée identique. La séquence ci-dessous est typique, mais le chevauchement et le calendrier dépendent de la pièce, de l'architecture de l'outillage, de la disponibilité des matières et des responsabilités d'approbation.
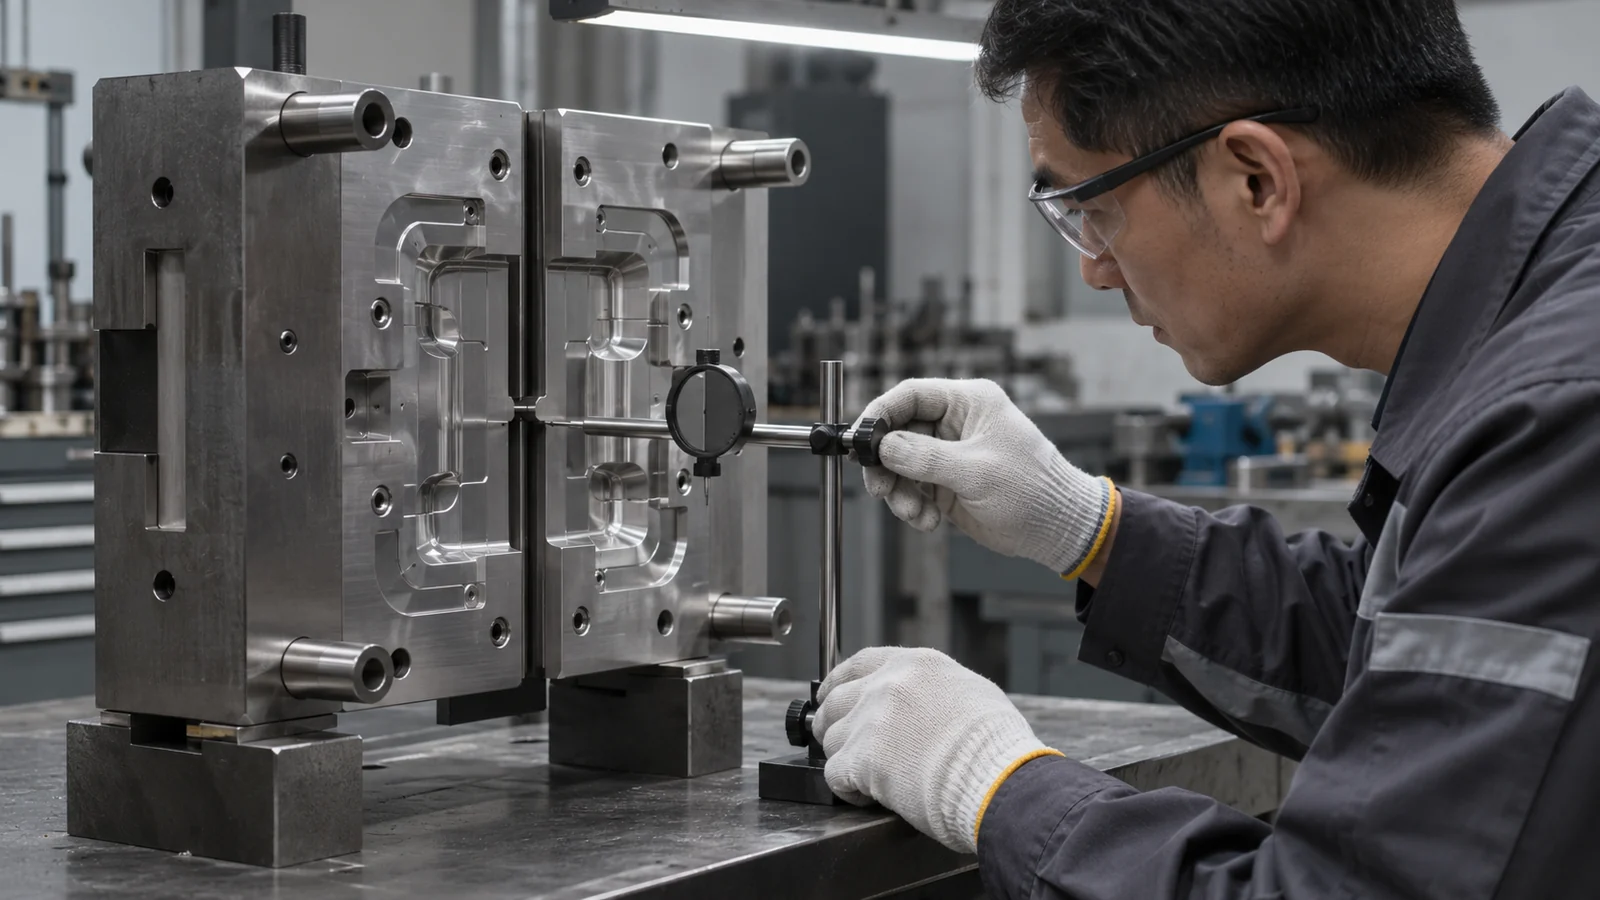
- Revue de conception et de fabricabilité. Confirmer la dernière révision de la CAO et du plan, les dimensions critiques, la dépouille, les transitions d'épaisseur, les contraintes d'entrée, les zones esthétiques et tout contre-dépouille. Une géométrie non résolue à ce stade revient souvent plus tard sous forme de reprise d'outillage.
- Concept et spécification de l'outillage. S'accorder sur le nombre d'empreintes, l'approche noyau et empreinte, la stratégie d'éjection, les attentes de surface et le volume de production prévu. Le conception de moules d'injection doit refléter la façon dont la pièce sera fabriquée et contrôlée, et pas seulement si le moule peut se fermer.
- Acier et composants achetés. La disponibilité d'un acier adapté, des composants de canal chaud, des pièces standard de base de moule et des inserts spéciaux peut affecter le chemin critique. Confirmer la nomenclature dès le départ rend visibles les hypothèses de planning.
- Construction de l'outillage et premier essai. L'usinage, l'ajustage, l'assemblage et l'essai de moulage initial révèlent si l'outil remplit, compacte, refroidit et démoule la pièce comme prévu. Un premier essai est une étape d'apprentissage, et non une preuve automatique de l'aptitude à la production.
- Correction et validation. Des modifications peuvent être nécessaires sur l'acier, l'éventage, le refroidissement ou les paramètres de process. Le plan d'essai et de validation du moule doit définir les preuves requises avant approbation.
- Libération en production. L'approbation finale peut dépendre des rapports dimensionnels, des échantillons d'aspect, de la traçabilité des matières, de l'emballage et des révisions signées. Des cycles de revue lents peuvent allonger le calendrier même lorsque l'outil est capable de mouler des pièces acceptables.
Cinq signaux de retard à détecter tôt
- Les données d'entrée de conception sont contradictoires. Le modèle CAO, le plan 2D et la spécification écrite présentent des révisions ou des exigences différentes.
- Les caractéristiques critiques ne sont pas identifiées. L'équipe ne sait pas quelles dimensions ou surfaces déterminent l'ajustement, l'étanchéité, l'assemblage ou l'aspect.
- La matière est désignée de façon trop générale. Un nom de famille est fourni sans la nuance exacte, la couleur, le renfort ou la source approuvée nécessaire au projet.
- La responsabilité de l'approbation n'est pas claire. Des échantillons circulent, mais aucune personne ni équipe n'est responsable de l'acceptation des dimensions, de l'aspect et de la fonction.
- Les modifications arrivent après les décisions relatives à l'acier. Des modifications de seuil d'injection, de plan de joint ou de tiroir sont demandées alors que le concept de l'outil est déjà validé.
Ce ne sont pas des raisons de sauter la revue d'ingénierie. Ce sont des raisons de faire remonter les bonnes informations plus tôt, tant que les modifications restent plus faciles à évaluer.
Ce que les acheteurs peuvent faire avant le démarrage de l'outillage
Une transmission courte et complète vaut souvent mieux qu'un long fil d'e-mails. Avant de valider le planning, fournissez :
- le modèle 3D contrôlé et l'indice de plan ;
- la nuance exacte de résine, la couleur et les éventuelles alternatives autorisées ;
- le besoin annuel, le profil de commandes attendu et les hypothèses de durée de vie de l'outil ;
- les dimensions critiques pour la fonction et la manière dont la pièce s'interfère avec les composants homologues ;
- les standards d'aspect, les références de texture et les zones qui doivent rester exemptes de marques de seuil d'injection ou d'éjecteur ;
- la méthode de contrôle, le responsable de l'approbation des échantillons et la documentation requise ;
- les contraintes d'emballage, d'étiquetage et d'expédition qui influent sur la libération.
Si certaines décisions ne sont pas définitives, listez-les comme points ouverts avec un responsable et une échéance. Cela rend le risque de planning explicite et aide l'équipe projet à distinguer un véritable retard de fabrication d'un retard d'attente d'approbation.
Questions fréquentes
Le temps de cycle de moulage peut-il m'indiquer le délai de réalisation du projet ?
Non. Le temps de cycle décrit l'intervalle nécessaire pour produire une injection une fois que le moule est en fonctionnement. Le délai de réalisation du projet comprend également la conception, l'outillage, les essais, les corrections, les approbations et la planification de la production.
Une pièce plus simple signifie-t-elle toujours un outil plus rapide ?
Pas nécessairement. Une pièce relativement simple peut tout de même exiger un état de surface exigeant, un ajustement serré, une résine spéciale ou un plan d'inspection complexe. La géométrie n'est qu'un des facteurs déterminant le planning.
Des modifications de conception peuvent-elles être apportées pendant la fabrication de l'outil ?
Parfois, mais l'impact dépend des surfaces et des composants déjà terminés. Les modifications touchant les plans de joint, les portées d'étanchéité, les seuils d'injection, le refroidissement ou les tiroirs doivent être examinées sous l'angle du coût et du planning avant approbation.
Que doit inclure un fournisseur dans une estimation de délai ?
Demandez quels jalons sont inclus, quelles hypothèses s'appliquent, quand le premier essai est prévu, comment les cycles de correction sont gérés et quelles approbations client sont nécessaires. Une date sans ces précisions est difficile à comparer avec une autre offre.