
La rimozione dell'ingresso separa la parte stampata dal suo canale o rimuove il residuo dell'ingresso lasciato nel punto di entrata. L'obiettivo non è semplicemente far sparire l'ingresso: il bordo finito deve preservare accoppiamento, aspetto e funzione senza incrinare la parte o lasciare una sporgenza tagliente. Metodi di rimozione dell'ingresso delle parti stampate a iniezione devono essere selezionati in base alla geometria dell'ingresso, al comportamento della resina, al volume di produzione e ai limiti di residuo indicati nel disegno.
Specificare il residuo dell'ingresso prima di selezionare un utensile
Il residuo dell'ingresso è il segno o la sporgenza rimanente nel punto in cui l'ingresso è stato separato. Definire l'altezza o il profilo consentito, la posizione, il limite di bordo tagliente e lo stato estetico sul disegno della parte. Un bordo nascosto non funzionale e una superficie di tenuta visibile richiedono controlli diversi.
Poi identificare come è alimentata la parte: a bordo, a linguetta, a ventaglio, a perno, a canale caldo o con un'altra configurazione. Le dimensioni, l'orientamento e lo spessore di parete locale dell'ingresso influenzano il comportamento della separazione. La tenacità della resina, il riempitivo, la temperatura e la condizionatura possono anche influire sul fatto che l'ingresso si tagli in modo netto o laceri la parte.
Confrontare gli approcci di separazione in base a controllo e volume
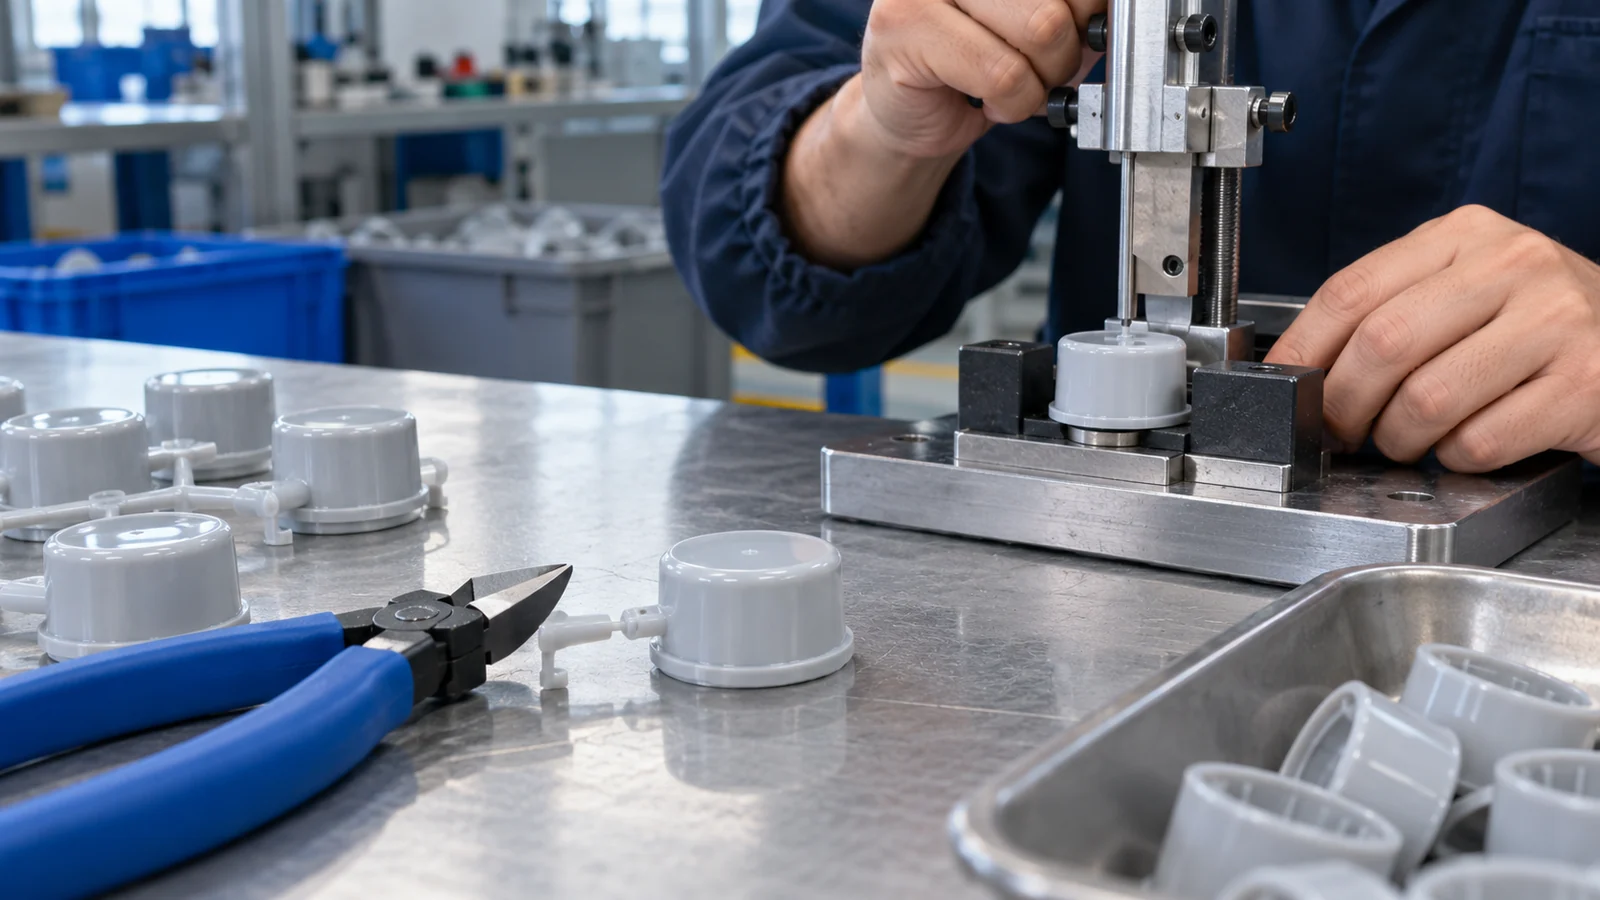
Il taglio manuale può essere flessibile quando i volumi sono bassi o gli ingressi sono facilmente accessibili, ma il risultato dipende dalla tecnica dell'operatore, dalle condizioni della lama e dal supporto della parte. Un utensile manuale guidato o un'attrezzatura possono rendere più ripetibile la posizione del taglio. I tagliatori automatizzati possono supportare una maggiore produttività quando la parte può essere posizionata in modo coerente e l'utensile può accedere all'ingresso senza sollecitare caratteristiche fragili.
Alcune parti possono separarsi tramite un ingresso a rottura prestabilito o una funzione di distacco, ma ciò deve essere progettato e validato; uno scatto non controllato può propagare una cricca nel prodotto. I sistemi a canale caldo possono eliminare un canale convenzionale in alcune configurazioni, ma lasciano comunque un residuo dell'ingresso che richiede considerazione. Il processo di rimozione dell'ingresso del sito deve essere allineato al disegno effettivo e ai requisiti di ispezione.
| Approccio | Idoneità potenziale | Rischio da controllare |
|---|---|---|
| Taglio manuale | Accesso alla gate, volume ridotto, varianti flessibili | Variazione, scivolamenti, parte non supportata |
| Rifilatura con attrezzatura guidata | Posizionamento ripetibile e requisito sul bordo | Usura dell'attrezzatura o posizionamento errato |
| Taglio automatizzato | Posizionamento stabile del pezzo e volume ricorrente | Accesso utensile, coerenza del ciclo, danneggiamento del pezzo |
| Breakaway progettato | Gate progettata per una separazione controllata | Rottura o piano di frattura incoerente |
Progettare il punto di iniezione per la rimozione, non solo per il riempimento
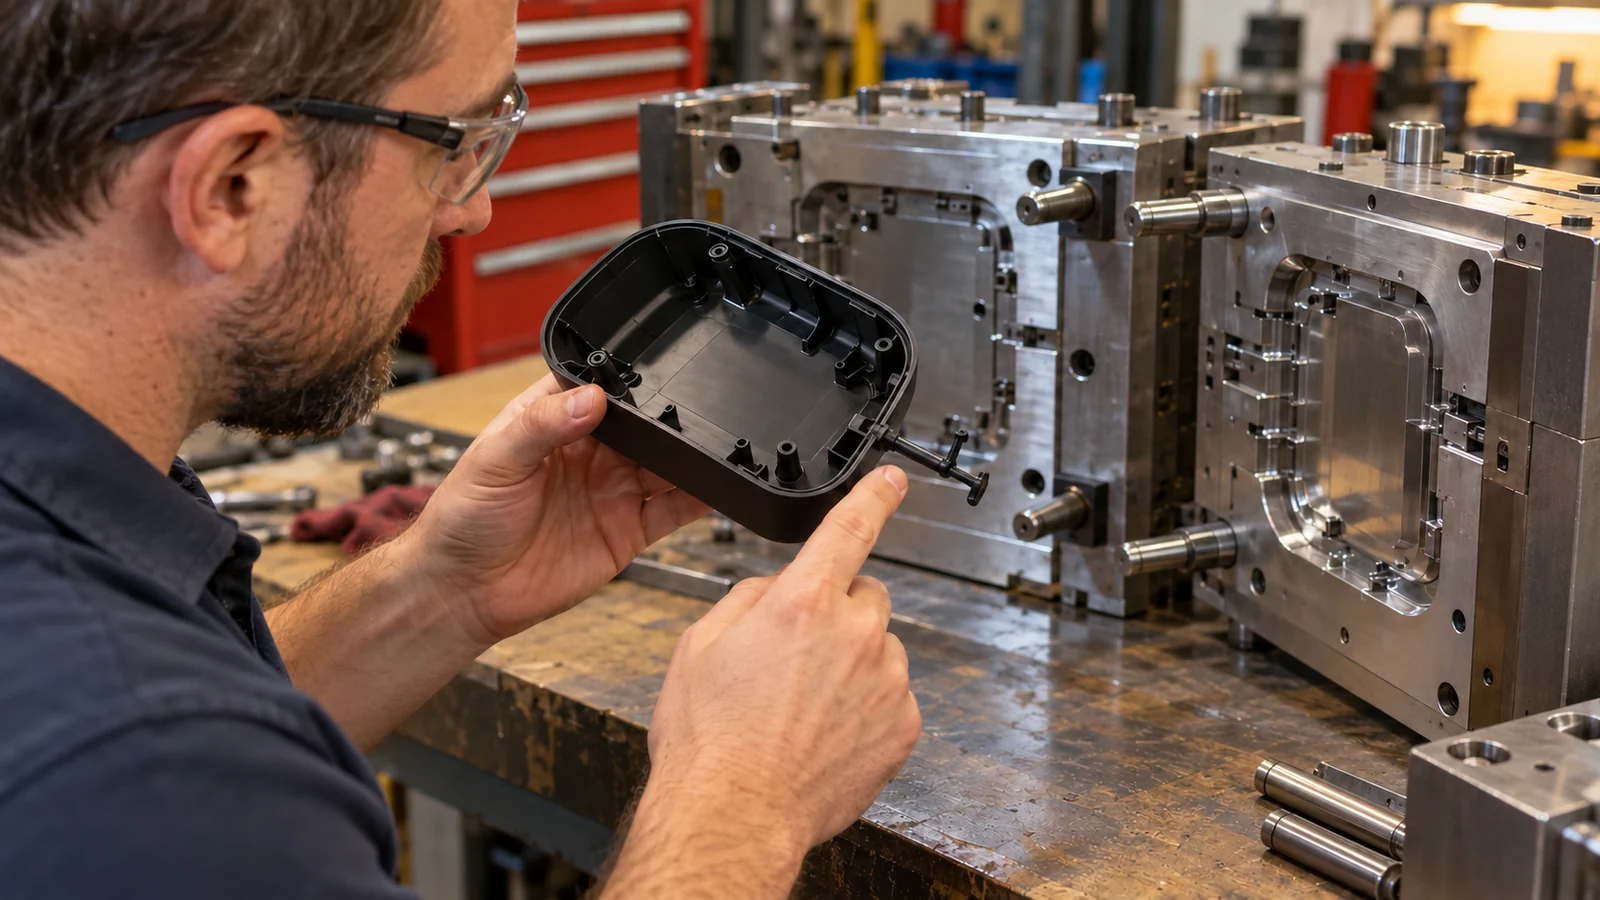
Il design del punto di iniezione influisce sia sul riempimento della cavità sia sulla finitura a valle. Posizionare il punto di iniezione dove la vestigia può essere accettata, l'utensile può raggiungerla e il pezzo può essere supportato durante la separazione. Evitare di posizionare un punto di iniezione su una parete sottile non supportata o accanto a uno snap, una guarnizione o un bordo estetico, a meno che il metodo di rimozione non sia stato collaudato in quella posizione.
Garantire un accesso sufficiente per l'utensile selezionato e un datum del pezzo chiaro per qualsiasi attrezzatura di rifilatura. Se la posizione del punto di iniezione è nascosta dopo l'assemblaggio, verificare comunque che il residuo non possa interferire con accoppiamenti, cablaggi, flusso di fluido o movimentazione. Considerare se il pezzo può essere trattenuto senza schiacciare o graffiare la sua superficie stampata.
Verificare il taglio senza danneggiare la parte
Ispezionare l'area del punto di iniezione per sporgenze residue, scalfitture, imbiancamento, cricche, bordi taglienti e distorsioni locali. Se il punto di iniezione è vicino a un'interfaccia critica, includere un controllo di accoppiamento o funzionale oltre alla revisione visiva. Concordare illuminazione, distanza di osservazione e frequenza di campionamento dove l'accettazione estetica è soggettiva.
- Definire il bordo finito: specificare la vestigia consentita e i danni vietati.
- Provare pezzi rappresentativi: includere la normale variazione di resina, stampaggio e condizione del punto di iniezione.
- Confermare supporto e accesso: verificare l'aderenza dell'attrezzatura e l'accesso dell'utensile.
- Ispezionare le modalità di guasto: cercare cricche, imbiancamento, bave e interferenze di accoppiamento.
- Monitorare l'usura dell'utensile: verificare che un utensile da taglio o un'attrezzatura rimanga entro il piano di accettazione.
Se il punto di iniezione si lacera ripetutamente o lascia materiale in eccesso, esaminare insieme le dimensioni del punto di iniezione, il comportamento del materiale, il supporto del pezzo e le condizioni di taglio invece di aumentare la forza alla cieca.
Domande frequenti
La rimozione del punto di iniezione equivale alla sbavatura?
No. La rimozione del punto di iniezione separa il pezzo stampato dal suo punto di alimentazione progettato o rifila il suo residuo. La sbavatura rimuove il materiale in eccesso non intenzionale sulle linee di divisione, sugli sfiati o su altri confini dello stampo.
Il residuo del punto di iniezione può essere invisibile?
Non sempre. Un risultato a filo o minimamente visibile dipende dal design del punto di iniezione, dalla resina, dalla geometria del pezzo e dal metodo di rimozione. Il disegno deve definire un requisito di aspetto realizzabile.
La rimozione del punto di iniezione deve essere inclusa nella revisione del design del pezzo?
Sì. La posizione del punto di iniezione, l'accesso della fresa, il supporto del pezzo e i limiti di accettazione influenzano il design dello stampo e dell'assemblaggio. Risolverli prima che l'attrezzatura di produzione sia finalizzata.
Una buona rimozione del punto di iniezione è progettata nel pezzo: definire il residuo, supportare il taglio e ispezionare il bordo in base alla funzione che deve preservare.