
Le linee di flusso nello stampaggio a iniezione spesso ritornano perché una modifica al processo sposta la linea visibile senza rimuovere il meccanismo. La linea può registrare un fronte di flusso freddo, un'esitazione, il jetting dal gate, una velocità instabile, una transizione di spessore o una differenza di replicazione superficiale. Per correggerla in modo permanente, correlare la linea alla posizione di riempimento e alla geometria prima di modificare temperatura o velocità.
Test utile più rapido: eseguire una sequenza di short-shot e sovrapporre la linea visibile al fronte di flusso in avanzamento. Se la linea segue un punto di esitazione o riaccelerazione, la geometria del pezzo e il profilo di velocità indicano già dove indagare.
In questo articolo:
- Identificare la famiglia della linea
- Trovare il fattore geometrico scatenante
- Stabilizzare il fronte di flusso
- Verificare la replicazione superficiale e termica
- Verificare su una finestra di processo
- Domande frequenti
Non tutte le linee sulla superficie sono lo stesso difetto
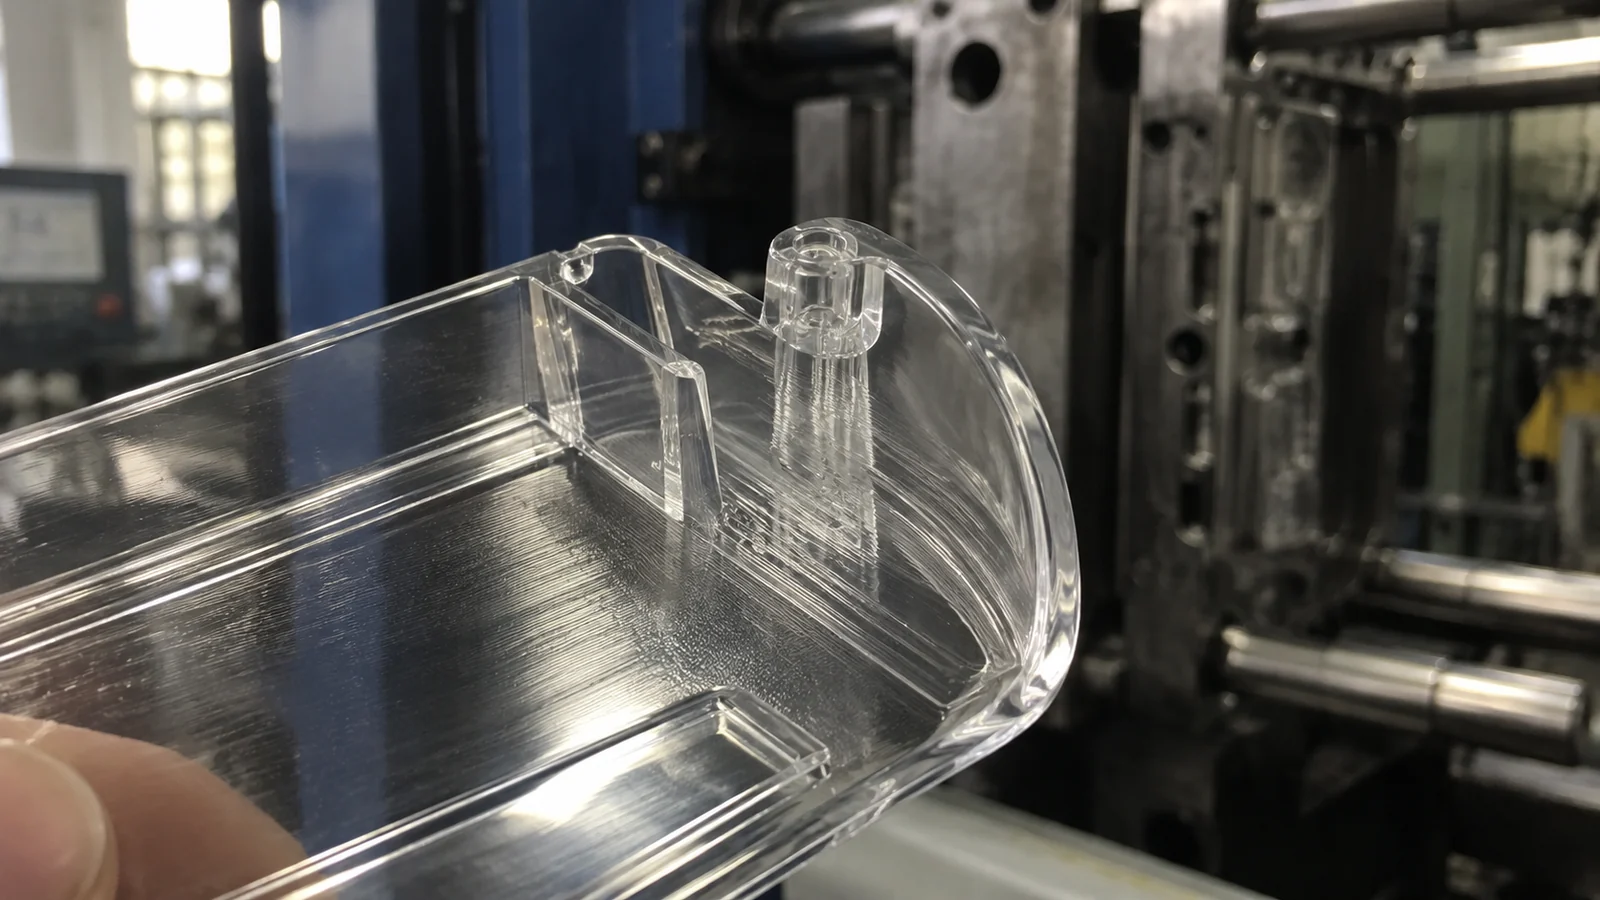
Un'onda ripetuta vicino al gate può indicare jetting o flusso iniziale instabile. Una linea dopo una nervatura o un'espansione improvvisa può registrare un'esitazione. Un confine da opaco a lucido può derivare da un cambiamento nel contatto superficiale o nella temperatura del fronte di flusso. Una linea di saldatura si forma dove i fronti si incontrano e richiede un percorso di correzione diverso.
Ispezionare entrambi i lati del pezzo e confrontare le cavità. Notare se la linea è in rilievo, incavata, con lucentezza diversa o visibile solo con determinate illuminazioni. Sui pezzi trasparenti, osservare anche in luce trasmessa perché una sottile variazione di superficie o di orientamento può essere più evidente otticamente che esteticamente.
La linea spesso inizia dove il flusso perde slancio
Cambiamenti bruschi di spessore, transizioni da sottile a spesso, nervature, boss e grandi regioni aperte modificano la velocità locale e il raffreddamento. Il fuso può esitare in un ramo sottile mentre un'altra regione si riempie, poi ripartire con una pelle più fredda. Quella ripartenza può rimanere visibile come un confine.
Arrotondare le transizioni dove la funzione lo consente, mantenere graduali i cambiamenti di parete ed evitare un gate che inietti in uno spazio aperto senza contatto con la parete. Lo spostamento di un gate può migliorare una superficie spostando però una linea di saldatura nel percorso ottico, quindi valutare l'intero schema di riempimento.
Controllare la velocità nella posizione del difetto, non solo sulla macchina
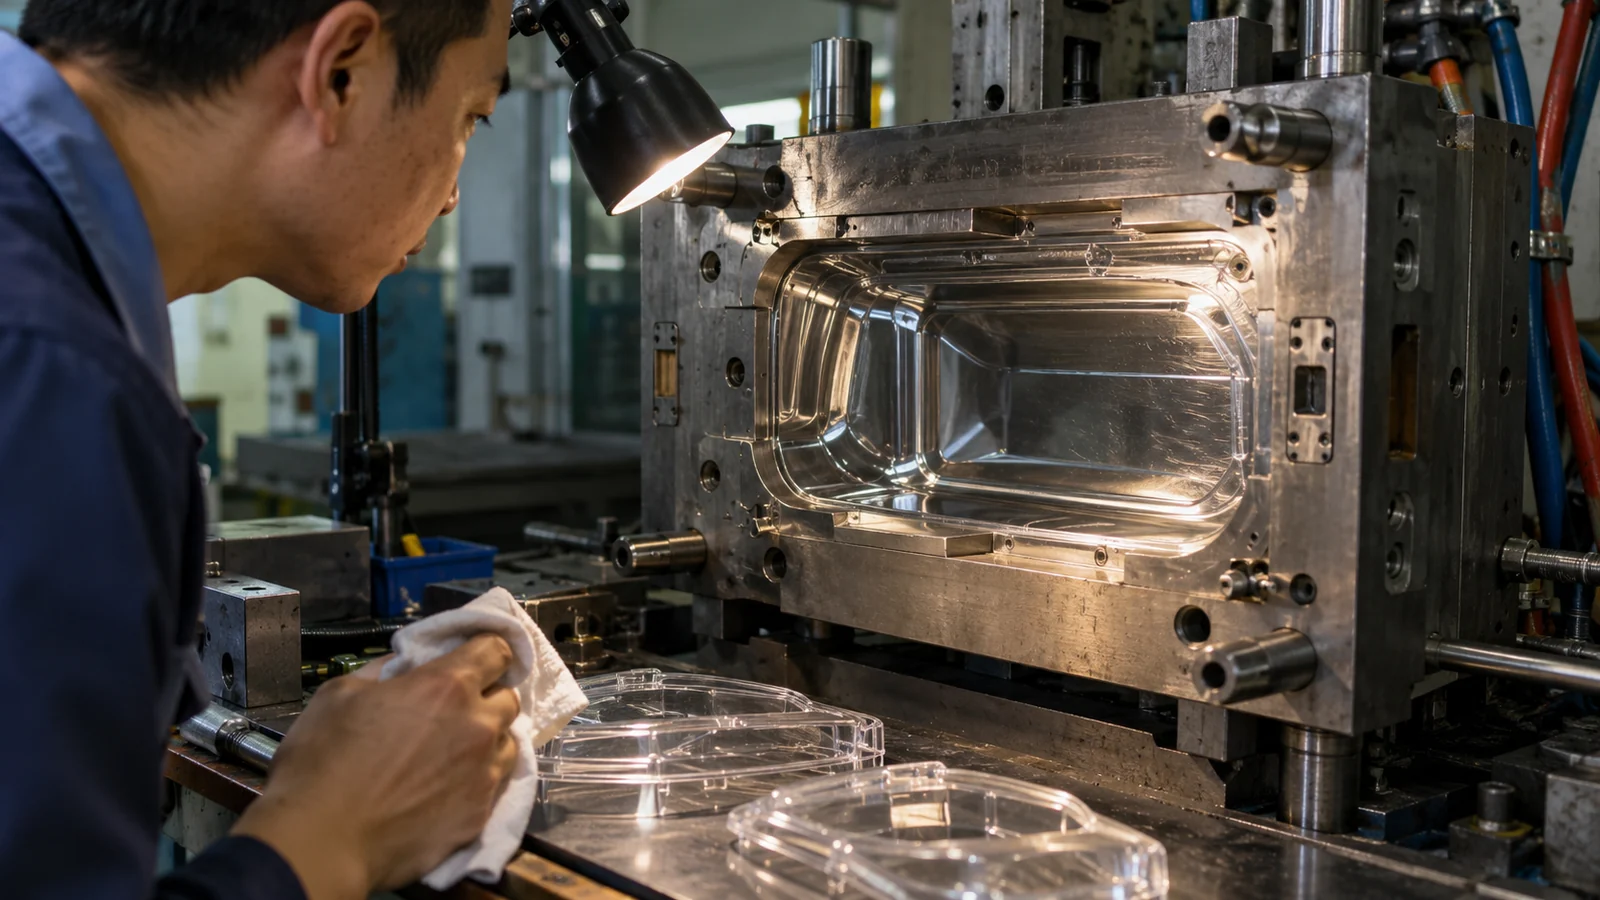
La velocità della vite della macchina non è la stessa della velocità del fronte di flusso. Poiché l'area di flusso proiettata della cavità cambia, il fronte può accelerare o rallentare anche a una velocità programmata costante. Utilizzare un riempimento a stadi basato sulla posizione della vite e sull'evidenza di short-shot per gestire la transizione critica.
La temperatura del fuso e dello stampo influenza per quanto tempo la superficie rimane in grado di replicare l'acciaio. Aumentarle può migliorare un segno a freddo, ma cambia anche il ciclo, il ritiro e il rischio di degradazione. Confermare le condizioni effettive del fuso e dello stampo e rimanere all'interno della finestra di processo del fornitore della resina.
La finitura superficiale può rivelare un confine termico
Una faccia ottica lucidata mostra piccole differenze di replicazione. Una temperatura dello stampo non uniforme, la contaminazione, i depositi di sfogo o la texture locale dell'acciaio possono rendere visibile un confine di flusso. Pulire e ispezionare la cavità prima di costruire una correzione di processo complessa attorno a una superficie danneggiata.
Lo sfogo è importante nella regione in cui l'aria viene compressa. Sfoghi ostruiti possono modificare il contatto superficiale o creare bruciature e depositi. Una correzione dello sfogo deve essere confermata per il rischio di bava su tutta la finestra di pressione consentita.
Una correzione estetica deve sopravvivere alla variazione normale
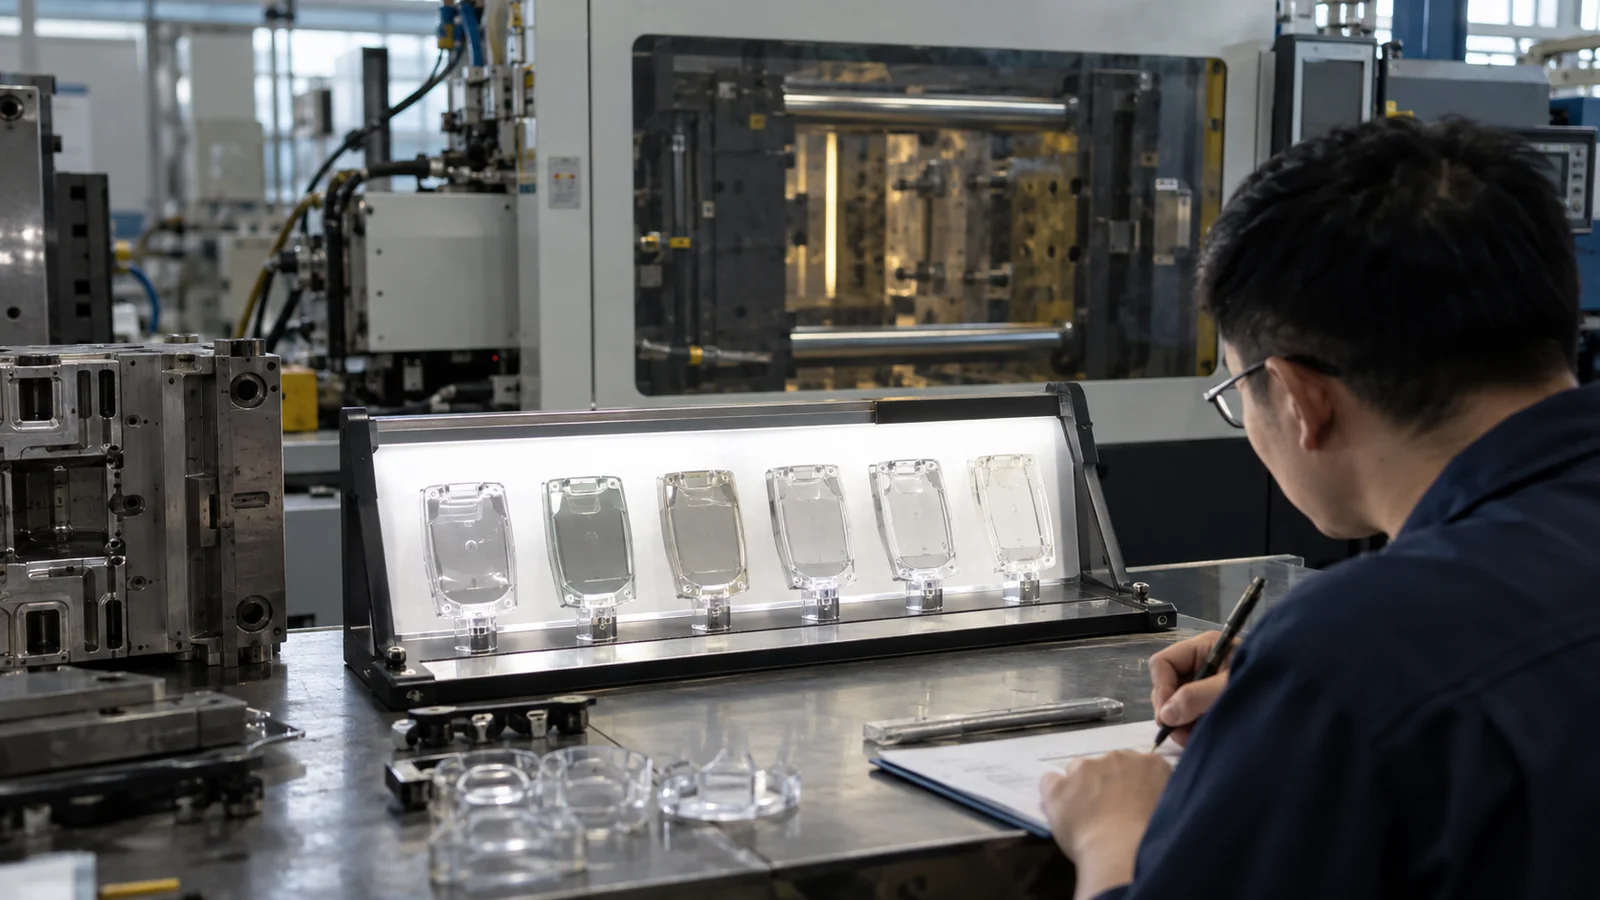
Una volta che il segno migliora, testare la soluzione su lotti di materiale realistici, cavità, temperature dello stampo e interruzioni del ciclo. Monitorare lo stesso standard di illuminazione e visualizzazione. Un'impostazione che nasconde il segno solo a una temperatura elevata non è un controllo di produzione robusto.
Per Stampaggio a iniezione ottico e trasparente, aggiungere controlli in luce trasmessa o funzionali dove il componente guida, forma o distribuisce la luce. Un confine visivamente accettabile può comunque alterare il percorso ottico.
| Evidenza | Prima ipotesi | Controllo successivo |
|---|---|---|
| Onde immediatamente dopo l'ingresso | Jetting o ingresso instabile | Direzione del gate e velocità iniziale |
| Linea dopo il cambio di spessore | Esitazione o riaccelerazione | Riempimenti corti e riempimento a stadi |
| Confine di lucidatura a una cavità | Problema locale di superficie o temperatura | Ispezione di cavità, sfiati e raffreddamento |
Definire la visibilità prima di ottimizzarla via
Concordare la fonte di luce, l'angolo, lo sfondo, la distanza di osservazione e la zona di ispezione. Una linea invisibile sotto luce diffusa ambientale può essere evidente sotto una retroilluminazione del cruscotto o alla luce solare. Condizioni di ispezione stabili impediscono che un processo venga regolato in base all'angolo di visuale di una persona.
Quando si invia un pezzo per la risoluzione dei problemi, includere riempimenti corti, un campione non rifilato, l'identità della cavità, le informazioni su gate e spessore di parete, la gradazione della resina e le impostazioni dei periodi buoni e cattivi. Il contrasto tra questi periodi è spesso più utile di un singolo foglio di setup nominale.
Distinguere una correzione robusta da una maschera cosmetica
La texture, il rivestimento o la tinta possono ridurre la visibilità, ma potrebbero solo mascherare un'instabilità di flusso. Se il segno rappresenta anche sollecitazione, saldatura debole o replica scarsa, nasconderlo non risolve la funzione. Confermare i risultati dimensionali e meccanici prima di accettare un'operazione secondaria cosmetica come soluzione permanente.
Una correzione robusta dovrebbe rimanere efficace durante l'avvio, la produzione nominale e la variazione prevista di lotto di resina, temperatura dello stampo e ciclo. Documentare l'evidenza del riempimento corto e il meccanismo che è cambiato. Tale registro aiuta i futuri tecnici a recuperare il processo senza ripetere regolazioni casuali.
Domande Frequenti
L'iniezione più veloce rimuoverà sempre i segni di flusso?
No. Può mantenere il fronte più caldo, ma può anche creare jetting, shear o gas intrappolato. Abbinare la velocità alla posizione del difetto.
La lucidatura dello stampo può rimuovere il segno?
Solo se la condizione superficiale è la causa. La lucidatura non corregge l'esitazione, il getto del punto di iniezione o un confine termico instabile e può modificare la forma ottica.
Perché il segno ritorna dopo la manutenzione?
La pulizia, il riassemblaggio, il collegamento di raffreddamento, la condizione di sfiato o l'equilibrio del canale caldo possono essere cambiati. Confrontare i registri della cavità e del processo prima e dopo l'evento.