
Les défauts de moulage par co-injection sont plus faciles à diagnostiquer lorsque vous lisez la surface comme la preuve de la façon dont la peau et le cœur se sont déplacés dans la cavité. La percée du cœur, une couverture de peau inégale, une limite d'écoulement visible, un remplissage court ou une couleur irrégulière peuvent indiquer différentes parties de la séquence de remplissage. Le symptôme seul identifie rarement la cause : la conception du seuil d'injection, l'association des matériaux, l'état de la matière fondue, le timing, l'éventage et la géométrie peuvent interagir.
Documentez où le défaut apparaît et s'il se répète au même endroit. Comparez les pièces du début, du milieu et de la fin d'une série, puis reliez le motif à la direction d'écoulement et aux surfaces fonctionnelles de la pièce. Effectuez un changement contrôlé à la fois et vérifiez que la correction ne crée pas un nouveau défaut ailleurs.
Diagnostic rapide : cartographier le défaut, établir s'il est stable ou intermittent, identifier la limite peau/cœur et examiner la séquence avant de modifier les réglages. Ne traitez pas toute interface visible comme un défaut ; l'acceptation dépend du plan et des critères de surface.
Dans cet article :
- Cartographier le défaut avant de modifier le procédé
- Percée du cœur ou cœur exposé
- Peau inégale et interface visible
- Remplissage court, hésitation et gaz emprisonné
- Indices d'irrégularité de couleur et de contamination
- Une séquence de dépannage contrôlée
- FAQ
Cartographier le défaut avant de modifier le procédé
Enregistrez l'emplacement du défaut sur une image ou un plan de la pièce. Notez la distance au seuil d'injection, la direction d'écoulement, les changements d'épaisseur à proximité, les nervures, les trous et les évents. Indiquez s'il se produit sur une surface apparente, une surface cachée ou une interface fonctionnelle. Cela rend les observations comparables d'un cycle et d'une équipe à l'autre au lieu de se fier à la mémoire.
Distinguez les motifs stables des motifs intermittents. Un défaut qui se répète à un endroit peut être lié à la géométrie ou à l'équilibre d'écoulement ; un défaut qui se déplace ou apparaît sporadiquement peut impliquer la préparation des matériaux, la séquence machine ou une condition changeante. Ce sont des hypothèses, pas des diagnostics.
Consignez la recette approuvée et les changements récents, y compris le lot de matière, le conditionnement lorsqu'il est spécifié, le colorant, la purge, le démarrage et la maintenance. Confirmez que les pièces comparées proviennent du même moule et de la même configuration.
Percée du cœur ou cœur exposé
Si le cœur apparaît là où une peau continue est requise, déterminez si l'exposition se répète à un emplacement de front d'écoulement, à une section mince locale ou de façon intermittente. Vérifiez le trajet du seuil d'injection à la caractéristique, les transitions de paroi, le timing de séquence et si la géométrie crée un chemin de faible résistance pour le cœur. Examinez la pièce et le moule plutôt que de supposer qu'un seul réglage machine en est responsable.
Confirmez que les matériaux prévus ont été chargés et que la séquence est stable. Un changement de matière ou de couleur peut rendre plus visible une interface auparavant subtile. Si le défaut se produit à un bossage, à l'intersection de nervures ou à une transition nette, testez une hypothèse de géométrie ou de seuil d'injection parallèlement aux vérifications du procédé ; les deux peuvent s'amplifier mutuellement.
Inspectez plus que la zone exposée avant d'accepter un réglage. Une modification qui améliore une surface peut décaler l'interface ou affecter le remplissage ailleurs. Consignez l'emplacement, les pièces affectées et la limite d'exposition acceptable.
Peau inégale et interface visible
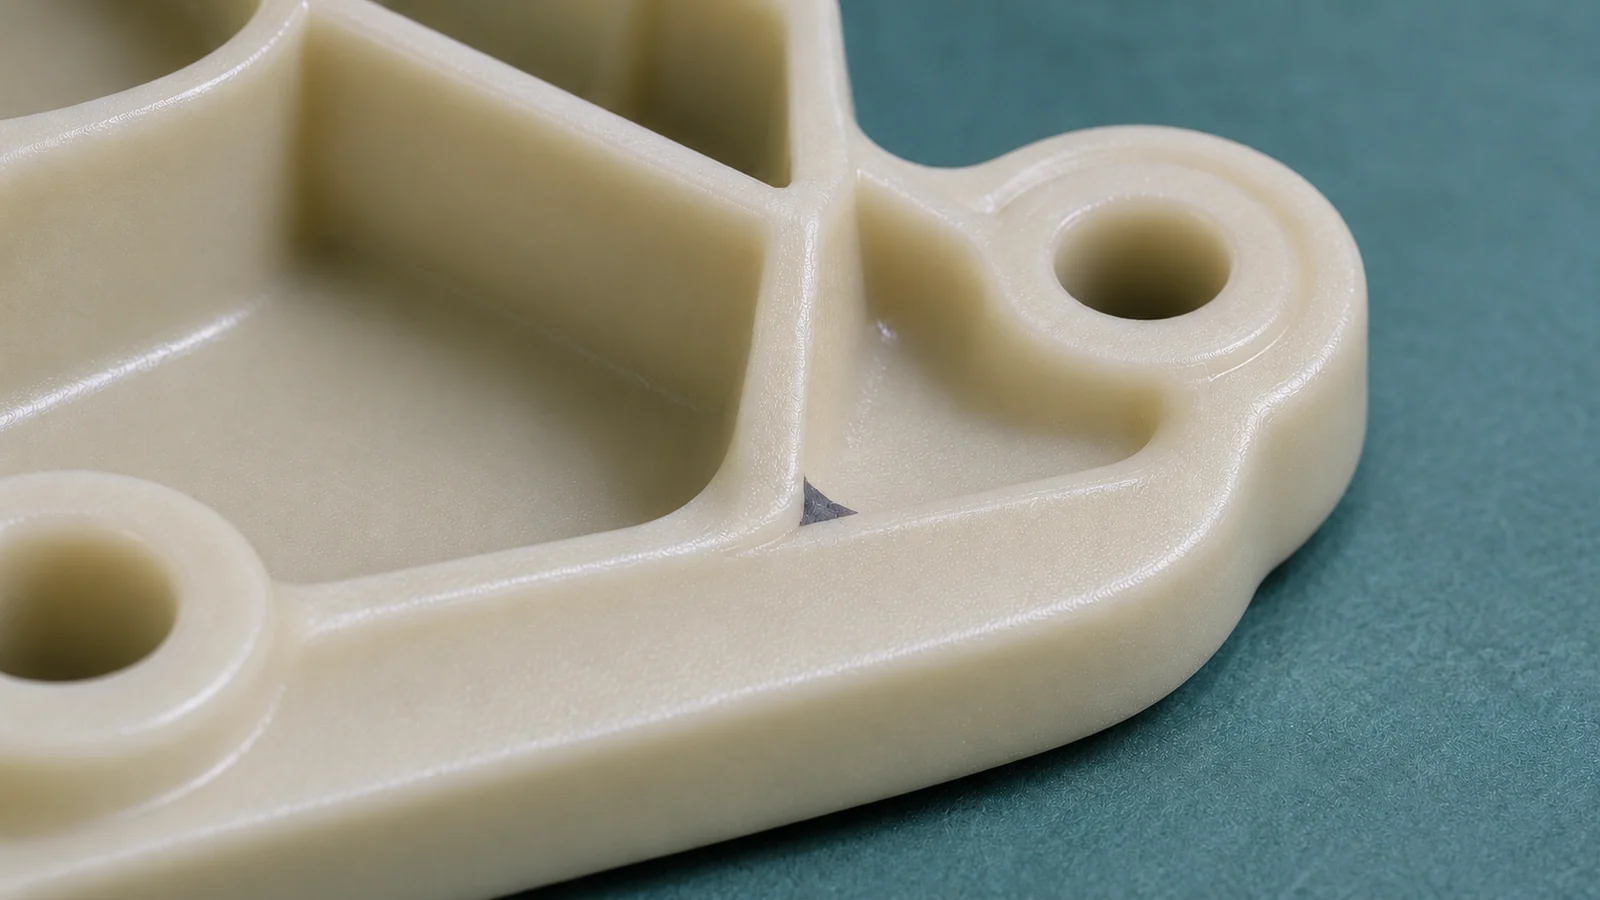
L'épaisseur de peau n'a pas besoin d'être uniforme dans toute une géométrie complexe. Si la surface présente des stries, une limite errante ou des différences localisées de brillance ou de texture, associez le motif à la longueur d'écoulement, à l'épaisseur de paroi, aux angles et aux changements de section. La géométrie peut faire varier le comportement du front d'écoulement d'une zone à l'autre.
Confirmez quels changements visuels sont hors spécification. Une interface visible peut être attendue dans une zone définie mais inacceptable sur un panneau visible par le client. Utilisez des échantillons approuvés et un éclairage, une distance et un angle d'observation constants afin que les inspecteurs classent les pièces de manière cohérente.
Vérifiez si la disposition des seuils et la séquence de remplissage assurent la couverture prévue avant de vous concentrer sur la finition. Un traitement de surface peut masquer un symptôme sans corriger une interface instable. Pour le contexte de sélection de procédé, voir le moulage bi-injection versus la co-injection; les méthodes ne doivent pas être considérées comme interchangeables.
Remplissage court, hésitation et gaz emprisonné
Suivez les manques de matière et les marques d'hésitation le long du trajet d'écoulement. Recherchez les sections minces, les longs trajets, les expansions brusques, les seuils étroits et les caractéristiques qui divisent puis réunissent l'écoulement. Inspectez les évents et l'état du plan de joint là où du gaz pourrait s'accumuler, mais ne supposez pas que tout remplissage incomplet est un problème d'évent.
Comparez la séquence peau/cœur avec la zone incomplète. Si le remplissage change après un lot, un démarrage ou un réglage de mise en route, documentez ce moment. Vérifiez l'état et la recette de la matière par rapport à la spécification approuvée avant de modifier les consignes. Lorsque les preuves pointent vers la géométrie ou une restriction de seuil, une revue d'ingénierie peut être plus appropriée qu'un réglage de production seul.
Inspectez les deux faces et les caractéristiques voisines. Le gaz piégé peut laisser des brûlures ou une décoloration ; l'hésitation peut laisser une ligne visible. Ces indices orientent l'investigation, mais des enregistrements de procédé et des essais fonctionnels sont nécessaires pour confirmer la cause et la correction.
Indices d'irrégularité de couleur et de contamination
La variation de couleur peut résulter de la matière, du colorant, de la purge, du mélange ou de l'effet visuel de matières de peau et de cœur différentes. Vérifiez l'identité des matières et des concentrés de couleur, et examinez la transition entre les séries. Déterminez si la variation suit l'écoulement, apparaît au démarrage ou change d'une pièce à l'autre.
Distinguez un véritable changement de couleur d'une différence de brillance, de texture ou de couverture de peau. Comparez une référence constante sous un éclairage convenu et inspectez la surface moulée plutôt que de vous fier uniquement à des photographies de téléphone. Les changements localisés doivent être associés au seuil et à l'écoulement ; les changements étendus ou intermittents exigent un examen de l'historique des matières et des réglages.
Lorsque les matières diffèrent, confirmez que leurs rôles et critères d'apparence sont documentés. Le sujet parent pertinent est moulage par injection plastique; la co-injection doit être évaluée comme un agencement défini de matières et de procédé, et non comme un effet de couleur générique.
Une séquence de dépannage contrôlée
- Confinez et classez. Séparez les pièces affectées, identifiez le type de défaut et consignez l'emplacement et la fréquence.
- Établir une référence. Enregistrer la recette approuvée, l'identité de la matière, l'état de démarrage et les changements récents d'outil ou de machine.
- Relier le symptôme au flux. Marquer la carotte, la direction du flux, l'interface, les changements de section et les évents sur le dessin.
- Testez une hypothèse. Modifier une seule variable approuvée ou inspecter une seule caractéristique de conception/outil ; conserver des échantillons avant et après.
- Confirmer la pièce entière. Vérifier l'aspect, les dimensions, l'assemblage ou la fonction selon le cas, ainsi que la répétabilité.
Tenir un registre des défauts avec la date, le lot de matière, l'empreinte, l'emplacement, la cause suspectée, la modification et le résultat. Cela réduit les essais-erreurs répétés et aide à distinguer les problèmes de démarrage des problèmes de conception ou de fenêtre de procédé.
FAQ
Une frontière peau-cœur visible est-elle toujours un défaut ?
Non. Ce n'est un défaut que lorsqu'elle enfreint les critères d'aspect ou de fonction convenus. Définir l'emplacement et la visibilité acceptables avant la production.
Dois-je augmenter la vitesse d'injection pour corriger une percée de cœur ?
Pas sans preuve. Le résultat dépend de l'outil, des matières, de la géométrie et de la séquence. Enregistrer une référence et tester une seule hypothèse contrôlée et approuvée.
Une pièce incomplète peut-elle être corrigée uniquement en modifiant les réglages du procédé ?
Pas toujours. L'état de la matière, la carotte et le trajet de flux, l'éventage, la géométrie et la séquence peuvent tous compter. Diagnostiquer d'abord l'emplacement et la répétabilité.
Quelles informations aident à une revue d'ingénierie ?
Fournir des photos des défauts avec les emplacements marqués, l'identification des pièces et des outils, les détails du matériau, la fréquence, les enregistrements des processus et les critères d'acceptation.