
La montée en cadence de la production par injection plastique est le passage contrôlé des premiers échantillons moulés à un procédé capable de fabriquer de manière répétée des pièces conformes aux exigences approuvées. Une première pièce réussie est un jalon utile, pas une validation de production : l'équipe doit encore résoudre les problèmes d'outillage ou de procédé, confirmer les caractéristiques critiques et convenir des preuves démontrant l'aptitude.
La montée en cadence la plus sûre repose sur des jalons décisionnels plutôt que sur une promesse calendaire. À chaque jalon, l'équipe se demande ce qui a été prouvé, ce qui reste en suspens et qui peut accepter le risque suivant. Cela évite de confondre un échantillon prometteur avec un procédé de production stable.
Dans cet article
- Pourquoi un échantillon T1 n'est pas la ligne d'arrivée
- Quatre jalons d'aptitude
- Lire les signaux avant d'augmenter la production
- Ce qui doit figurer dans la passation de production
- FAQ
Pourquoi un échantillon T1 n'est pas la ligne d'arrivée
“ T1 ” désigne couramment un essai précoce d'outillage, mais les équipes peuvent employer ce terme différemment. L'essentiel est ce que l'essai a testé. Il peut montrer que l'outil peut se fermer et se remplir, tout en laissant en suspens des questions sur les dimensions, l'aspect, l'équilibre de refroidissement, l'éjection, la stabilité du cycle ou la traçabilité matière.
Ne validez pas un procédé à partir de quelques pièces visuellement acceptables si le plan indique des dimensions ou des fonctions qui n'ont pas été vérifiées. Une pièce peut sembler propre et pourtant échouer à l'assemblage ; une dimension peut être conforme à un endroit tandis que la variation entre empreintes reste inconnue. Le plan d'essai et de validation du moule doit correspondre aux besoins réels d'acceptation du projet.
Quatre jalons d'aptitude
| Entrée | Question à laquelle répondre | Éléments à examiner |
|---|---|---|
| Outil et conception | L'outil reflète-t-il la pièce approuvée et l'intention de production ? | CAO et plan contrôlés, modifications d'outillage, identification des empreintes, points d'ingénierie en suspens |
| Apprentissage du procédé | L'équipe peut-elle identifier quels réglages influencent les réponses critiques ? | Enregistrements d'essais, état de la matière, observations de remplissage et de compactage, notes de refroidissement et d'éjection |
| Acceptation des pièces | Les échantillons satisfont-ils aux exigences de dimensions, de fonction et d'aspect ? | Résultats d'inspection, échantillons approuvés, constats cavité par cavité, traitement des écarts |
| Lancement en production | La configuration validée et les contrôles peuvent-ils être reproduits par l'équipe de production ? | Documentation des procédés, contrôles des matières, plan d'inspection, règles d'emballage et de traçabilité |
Ces jalons constituent un cadre de planification, et non une norme de qualification universelle. Les preuves et les limites d'acceptation doivent provenir du plan, des exigences du client, du niveau de risque et des contrôles sectoriels applicables.
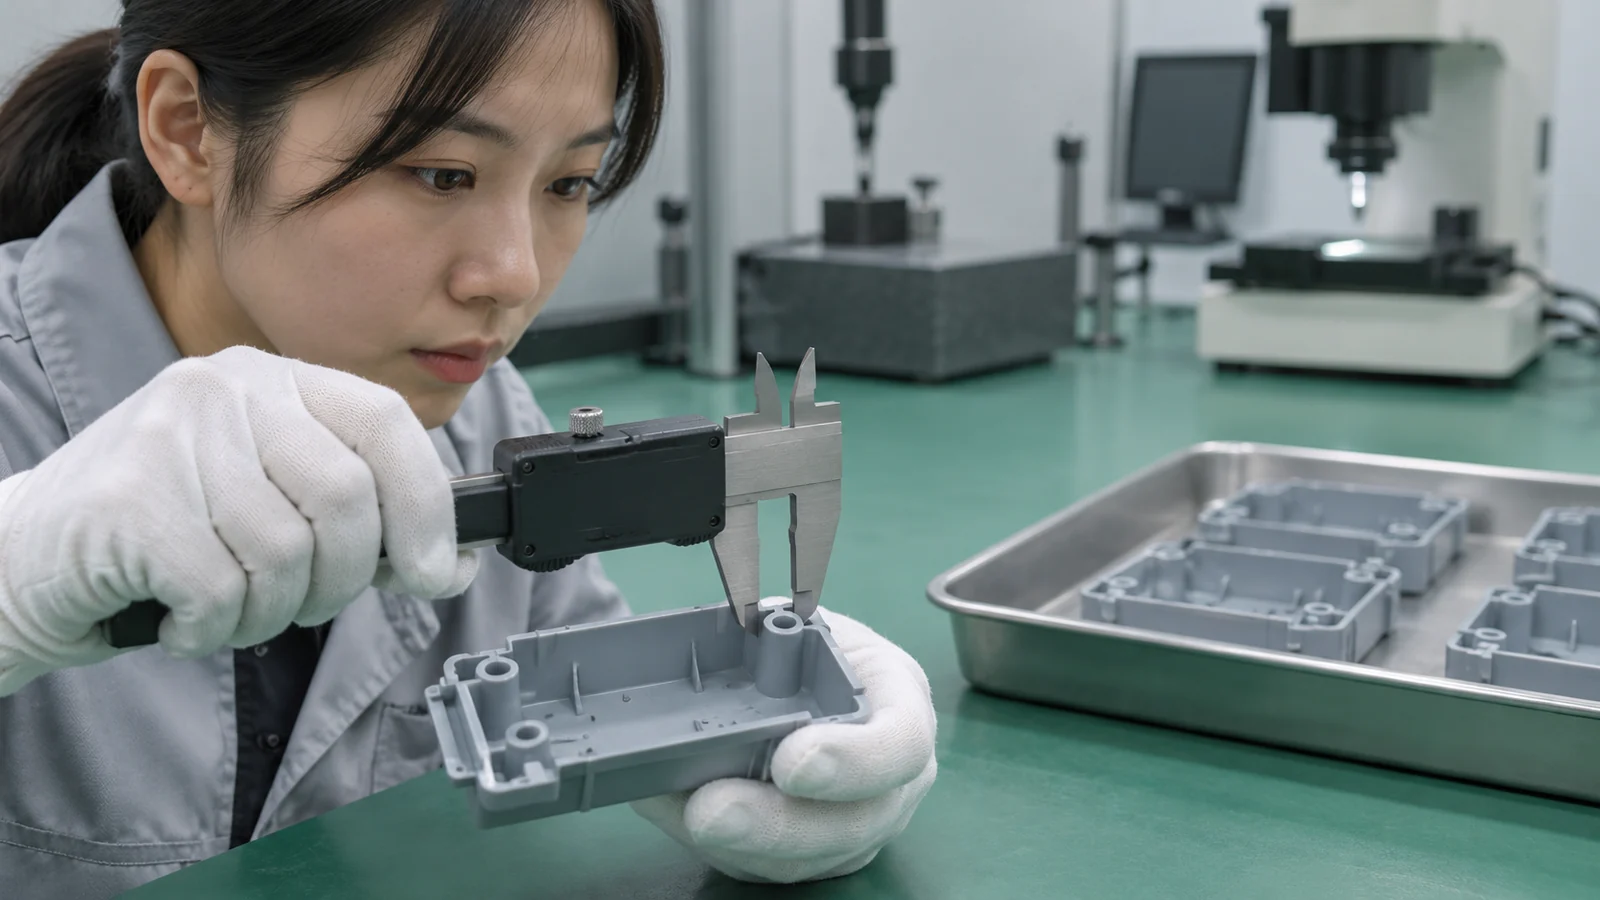
Lire les signaux avant d'augmenter la production
Une montée en cadence doit être suspendue lorsqu'un résultat est instable ou incompris. Des pièces incomplètes répétées, des bavures, des retassures, des déformations, des collages ou des variations de couleur peuvent indiquer des causes différentes ; augmenter la production avant d'avoir isolé la cause peut créer davantage de stock suspect sans apporter de connaissance utile.
- Par cavité. Séparez les mesures et les observations visuelles par cavité lorsque le moule comporte plus d'une cavité. Une moyenne peut masquer une cavité unique qui se comporte différemment.
- Par caractéristique. Concentrez-vous sur les dimensions liées à l'ajustement, à l'étanchéité, à la charge ou à l'assemblage. Confirmez que le schéma de références et la méthode de mesure choisis sont reproductibles.
- Par condition de procédé. Enregistrez le lot de matière et sa manipulation, les changements de configuration et les conditions dans lesquelles les échantillons ont été fabriqués. Ne comparez pas des pièces issues de conditions différentes comme s'il s'agissait d'un seul essai.
- Par motif de défaut. Recherchez l'emplacement et la répétition. Un défaut qui suit une empreinte, un chemin d'écoulement ou un élément d'éjection est plus informatif qu'une étiquette générale conforme/non conforme.
Vers quoi le projet évolue une production à plus grand volume, le plan de lancement doit également prendre en compte la longueur de série attendue, la fréquence d'inspection, le réapprovisionnement en matière et la manière dont la dérive du procédé sera détectée.
Ce qui doit figurer dans la passation de production
Avant le début des commandes régulières, assurez-vous que les personnes qui exploitent, inspectent et réceptionnent les pièces partagent les mêmes instructions à jour. Une transmission utile comprend :
- les révisions approuvées de la pièce et de l'outillage, avec les modifications non résolues clôturées ou formellement traitées ;
- la nuance de résine, la couleur, la gestion des lots et toute restriction sur le broyat ou les substitutions ;
- la fenêtre de procédé libérée ou les instructions de réglage établies lors de la validation du projet ;
- les dimensions critiques, les emplacements d'inspection, l'approche d'échantillonnage et le plan de réaction en cas d'échec d'un contrôle ;
- les échantillons ou références d'aspect, l'orientation de l'emballage, l'étiquetage et les exigences de traçabilité ;
- la responsabilité de l'examen des écarts et de l'approbation des changements d'ingénierie ou de procédé.
Ces contrôles relient moulage par injection plastique les décisions prises lors de la conception et des essais au système qualité qui soutient la production continue. Le processus de contrôle qualité doit expliquer comment les pièces non conformes sont contenues et comment l'action corrective est vérifiée.
FAQ
Combien de séries d'essais sont nécessaires avant la production ?
Il n'existe pas de nombre fixe qui convienne à tous les projets. Le processus est prêt lorsque la conception convenue, la qualité et les preuves de répétabilité sont satisfaisantes et que les écarts restants sont résolus ou formellement acceptés.
Un échantillon de première pièce peut-il servir à l'approbation du client ?
Il peut être soumis si le processus d'approbation du client le permet, mais l'échantillon doit être identifié par outil, empreinte, matière, révision et condition d'essai. L'approbation doit préciser ce qu'elle qualifie et ce qu'elle ne qualifie pas.
Le volume de production doit-il augmenter progressivement ?
La production doit augmenter en fonction du risque du projet et des preuves recueillies. Si le processus, la méthode d'inspection ou l'approvisionnement en matière évoluent encore, une montée en charge contrôlée peut révéler des problèmes avant qu'ils n'affectent un lot plus important.
Quel est le signe le plus utile que la montée en cadence est terminée ?
L'équipe peut reproduire des pièces conformes à l'aide des instructions diffusées, détecter une variation significative avec les contrôles convenus et réagir à un écart sans dépendre d'un jugement d'opérateur non documenté.