
Réparation et maintenance des moules d'injection
Prolonger la durée de vie de l'acier à outils et garantir la répétabilité de pièces sans défaut sur des millions de cycles d'injection exige une maintenance rigoureuse des moules en interne. Les services de réparation et de maintenance des moules d'injection combinent un nettoyage préventif planifié, des inspections d'alignement, le remplacement de composants et le soudage laser de précision pour les ordres de modification d'ingénierie (ECO). Chez Jucheng Precision, fabricant sous contrat certifié ISO 9001 et IATF 16949, nous exploitons un atelier d'outillage interne entièrement équipé. Portés par plus de 25 centres d'usinage CNC 5 axes, des cuves de nettoyage à ultrasons et des soudeuses laser micro, nous restaurons l'acier de cavité usé S136 et H13 aux tolérances CAO d'origine, offrant une fiabilité de l'outillage à vie vérifiée par inspection CMM Zeiss.
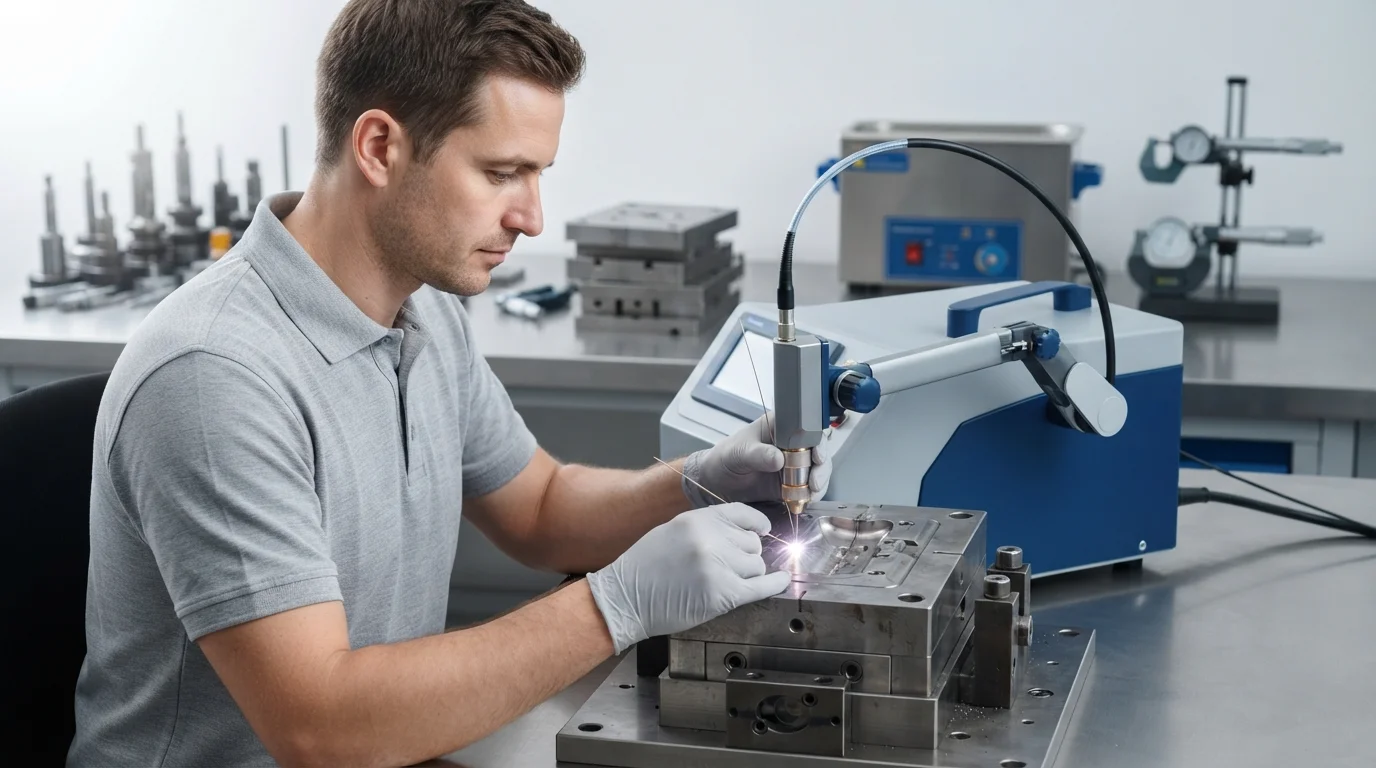
Clé en main maintenance des moules d'injection et services de réparation d'outillage. De la maintenance préventive planifiée (PM) et du nettoyage ultrasonique des cavités au soudage laser de précision pour les ordres de modification d'ingénierie (ECO), notre atelier d'outillage interne restaure l'acier à outils aux spécifications CAO d'origine, protégeant votre investissement en outillage.
Protocole complet de maintenance et d'entretien de l'outillage
Pour prévenir les pannes d'outillage imprévues et maintenir des tolérances de plan de joint de ±0,005 mm lors de la production à grande échelle Moulage par injection plastique, notre atelier d'outillage exécute quatre services de maintenance clés :
1. Maintenance préventive planifiée (contrôles PM)
Chaque production en fonctionnement chez Jucheng subit des démontages PM planifiés après avoir atteint des seuils de cycles désignés (par exemple, 50 000 cycles). Nous inspectons les broches de guidage, les bagues, les raccords d'eau et les obturateurs mécaniques du plan de joint.
2. Nettoyage et dégraissage ultrasonique des cavités
Le traitement de résines corrosives comme Ignifuge (FR) les additifs ou les polymères techniques haute température génère des dépôts de dégazage. Les cavités subissent des bains de solvant ultrasoniques pour éliminer les dépôts de dégazage sans endommager le poli miroir Acier S136 surfaces.
3. Remplacement de composants de précision
Les broches d'éjection usées, les élévateurs inclinés, les broches de noyau et les mécanismes à ressort de rappel sont remplacés en interne. Nous stockons des pièces de rechange standardisées DME et HASCO afin de minimiser les temps d'arrêt machine.
4. Soudage laser et modifications d'acier ECO
Lorsque des modifications CAO de pièce nécessitent des ordres de modification d'ingénierie (ECO) ou lorsque les bords des empreintes subissent un écaillage mineur, nos outilleurs déposent un fil d'acier compatible à l'aide de soudeuses laser à micro-faisceau, puis réusinent la géométrie sur des CN 5 axes sans déformation thermique.
Capacités de réparation d'outillage vs maintenance préventive
Distinguer la maintenance de routine de l'outillage de la réparation et de la modification actives de l'outillage :
| Zone d'intervention | Maintenance préventive (MP) | Réparation d'outillage et modification ECO |
|---|---|---|
| Objectif cible | Prévention proactive des défauts et prolongation de la durée de vie de l'outillage | Restauration corrective des empreintes ou mise à jour de la géométrie CAO |
| Principaux travaux techniques | Nettoyage des évents, remplacement des joints, lubrification, rinçage des circuits d'eau | Soudage micro-laser, re-fraisage CNC 5 axes, EDM par enfonçage, polissage manuel |
| Acier et impact de surface | Conserve le poli SPI A-1 ou l'intégrité de la texture Mold-Tech | Restaure les plans de joint usés pour éliminer les bavures |
Ordres de modification d'ingénierie (ECO) et soudage micro-laser
Lorsque les conceptions de produits évoluent au début de la production, la fabrication d'un moule entièrement neuf n'est pas toujours nécessaire. Nos outilleurs internes réalisent un soudage micro-laser pour modifier les cavités en acier existantes. Comme le soudage laser concentre la chaleur sur une zone ponctuelle, la dureté de l'acier à outils (50–54 HRC) est préservée sans provoquer de distorsion thermique sur les surfaces de noyau adjacentes. Les outils modifiés sont ensuite échantillonnés lors des Essai et validation du moule essais (T1/T2) pour confirmer la précision dimensionnelle sur les systèmes d'inspection Zeiss CMM.
Questions fréquemment posées (FAQ)
Q : À quelle fréquence un moule d'injection doit-il faire l'objet d'une maintenance préventive ?
R : Les moules exploités chez Jucheng font l'objet d'un nettoyage PM planifié tous les 20 000 à 50 000 cycles selon l'agressivité de la résine (par exemple, les polymères chargés de verre ou ignifugés nécessitent un nettoyage plus fréquent).
Q : Les moules de production stockés chez Jucheng sont-ils couverts par une garantie à vie de l'outillage ?
R : Oui. Tous les moules de production fabriqués et entretenus en interne chez Jucheng Precision sont couverts par une garantie à vie de l'outillage aussi longtemps que nous produisons vos pièces.
Q : Pouvez-vous modifier un moule existant lorsque ma conception CAO change (ECO) ?
R : Oui. Nos outilleurs effectuent du micro-soudage laser pour ajouter de l'acier ou refraiser les dimensions de l'empreinte sur des CN 5 axes sans avoir à reconstruire l'ensemble du bâti de moule.
Q : Qu'est-ce qui provoque la bavure au plan de joint d'un moule, et comment la répare-t-on ?
R : La bavure se produit lorsque l'acier du plan de joint s'use après des centaines de milliers d'injections. Nous réparons les portées d'obturation usées par soudage laser d'acier à outils correspondant neuf et par rectification de surface de précision ramenée à des tolérances de ±0,005 mm.