
La miniaturisation des dispositifs de diagnostic médical, des instruments chirurgicaux mini-invasifs et de la micro-électronique nécessite la fabrication de composants polymères de moins d'un gramme avec des caractéristiques inférieures au millimètre. Les machines de moulage par injection conventionnelles ont du mal avec des poids d'injection extrêmement faibles car la résine fondue reste trop longtemps dans de grands cylindres de chauffage, provoquant une dégradation thermique. La spécification de micro-injection résout ces défis thermiques et rhéologiques en utilisant des unités d'injection dédiées de petit diamètre et une évacuation de cavité de précision. JUCHENG exploite des cellules de fabrication contrôlées, produisant des pièces en plastique à micro-échelle strictement selon les spécifications CAO du client.
Table des matières
- 1. Unités à vis micro-injection et contrôle précis du temps de séjour de la matière fondue
- 2. Tolérances d'outillage submicroniques et conception de micro-canal d'alimentation directe
- 3. Micro-ventilation et évacuation de cavité assistée par vide
- 4. Métrologie optique sans contact et vérification de qualité micro en salle blanche
Unités à vis micro-injection et contrôle précis du temps de séjour de la matière fondue
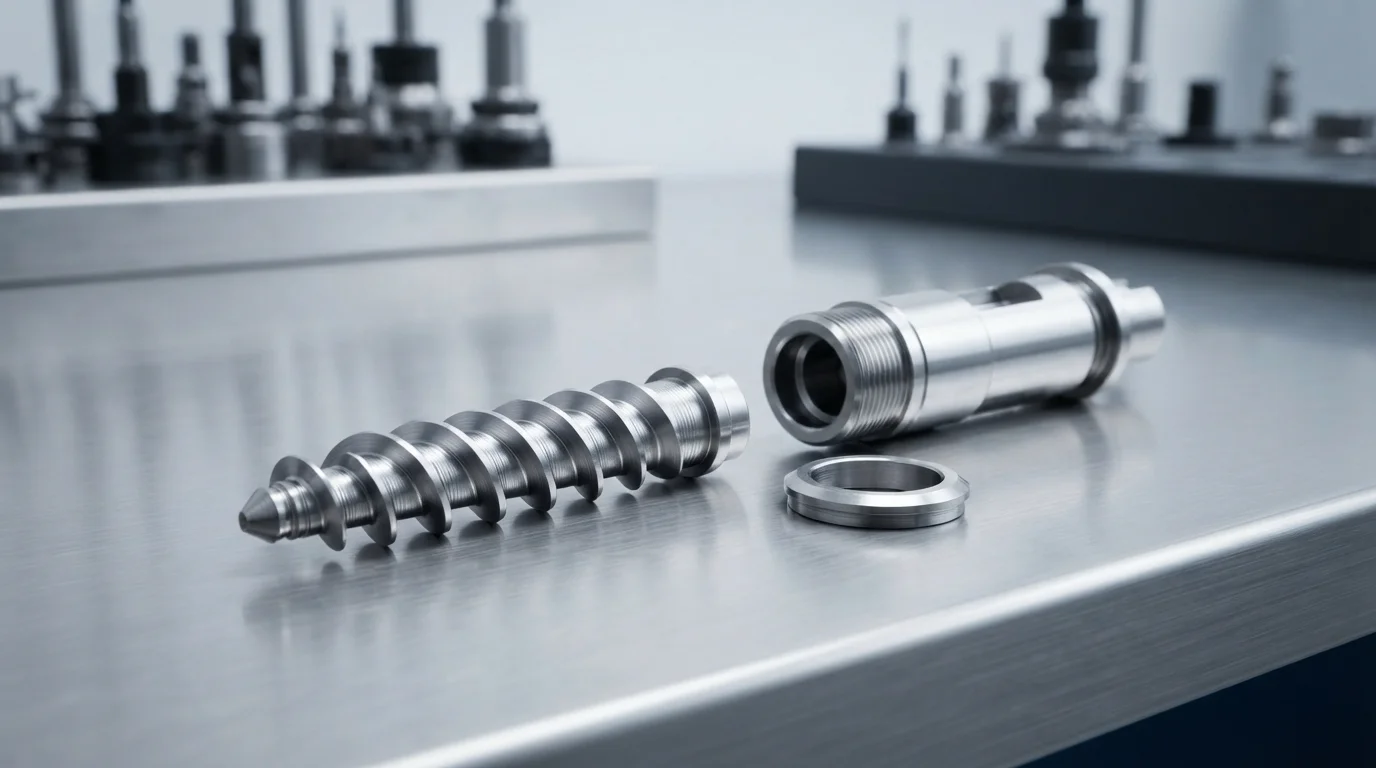
Le contrôle du temps de séjour de la matière fondue représente une exigence de traitement critique lors de l'injection de pièces polymères de moins d'un gramme. Les cylindres d'injection standard contenant de grands volumes de résine soumettent les thermoplastiques à une exposition prolongée à la chaleur, décomposant les chaînes chimiques. Les unités de micro-injection spécialisées équipées de vis de 12 mm ou 14 mm de diamètre réduisent considérablement le volume de rétention du cylindre. Des temps de séjour courts empêchent la dégradation thermique des polymères sensibles comme le polymère à cristaux liquides (LCP), PEEK, et le polycarbonate de qualité médicale (PC). Les servocommandes électriques régulent le positionnement de la vis avec une précision submillimétrique, fournissant un dosage volumétrique exact jusqu'à des fractions de milligramme.
Les normes clés de plastification micro-injection comprennent :
- Réduction d'échelle de la vis de petit diamètre— L'utilisation de vis d'injection de 12 mm minimise le stock de résine dans le cylindre, préservant le poids moléculaire du polymère.
- Positionnement par servocommande électrique—Contrôler le mouvement de la course d'injection avec des entraînements électriques à haute résolution garantit la répétabilité du dosage.
- Exécution de micro-canalisation directe—Injecter la matière fondue directement dans les micro-cavités élimine les déchets de carotte importants et minimise les pertes de pression thermique.
- Optimisation du temps de séjour—Calculer des ratios précis entre la dose et le cylindre empêche la décoloration thermique et la perte de résistance mécanique.
Tolérances d'outillage submicroniques et conception de micro-canalisation directe
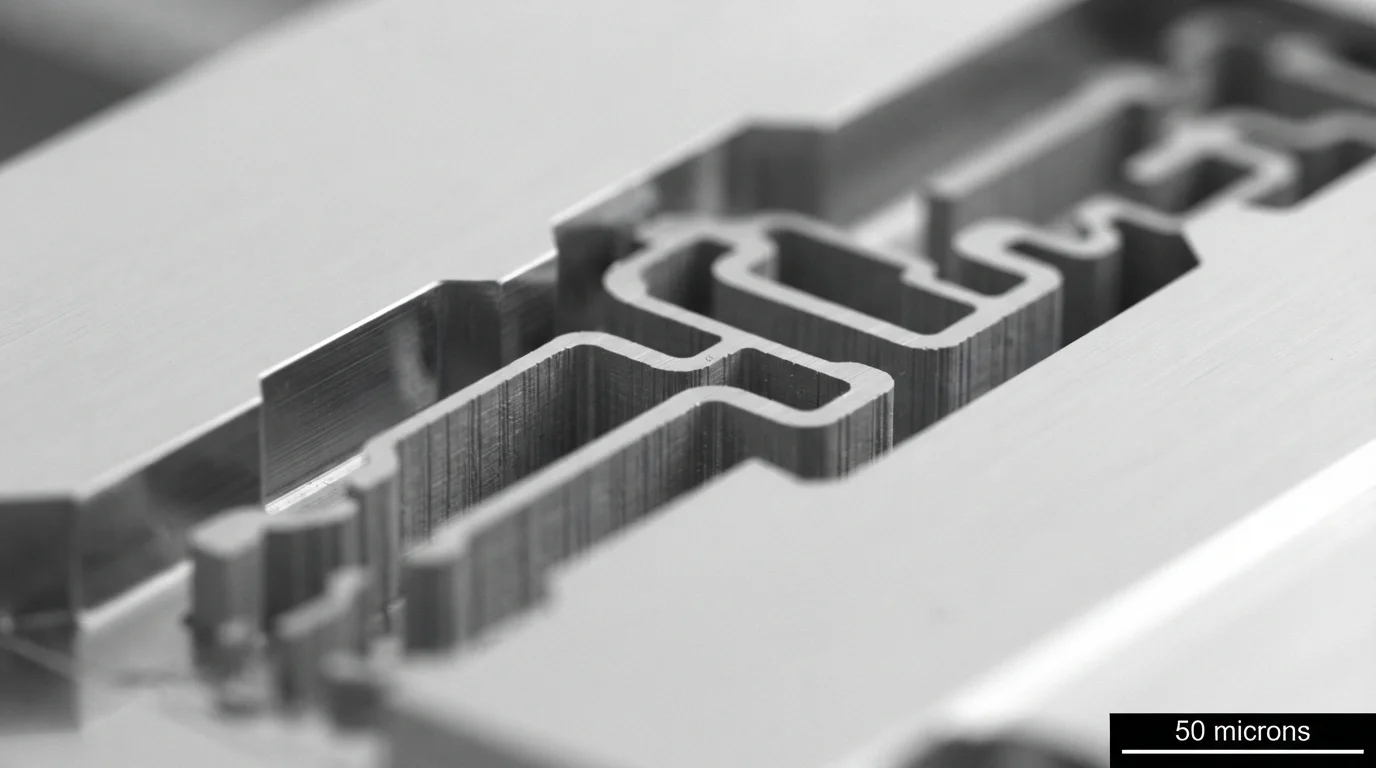
L'ingénierie d'outillage pour les micro-cavités exige une précision mécanique extrême pour empêcher les bavures de plastique. Les surfaces d'étanchéité de la ligne de joint doivent être ajustées avec une précision submicronique car les résines à faible viscosité s'infiltrent dans les petits interstices sous une pression de remplissage élevée. Les micro-canaux directs à pointe mesurant moins de 0,2 mm garantissent un retrait propre de la carotte sans endommager la géométrie délicate de la pièce. La conception de canaux d'alimentation équilibrés minimise la chute de pression de la matière fondue, assurant un remplissage uniforme des cavités dans les micro-outils multi-cavités.
Micro-évents et évacuation des cavités assistée par vide
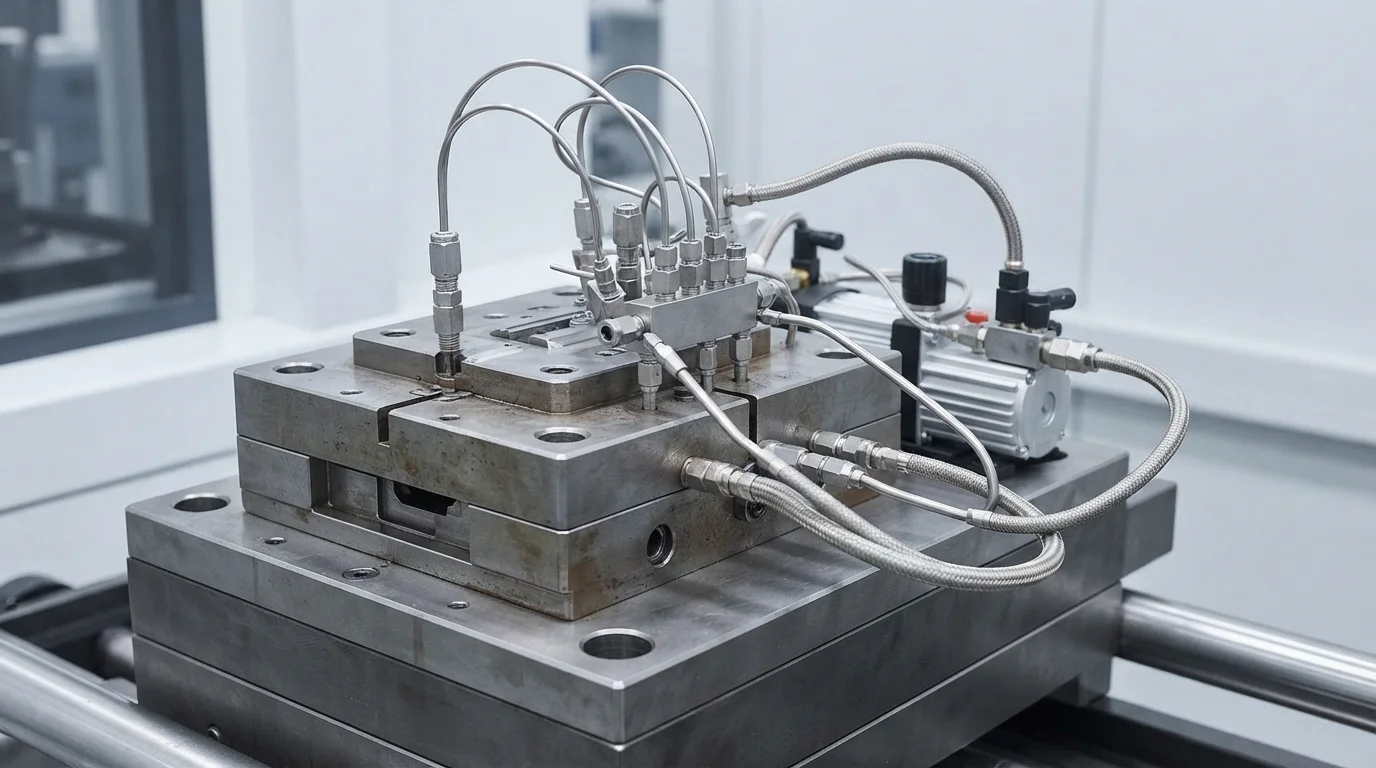
Le déplacement d'air présente une résistance à l'écoulement sévère à l'intérieur des cavités de moule submillimétriques. L'injection de résine fondue à haute vitesse piège l'air ambiant, provoquant un échauffement par compression qui laisse des marques de brûlure diesel sur les petites caractéristiques. L'intégration de systèmes d'évacuation des cavités sous vide aspire l'air de l'outil avant l'injection. Les micro-canaux d'évent mesurant de 0,005 mm à 0,010 mm permettent aux gaz résiduels de s'échapper sans permettre de bavures de polymère. La combinaison de l'évacuation sous vide avec un contrôle précis de la température assure un remplissage complet des canaux microfluidiques et des petites dents d'engrenage.
Métrologie optique sans contact et vérification de qualité micro en salle blanche
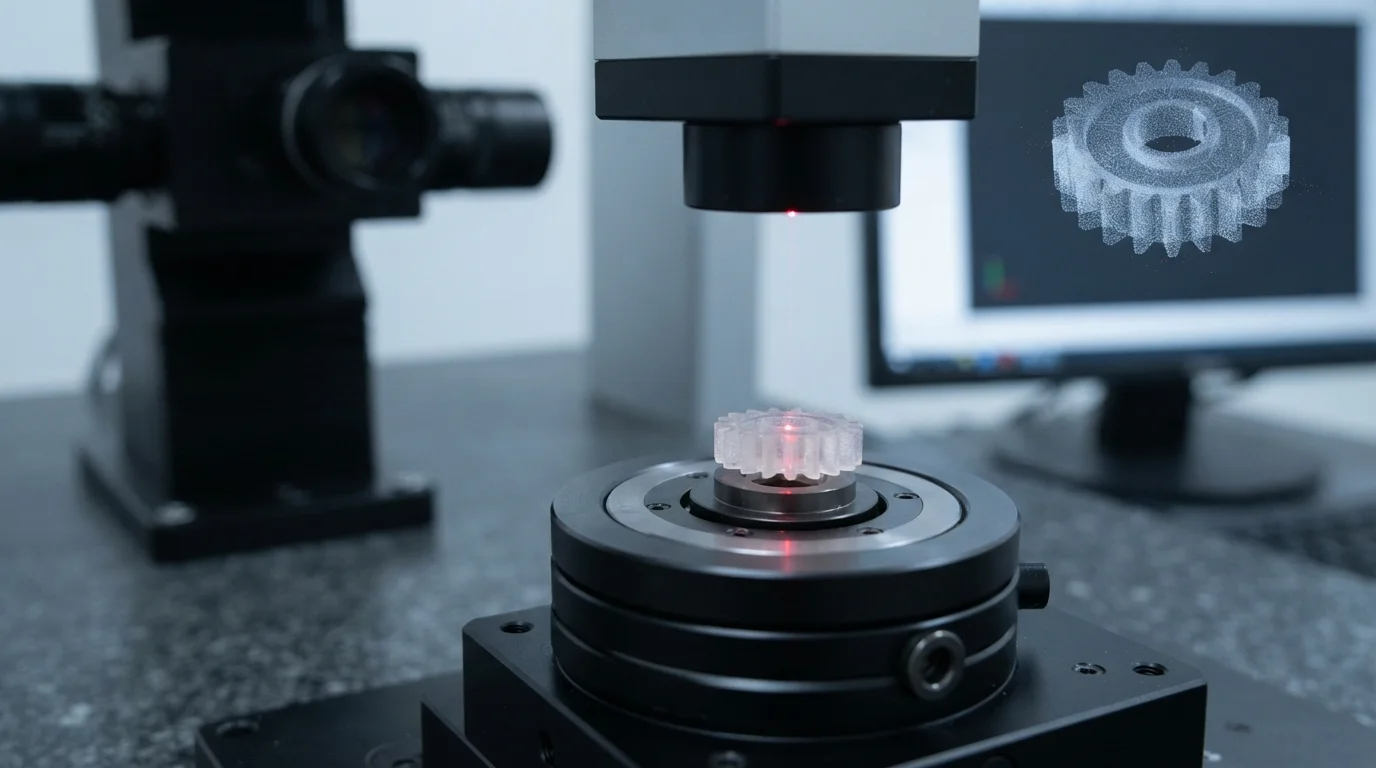
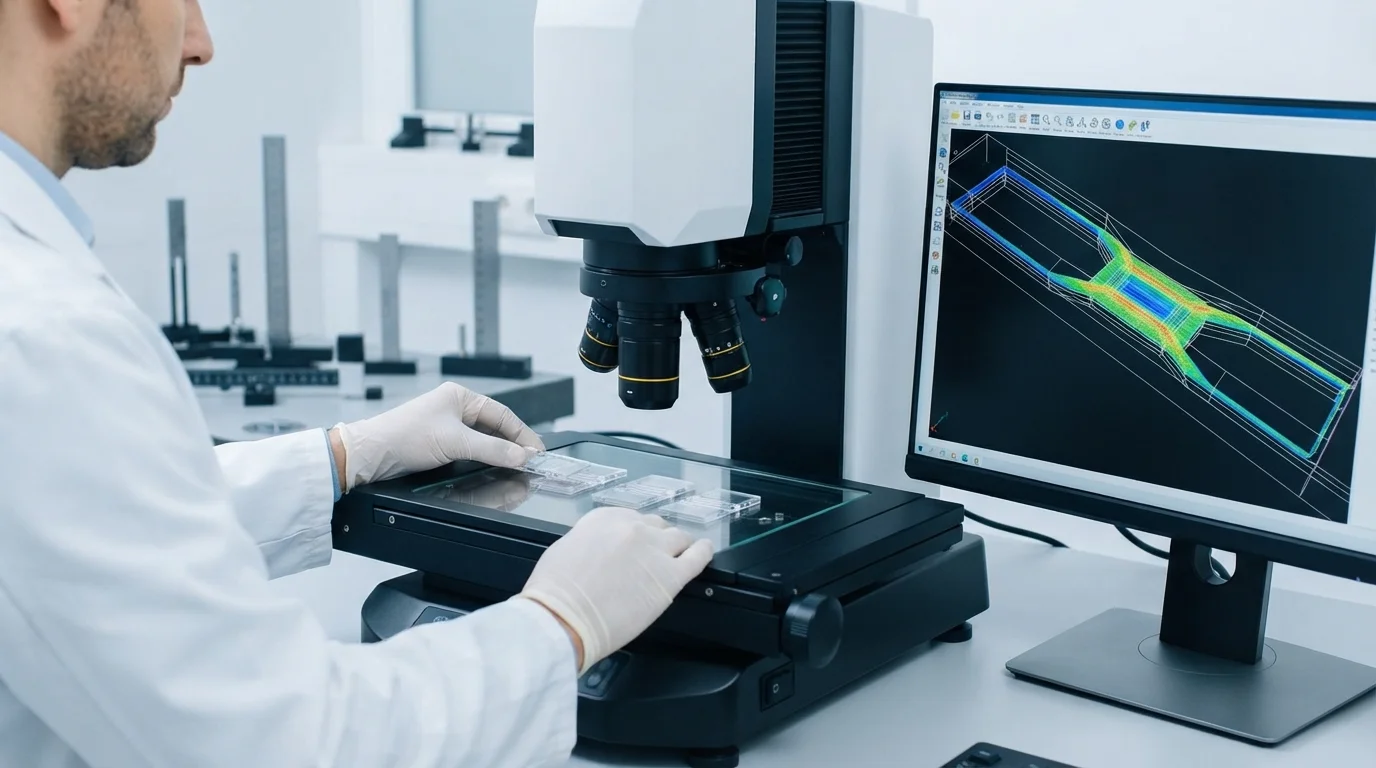
L'inspection qualité de composants en plastique fragiles de moins d'un gramme nécessite des systèmes de métrologie spécialisés sans contact. Les MMT traditionnelles à palpeur tactile peuvent dévier ou déformer les caractéristiques plastiques à l'échelle micro pendant la mesure. L'utilisation de systèmes de balayage optique à haute résolution et de profilomètres 3D sans contact mesure avec précision les micro-engrenages, les canaux fluidiques et les épaisseurs de paroi. Opérant dans un département de moulage en salle blanche de classe ISO 8 sous certification ISO 13485, cela protège les micro-composants médicaux de la contamination particulaire. Le traitement de polymères biocompatibles répondant aux critères USP de classe VI garantit des composants stériles et de haute pureté pour les applications cliniques.
Questions fréquemment posées (FAQ)
Qu'est-ce qui définit une pièce comme un composant micro-moulé ?
Les pièces micro-moulées pèsent généralement moins d'un gramme, présentent des dimensions mesurées en millimètres ou contiennent une géométrie fonctionnelle spécifiée en microns. Le micro-moulage s'applique également aux petits composants nécessitant des tolérances submicroniques ou des poids de dose extrêmement petits.
Comment empêchez-vous la dégradation du matériau pendant le micro-moulage par injection ?
La prévention de la dégradation thermique repose sur des vis d'injection spécialisées de petit diamètre (12 mm à 14 mm) qui minimisent le temps de séjour de la matière fondue dans le cylindre. Un profilage précis de la température et des cycles de chauffage courts préservent le poids moléculaire du polymère.
Why is non-contact optical metrology preferred for inspecting micro parts?
Non-contact optical profiling utilizes high-magnification lenses and laser sensors to measure features without touching the part. Physical CMM touch probes can flex or damage delicate micro-scale plastic geometry during measurement.