
Die Viskosität in einem dünnen Formhohlraum ist keine feste Materialkennzahl. Wenn die Schmelze schneller durch einen engen Querschnitt fließt, verändert die Scherrate die scheinbare Viskosität, die Wärmeentwicklung, den Druckbedarf und die molekulare Orientierung. Deshalb kann ein Prozess, der ein Teststück langsam füllt, sich in einem langen dünnen Teil anders verhalten. Das Verständnis dieser Beziehung hilft Ingenieuren, einen Anschnitt, ein Harz und ein Einspritzprofil zu wählen, ohne die Geschwindigkeit als universelles Allheilmittel zu betrachten.
Was die Scherrate im Formhohlraum bedeutet
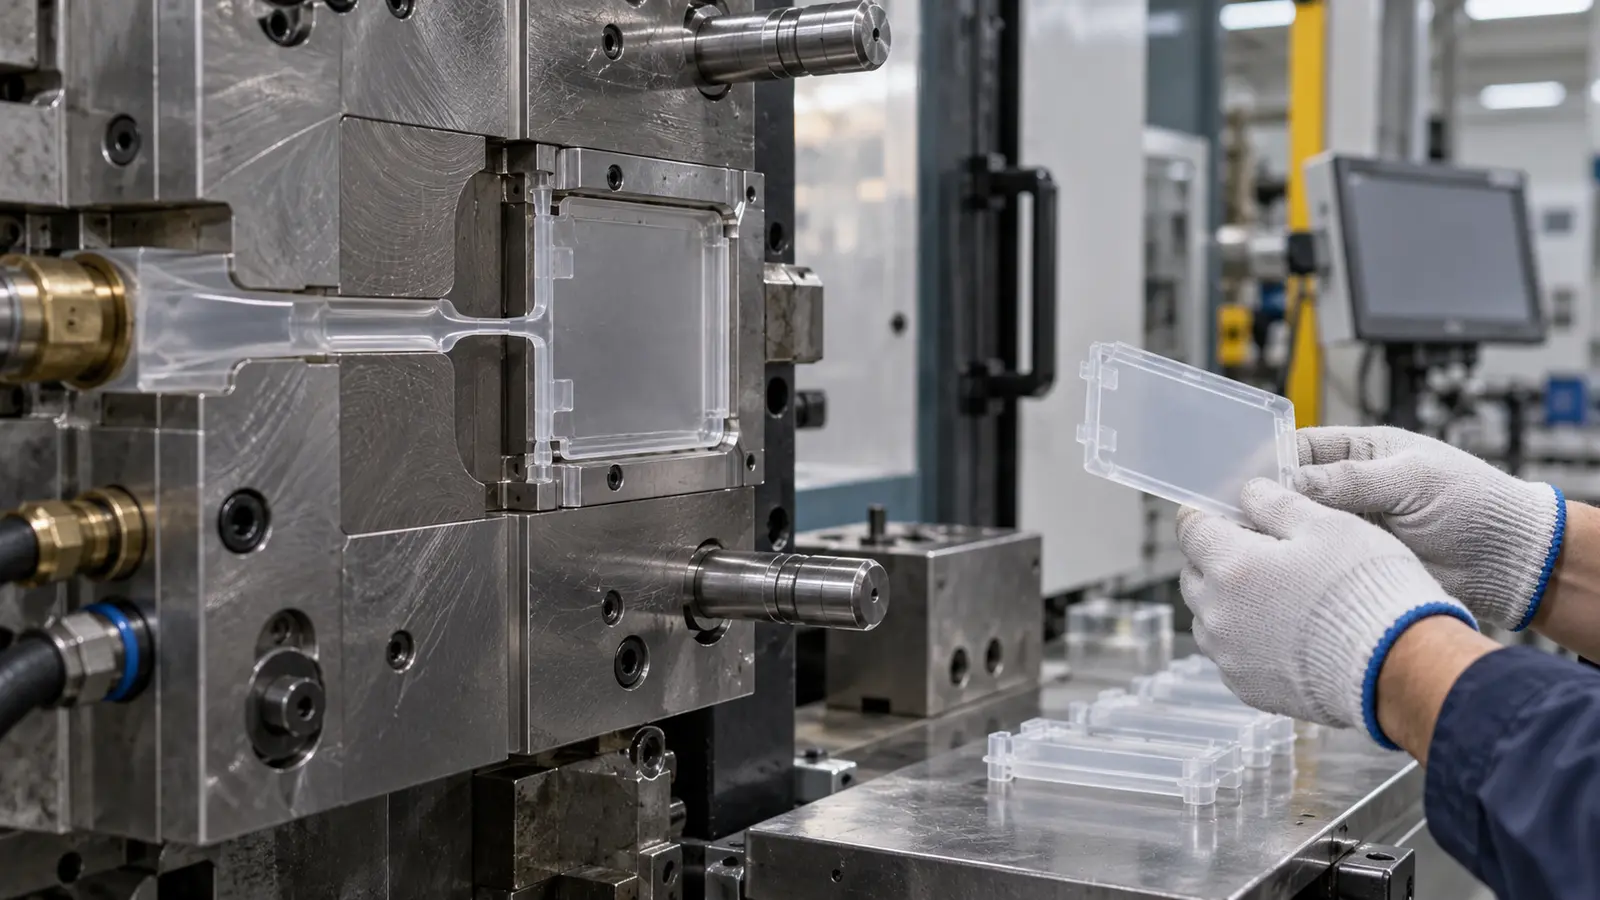
Die Scherrate beschreibt, wie schnell sich benachbarte Schmelzschichten relativ zueinander bewegen. Nahe der Formwand verlangsamt sich das Material, während es abkühlt. In der Mitte des Fließkanals bewegt es sich schneller. Eine enge Wand und eine hohe Fließgeschwindigkeit können daher einen starken Geschwindigkeitsgradienten und eine andere scheinbare Viskosität erzeugen als der Wert, den ein einfacher Materialvergleich nahelegt.
Das Ergebnis hängt von der Polymerchemie, der Temperatur, der Wanddicke, der Fließgeschwindigkeit, den Anschnittabmessungen und der vom Schmelzgut zurückzulegenden Strecke ab. Dieselbe Sorte kann bei geänderter Geometrie unterschiedliches Druck- und Oberflächenverhalten zeigen.
Warum dünne Wände den Effekt verstärken
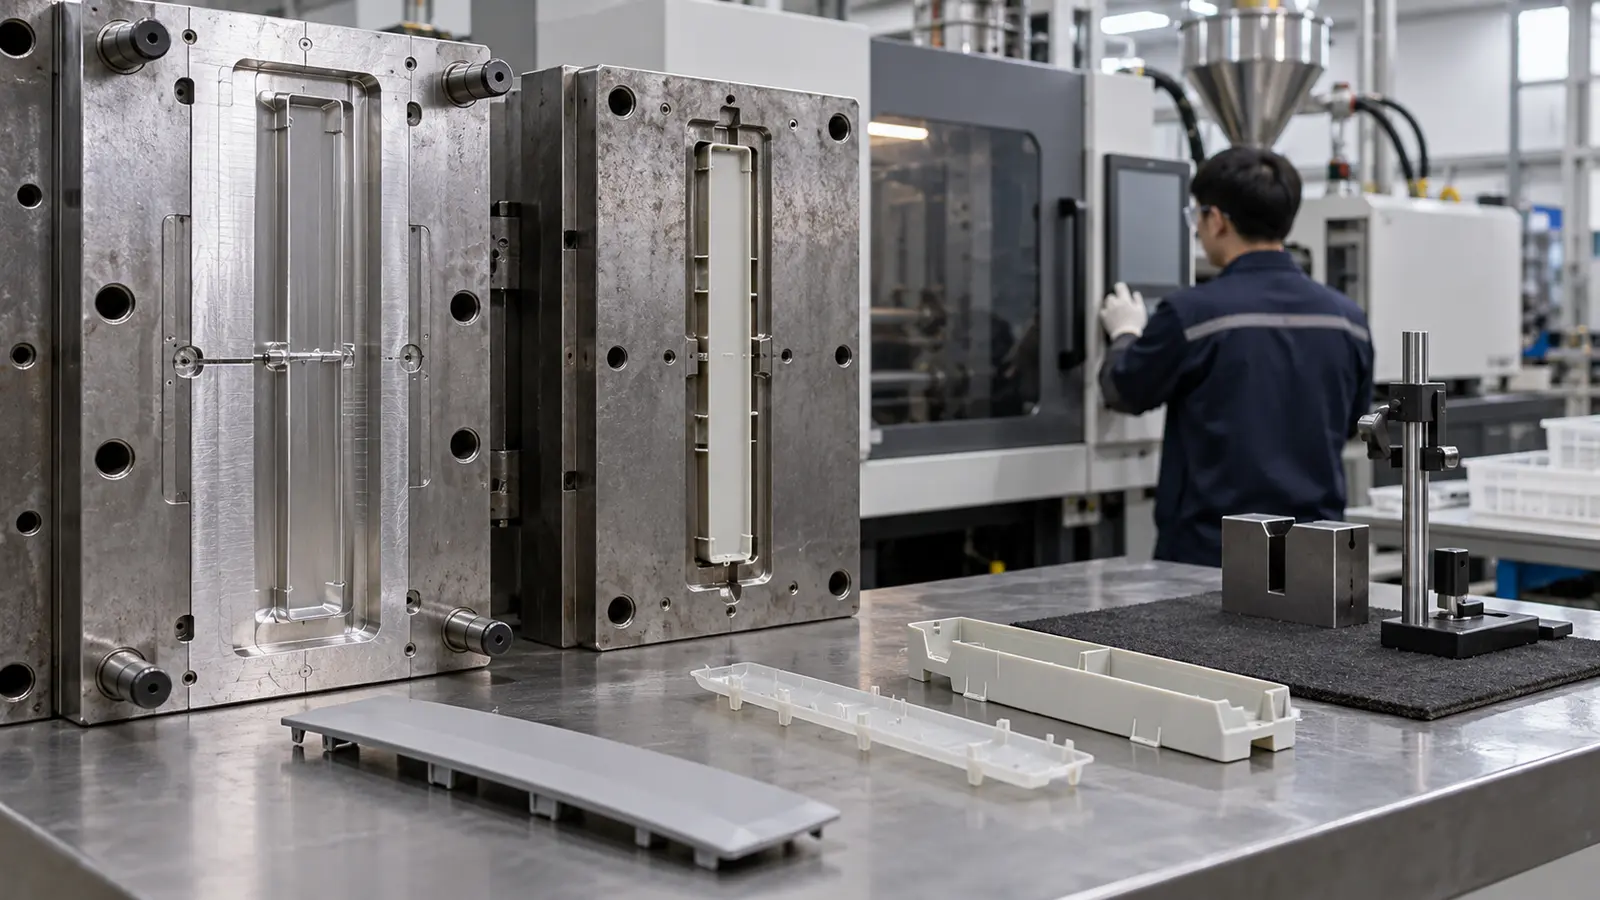
Dünne Querschnitte verlieren schnell Wärme und lassen der Schmelze weniger Raum, um eine wachsende erstarrte Schicht zu umfließen. Eine Erhöhung der Einspritzgeschwindigkeit kann helfen, dass die Fließfront das Ende vor dem Erstarren erreicht, verändert aber auch Schererwärmung und Orientierung. Ein enges Prozessfenster kann auftreten, wenn der Formhohlraum lang, der Anschnitt klein oder die Entlüftung schwach ist.
| Beobachtete Veränderung | Möglicher Mechanismus | Überprüfungsrichtung |
|---|---|---|
| Der Druck steigt gegen Ende der Füllung stark an | Einfrieren oder übermäßiger Fließwiderstand | Anguss, Werkzeugtemperatur, Fließlänge und Materialfenster |
| Glanzänderungen entlang der Wand | Unterschiedliche Kühl- oder Schergeschichte | Oberflächentemperatur, Geschwindigkeitsprofil und Entlüftung |
| Ebenheitsänderungen nach dem Auswerfen | Orientierung oder ungleichmäßige Schwindung | Kühlbalance und Fließrichtung |
Welche Spritzgießsignale sind wichtig
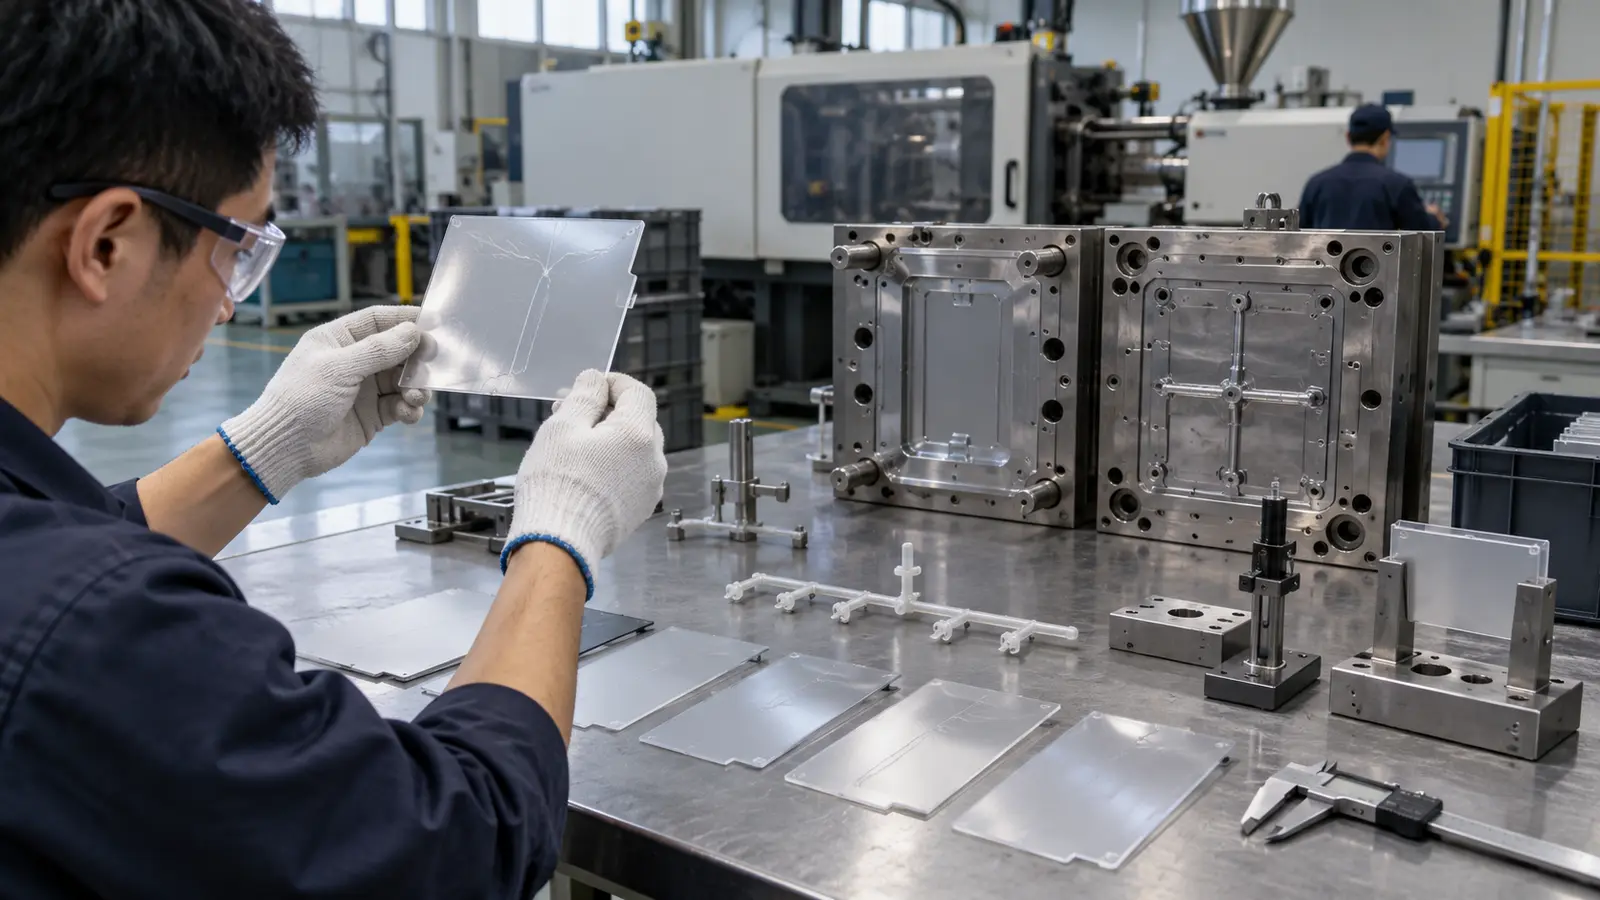
Diagnostizieren Sie ein scherbedingtes Problem nicht allein anhand eines Fehlers. Vergleichen Sie Maschinendruck, Füllbild, Angusszustand, Oberflächenerscheinung, Bindenahten, Grat und Maßergebnisse. Ein Kurzschuss kann durch Einfrieren oder eingeschlossene Luft entstehen. Ein glänzender Streifen kann durch lokale Scherung und Temperatur verursacht werden, aber er kann auch auf Verunreinigung oder einen instabilen Oberflächenzustand hinweisen.
- Verfolgen Sie Druck- und Füllzeitänderungen über wiederholte Schüsse hinweg.
- Untersuchen Sie den Bereich am Ende der Füllung und die Region in der Nähe des Angusses.
- Vergleichen Sie Ebenheit und kritische Abmessungen nach einer gleichmäßigen Abkühlphase.
- Trennen Sie Kavitätenungleichgewicht von einer materialweiten Prozessreaktion.
So kontrollieren Sie den Prozess
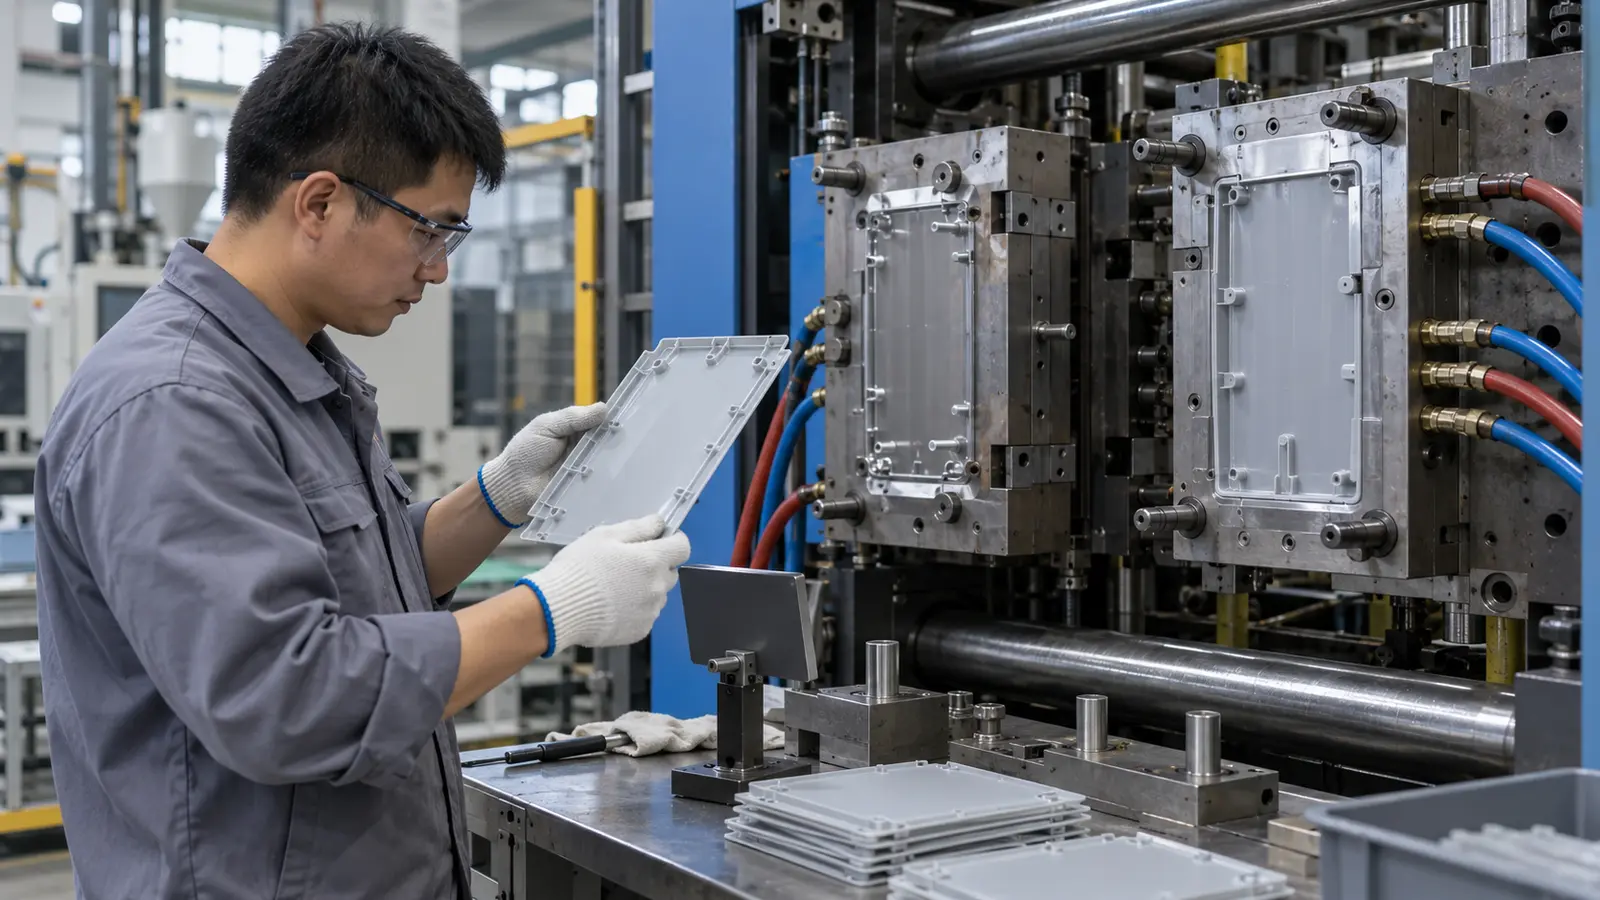
Prozesskontrolle beginnt mit einem soliden Werkzeug- und Material-Setup. Angussgestaltung, Entlüftung, Werkzeugtemperatur, Trocknung, falls zutreffend, und ein stabiles Einspritzprofil wirken zusammen. Allein die Änderung der Einspritzgeschwindigkeit kann ein schwaches Design für eine Bedingung verbergen und es wieder offenlegen, wenn sich die Harzcharge oder die Umgebungstemperatur ändert.
- Verwenden Sie den Verarbeitungsbereich des Materiallieferanten als Grenze, nicht als Garantie.
- Stellen Sie das Füllprofil so ein, dass ein vorzeitiges Erstarren vermieden wird, während Druck und Oberflächenreaktion überwacht werden.
- Bestätigen Sie, dass Entlüftungen die Luft an den tatsächlichen Orten der letzten Füllung abführen können.
- Verwenden Sie Kühl- und Auswerfeinstellungen, die Ebenheit und kritische Passflächen schützen.
- Dokumentieren Sie die Beziehung zwischen Geschwindigkeit, Druck, Temperatur und Teilequalität.
Eine Formbarkeitsprüfung für Dünnwand-Spritzguss sollte diese Wechselwirkungen einschließen. Das Ziel ist ein wiederholbares Prozessfenster, nicht ein einzelner erfolgreicher Schuss bei einer aggressiven Einstellung.
So bewerten Sie ein stabiles Fenster
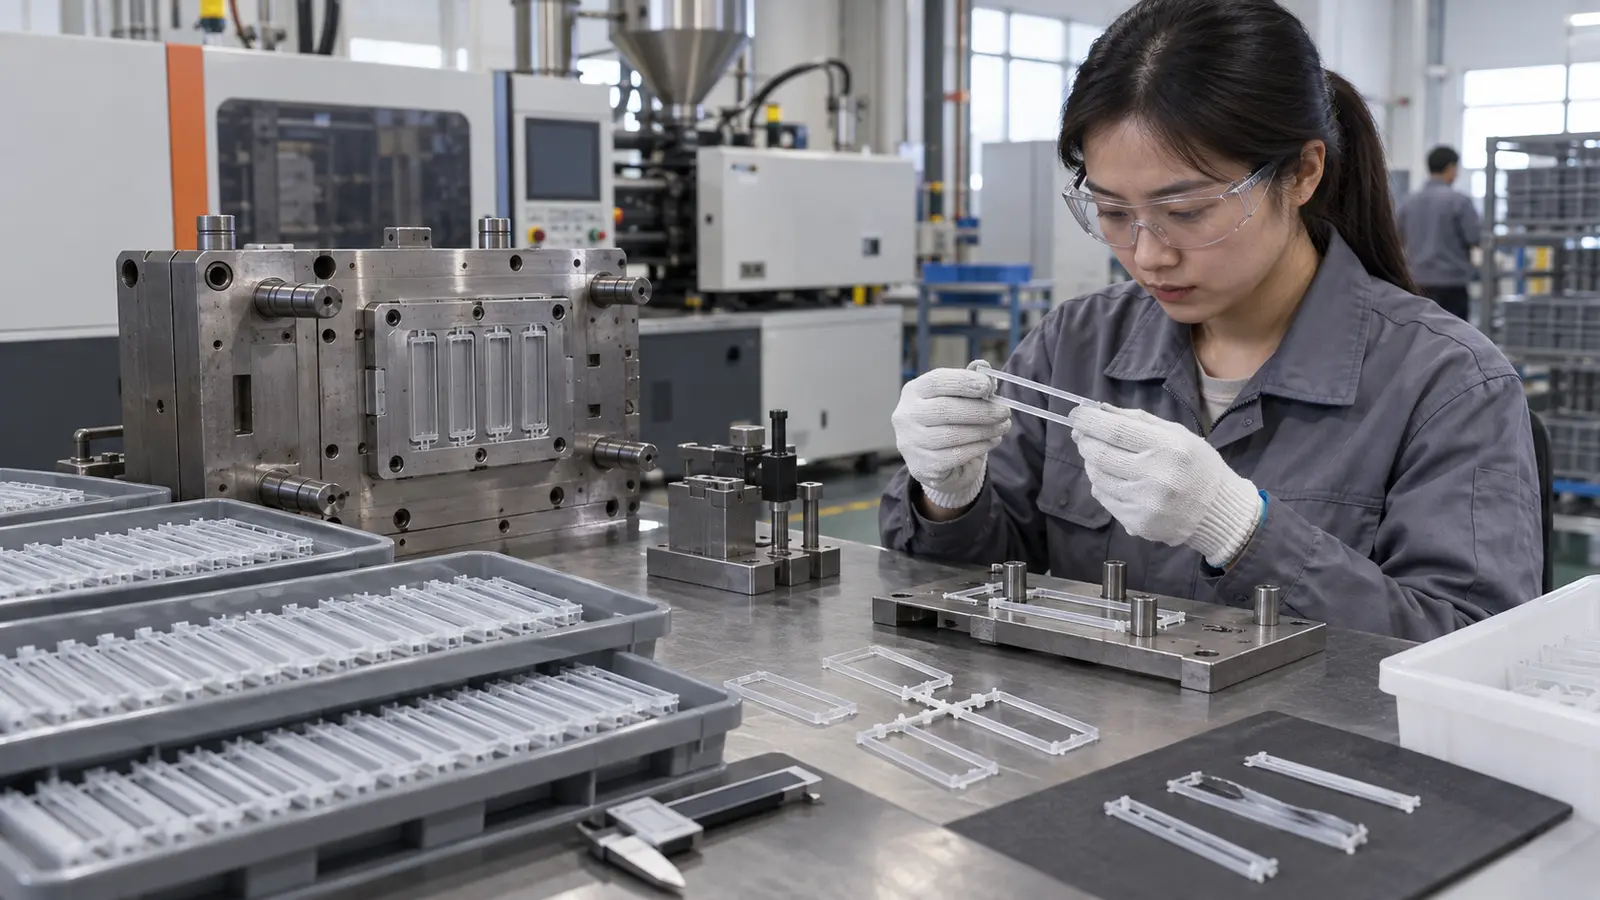
Ein stabiles Fenster ist nachgewiesen, wenn angemessene Änderungen normaler Eingangsgrößen das Teil nicht sofort in Kurzschuss, Grat, starke Glanzschwankungen oder unakzeptable Verformung treiben. Bewerten Sie das Fenster über wiederholte Zyklen und, wenn angemessen, über Kavitäten und Materialchargen hinweg.
Nutzen Sie das Ergebnis, um zu entscheiden, ob die nächste Verbesserung im Werkzeug, in der Materialauswahl oder im Prozessblatt liegen sollte. Ist das Fenster zu eng, können Geometrie- oder Angussänderungen eine dauerhaftere Verbesserung bewirken als zusätzlicher Druck.
Fehlermuster vor Änderung der Geschwindigkeit verwenden
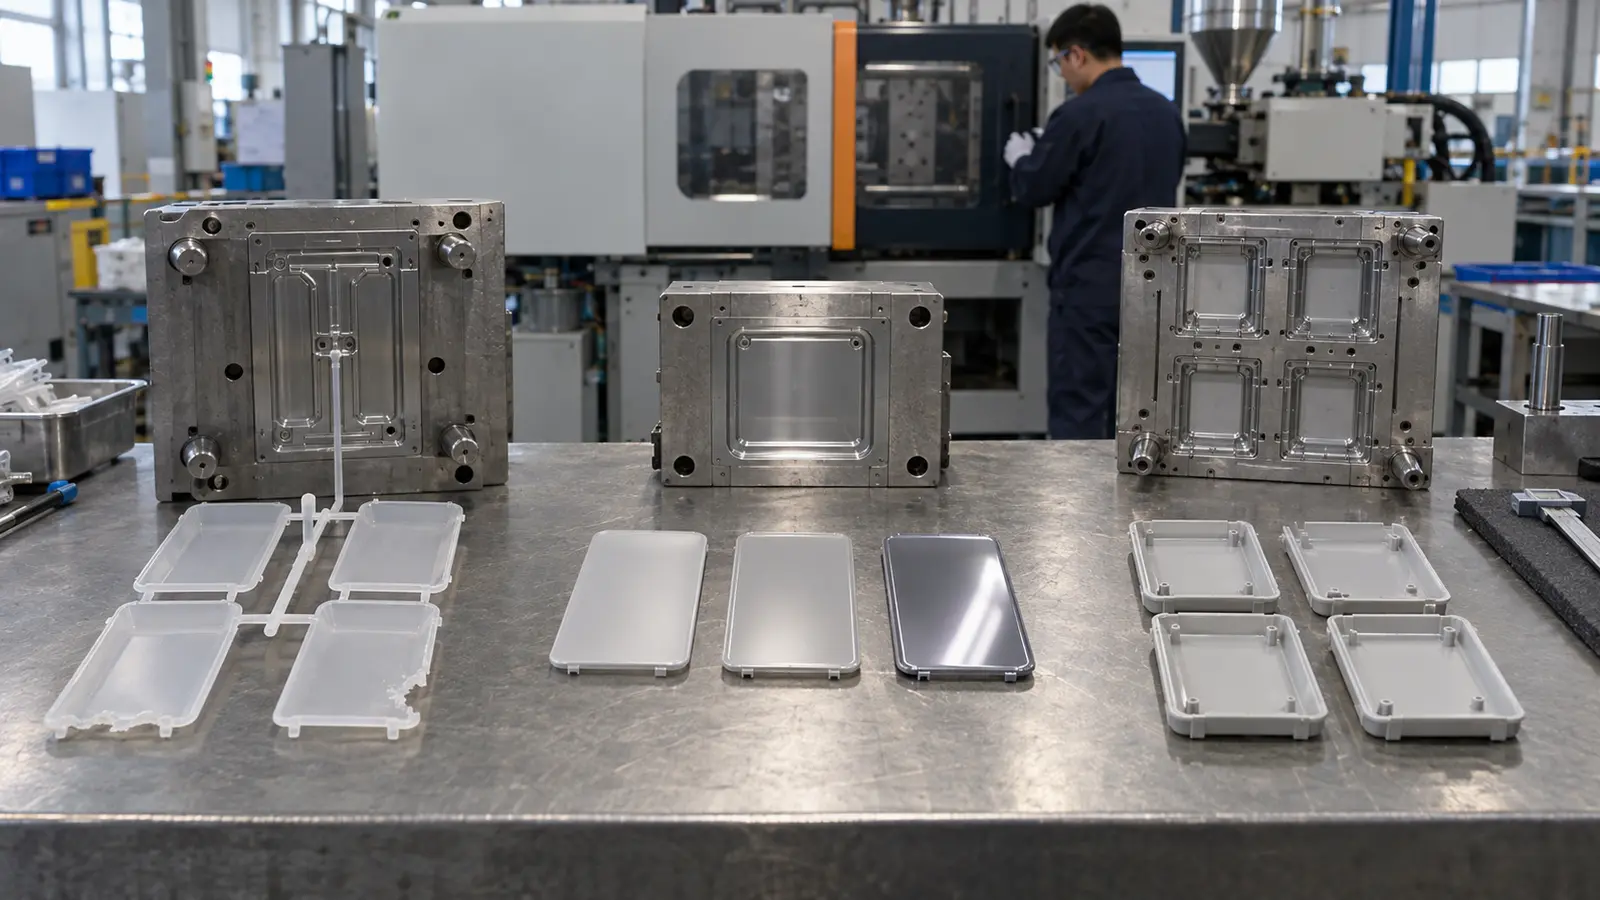
Scherbedingte Fehler sollten anhand ihres Musters diagnostiziert werden. Ein Fehler, der der Fließrichtung folgt, erfordert eine andere Betrachtung als ein Fehler, der nur am Ende der Füllung, nahe einer Bindenaht oder in einem Formnest auftritt. Maschinendruck und Einspritzgeschwindigkeit sind Belege, nicht die Diagnose.
| Muster | Erste Überprüfung | Nicht annehmen |
|---|---|---|
| Nur der zuletzt gefüllte Bereich versagt | Entlüftung, Einfrieren und Fließlänge | Dass das gesamte Harz ungeeignet ist |
| Glanzänderungen entlang des Fließwegs | Oberflächentemperatur und Geschwindigkeitsprofil | Dass mehr Druck es verbessern wird |
| Ein Formnest weicht ab | Balance, Entlüftungszustand und lokale Kühlung | Dass die Maschine überall instabil ist |
Eine strukturierte DFM-Analyse für den Spritzguss hilft, ein Geometrieproblem von einem Prozessproblem zu trennen. Sobald das Teil stabil ist, kann die Qualitätskontrollprozess sollte die Prüfpunkte definieren, die belegen, dass die Verbesserung reproduzierbar bleibt.
FAQ: Scherrate beim Dünnwandspritzgießen
Reduziert schnelleres Einspritzen immer die Viskosität?
Viele Polymere zeigen scherverdünnendes Verhalten, doch das praktische Ergebnis hängt weiterhin von Temperatur, Geometrie, Druckverlust und der Rheologie des Materials ab. Schnelleres Füllen kann zudem die Erwärmung, Orientierung und das Fehlerrisiko erhöhen.
Kann eine Erhöhung des Maschinendrucks das Problem lösen?
Sie kann eine Kurzspritzung verzögern, beseitigt jedoch weder einen schlechten Anguss, eingeschlossene Luft, ungleichmäßige Kühlung noch eine ungeeignete Materialwahl. Die Grundursache sollte identifiziert werden, bevor der Druck erhöht wird.
Warum Bauteile nach dem Kühlen prüfen?
Orientierung, Schwindung und thermische Gradienten können die Ebenheit und Passung nach dem Auswerfen weiterhin beeinflussen. Eine gleichbleibende Prüfbedingung macht Vergleiche aussagekräftiger.