
La viscosité dans une cavité mince n'est pas une valeur matériau fixe. À mesure que la matière fondue se déplace plus rapidement dans une section étroite, le taux de cisaillement modifie la viscosité apparente, la génération de chaleur, la demande de pression et l'orientation moléculaire. C'est pourquoi un procédé qui remplit lentement une pièce d'essai peut se comporter différemment dans une pièce longue et mince. Comprendre cette relation aide les ingénieurs à choisir une entrée, une résine et un profil d'injection sans considérer la vitesse comme un remède universel.
Ce que signifie le taux de cisaillement dans la cavité
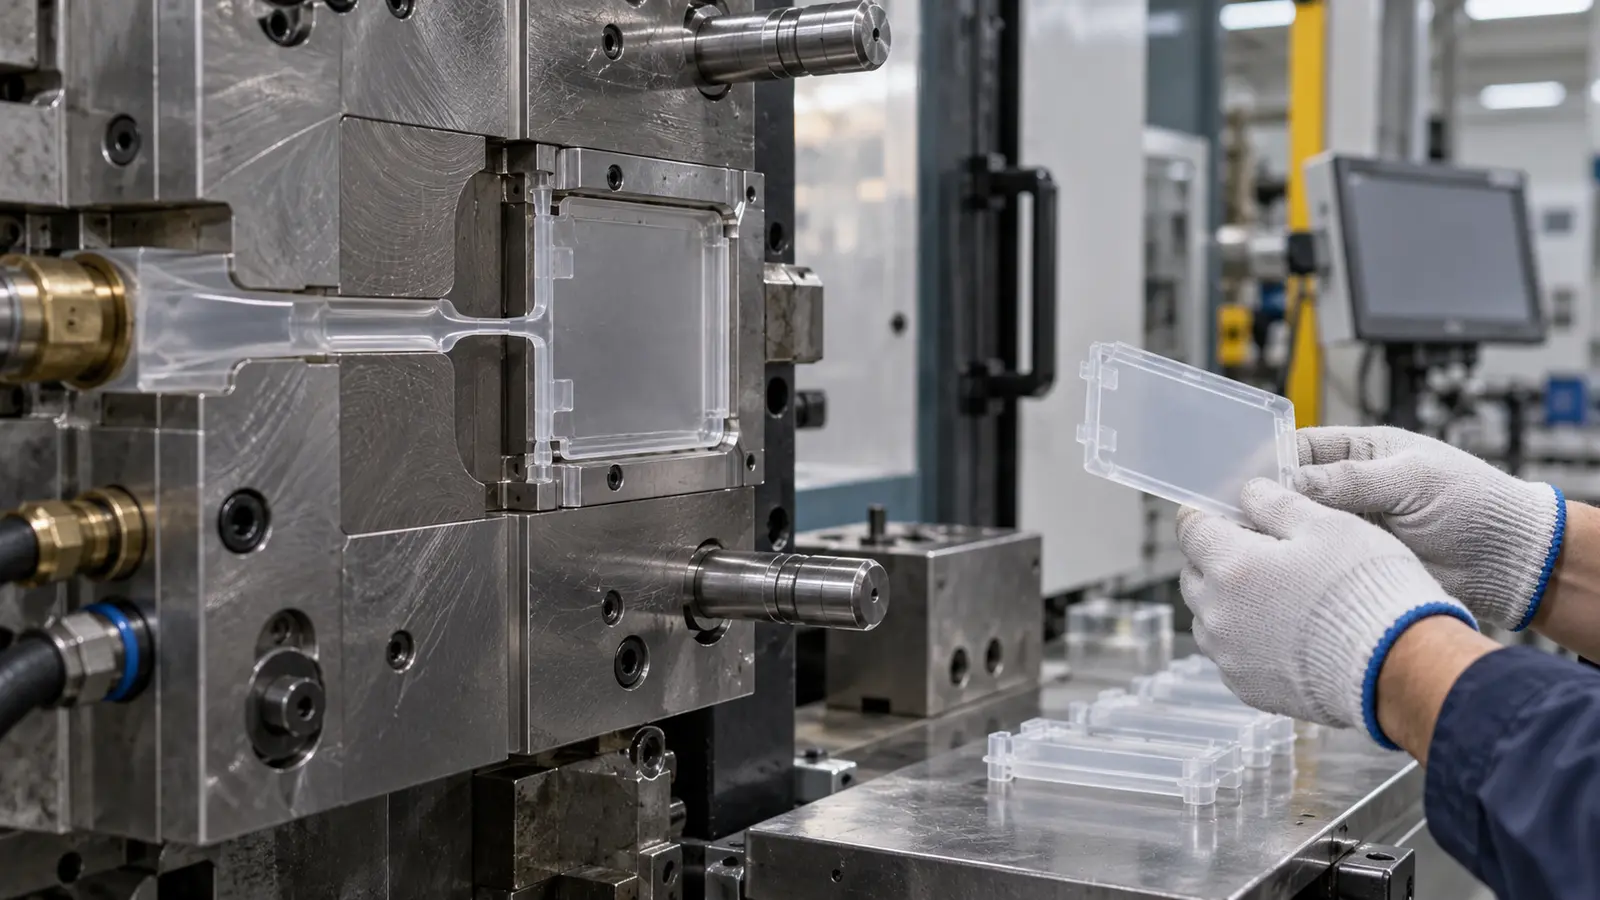
Le taux de cisaillement décrit la vitesse relative à laquelle des couches adjacentes de matière fondue se déplacent les unes par rapport aux autres. Près de la paroi du moule, la matière ralentit en refroidissant. Au centre du canal d'écoulement, elle se déplace plus vite. Une paroi mince et un débit élevé peuvent donc créer un fort gradient de vitesse et une viscosité apparente différente de la valeur suggérée par une simple comparaison de matériaux.
Le résultat dépend de la chimie du polymère, de la température, de l'épaisseur de paroi, du débit, des dimensions du seuil d'injection et de la distance que la matière fondue doit parcourir. Une même nuance peut présenter un comportement de pression et de surface différent lorsque la géométrie change.
Pourquoi les parois minces amplifient l'effet
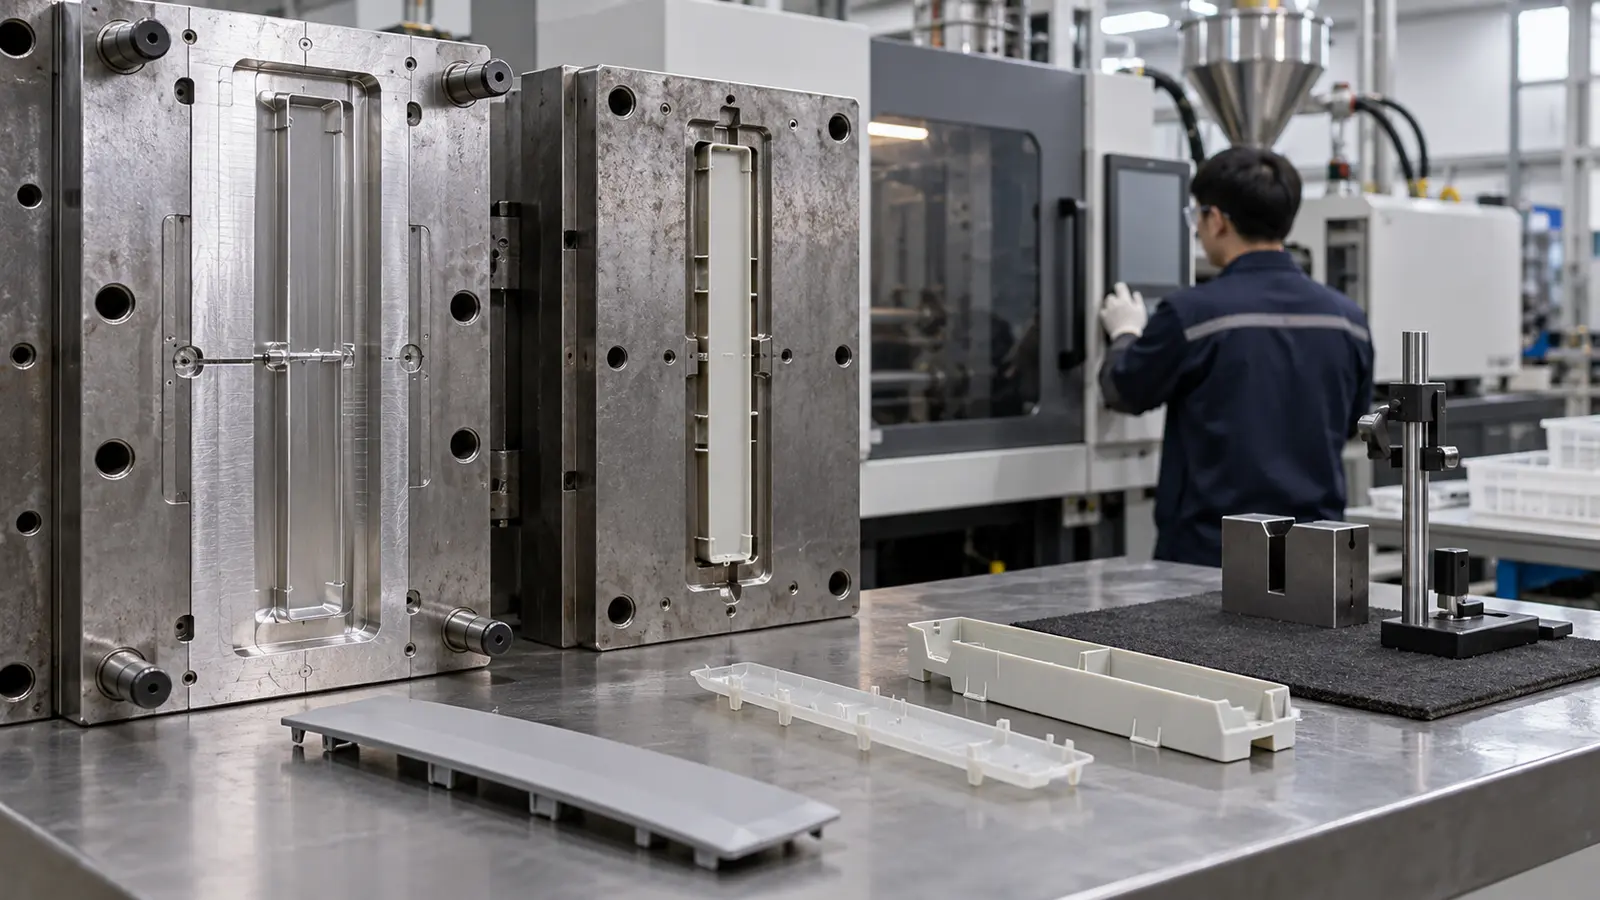
Les sections minces perdent rapidement de la chaleur et laissent moins d'espace à la matière fondue pour s'écouler autour d'une couche figée croissante. Augmenter la vitesse d'injection peut aider le front d'écoulement à atteindre l'extrémité avant le figeage, mais cela modifie aussi l'échauffement par cisaillement et l'orientation. Une fenêtre de process étroite peut apparaître lorsque l'empreinte est longue, le seuil d'injection est petit ou l'éventage est faible.
| Changement observé | Mécanisme possible | Direction de revue |
|---|---|---|
| La pression augmente fortement près de la fin de remplissage | Figeage ou résistance excessive à l'écoulement | Seuil d'injection, température du moule, longueur d'écoulement et fenêtre matière |
| Le brillant change le long de la paroi | Historique de refroidissement ou de cisaillement différent | Température de surface, profil de vitesse et éventage |
| La planéité change après l'éjection | Orientation ou retrait inégal | Équilibre de refroidissement et direction d'écoulement |
Quels signaux de moulage comptent
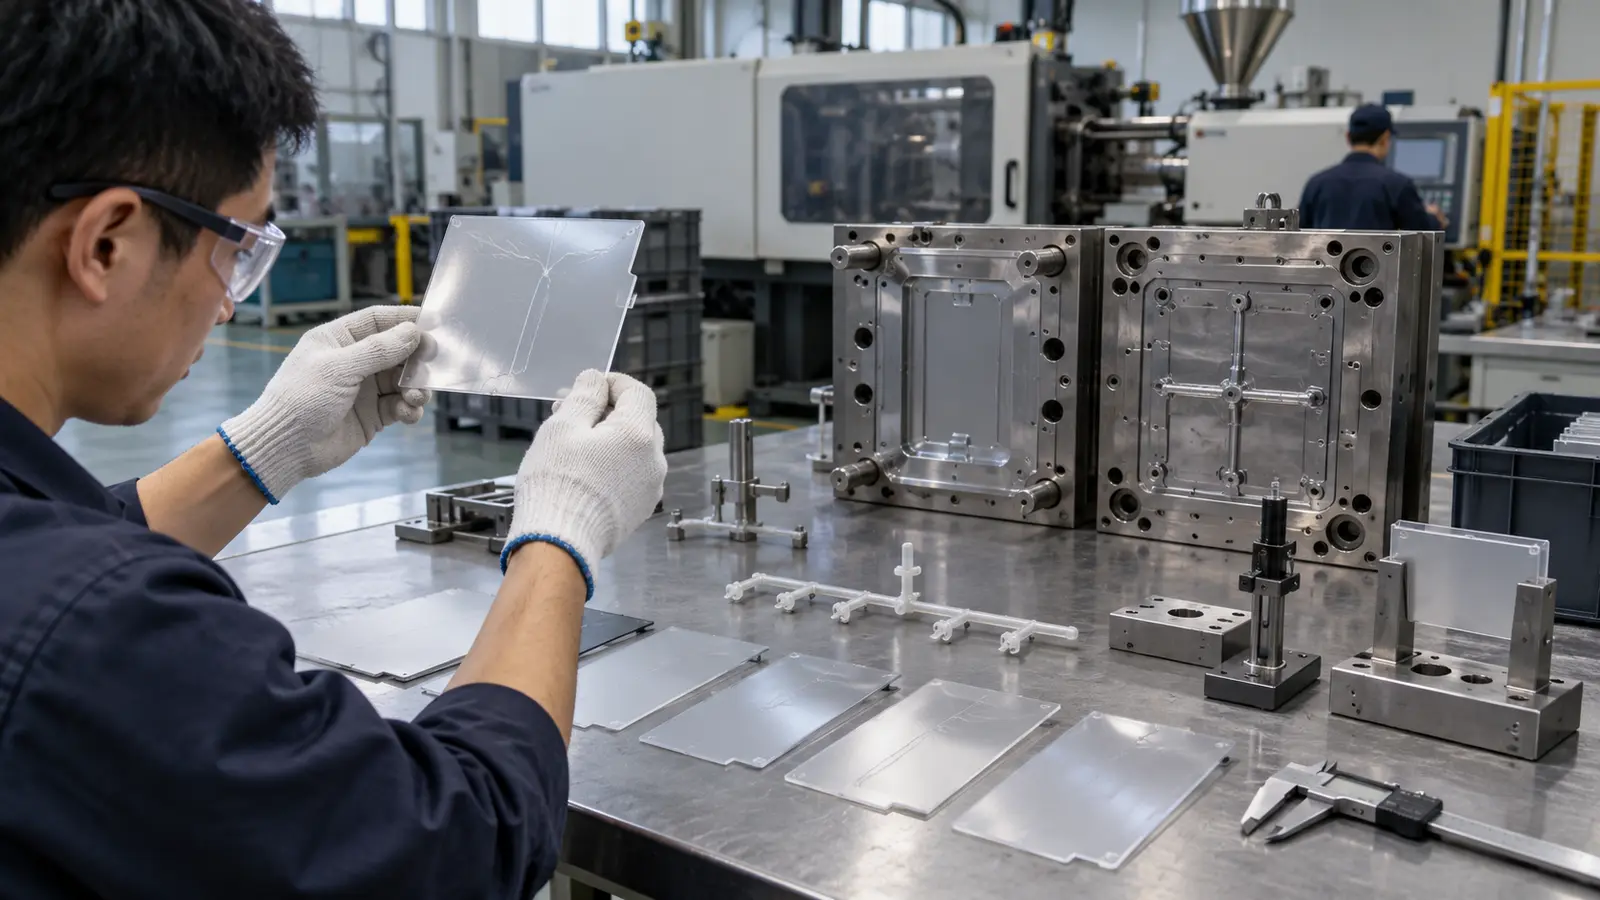
Ne diagnostiquez pas un problème lié au cisaillement à partir d'un seul défaut. Comparez la pression machine, le schéma de remplissage, l'état du seuil d'injection, l'aspect de surface, les lignes de soudure, les bavures et les résultats dimensionnels. Une pièce incomplète peut provenir d'un gel prématuré ou d'air emprisonné. Une traînée brillante peut provenir d'un cisaillement local et de la température, mais elle peut aussi indiquer une contamination ou un état de surface instable.
- Suivez les variations de pression et de temps de remplissage sur des cycles répétés.
- Inspectez la zone de fin de remplissage et la région proche du seuil d'injection.
- Comparez la planéité et les dimensions critiques après une période de refroidissement constante.
- Distinguez le déséquilibre entre empreintes d'une réponse process globale du matériau.
Comment contrôler le process
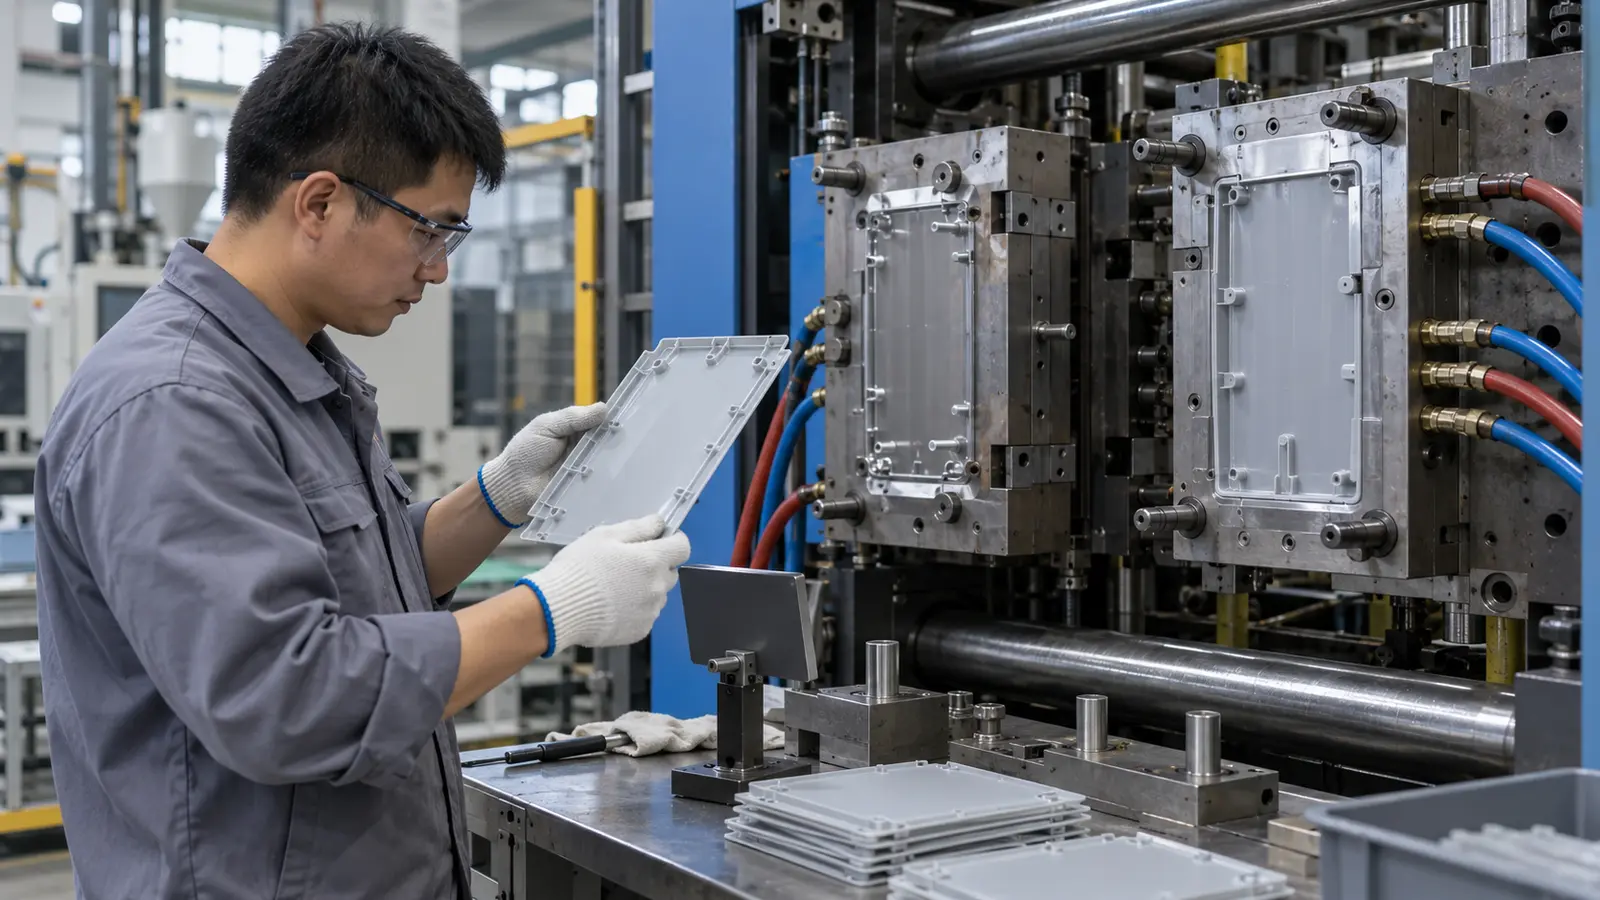
Le contrôle du process commence par une conception d'outil et une préparation matière rigoureuses. La conception du seuil d'injection, l'éventage, la température du moule, le séchage le cas échéant et un profil d'injection stable agissent ensemble. Modifier uniquement la vitesse d'injection peut masquer une conception faible pour une condition donnée et la révéler à nouveau lorsque le lot de résine ou la température ambiante change.
- Utilisez la plage de mise en œuvre du fournisseur de matière comme limite, non comme garantie.
- Réglez le profil de remplissage pour éviter un gel prématuré tout en surveillant la pression et la réponse de surface.
- Confirmez que les évents peuvent évacuer l'air aux emplacements réels de dernier remplissage.
- Utilisez des réglages de refroidissement et d'éjection qui préservent la planéité et les caractéristiques d'assemblage critiques.
- Enregistrez la relation entre la vitesse, la pression, la température et la qualité des pièces.
Une revue de moulabilité pour le moulage par injection de parois minces doit inclure ces interactions. L'objectif est une fenêtre de processus reproductible, et non un seul essai réussi à un réglage agressif.
Comment évaluer une fenêtre stable
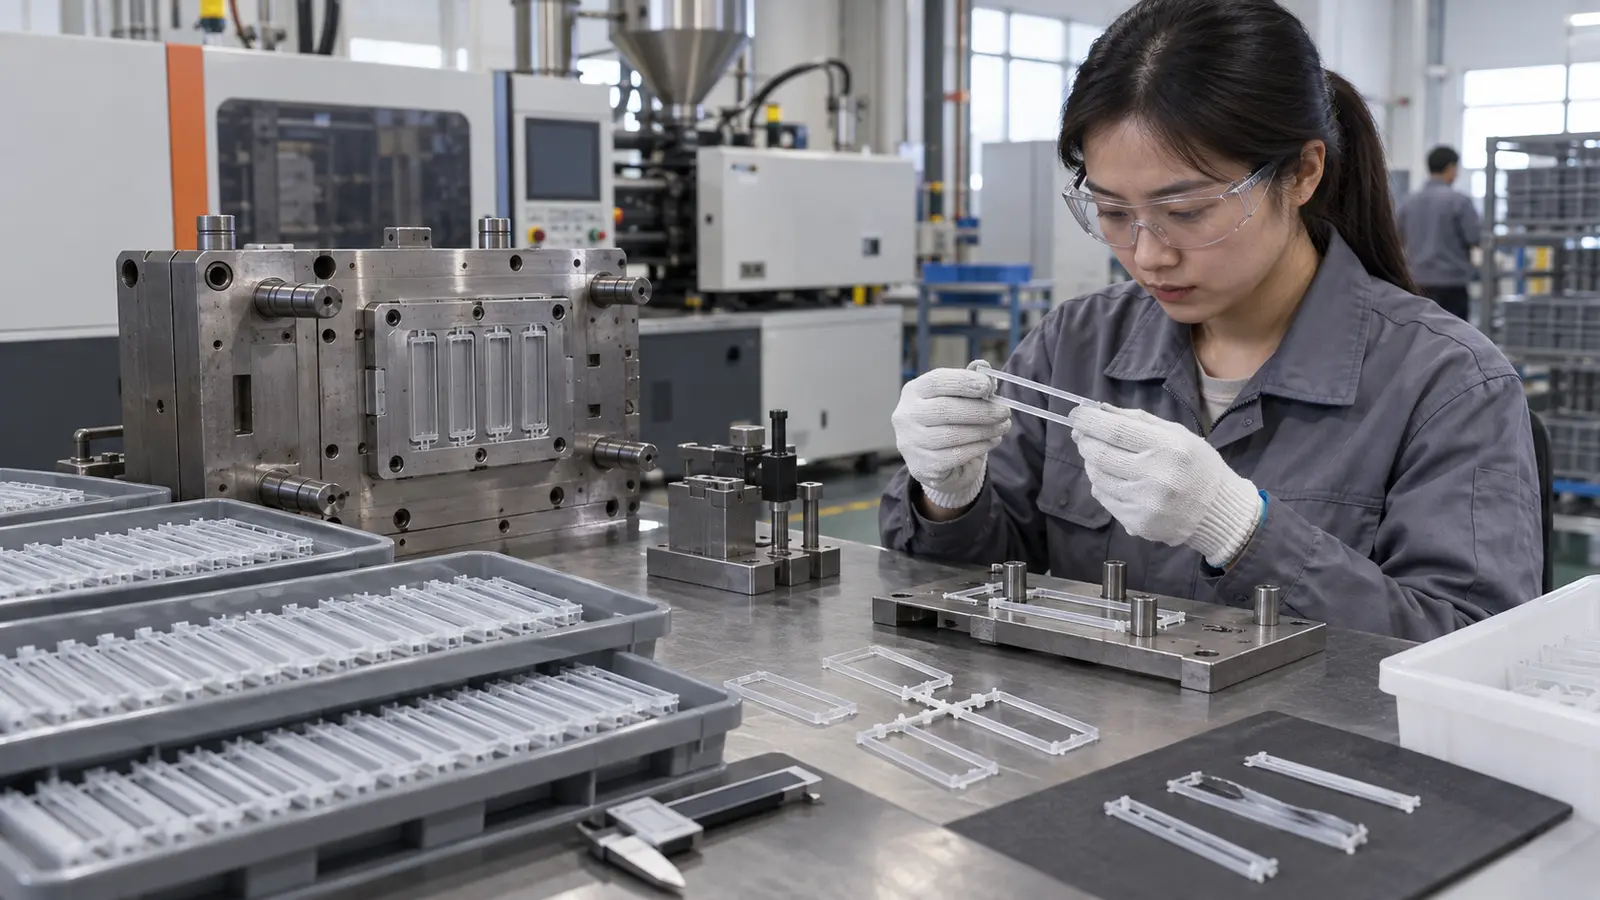
Une fenêtre stable est démontrée lorsque des variations raisonnables des paramètres d'entrée normaux ne poussent pas immédiatement la pièce vers une injection incomplète, un bavure, une variation de brillance sévère ou un gauchissement inacceptable. Évaluez la fenêtre sur des cycles répétés et, le cas échéant, sur plusieurs empreintes et lots de matière.
Utilisez le résultat pour décider si la prochaine amélioration relève de l'outil, du choix de la matière ou de la fiche de processus. Si la fenêtre est trop étroite, des modifications de géométrie ou de seuil d'injection peuvent apporter une amélioration plus durable que l'ajout de pression supplémentaire.
Utilisez le motif de défaut avant de modifier la vitesse
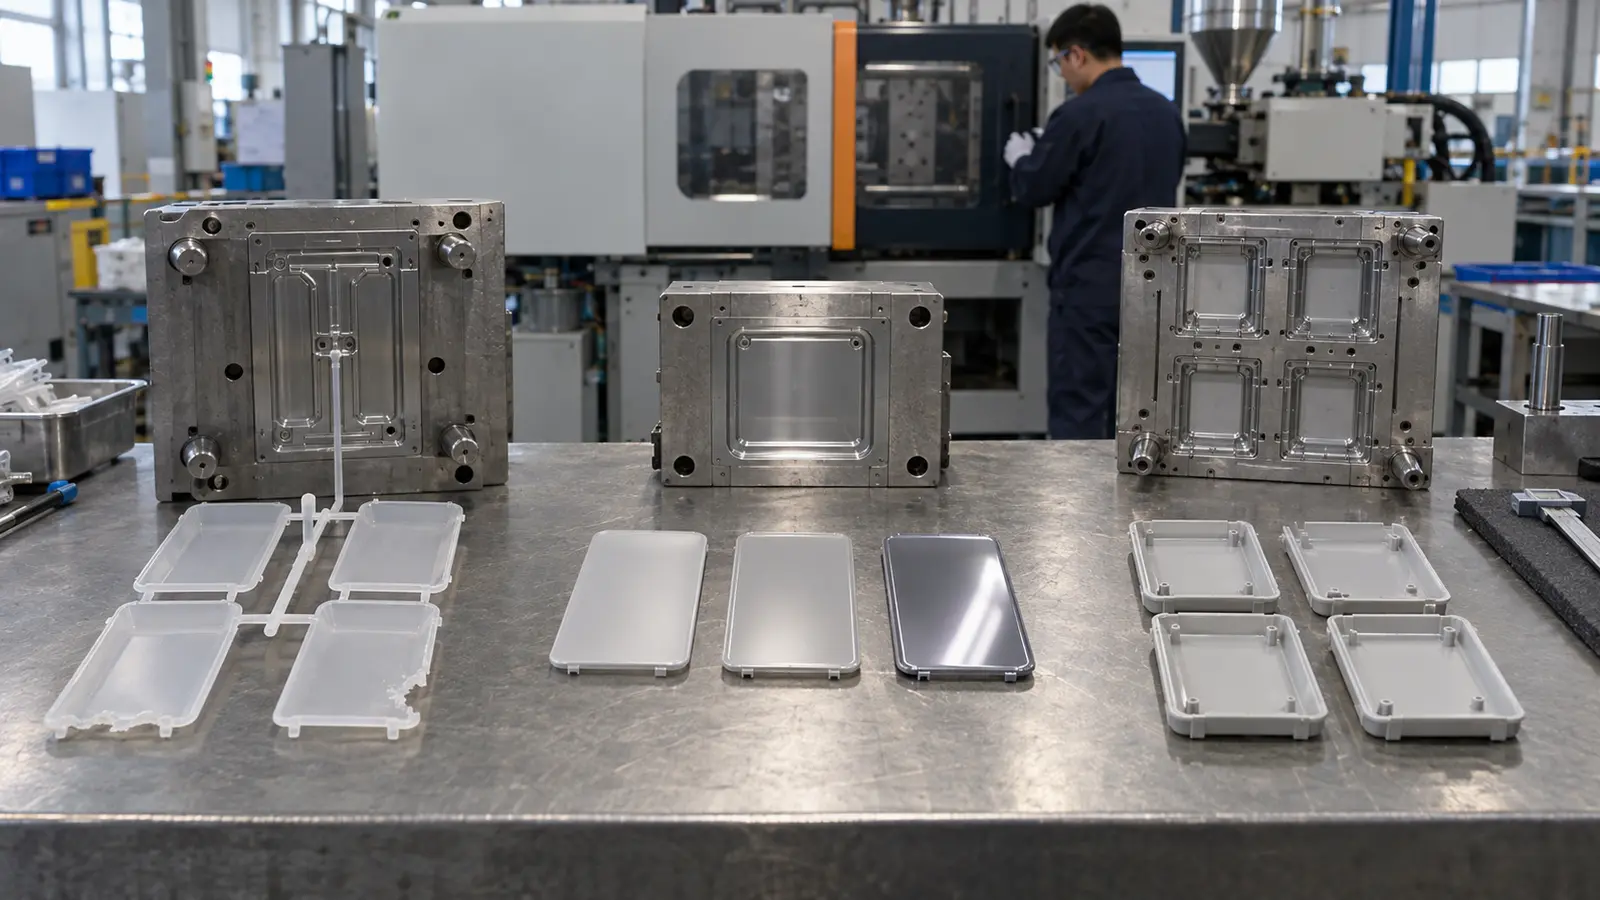
Les défauts liés au cisaillement doivent être diagnostiqués à partir de leur motif. Un défaut qui suit la direction d'écoulement suggère une analyse différente d'un défaut qui n'apparaît qu'en fin de remplissage, près d'une ligne de soudure ou dans une seule empreinte. La pression machine et la vitesse d'injection sont des preuves, pas le diagnostic.
| Motif | Première analyse | Ne pas supposer |
|---|---|---|
| Seule la zone de dernier remplissage échoue | Éventage, solidification et longueur d'écoulement | Que l'ensemble de la résine est inadapté |
| Variation de brillance le long de l'écoulement | Température de surface et profil de vitesse | Qu'une pression accrue l'améliorera |
| Une empreinte diffère | Équilibrage, état des évents et refroidissement local | Que la machine est instable partout |
Une démarche structurée analyse DFM de moulage par injection aide à distinguer un problème de géométrie d'un problème de process. Une fois la pièce stabilisée, la processus de contrôle qualité doit définir les points de contrôle qui prouvent que l'amélioration reste reproductible.
FAQ : taux de cisaillement en moulage à paroi mince
Une injection plus rapide réduit-elle toujours la viscosité ?
De nombreux polymères présentent un comportement rhéofluidifiant, mais le résultat pratique dépend toujours de la température, de la géométrie, des pertes de charge et de la rhéologie du matériau. Un remplissage plus rapide peut aussi augmenter l'échauffement, l'orientation et le risque de défauts.
Une augmentation de la pression machine peut-elle résoudre le problème ?
Elle peut retarder une pièce incomplète, mais elle n'élimine pas un seuil d'injection défectueux, un emprisonnement d'air, un refroidissement inégal ou un choix de matériau inadapté. La cause racine doit être identifiée avant d'augmenter la pression.
Pourquoi contrôler les pièces après refroidissement ?
L'orientation, le retrait et les gradients thermiques peuvent continuer à affecter la planéité et l'ajustement après l'éjection. Une condition de contrôle constante rend les comparaisons plus pertinentes.