
Angussentfernung
Die Angussentfernung trennt ein spritzgegossenes Bauteil von seiner Anbindung und hinterlässt den Angussbereich in einem festgelegten Zustand. Ein verbleibender Vorsprung kann die Montage behindern; ein zu tiefer Schnitt kann das Teil beschädigen. Die richtige Lösung beginnt mit Angussposition und -geometrie und berücksichtigt dann das Verhalten des Harzes, die Abstützung während der Trennung sowie ob die Oberfläche funktional, sichtbar oder verdeckt ist.
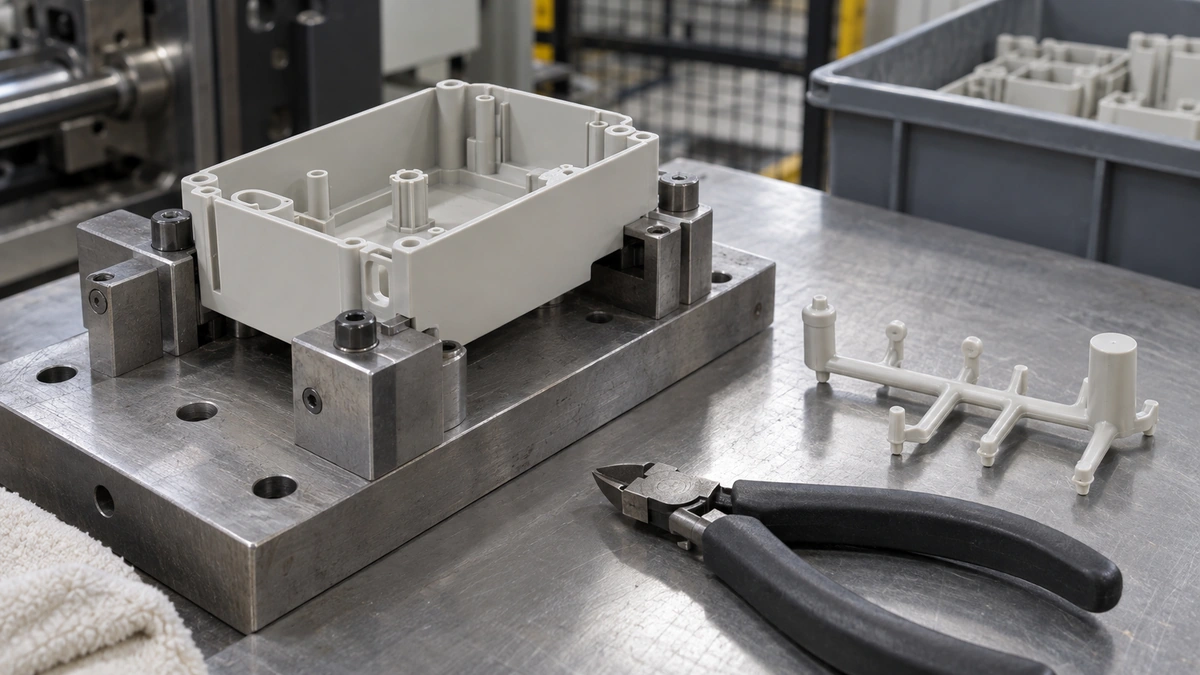
Die Angussposition bestimmt das Nacharbeitsproblem
Der Anguss muss dem Spritzgießprozess dienen, seine Position beeinflusst jedoch auch das fertige Produkt. Ein Angussrest an einer Dichtfläche, einer Gleitfläche oder einer stark sichtbaren Platte kann eine einfache Trennung in einen schwierigen Nacharbeitsschritt verwandeln. Prüfen Sie die Angusszone, während die Kundenspezifische Form konstruiert wird – nicht erst, nachdem die ersten Muster eintreffen.
Manche Angusskonstruktionen trennen sich beim Auswerfen; andere hinterlassen Angusskanäle für einen Sekundärvorgang. Auch die automatische Trennung erfordert eine Prüfung. Eine abgebrochene Anbindung kann einen Vorsprung, eine Vertiefung oder eine lokale Weißfärbung hinterlassen, die für die Anwendung von Bedeutung ist.
Geben Sie den Angussbereich an, nicht nur das Wort “bündig”
| Anforderung | Was in der Zeichnung dargestellt werden sollte |
|---|---|
| Montagefreiraum | Maximaler Vorsprung relativ zur angrenzenden Oberfläche |
| Strukturelle Integrität | Grenzen für Hinterschneidungen oder Schäden an der Grundwand |
| Erscheinungsbild | Zulässiger Angussbereich, Weißbruch- und Prüfbedingungen |
| Sauberkeit | Ob lose Splitter oder abgelöste Fragmente unzulässig sind |
Die Angussmarkierung kann nach dem Entfernen des vorstehenden Materials sichtbar bleiben. Wenn eine unsichtbare Oberfläche erforderlich ist, sollten Sie eine Verlagerung oder eine andere Bauteilarchitektur besprechen, statt anzunehmen, dass Polieren jede Spur beseitigt.
Die Trennlast kontrollieren
Das Bauteil ausreichend nah abstützen, um Biegen zu verhindern und gleichzeitig den Werkzeugzugang zu erhalten. Werkzeugschärfe, Schnittrichtung und Bauteiltemperatur können das Ergebnis verändern. In einem Versuch sollten sowohl die Oberfläche als auch die umgebende Wand auf Spannungsschäden geprüft werden, insbesondere in der Nähe dünner Querschnitte oder transparenter Merkmale.
Für die Serienfertigung hilft eine Positioniervorrichtung, den Schnitt an derselben Position zu halten. Verwenden Sie Muster aus relevanten Kavitäten und prüfen Sie den Angusszustand nach der anschließenden Montage oder Umgebungsbelastung, sofern diese Belastung Risse aufdecken könnte.
Häufige Käuferfragen
Macht ein kleinerer Anguss das Entfernen immer einfacher?
Nicht unbedingt. Die Angussabmessungen müssen auch eine geeignete Füllung und Nachverdichtung ermöglichen. Die Optimierung nur des Entgratungsschritts kann das Formteil beeinträchtigen.
Kann eine Angussmarkierung auf einer Sichtfläche akzeptiert werden?
Ja, wenn ihre Größe und ihr Erscheinungsbild definiert und freigegeben sind. Ein Grenzmuster ist in der Regel aussagekräftiger als eine undefinierte Anforderung an eine “gute Oberfläche”.
Ist die Angussentfernung automatisch enthalten?
Die geforderte Oberfläche und Prüfung müssen im Projektumfang ausdrücklich festgelegt sein. Die Trennung vom Angusskanal und eine streng kontrollierte Sichtflächenbeschaffenheit sind keine gleichwertigen Anforderungen.
Formgebung und Nachbearbeitung gemeinsam betrachten
Bei der Besprechung CAD, die Harzsorte und einen markierten Anguss-Akzeptanzbereich bereitstellen Kunststoffspritzguss. Die Abnahme an die Qualitätskontrollplan knüpfen, sodass eine Musterfreigabe in der Produktion wiederholbar ist.