
Remoção do gate
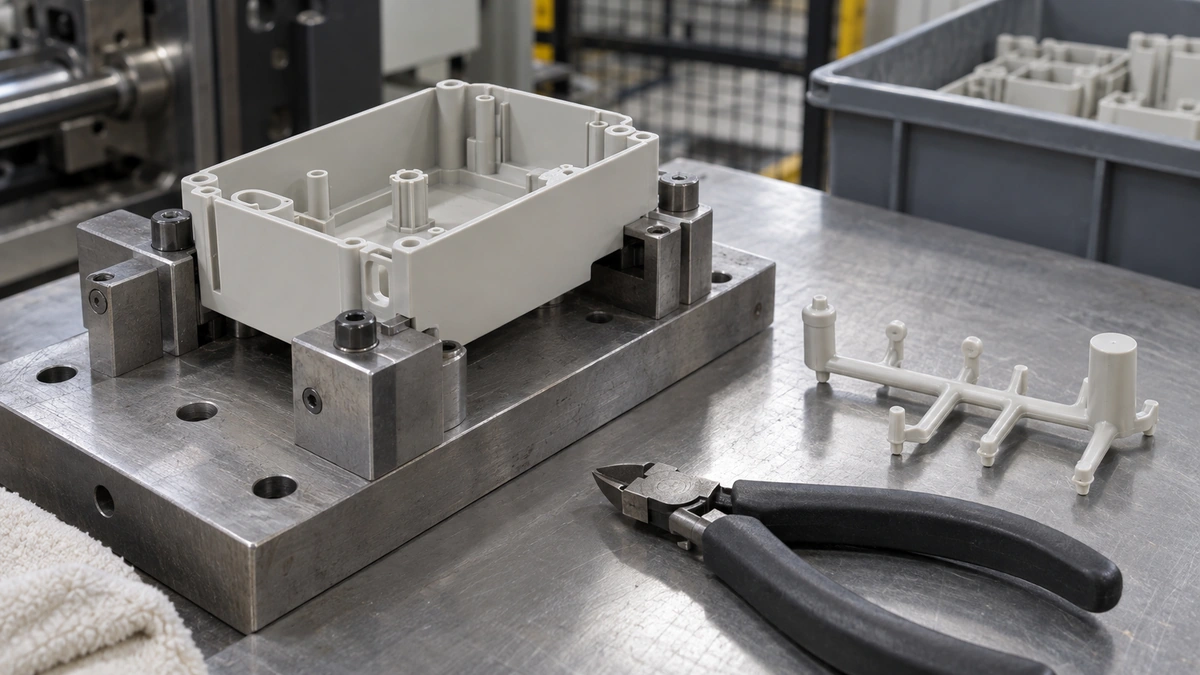
A remoção do gate separa um componente moldado por injeção de sua conexão de alimentação e deixa a área do gate em uma condição especificada. Uma projeção remanescente pode obstruir a montagem; um corte excessivamente profundo pode danificar a peça. A solução correta começa pela localização e geometria do gate, depois considera o comportamento da resina, o suporte durante a separação e se a superfície é funcional, visível ou oculta.
A localização do gate determina o problema de acabamento
O gate deve atender ao processo de moldagem, mas sua posição também afeta o produto acabado. Posicionar um vestígio em uma face de vedação, interface deslizante ou painel altamente visível pode transformar uma simples separação em uma operação de acabamento difícil. Revise a zona do gate enquanto o molde personalizado está sendo projetado — não apenas depois que as primeiras amostras chegam.
Alguns projetos de gate se separam durante a ejeção; outros deixam os canais presos para uma operação secundária. A separação automática ainda precisa de inspeção. Uma conexão rompida pode deixar uma projeção, depressão ou branqueamento local que importa para a aplicação.
Especifique a área do gate, não apenas a palavra “raso”
| Requisito | O que mostrar no desenho |
|---|---|
| Folga de montagem | Projeção máxima em relação à superfície adjacente |
| Integridade estrutural | Limites de rebaixo ou dano à parede principal |
| Aparência | Área de marca permitida, branqueamento e condições de inspeção |
| Limpeza | Se aparas soltas ou fragmentos destacados são inaceitáveis |
A marca do gate pode permanecer visível após a remoção do material projetado. Se uma superfície invisível for essencial, discuta a realocação ou uma arquitetura de peça diferente em vez de assumir que o polimento apagará todos os vestígios.
Controlar a carga de separação
Apoie a peça com proximidade suficiente para evitar empenamento, preservando o acesso da ferramenta. A nitidez da ferramenta, a direção do corte e a temperatura da peça podem alterar o resultado. Um teste deve examinar tanto a superfície quanto a parede ao redor em busca de danos por tensão, especialmente perto de seções finas ou recursos transparentes.
Para produção repetitiva, um dispositivo de localização ajuda a manter o corte na mesma posição. Use amostras de cavidades relevantes e inspecione a condição do gate após a montagem subsequente ou exposição ambiental, quando essa exposição puder revelar trincas.
Perguntas comuns de compradores
Um gate menor sempre facilita a remoção?
Não necessariamente. As dimensões do gate também devem permitir enchimento e compactação adequados. Otimizar apenas a etapa de rebarbação pode comprometer a peça moldada.
Uma marca de gate pode ser aceita em uma superfície cosmética?
Sim, se seu tamanho e aparência forem definidos e aprovados. Uma amostra de limite geralmente é mais significativa do que um requisito indefinido de “bom acabamento”.
A remoção do gate está incluída automaticamente?
O acabamento e a inspeção exigidos devem ser explícitos no escopo do projeto. A separação do canal de alimentação e um acabamento cosmético rigidamente controlado não são requisitos equivalentes.
Revisar moldagem e acabamento em conjunto
Forneça o CAD, a classe da resina e uma zona marcada de aceitação do gate ao discutir moldagem por injeção de plástico. Vincule a aceitação ao plano de controle de qualidade para que a aprovação de uma amostra possa ser repetida em produção.