
Élimination des carottes
L'élimination des carottes sépare un composant injecté de sa connexion d'alimentation et laisse la zone de carotte dans un état spécifié. Une saillie résiduelle peut gêner l'assemblage ; une coupe trop profonde peut endommager la pièce. La bonne solution commence par l'emplacement et la géométrie de la carotte, puis prend en compte le comportement de la résine, le maintien lors de la séparation et le fait que la surface soit fonctionnelle, visible ou cachée.
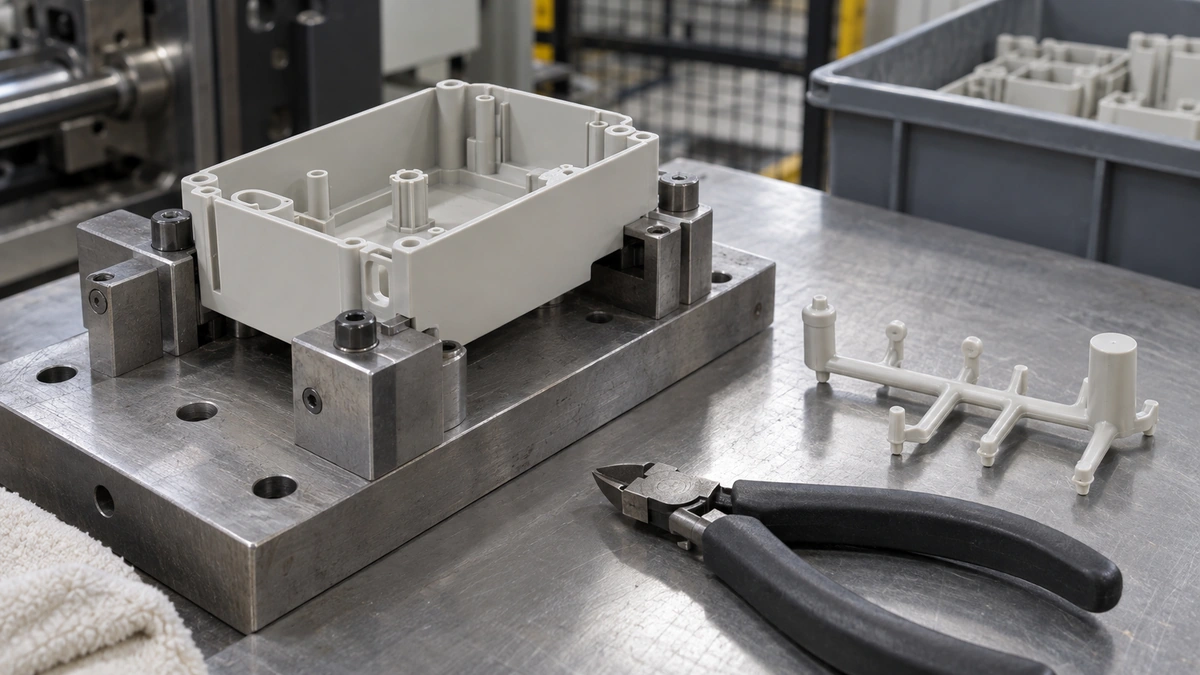
L'emplacement de la carotte détermine le problème de finition
La carotte doit servir le processus de moulage, mais sa position affecte aussi le produit fini. Placer une trace sur une face d'étanchéité, une interface de glissement ou un panneau très visible peut transformer une simple séparation en une opération de finition difficile. Examinez la zone de carotte pendant que le moule personnalisé est conçu—pas seulement après l'arrivée des premiers échantillons.
Certaines conceptions de carotte se séparent lors de l'éjection ; d'autres laissent les canaux attachés pour une opération secondaire. La séparation automatique nécessite tout de même une inspection. Une connexion rompue peut laisser une saillie, un creux ou un blanchiment local qui compte pour l'application.
Spécifiez la zone de carotte, pas seulement le mot “ affleurant ”
| Exigence | Ce qu'il faut indiquer sur le plan |
|---|---|
| Jeu d'assemblage | Saillie maximale par rapport à la surface adjacente |
| Intégrité structurelle | Limites de contre-dépouille ou d'endommagement de la paroi parente |
| Aspect | Zone de marque autorisée, blanchiment et conditions d'inspection |
| Propreté | Si les bavures libres ou les fragments détachés sont inacceptables |
La trace de seuil peut rester visible après l'enlèvement de la matière en saillie. Si une surface invisible est essentielle, discuter d'un repositionnement ou d'une architecture de pièce différente plutôt que de supposer que le polissage effacera toute trace.
Maîtriser la charge de séparation
Soutenir la pièce suffisamment près pour éviter toute flexion tout en préservant l'accès aux outils. L'affûtage de l'outil, le sens de coupe et la température de la pièce peuvent modifier le résultat. Un essai doit examiner à la fois la surface et la paroi environnante pour détecter tout dommage dû aux contraintes, en particulier près des sections minces ou des éléments transparents.
Pour une production répétée, un montage de positionnement aide à maintenir la coupe au même endroit. Utiliser des échantillons provenant des cavités concernées et inspecter l'état du seuil après l'assemblage ultérieur ou l'exposition environnementale lorsque celle-ci pourrait révéler des fissures.
Questions fréquentes des acheteurs
Un seuil plus petit facilite-t-il toujours l'enlèvement ?
Pas nécessairement. Les dimensions du seuil doivent également permettre un remplissage et un compactage appropriés. Optimiser uniquement l'étape d'ébavurage peut compromettre la pièce moulée.
Une marque de seuil peut-elle être acceptée sur une surface esthétique ?
Oui, si sa taille et son apparence sont définies et approuvées. Un échantillon limite est généralement plus significatif qu'une exigence indéfinie de “ finition correcte ”.
L'enlèvement du seuil est-il inclus automatiquement ?
La finition et l'inspection requises doivent être explicites dans le périmètre du projet. La séparation de la carotte et une finition esthétique strictement contrôlée ne sont pas des exigences équivalentes.
Examiner le moulage et la finition ensemble
Fournir le CAO, la nuance de résine et une zone d'acceptation du seuil marquée lors de la discussion moulage par injection plastique. Lier l'acceptation à la contrôle qualité afin qu'une approbation d'échantillon puisse être répétée en production.