
Eliminación de la colada
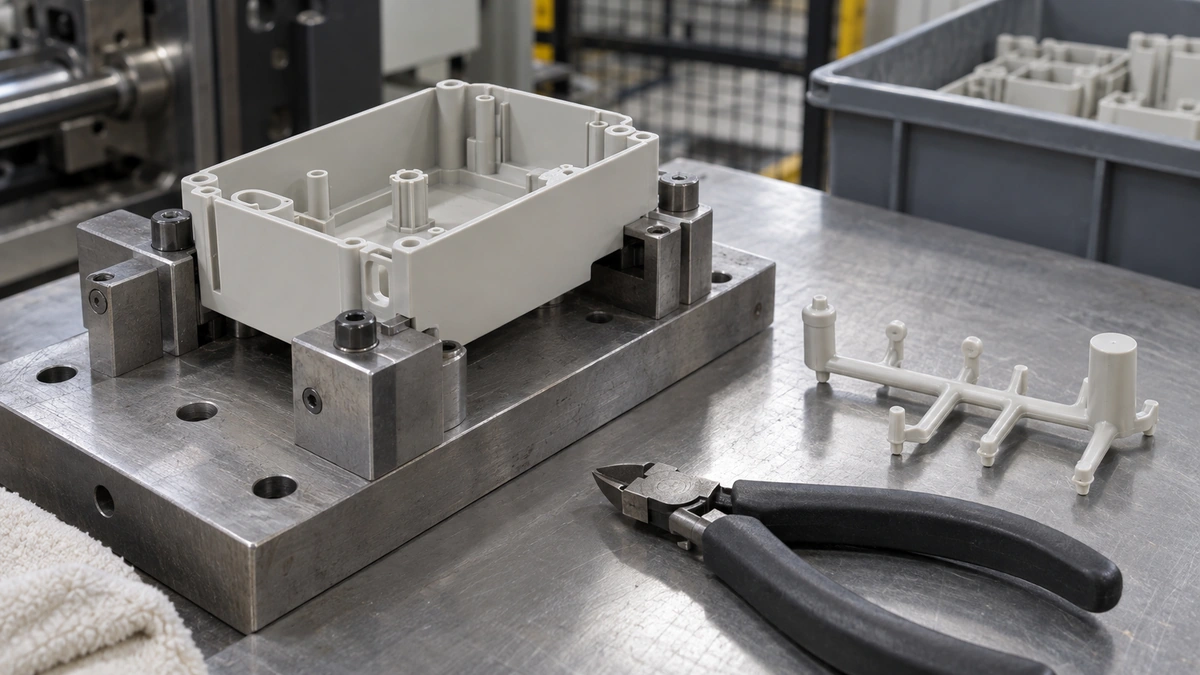
La eliminación de la colada separa un componente moldeado por inyección de su conexión de alimentación y deja la zona de la colada en un estado especificado. Una protuberancia remanente puede obstaculizar el ensamblaje; un corte demasiado profundo puede dañar la pieza. La solución correcta comienza con la ubicación y la geometría de la colada, luego considera el comportamiento de la resina, el soporte durante la separación y si la superficie es funcional, visible u oculta.
La ubicación de la colada determina el problema de acabado
La colada debe servir al proceso de moldeo, pero su posición también afecta al producto terminado. Ubicar una marca en una cara de sellado, una interfaz deslizante o un panel muy visible puede convertir una separación sencilla en una difícil operación de acabado. Revise la zona de la colada mientras se diseña el molde personalizado —no solo después de que lleguen las primeras muestras.
Algunos diseños de colada se separan durante la eyección; otros dejan las mazarotas unidas para una operación secundaria. La separación automática aún requiere inspección. Una conexión rota puede dejar una protuberancia, una depresión o un blanqueamiento local que importe para la aplicación.
Especifique la zona de la colada, no solo la palabra “enrasado”
| Requisito | Qué mostrar en el plano |
|---|---|
| Holgura de ensamblaje | Protuberancia máxima respecto a la superficie adyacente |
| Integridad estructural | Límites de socavado o daño a la pared base |
| Apariencia | Área de testigo permitida, condiciones de blanqueamiento e inspección |
| Limpieza | Si las rebabas sueltas o los fragmentos desprendidos son inaceptables |
El testigo de la entrada puede permanecer visible después de retirar el material proyectante. Si una superficie invisible es esencial, conviene tratar la reubicación o una arquitectura de pieza diferente en lugar de suponer que el pulido eliminará todo rastro.
Controlar la carga de separación
Sujetar la pieza lo suficientemente cerca para evitar flexiones, preservando a la vez el acceso de la herramienta. La nitidez de la herramienta, la dirección de corte y la temperatura de la pieza pueden modificar el resultado. Una prueba debe examinar tanto la superficie como la pared circundante en busca de daños por tensión, especialmente cerca de secciones delgadas o elementos transparentes.
Para la producción repetitiva, un utillaje de posicionamiento ayuda a mantener el corte en la misma posición. Utilizar muestras de las cavidades correspondientes e inspeccionar el estado de la entrada tras el ensamblaje posterior o la exposición ambiental, cuando dicha exposición pueda revelar grietas.
Preguntas habituales de los compradores
¿Una entrada más pequeña facilita siempre la extracción?
No necesariamente. Las dimensiones de la entrada también deben permitir un llenado y una compactación adecuados. Optimizar únicamente la etapa de recorte puede comprometer la pieza moldeada.
¿Se puede aceptar una marca de entrada en una superficie cosmética?
Sí, si su tamaño y apariencia están definidos y aprobados. Una muestra límite suele ser más significativa que un requisito indefinido de “buen acabado”.
¿La eliminación de la entrada está incluida automáticamente?
El acabado y la inspección requeridos deben especificarse explícitamente en el alcance del proyecto. La separación de la colada y un acabado cosmético estrictamente controlado no son requisitos equivalentes.
Revisar el moldeo y el acabado conjuntamente
Proporcione el CAD, el grado de resina y una zona de aceptación de la compuerta marcada al analizar moldeo por inyección de plástico. Vincule la aceptación con el plan de control de calidad para que la aprobación de una muestra pueda repetirse en producción.