
Belüftungslösungen für das Mikrospritzgießen sollte darauf ausgelegt sein, wo die Fließfront endet, und nicht erst hinzugefügt werden, nachdem Brandstellen oder Kurzschüsse auftreten. In einer winzigen Kavität nimmt eingeschlossenes Gas einen bedeutenden Raum ein, widersteht dem Füllen und kann sich bei Kompression schnell erhitzen. Der richtige Entlüftungsplan gibt der Luft einen kontrollierten Ausgang, während das geschmolzene Polymer in der Kavität bleibt.
Dadurch wird die Entlüftung zu einem Balanceproblem. Ein zu enger Weg lässt Gas in der Struktur zurück; ein zu großzügiger Weg erhöht das Gratrisiko. Gute Ergebnisse entstehen durch die Abstimmung von Bauteilgeometrie, Anschnittlage, Entlüftungsposition, Oberflächenbeschaffenheit, Prozesseinstellungen und Wartung.
Die Entlüftungsfrage in einem Satz: Wohin geht die letzte Lufteinschlussstelle, wenn das Polymer die letzte funktionale Struktur erreicht?
Inhalt
Den Luftweg rückwärts vom letzten Füllpunkt verfolgen
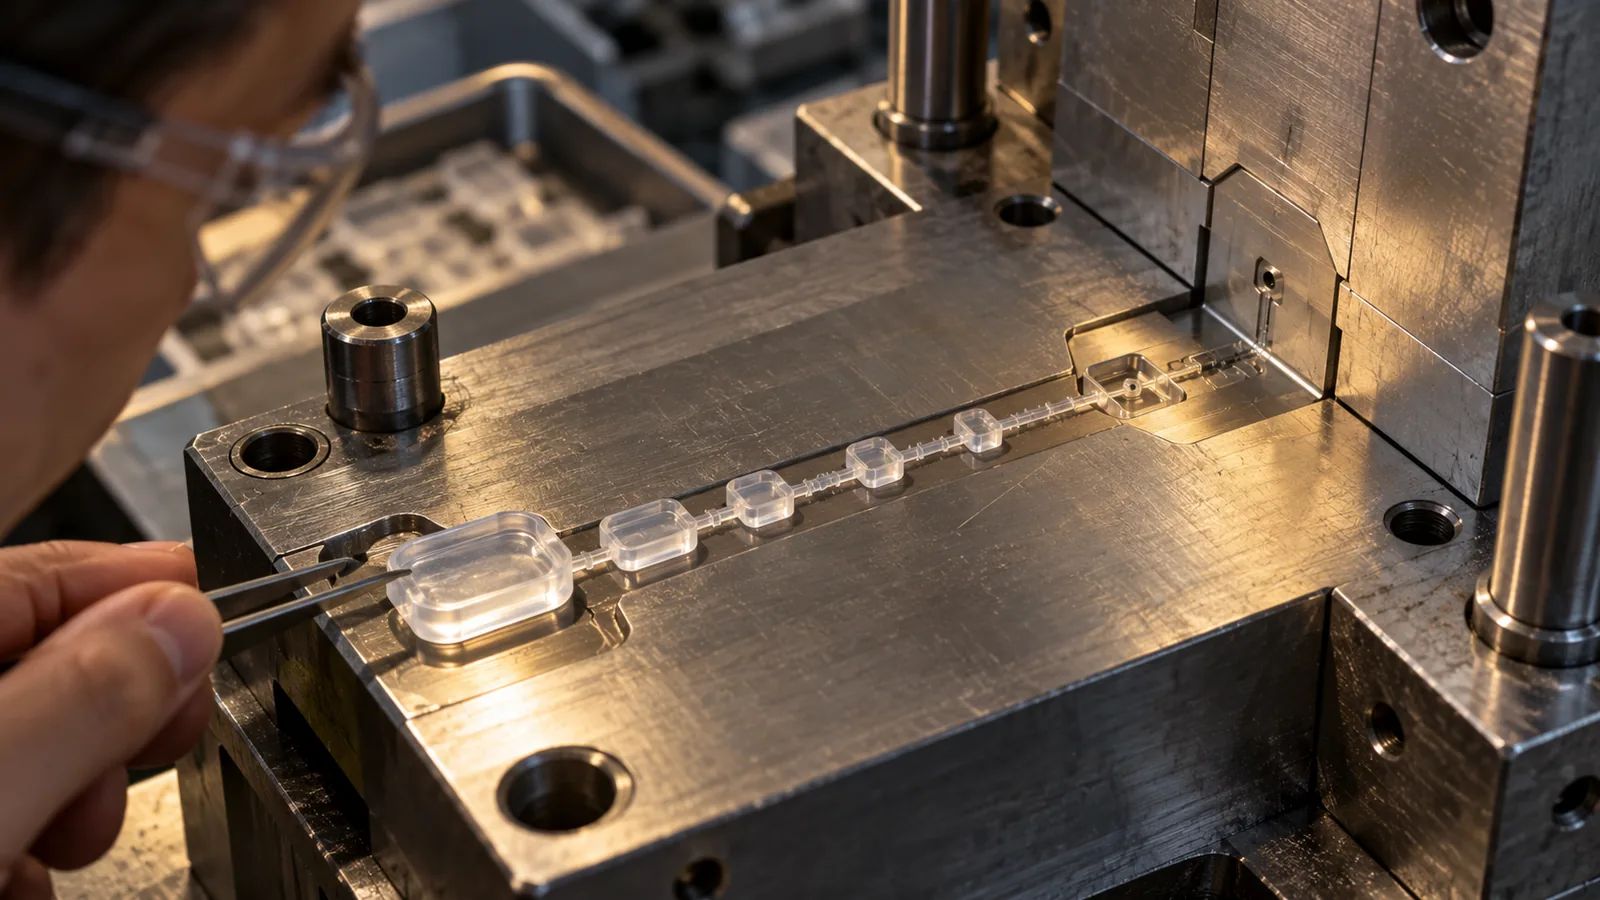
Beginnen Sie mit der erwarteten Fließfront. Die Angusslage bestimmt die Reihenfolge, in der Rippen, Taschen, Kanäle und Absperrungen gefüllt werden. Die zuletzt gefüllte Stelle ist oft der erste Ort, der untersucht werden sollte, wenn ein Merkmal unvollständig, verfärbt oder uneinheitlich ist.
Luft kann durch eine Trennfugenentlüftung, ein Auswerferfreimaß, einen entlüfteten Einsatz, ein poröses Element, einen Überlauf oder einen aktiv evakuierten Formhohlraum entweichen. Der nutzbare Weg hängt davon ab, ob die Gasblase die Formgrenze erreicht. Eine blinde Mikrotasche kann eine lokale Lösung erfordern, da eine entfernte Trennfugenentlüftung die hinter einer vorrückenden Fließfront eingeschlossene Luft nicht entfernen kann.
- Kennzeichnen Sie den Anguss und die erwartete Fließrichtung auf der Teilezeichnung.
- Identifizieren Sie Taschen, in denen Fließfronten zusammenlaufen oder enden.
- Prüfen Sie, ob jede Tasche mit einem zuverlässigen Entweichungsweg verbunden ist.
- Prüfen Sie, ob der Weg nach Wärmeausdehnung und Schließkraft noch offen bleibt.
- Bestätigen Sie, dass Reinigung und Wartung die Entlüftungseinrichtung erreichen können.
Technische Beurteilung: Eine Entlüftung ist nur dann nützlich, wenn die Luft sie erreichen kann, bevor das Polymer den Weg versiegelt.
Entlüftungsmethode nach Position und Versagensart auswählen
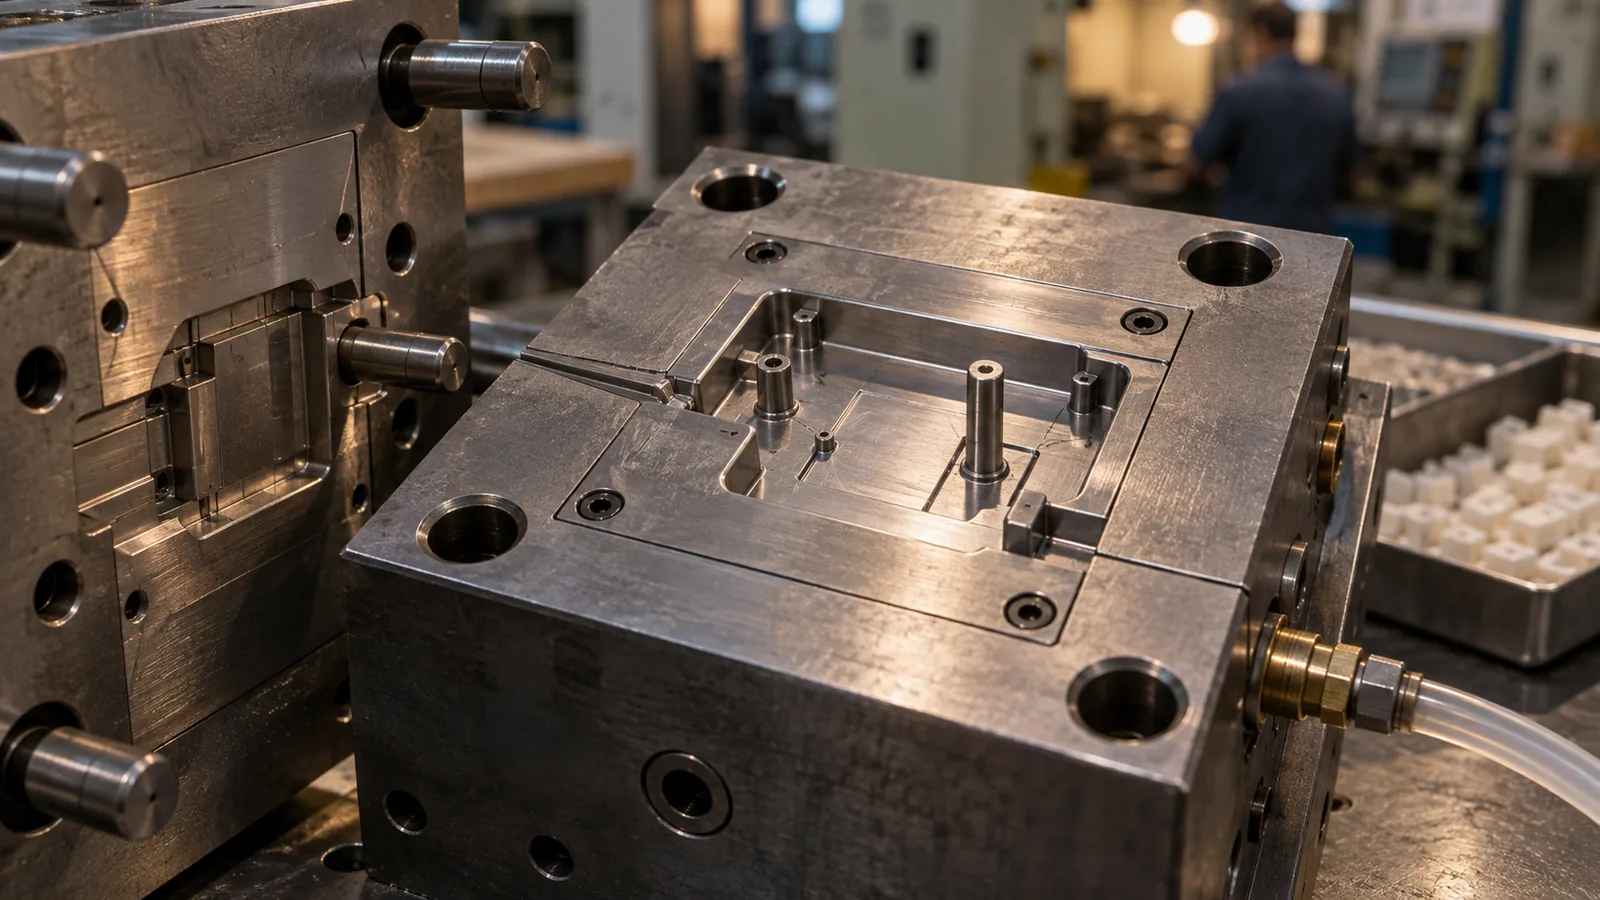
Nicht jeder Formhohlraum benötigt denselben Entlüftungstyp. Die Wahl sollte widerspiegeln, wo sich Gas ansammelt, wie leicht Polymer überspritzt und ob die Entlüftung gewartet werden kann.
| Entlüftungsansatz | Nützliche Position | Hauptaugenmerk |
|---|---|---|
| Trennfugenentlüftung | Zugängliche Endfüllkante | Grat und Verunreinigung |
| Entlüfteter Auswerfer oder Stift | Innere Tasche nahe einer Auswerferposition | Verschleiß, Verstopfung und Abdruckspuren |
| Entlüfteter Einsatz | Lokales blindes Merkmal | Ausrichtung und Servicezugang |
| Überlaufbecken | Fließfrontkonvergenz oder kosmetische Grenze | Materialverlust und -entfernung |
| Vakuumunterstützung | Komplexe eingeschlossene Volumina oder empfindliche Replikation | Dichtheitsintegrität und Zyklusintegration |
Vakuum ist kein automatischer Ersatz für gute Geometrie. Wenn die Kavität undicht ist, der Evakuierungspfad schlecht getaktet ist oder der Anschnitt abdichtet, bevor der eingeschlossene Bereich geklärt ist, kann das zusätzliche System Komplexität hinzufügen, ohne den Mechanismus zu korrigieren.
Gasabfuhr gegen Mikrograt-Risiko abwägen
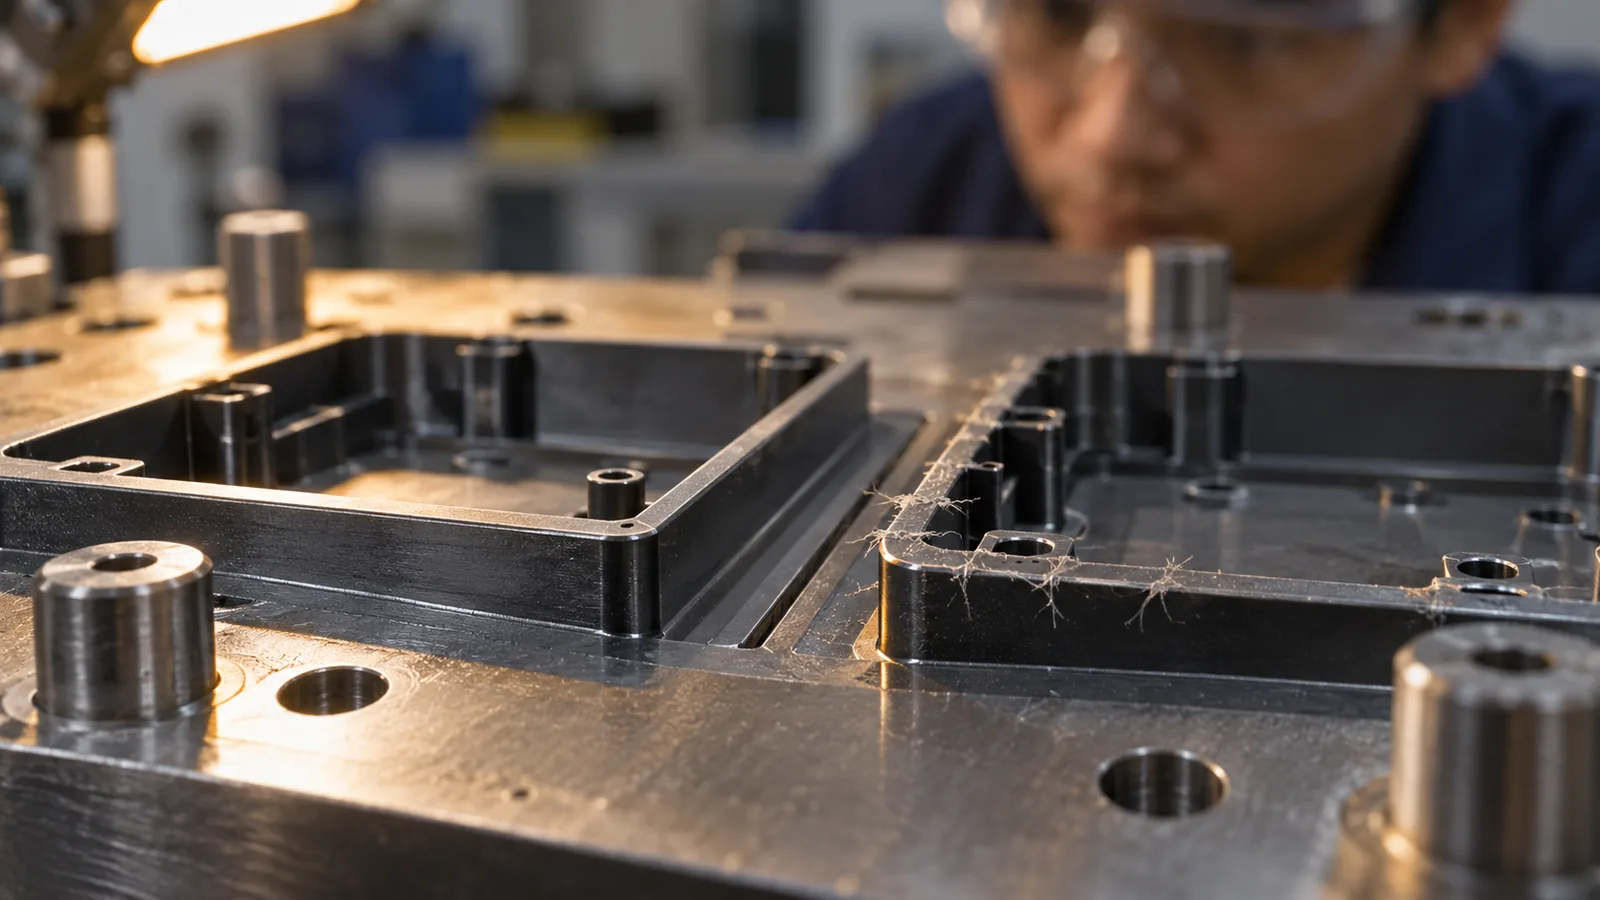
Entlüftungsabmessungen lassen sich nicht aus einer universellen Zahl auswählen. Polymerviskosität, Füllstoffgehalt, lokaler Druck, Werkzeugtemperatur, Entlüftungssteg, Stahlzustand und Merkmalsposition beeinflussen alle, ob Schmelze in die Entlüftung eindringt. Eine Abmessung, die für ein Harz und Werkzeug funktioniert, kann bei einem anderen zu Grat führen.
Der sichere Ansatz besteht darin, mit dem Material, der Werkzeuggeometrie und dem erwarteten Kavitätsdruck zu beginnen und dann durch kontrollierte Versuche zu validieren. Entlüftungen sollten flach genug sein, um Polymer zurückzuhalten, und ausreichend offen, um Gas abzugeben. Der Übergang vom flachen Entlüftungssteg zu einem größeren Auslasskanal darf ebenfalls keine weitere Engstelle erzeugen.
Das Polieren der Kavität verbessert die Entlüftung nicht zwangsläufig. Eine hochpolierte Absperrung kann effektiver abdichten, während Rückstände am Entlüftungseingang die wirksame Öffnung verringern können. Werkzeugoberfläche, Kontaktmuster und Entlüftungsgeometrie sollten als System betrachtet werden.
Verwenden Sie keine Prozesseinstellungen, um eine Werkzeuggrenze zu verbergen
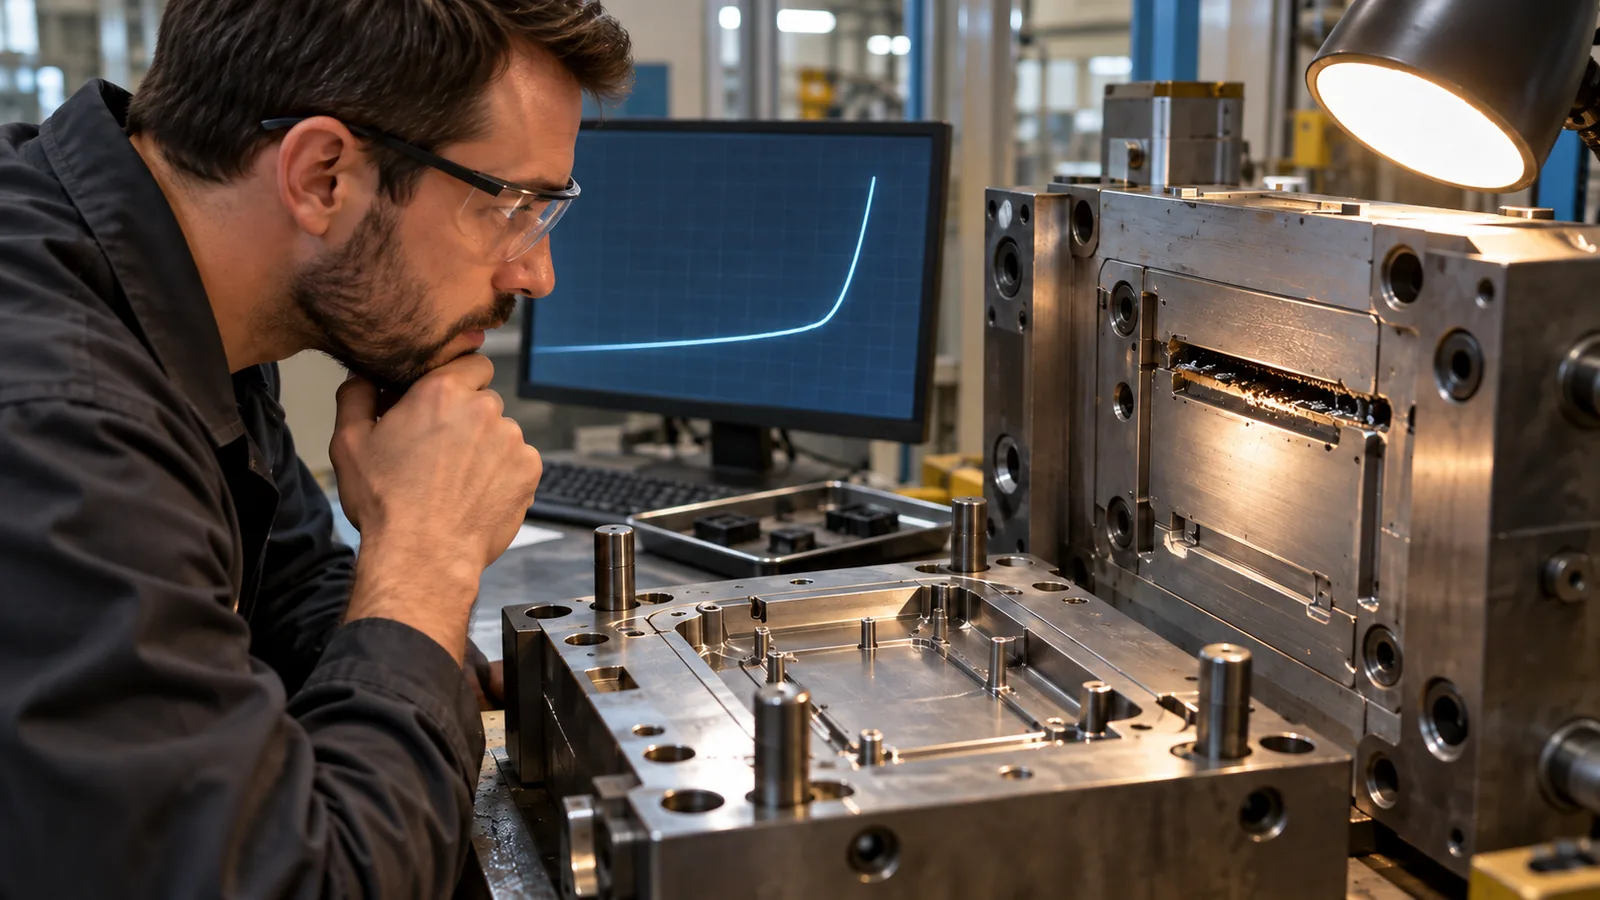
Höhere Schmelzetemperatur, Werkzeugtemperatur oder Einspritzgeschwindigkeit können das Erstarren verzögern und die Formtreue verbessern. Diese Änderungen können jedoch auch die Gratempfindlichkeit, Eigenspannungen, Zykluszeit oder Materialzersetzung erhöhen. Wenn jedes akzeptable Teil eine extreme Einstellung erfordert, fehlt dem Werkzeug möglicherweise eine robuste Entlüftung oder Fließweg.
Eine schnelle Unterscheidung besteht darin, Position und Wiederholbarkeit zu vergleichen. Ein Fehler, der immer in einer blinden Tasche oder einer Kavität auftritt, spricht stark für eine lokale werkzeugbedingte Ursache. Ein Fehler, der zwischen Kavitäten wandert oder sich mit der Materialvorbereitung ändert, kann eine breitere prozessbedingte Ursache haben.
Die Mikrospritzguss Der Prozess erfordert, dass Werkzeug, Material, Füllprofil und Messplan zusammenwirken. Die Entlüftung sollte daher zusammen mit der Angussplatzierung und der Merkmalsformtreue bewertet werden und nicht als isolierter Wartungspunkt.
Entlüftung mit mehr als nur Sichtprüfung validieren
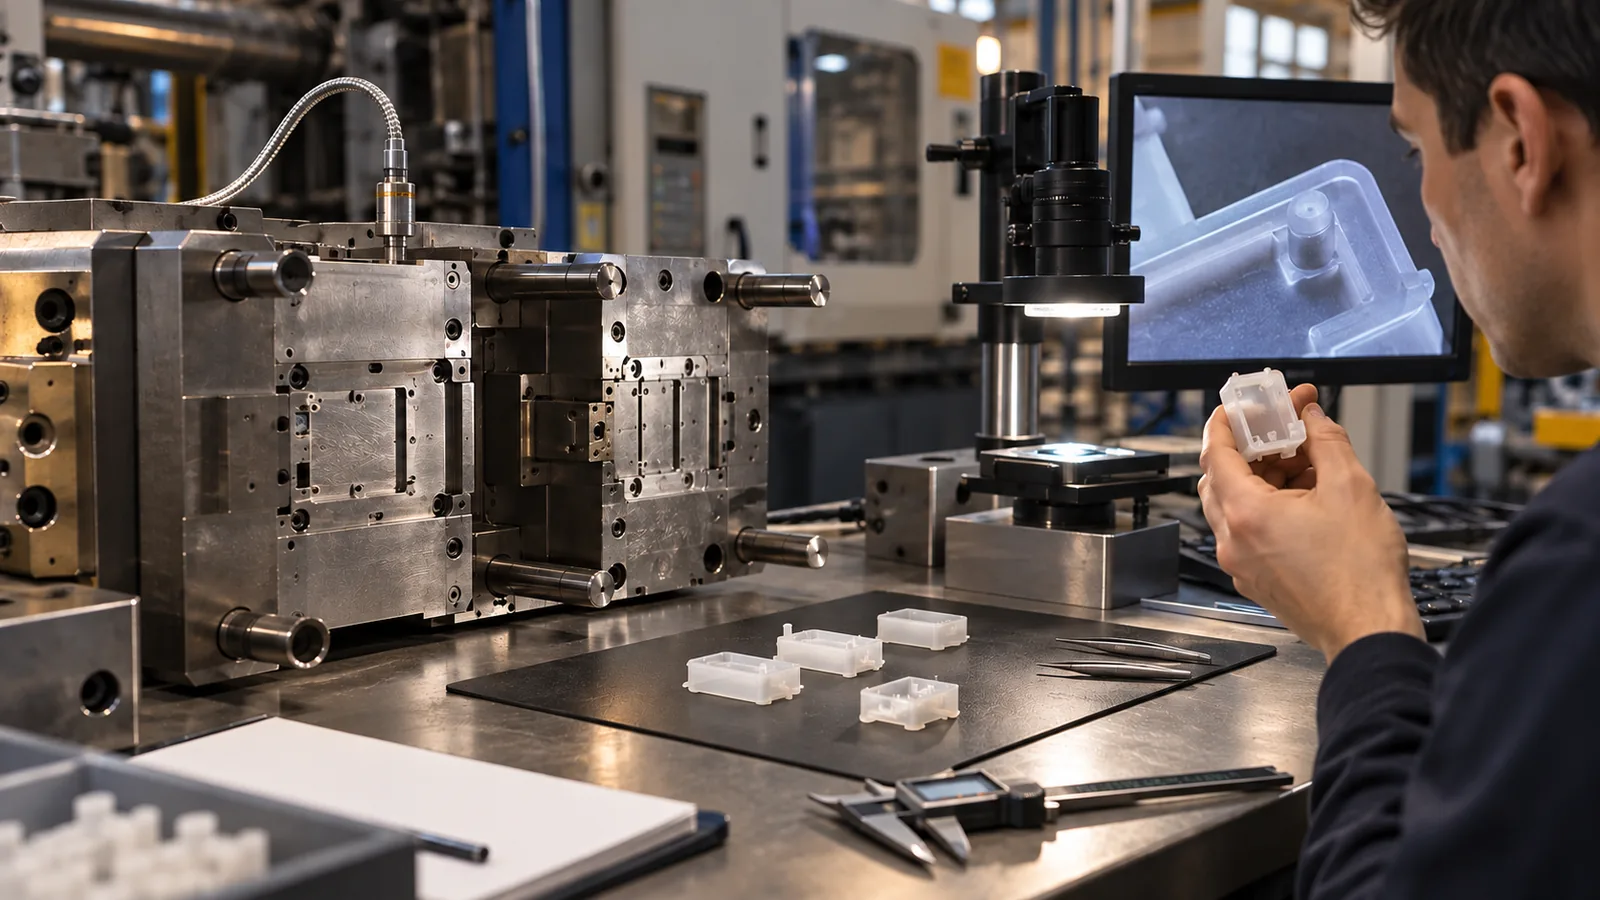
Brandflecken sind offensichtlich, aber schlechte Entlüftung kann ohne sichtbare Verbrennung vorliegen. Unvollständige Merkmalshöhe, inkonsistentes Teilegewicht, Druckspitzen, Glanzänderungen, schwache Bindenahten und Variationen zwischen Kavitäten können ebenfalls eingeschlossenes Gas aufzeigen.
- Erstellen Sie eine Fehlerkarte. Erfassen Sie Position, Kavität, Schussfolge und Orientierung.
- Prüfen Sie den Entlüftungsweg. Kontrollieren Sie Eingang, Steg, Auslasskanal und Endauslass.
- Vergleichen Sie das Druckverhalten. A sharp late-fill response can support a trapped-gas hypothesis.
- Clean before cutting. Confirm that residue, rust protection, or deposits are not reducing the opening.
- Run a controlled change. Modify one venting variable and compare repeated cycles.
- Measure the micro feature. Verify profile replication, not only overall fill.
Smoke, transfer marking, pressure data, short-shot studies, and cavity comparison can each contribute evidence. The right method depends on the tool and material, but the conclusion should never rest on a single attractive sample.
Keep the Vent Path Open During Production
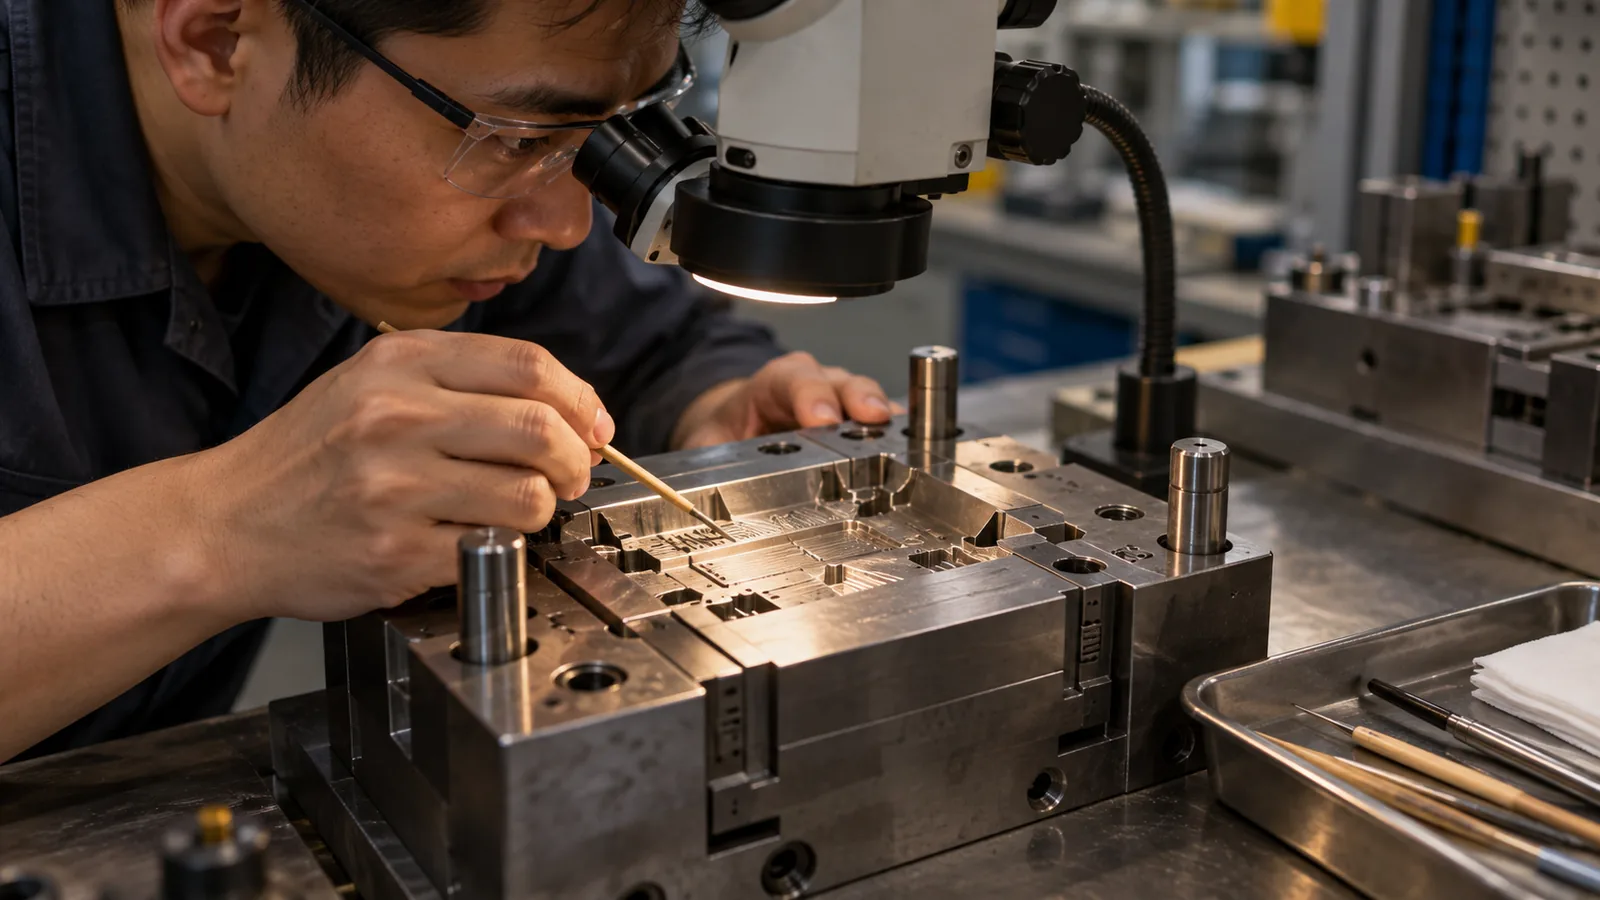
Venting performance changes as deposits accumulate, surfaces wear, and maintenance practices vary. A tool that ran cleanly during qualification may develop trapped-air symptoms after thousands of cycles without any change to the approved settings.
Define inspection and cleaning intervals from actual buildup behavior. Record which vents are critical, what cleaning method is permitted, how the vent condition is verified, and when the tool must be stopped. Abrasive cleaning can alter a micro vent, while incomplete cleaning leaves the restriction in place.
Maintenance records become more useful when they reference the defect map. If a specific cavity repeatedly drifts before its scheduled cleaning interval, the plan should be adjusted around evidence rather than calendar habit.
Häufig gestellte Fragen
Can higher injection speed eliminate trapped air?
It may improve filling in some geometries, but it can also compress gas faster and increase local heating. Speed should be tested with the actual venting path rather than used as a universal fix.
Why does one cavity burn while the others look normal?
The affected cavity may have a blocked vent, a different last-fill location, local insert mismatch, or unequal flow balance. Compare its tool condition and pressure behavior with the remaining cavities.
Is vacuum venting always necessary for micro molding?
No. Conventional vents may be sufficient when air has a short, reliable escape path. Vacuum becomes more useful when geometry creates trapped volumes or replication remains sensitive despite a sound passive vent design.
How can vent cleaning cause flash?
Aggressive polishing or abrasion can enlarge the vent entrance or damage the vent land. Cleaning methods should remove deposits without changing critical steel geometry.
Should venting be reviewed before mold flow simulation?
They should support each other. Simulation can indicate likely final-fill and air-trap regions, while the tool design must convert those locations into manufacturable, maintainable escape paths.