
Решения для вентиляции воздуха при микролитье должны проектироваться с учётом того, где заканчивается фронт потока, а не добавляться только после появления следов горения или недоливов. В крошечной полости запертый газ занимает значительный объём, препятствует заполнению и может быстро нагреваться при сжатии. Правильный план вентиляции обеспечивает воздуху контролируемый выход, удерживая расплавленный полимер внутри полости.
Это делает вентиляцию задачей баланса. Слишком узкий канал оставляет газ в элементе; слишком широкий канал повышает риск облоя. Хорошие результаты достигаются за счёт согласования геометрии детали, расположения впуска, положения вентиляционного канала, состояния поверхности, настроек процесса и обслуживания.
Вопрос вентиляции в одном предложении: Куда денется последний карман воздуха, когда полимер достигнет последнего функционального элемента?
Содержание
- Проследите путь воздуха в обратном направлении
- Выберите метод вентиляции по расположению
- Сбалансируйте выпуск газа и риск облоя
- Отделите симптомы процесса от ограничений оснастки
- Подтвердите вентиляцию доказательствами
- Поддерживайте работу вентиляционных каналов в производстве
- Часто задаваемые вопросы
Проследите путь воздуха в обратном направлении от последней точки заполнения
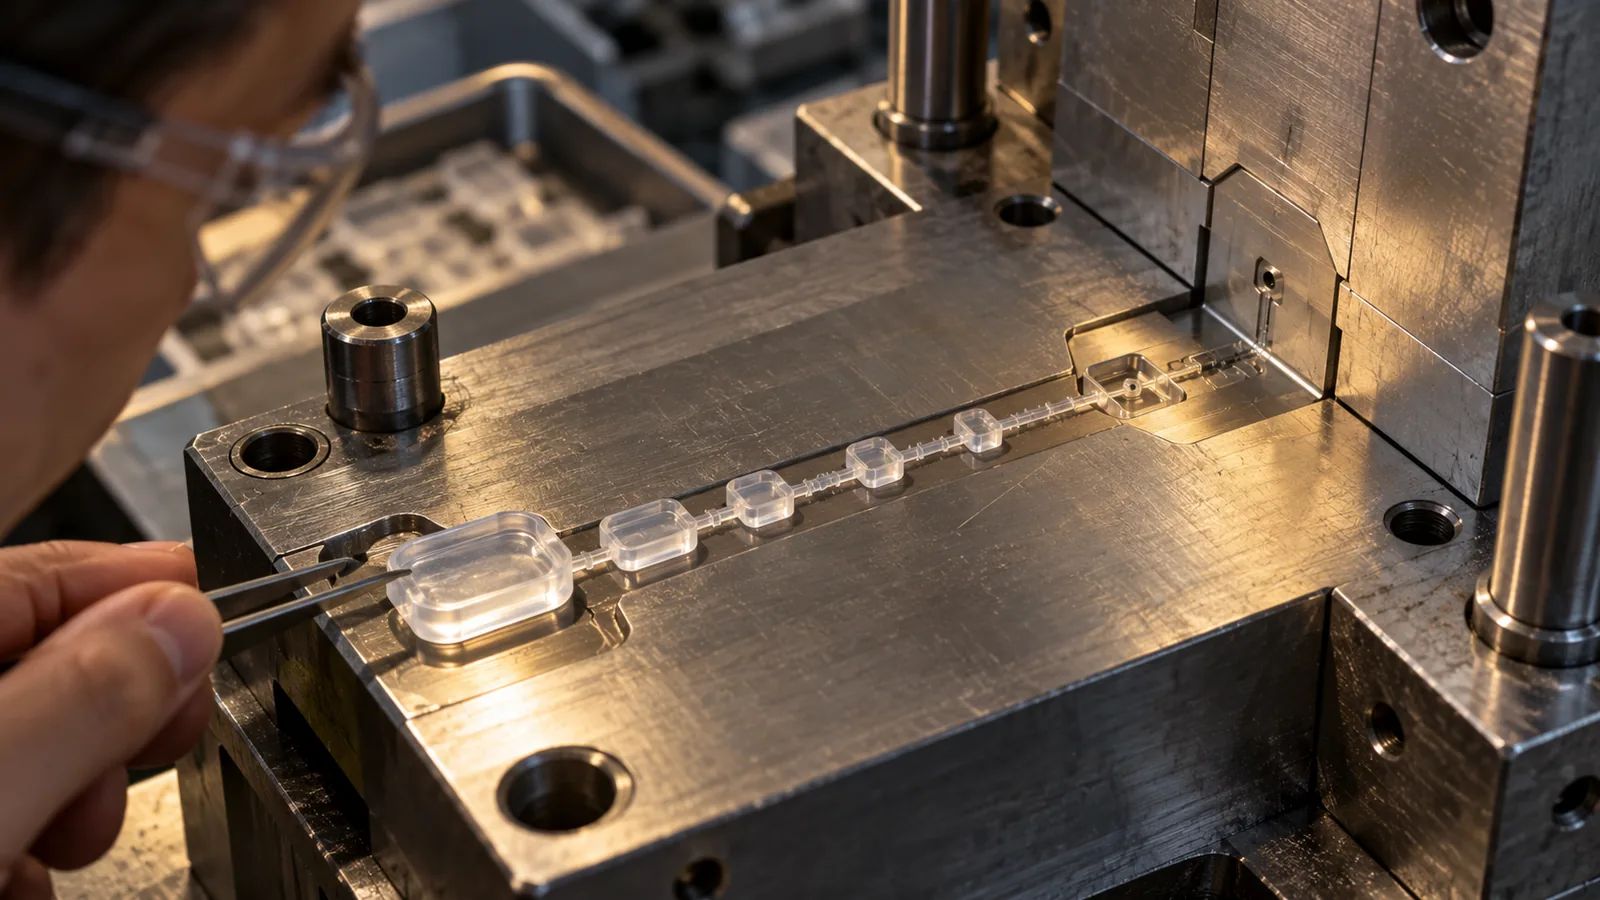
Начните с ожидаемого фронта потока. Положение впуска определяет порядок заполнения рёбер, карманов, каналов и затворов. Место последнего заполнения часто является первым местом для исследования, когда элемент не заполнен, обесцвечен или нестабилен.
Воздух может выходить через вентиляцию по линии разъёма, зазор выталкивателя, вентилируемую вставку, пористый элемент, перелив или активно вакуумируемую полость. Полезный путь зависит от того, достигает ли газовая пробка границы формы. Для закрытой микрополости может потребоваться локальное решение, поскольку удалённая вентиляция по линии разъёма не может удалить воздух, запертый за продвигающимся фронтом потока.
- Обозначьте впускное отверстие и ожидаемое направление потока на чертеже детали.
- Определите полости, где фронты потока сходятся или заканчиваются.
- Проверьте, соединяется ли каждая полость с надёжным путём отвода.
- Проверьте, остаётся ли путь открытым после теплового расширения и усилия смыкания.
- Убедитесь, что очистка и обслуживание могут достичь вентиляционного элемента.
Инженерное суждение: вентиляция полезна только в том случае, если воздух может достичь её до того, как полимер перекроет путь.
Выбор метода вентиляции по расположению и виду отказа
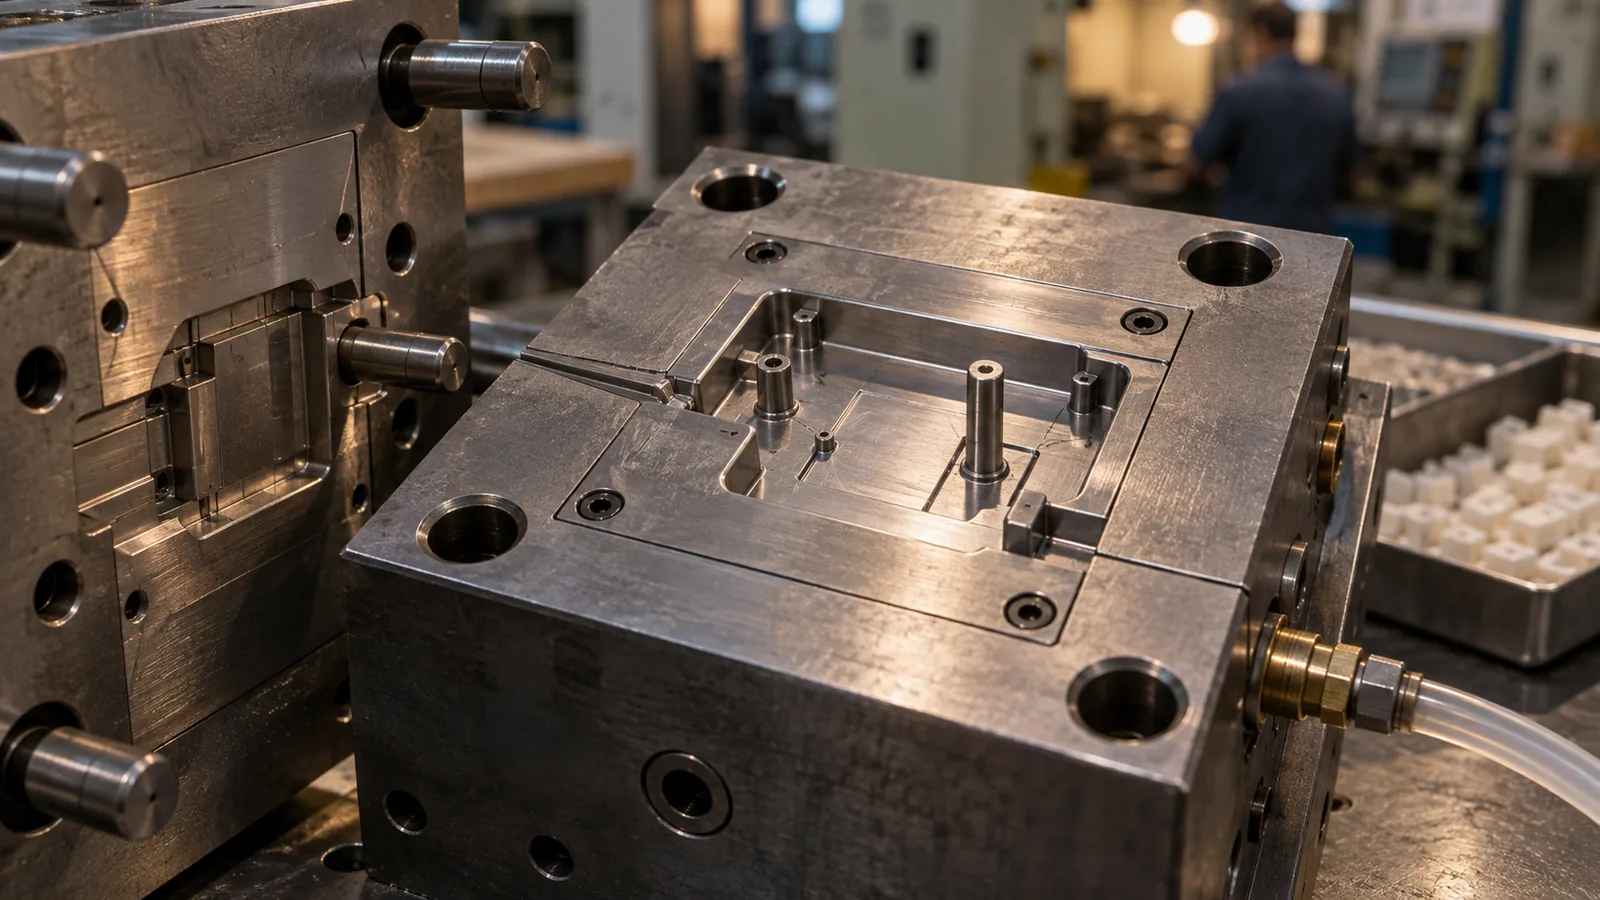
Не каждая полость нуждается в одном и том же типе вентиляции. Выбор должен отражать, где накапливается газ, насколько легко полимер образует облой и можно ли обслуживать вентиляцию.
| Подход к вентиляции | Полезное расположение | Основной контрольный параметр |
|---|---|---|
| Вентиляция по линии разъёма | Доступная кромка окончательного заполнения | Облой и загрязнение |
| Вентилируемый выталкиватель или штифт | Внутренняя полость рядом с местом расположения выталкивателя | Износ, засорение и следы контакта |
| Вентилируемая вставка | Локальная глухая зона | Совмещение и доступ для обслуживания |
| Переливной колодец | Слияние фронтов потока или граница внешнего вида | Потеря и удаление материала |
| Вакуумная поддержка | Сложные замкнутые объёмы или чувствительное воспроизведение | Герметичность уплотнения и интеграция в цикл |
Вакуум не является автоматической заменой хорошей геометрии. Если полость негерметична, путь откачки плохо синхронизирован или впускной литник закрывается до того, как замкнутая область будет очищена, дополнительная система может добавить сложности, не исправив механизм.
Балансируйте газовыделение с риском микрозатекания
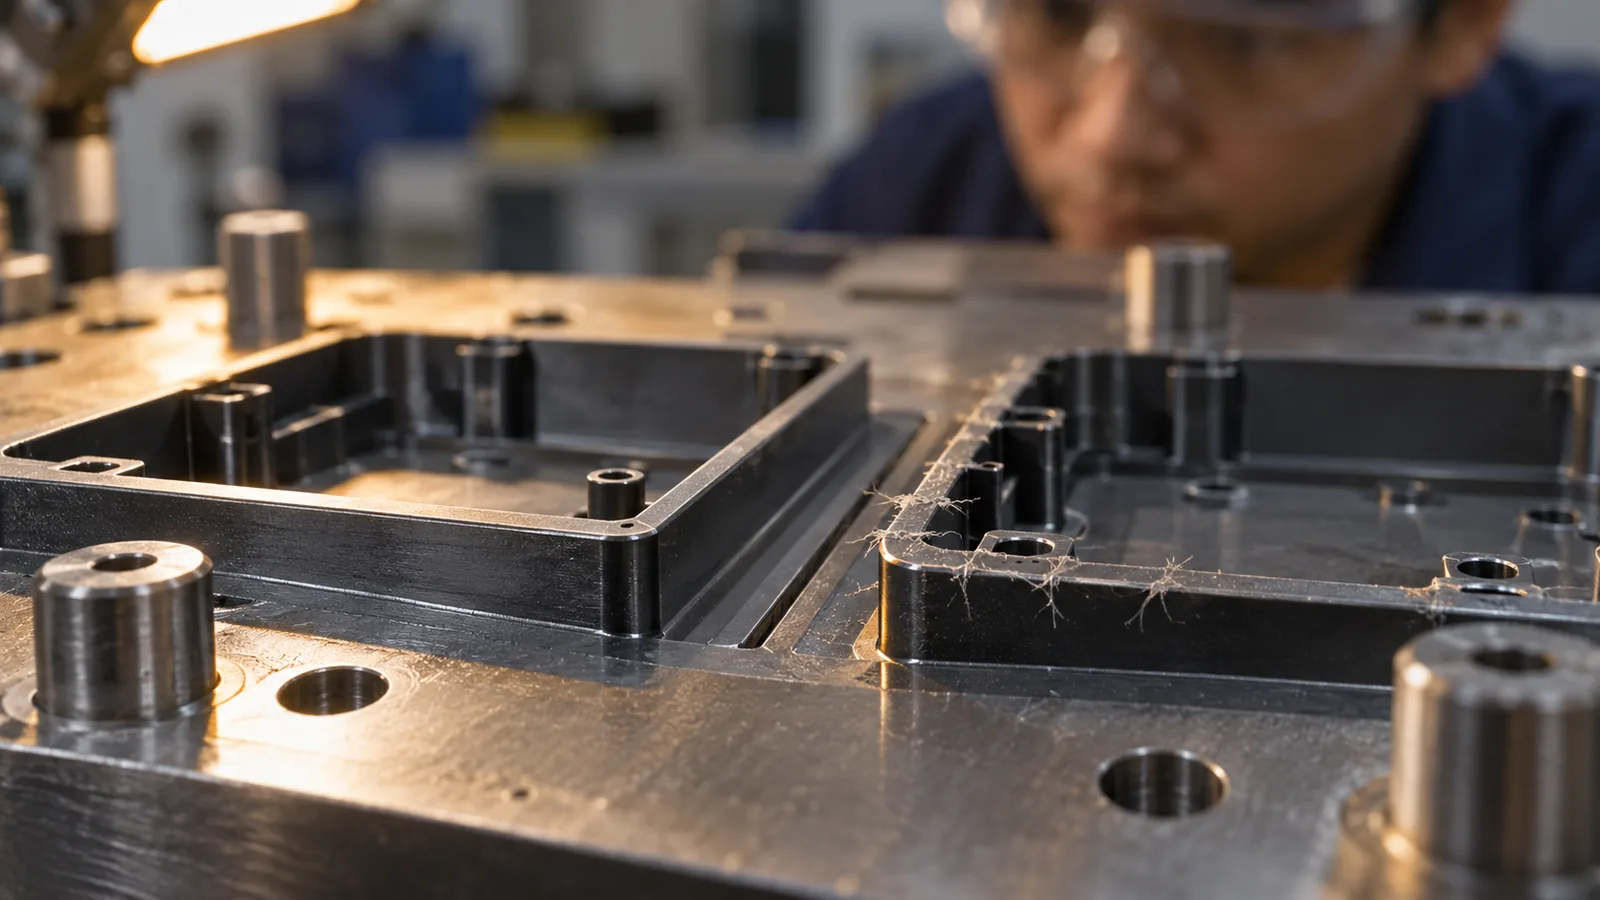
Размеры вентиляционных каналов нельзя выбирать по универсальному числу. Вязкость полимера, содержание наполнителя, локальное давление, температура формы, посадочная поверхность вентиляционного канала, состояние стали и расположение элемента — всё это влияет на то, попадёт ли расплав в вентиляционный канал. Размер, подходящий для одной смолы и оснастки, может вызвать затекание с другой.
Безопасный подход — начать с материала, геометрии инструмента и ожидаемого давления в полости, а затем подтвердить результаты контролируемыми испытаниями. Вентиляционные каналы должны быть достаточно мелкими, чтобы удерживать полимер, и достаточно открытыми, чтобы выпускать газ. Переход от мелкой вентиляционной площадки к более крупному выпускному каналу также не должен создавать дополнительное сопротивление.
Полировка полости не обязательно улучшает вентиляцию. Сильно отполированное запирающее соединение может герметизировать более эффективно, тогда как остатки на входе вентиляционного канала могут уменьшить эффективное отверстие. Отделку инструмента, контактную картину и геометрию вентиляции следует рассматривать как систему.
Не используйте настройки процесса, чтобы скрыть ограничение оснастки
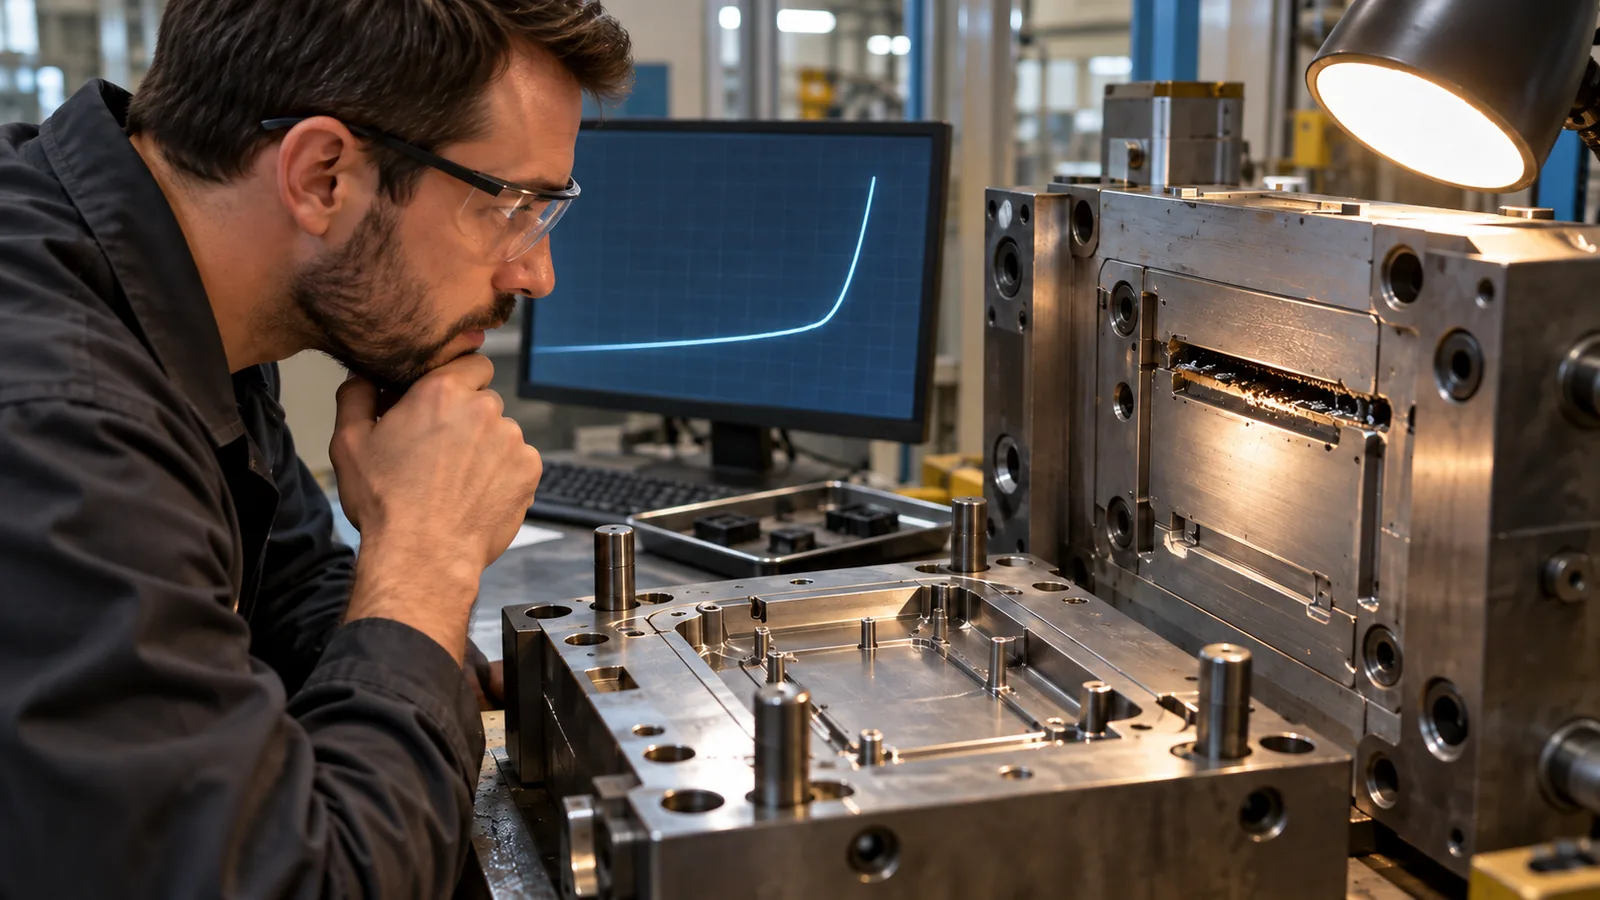
Более высокая температура расплава, температура формы или скорость впрыска могут задержать замерзание и улучшить воспроизведение. Однако эти изменения также могут повысить чувствительность к облою, остаточное напряжение, время цикла или деградацию материала. Когда каждая приемлемая деталь требует экстремальной настройки, инструменту может не хватать надежной вентиляции или пути потока.
Быстрый способ различить — сравнить местоположение и повторяемость. Дефект, который всегда появляется в одном глухом кармане или одной полости, strongly указывает на локальную причину в оснастке. Дефект, который перемещается между полостями или меняется при подготовке материала, может иметь более широкий источник в процессе.
Процесс Микролитъе под давлением процесс требует, чтобы инструмент, материал, профиль заполнения и план метрологии работали вместе. Поэтому вентиляцию следует оценивать вместе с размещением впускного литника и воспроизведением элементов, а не как отдельный пункт обслуживания.
Проверяйте вентиляцию не только визуальным осмотром
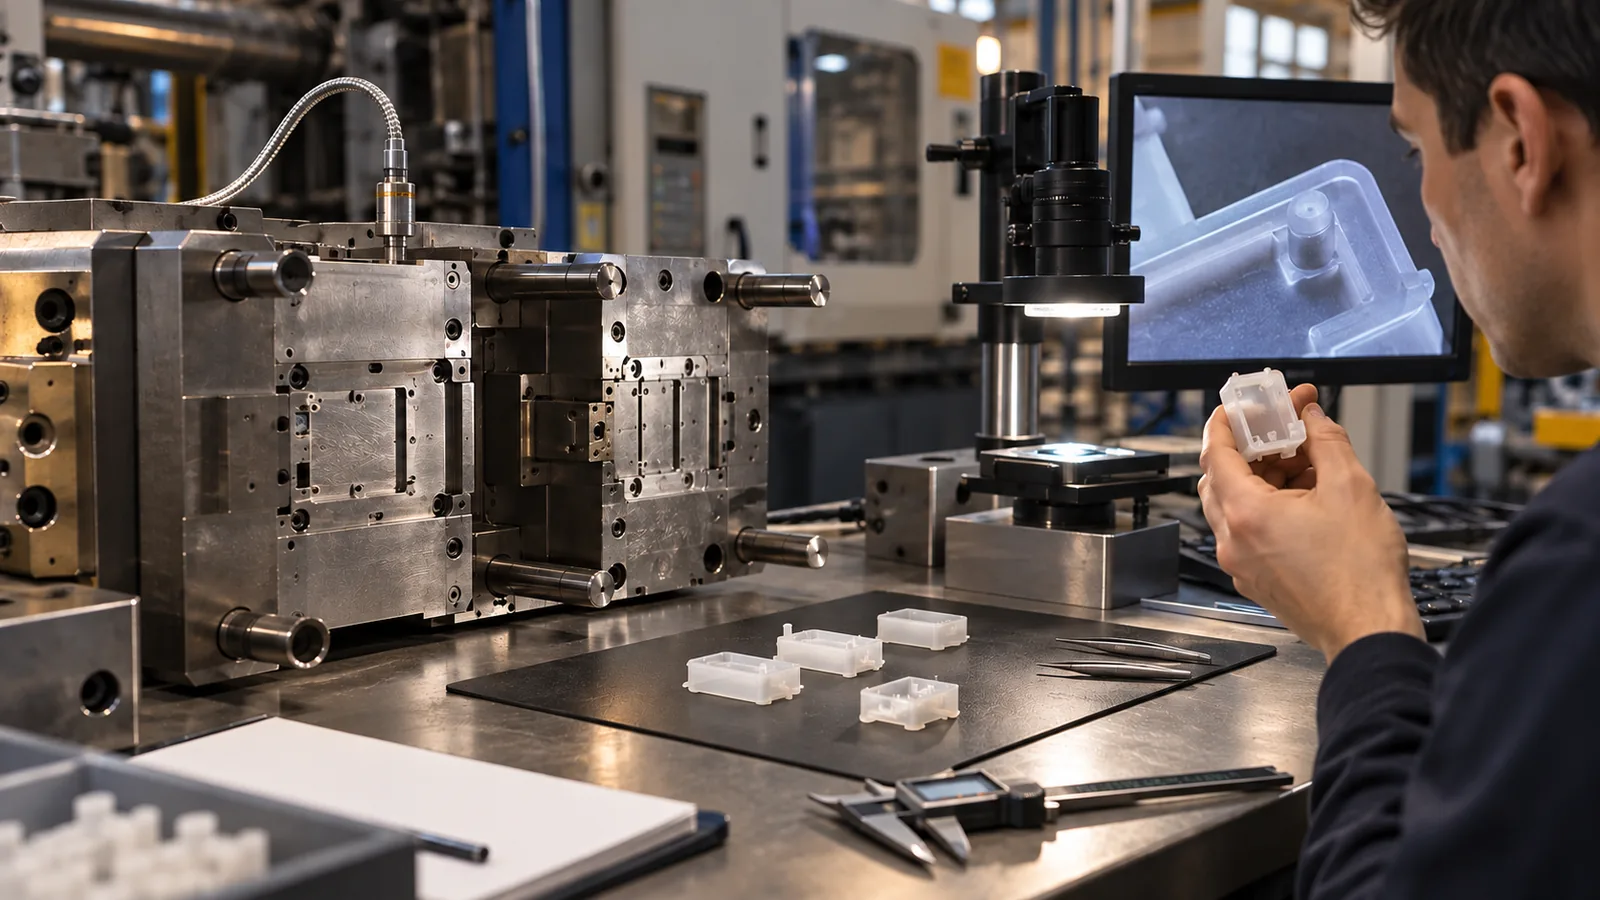
Следы горения очевидны, но плохая вентиляция может существовать без видимого горения. Неполная высота элемента, непостоянный вес детали, скачки давления, изменения глянца, слабые линии спая и вариация от полости к полости также могут выявлять захваченный газ.
- Создайте карту дефектов. Запишите местоположение, полость, последовательность впрысков и ориентацию.
- Проверьте вентиляционный путь. Проверьте вход, площадку, выпускной канал и конечный выход.
- Сравните поведение давления. Резкий отклик на позднем заполнении может подтвердить гипотезу о захваченном газе.
- Очистите перед резкой. Confirm that residue, rust protection, or deposits are not reducing the opening.
- Run a controlled change. Modify one venting variable and compare repeated cycles.
- Measure the micro feature. Verify profile replication, not only overall fill.
Smoke, transfer marking, pressure data, short-shot studies, and cavity comparison can each contribute evidence. The right method depends on the tool and material, but the conclusion should never rest on a single attractive sample.
Keep the Vent Path Open During Production
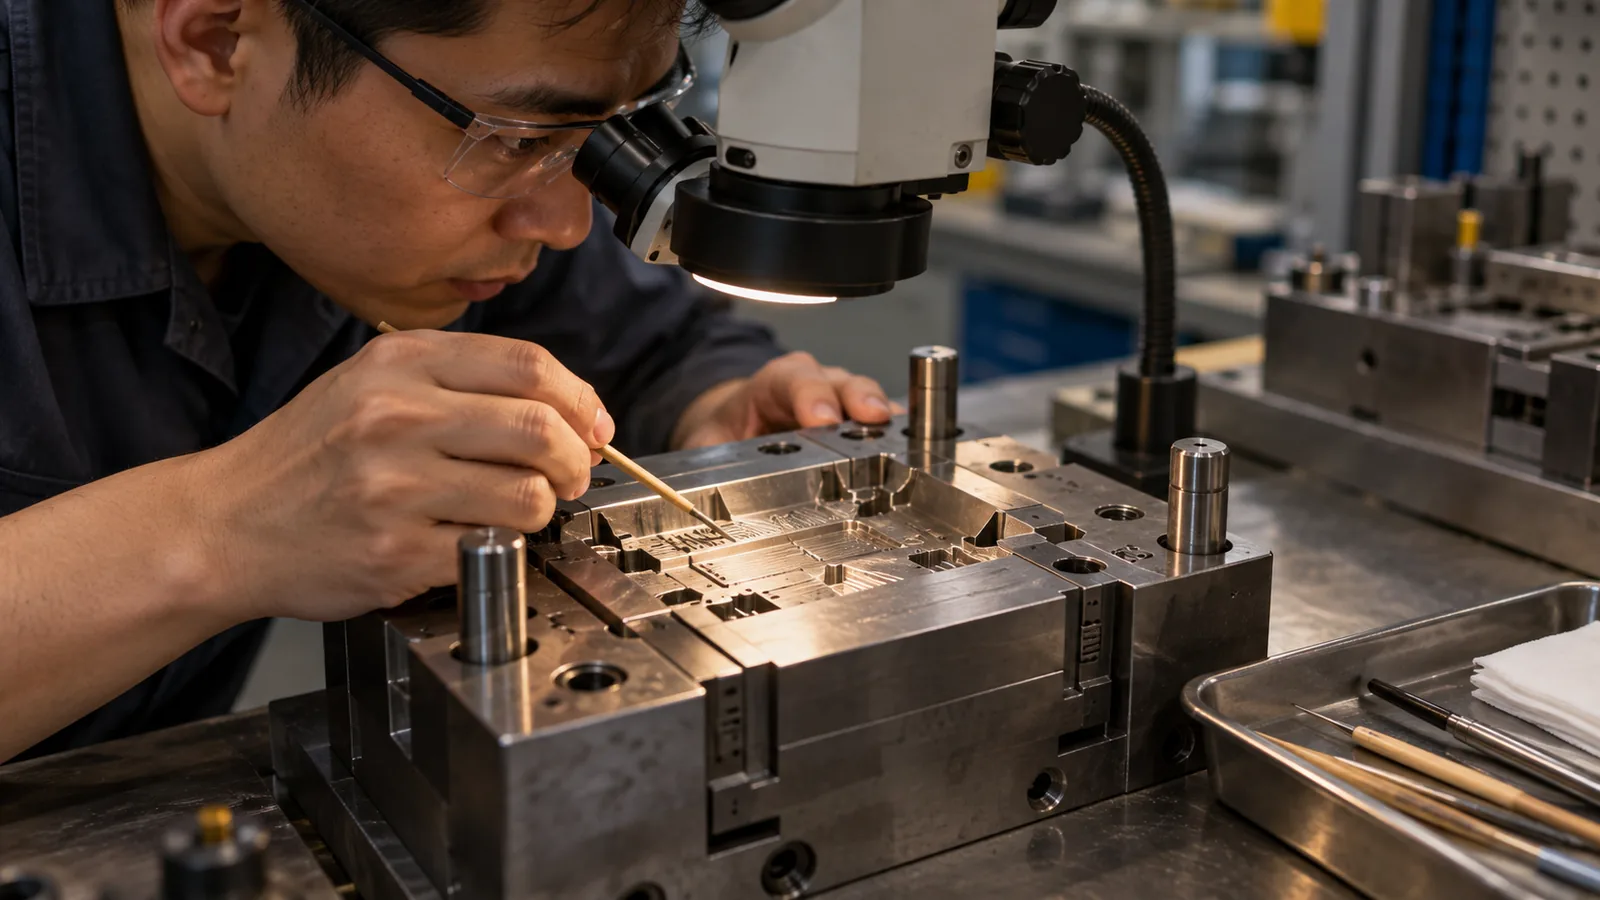
Venting performance changes as deposits accumulate, surfaces wear, and maintenance practices vary. A tool that ran cleanly during qualification may develop trapped-air symptoms after thousands of cycles without any change to the approved settings.
Define inspection and cleaning intervals from actual buildup behavior. Record which vents are critical, what cleaning method is permitted, how the vent condition is verified, and when the tool must be stopped. Abrasive cleaning can alter a micro vent, while incomplete cleaning leaves the restriction in place.
Maintenance records become more useful when they reference the defect map. If a specific cavity repeatedly drifts before its scheduled cleaning interval, the plan should be adjusted around evidence rather than calendar habit.
Часто задаваемые вопросы
Can higher injection speed eliminate trapped air?
It may improve filling in some geometries, but it can also compress gas faster and increase local heating. Speed should be tested with the actual venting path rather than used as a universal fix.
Why does one cavity burn while the others look normal?
The affected cavity may have a blocked vent, a different last-fill location, local insert mismatch, or unequal flow balance. Compare its tool condition and pressure behavior with the remaining cavities.
Is vacuum venting always necessary for micro molding?
No. Conventional vents may be sufficient when air has a short, reliable escape path. Vacuum becomes more useful when geometry creates trapped volumes or replication remains sensitive despite a sound passive vent design.
How can vent cleaning cause flash?
Aggressive polishing or abrasion can enlarge the vent entrance or damage the vent land. Cleaning methods should remove deposits without changing critical steel geometry.
Should venting be reviewed before mold flow simulation?
They should support each other. Simulation can indicate likely final-fill and air-trap regions, while the tool design must convert those locations into manufacturable, maintainable escape paths.