
Solutions de ventilation d'air pour le micro-moulage doivent être conçues en fonction de l'endroit où le front d'écoulement se termine, et non ajoutées uniquement après l'apparition de marques de brûlure ou de manques. Dans une minuscule cavité, le gaz emprisonné occupe un espace significatif, résiste au remplissage et peut chauffer rapidement lorsqu'il est comprimé. Le plan de ventilation correct donne à l'air une sortie contrôlée tout en gardant le polymère fondu à l'intérieur de la cavité.
Cela fait de la ventilation un problème d'équilibre. Un passage trop restrictif laisse du gaz dans la caractéristique ; un passage trop généreux augmente le risque de bavure. De bons résultats proviennent de la coordination de la géométrie de la pièce, de l'emplacement de l'attaque, de la position des évents, de l'état de surface, des paramètres de process et de la maintenance.
La question de la ventilation en une phrase : Où ira la poche d'air finale lorsque le polymère atteindra la dernière caractéristique fonctionnelle ?
Sommaire
- Suivre le trajet de l'air à rebours
- Sélectionner la méthode de ventilation selon l'emplacement
- Équilibrer la libération des gaz et le risque de bavure
- Distinguer les symptômes de process des limites de l'outil
- Valider la ventilation par des preuves
- Maintenir les évents fonctionnels en production
- Questions fréquentes
Suivre le trajet de l'air à rebours depuis le dernier point de remplissage
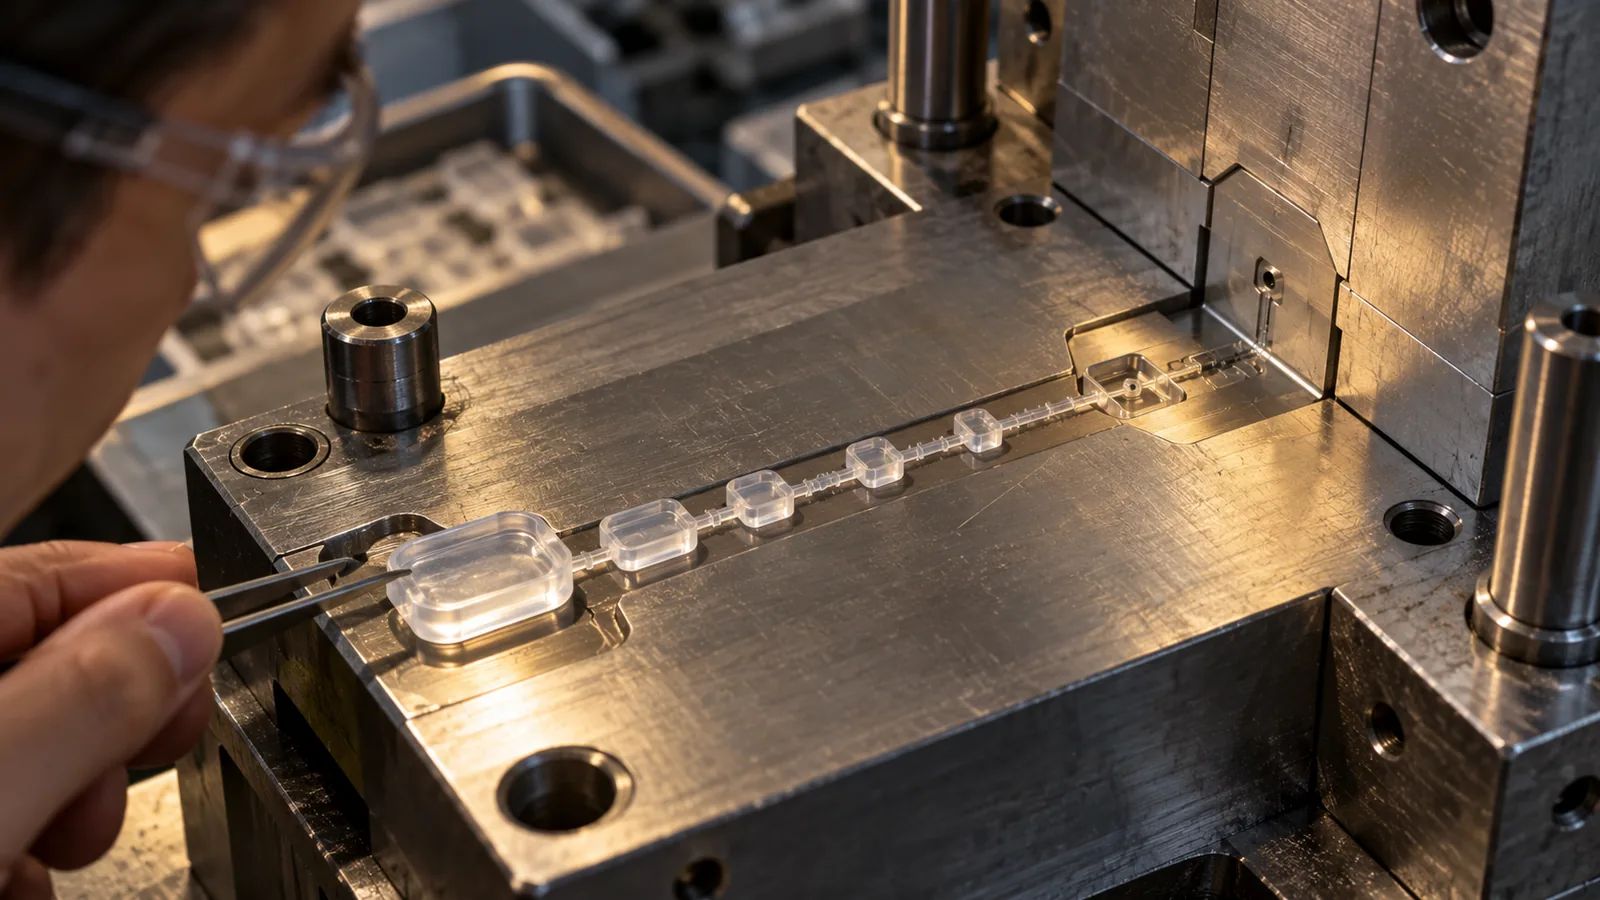
Commencer par le front d'écoulement attendu. La position de l'attaque détermine l'ordre dans lequel les nervures, les poches, les canaux et les obturations se remplissent. L'emplacement du dernier remplissage est souvent le premier endroit à examiner lorsqu'une caractéristique est incomplète, décolorée ou irrégulière.
L'air peut s'échapper par un évent de plan de joint, un jeu d'éjecteur, un insert ventilé, un élément poreux, un débordement ou une cavité activement mise sous vide. Le trajet utile dépend de si la poche de gaz atteint la limite du moule. Une micro-poche borgne peut nécessiter une solution locale car un évent de plan de joint éloigné ne peut pas évacuer l'air emprisonné derrière un front d'écoulement en progression.
- Marquez la ligne d'injection et la direction d'écoulement prévue sur le dessin de la pièce.
- Identifiez les poches où les fronts d'écoulement convergent ou se terminent.
- Vérifiez si chaque poche est reliée à un chemin d'évacuation fiable.
- Vérifiez si le chemin reste ouvert après la dilatation thermique et la charge de serrage.
- Confirmez que le nettoyage et la maintenance peuvent atteindre la fonction d'évent.
Jugement d'ingénierie : un évent n'est utile que si l'air peut l'atteindre avant que le polymère ne scelle le chemin.
Sélectionner la méthode d'évent selon l'emplacement et le mode de défaillance
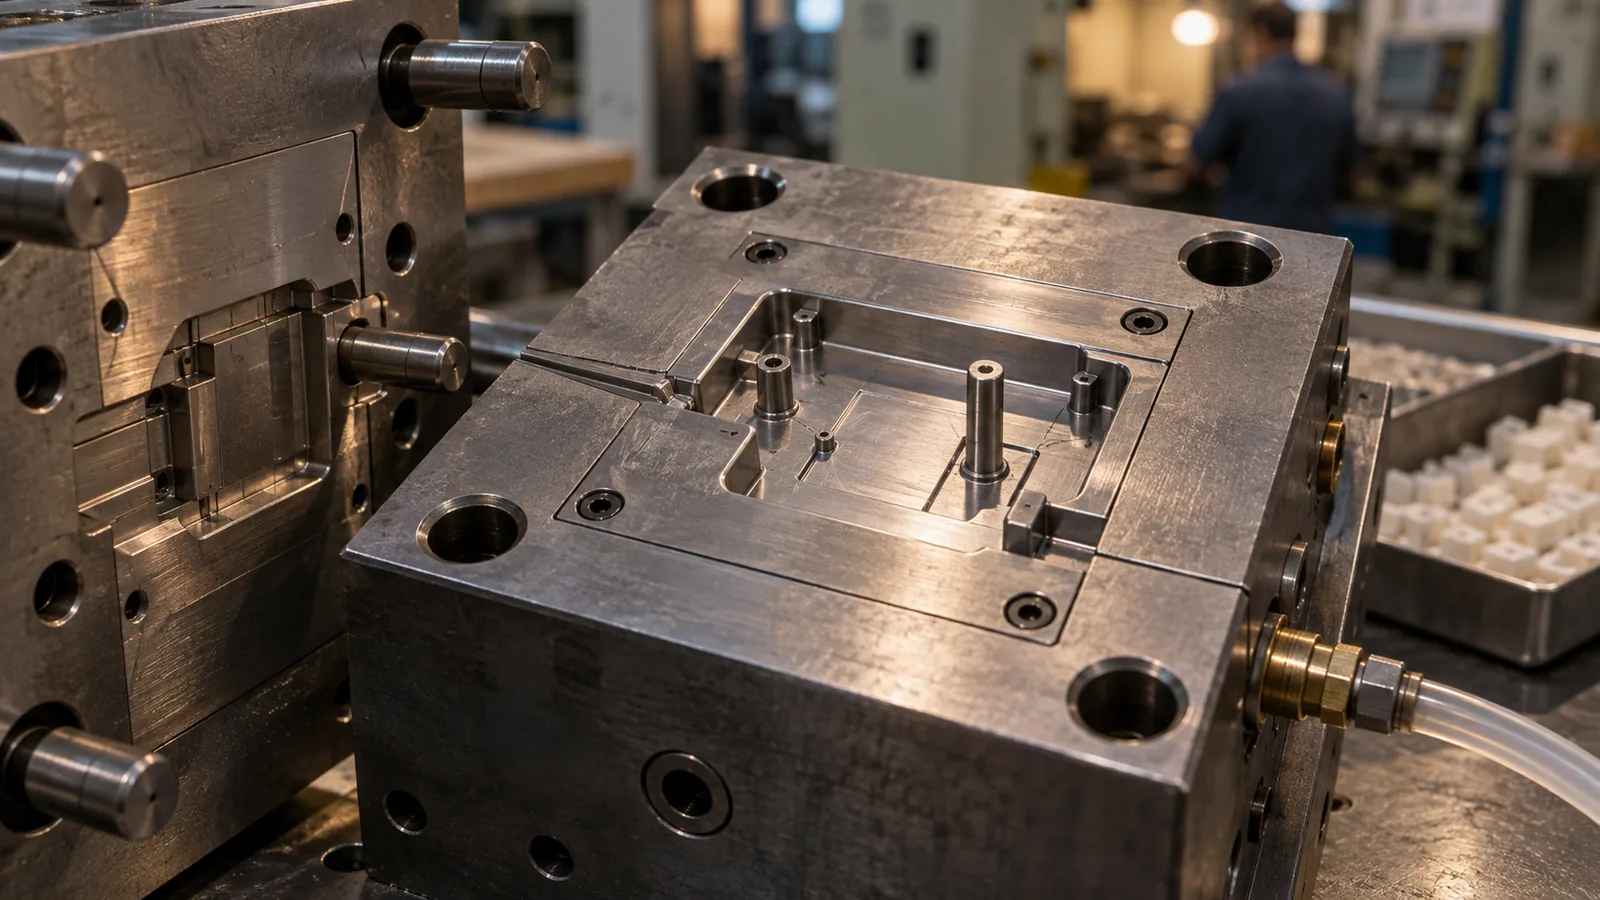
Toutes les cavités n'ont pas besoin du même type d'évent. Le choix doit refléter l'endroit où le gaz s'accumule, la facilité avec laquelle le polymère bave, et si l'évent peut être entretenu.
| Approche d'évent | Emplacement utile | Point de vigilance principal |
|---|---|---|
| Évent au plan de joint | Bord de remplissage final accessible | Bavure et contamination |
| Éjecteur ou broche ventilé | Poche interne près d'un emplacement d'éjecteur | Usure, obstruction et marques de contact |
| Insert ventilé | Caractéristique borgne locale | Alignement et accès de maintenance |
| Puits de trop-plein | Convergence de front d'écoulement ou limite cosmétique | Perte et enlèvement de matière |
| Assistance par le vide | Volumes piégés complexes ou réplication sensible | Intégrité d'étanchéité et intégration du cycle |
Le vide ne remplace pas automatiquement une bonne géométrie. Si l'empreinte fuit, si le chemin d'évacuation est mal synchronisé ou si le seuil d'injection scelle avant que la zone piégée soit vidée, le système supplémentaire peut ajouter de la complexité sans corriger le mécanisme.
Équilibrer l'évacuation des gaz et le risque de bavure fine
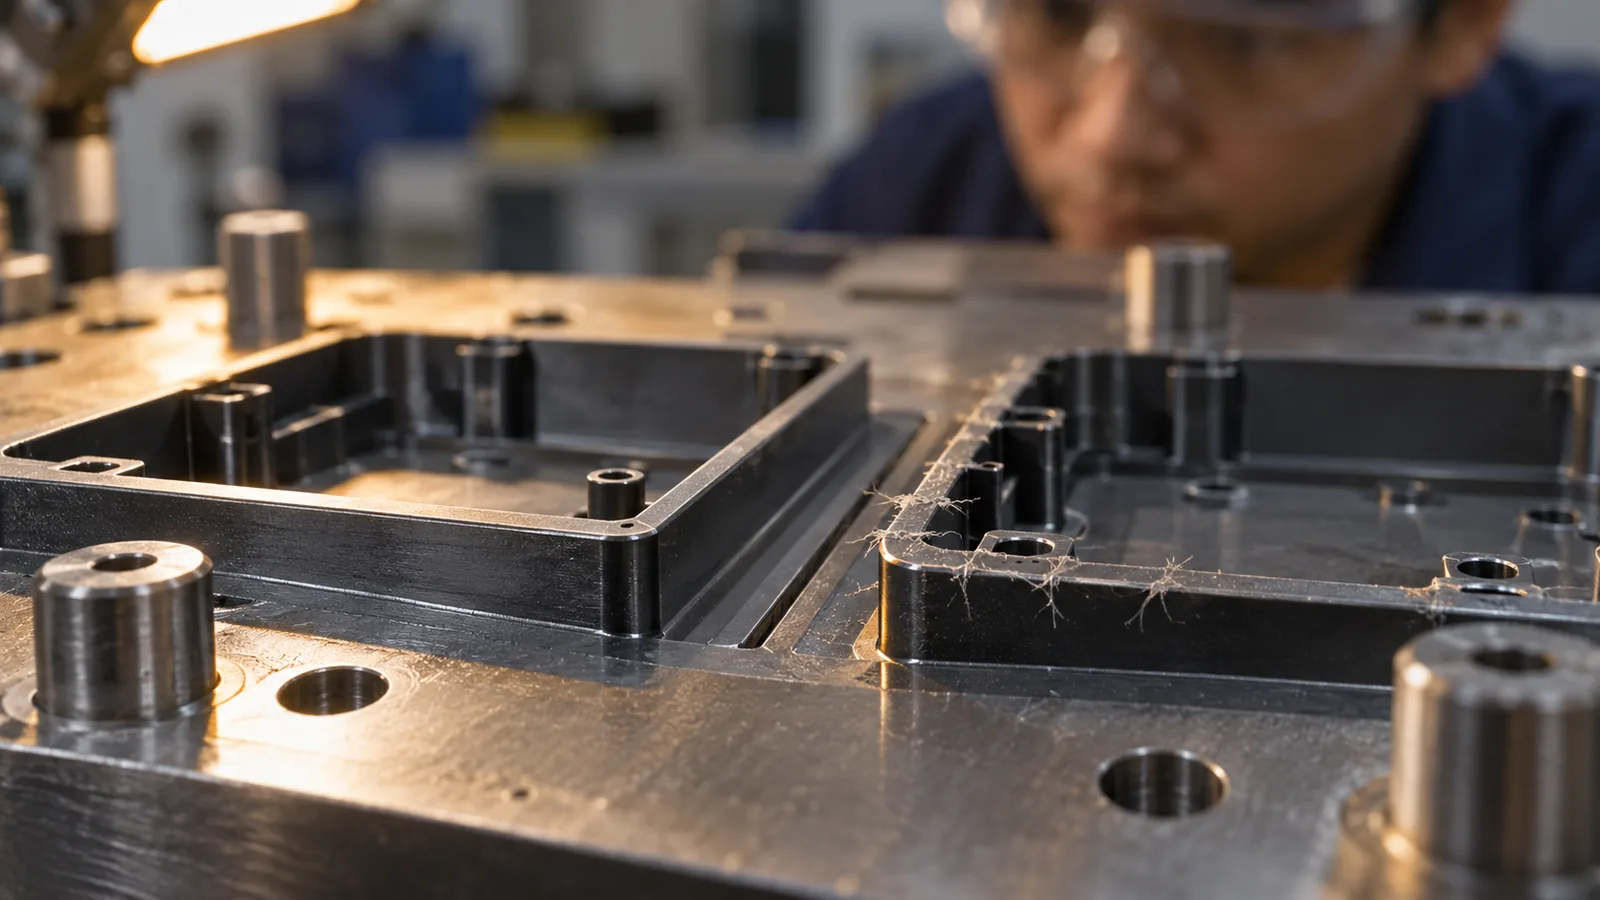
Les dimensions d'évent ne peuvent pas être choisies à partir d'une valeur universelle. La viscosité du polymère, la teneur en charges, la pression locale, la température du moule, la portée d'évent, l'état de l'acier et l'emplacement de la caractéristique influencent tous si la matière fondue pénètre dans l'évent. Une dimension qui fonctionne pour une résine et un outil peut produire une bavure avec une autre.
L'approche sûre consiste à commencer par la matière, la géométrie de l'outil et la pression d'empreinte attendue, puis à valider par des essais contrôlés. Les évents doivent être suffisamment peu profonds pour retenir le polymère et suffisamment ouverts pour évacuer le gaz. La transition de la portée d'évent peu profonde vers un chemin d'échappement plus large doit également éviter de créer une autre restriction.
Le polissage de l'empreinte n'améliore pas nécessairement l'évent. Un obturateur très poli peut sceller plus efficacement, tandis que des résidus à l'entrée de l'évent peuvent réduire l'ouverture effective. L'état de surface de l'outil, la trace de contact et la géométrie de l'évent doivent être examinés comme un système.
Ne pas utiliser les paramètres de process pour masquer une limite d'outillage
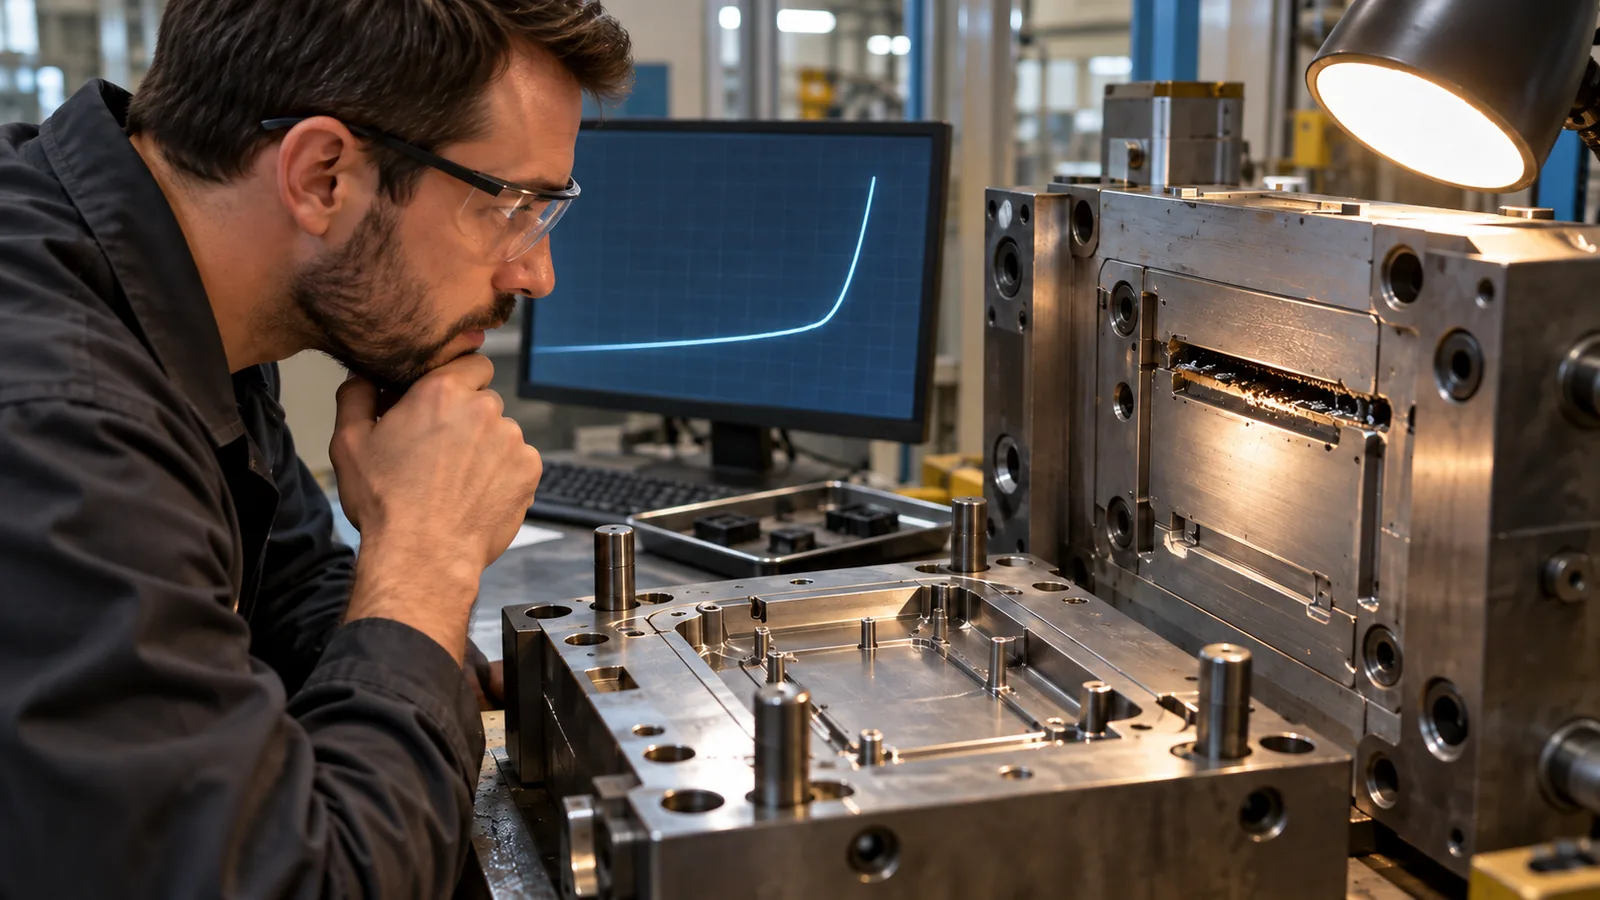
Une température de matière plus élevée, une température de moule plus élevée ou une vitesse d'injection plus rapide peuvent retarder le figeage et améliorer la réplication. Cependant, ces changements peuvent aussi augmenter la sensibilité aux bavures, les contraintes résiduelles, le temps de cycle ou la dégradation de la matière. Lorsque chaque pièce acceptable exige un réglage extrême, l'outil peut manquer d'un évent ou d'un chemin d'écoulement robuste.
Une distinction rapide consiste à comparer l'emplacement et la répétabilité. Un défaut qui apparaît toujours dans une même poche aveugle ou une même empreinte confirme fortement une cause locale liée à l'outillage. Un défaut qui se déplace entre les empreintes ou qui change avec la préparation de la matière peut avoir une source de process plus large.
L' Micro-moulage par injection le process exige que l'outil, la matière, le profil de remplissage et le plan de métrologie fonctionnent ensemble. L'évent doit donc être évalué parallèlement au positionnement de l'attaque et à la réplication des détails, plutôt que comme un simple point de maintenance isolé.
Valider l'évent par plus qu'un contrôle visuel
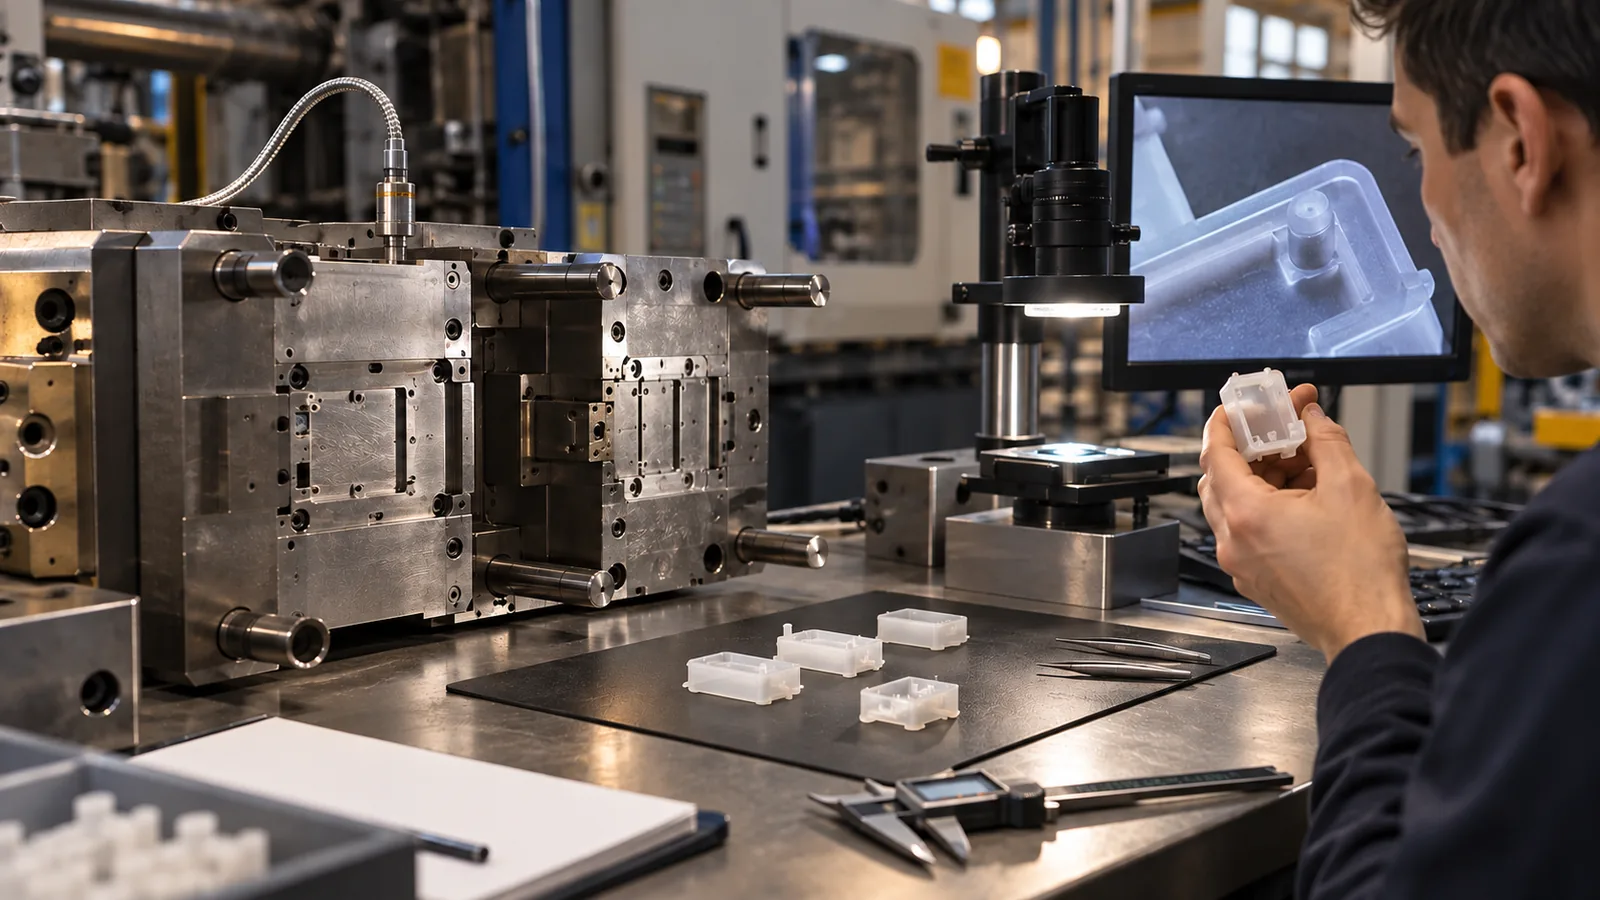
Les marques de brûlure sont évidentes, mais un mauvais évent peut exister sans brûlure visible. Une hauteur de détail incomplète, un poids de pièce irrégulier, des pics de pression, des changements de brillance, des lignes de soudure faibles et une variation d'une empreinte à l'autre peuvent aussi révéler du gaz emprisonné.
- Créer une cartographie des défauts. Enregistrer l'emplacement, l'empreinte, la séquence de cycles et l'orientation.
- Inspecter le chemin de l'évent. Vérifier l'entrée, la portée, le canal d'échappement et la sortie finale.
- Comparer le comportement en pression. Une réponse nette en fin de remplissage peut appuyer l'hypothèse d'un gaz emprisonné.
- Nettoyer avant de découper. Confirmer que les résidus, la protection antirouille ou les dépôts ne réduisent pas l'ouverture.
- Exécuter un changement contrôlé. Modifier une variable d'évent et comparer des cycles répétés.
- Mesurer la micro-caractéristique. Vérifier la réplication du profil, pas seulement le remplissage global.
La fumée, le marquage par transfert, les données de pression, les études de short-shot et la comparaison des empreintes peuvent chacun apporter des preuves. La bonne méthode dépend de l'outil et du matériau, mais la conclusion ne doit jamais reposer sur un seul échantillon attrayant.
Maintenir le chemin d'évent ouvert pendant la production
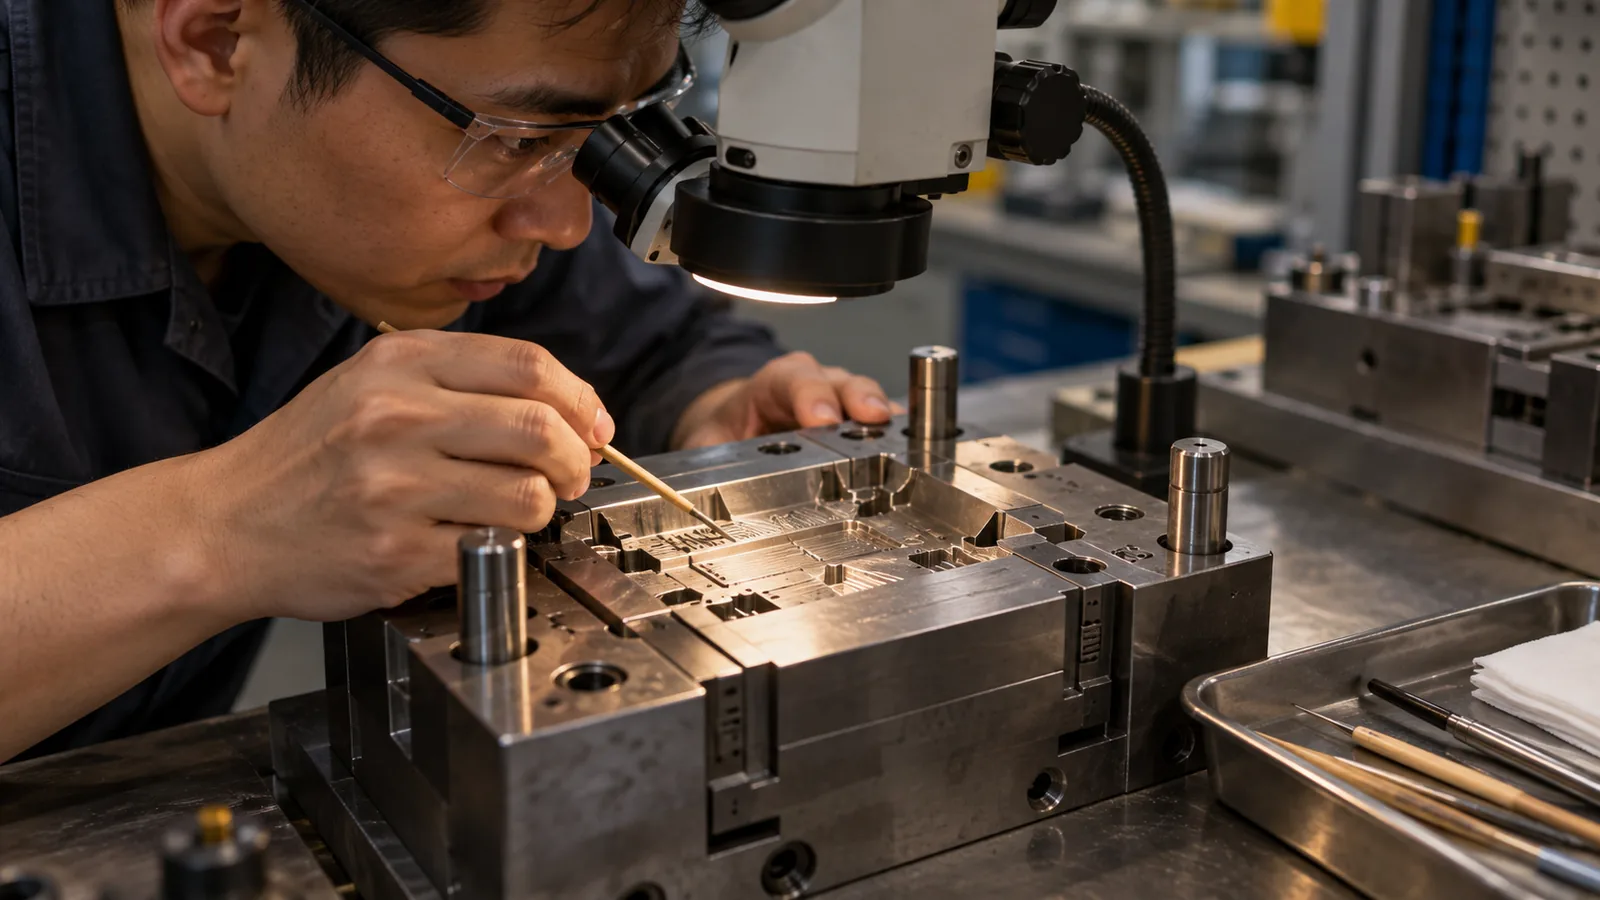
La performance d'évent change à mesure que les dépôts s'accumulent, que les surfaces s'usent et que les pratiques de maintenance varient. Un outil qui fonctionnait proprement lors de la qualification peut développer des symptômes d'air emprisonné après des milliers de cycles sans aucune modification des réglages approuvés.
Définir les intervalles d'inspection et de nettoyage à partir du comportement réel d'accumulation. Enregistrer quels évents sont critiques, quelle méthode de nettoyage est autorisée, comment l'état de l'évent est vérifié et quand l'outil doit être arrêté. Un nettoyage abrasif peut altérer un micro-évent, tandis qu'un nettoyage incomplet laisse la restriction en place.
Les dossiers de maintenance deviennent plus utiles lorsqu'ils font référence à la cartographie des défauts. Si une empreinte spécifique dérive de façon répétée avant son intervalle de nettoyage planifié, le plan doit être ajusté en fonction des preuves plutôt que d'une habitude calendaire.
Questions fréquemment posées
Une vitesse d'injection plus élevée peut-elle éliminer l'air emprisonné ?
Elle peut améliorer le remplissage dans certaines géométries, mais elle peut aussi comprimer le gaz plus rapidement et augmenter l'échauffement local. La vitesse doit être testée avec le chemin d'évent réel plutôt qu'utilisée comme solution universelle.
Pourquoi une empreinte brûle-t-elle alors que les autres semblent normales ?
L'empreinte affectée peut avoir un évent bouché, un emplacement de dernier remplissage différent, un désalignement local d'insert ou un équilibrage de flux inégal. Comparer son état d'outil et son comportement de pression avec les autres empreintes.
La ventilation sous vide est-elle toujours nécessaire pour le micro-moulage ?
Non. Les évents conventionnels peuvent suffire lorsque l'air dispose d'un chemin d'échappement court et fiable. Le vide devient plus utile lorsque la géométrie crée des volumes emprisonnés ou que la réplication reste sensible malgré une conception d'évent passif saine.
Comment le nettoyage des évents peut-il provoquer des bavures ?
Un polissage ou une abrasion agressifs peuvent agrandir l'entrée de l'évent ou endommager la portée de l'évent. Les méthodes de nettoyage doivent éliminer les dépôts sans modifier la géométrie critique de l'acier.
Faut-il examiner l'éventage avant la simulation d'écoulement de moule ?
Ils doivent se compléter. La simulation peut indiquer les zones probables de remplissage final et de piégeage d'air, tandis que la conception de l'outil doit convertir ces emplacements en voies d'échappement fabricables et maintenables.