
Bei der Konstruktion von Metall-Kunststoff-Hybridbauteilen müssen Wanddickenverhältnisse, Entformungsschrägen und die Geometrie der Metallverankerung ausbalanciert werden, um ein physikalisches Versagen der Verbindung zu verhindern. Das direkte Einbringen von Metallstiften, Gewindebuchsen aus Messing oder leitfähigen Kupferkontakten in Kunststoffnasen führt während der Abkühlung und Schrumpfung des Polymers zu starken lokalen Ringspannungen.
Unzureichende Wanddicke der Nase oder scharfe Innenkanten führen bei mechanischer Vibration im Fahrbetrieb oder bei Thermoschocktests zu Spannungsrissen um die eingebetteten Metallelemente. Die Festlegung standardisierter CAD-Konstruktionsregeln während der ersten 3D-Modellierung vermeidet kostspielige Werkzeugänderungen und gewährleistet eine Serienfertigung mit hoher Ausbeute. Dieser technische DfM-Leitfaden analysiert die Wandproportionen zwischen Nase und Insert, Rändelverzahnungen und die Abdichtungsgeometrie der Formtrennungen.
Inhaltsverzeichnis
Kritische CAD-Parameter: Nasendurchmesser, Wanddicke und Entformungsschrägen
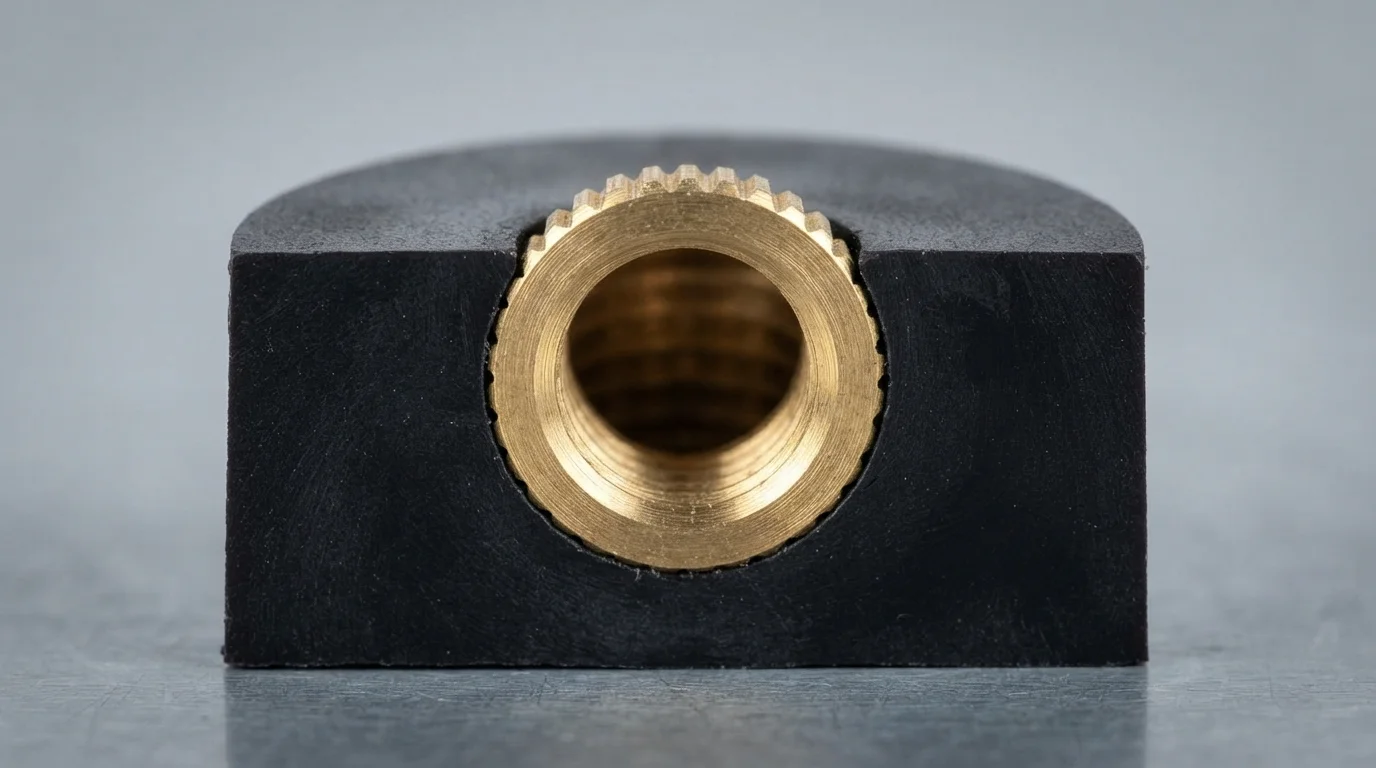
Die Einhaltung umfassender Richtlinien für das Insert-Molding-Design stellt sicher, dass die Wände von Kunststoffnasen den während der Polymerabkühlung entstehenden Ringspannungen standhalten. Faustregeln besagen, dass der Außendurchmesser (AD) einer Kunststoff-Schraubnase das 2,0- bis 2,5-fache des Außendurchmessers des eingebetteten Metalleinsatzes betragen sollte. Die Aufrechterhaltung einer gleichmäßigen Wanddicke um den Einsatz herum verhindert lokale Abkühlungsunterschiede, die bei Hochleistungsthermoplasten wie PA66, PBT, oder PC/ABS.
Die Auswahl des Entformungswinkels spielt eine entscheidende Rolle für das saubere Auswerfen des Teils aus dem Kernstahl. Vertikale Nasenwände und Kernstifte benötigen einen Mindestentformungswinkel von 1,0° bis 2,0°, um Schleifspuren und Kaltverschweißungen beim Öffnen der Form zu vermeiden. Die Einarbeitung großzügiger Innenradien an der Basis der Nase verteilt die mechanische Spannung und eliminiert scharfe 90-Grad-Ecken, die als Spannungskonzentrationspunkte wirken.
| Konstruktionsparameter | Empfohlene CAD-Richtlinie | Physisches Verletzungsrisiko | Primäre Optimierungsstrategie |
|---|---|---|---|
| Verhältnis des Außendurchmessers des Bunds | 2,0x – 2,5x des Außendurchmessers des Einsatzes | Spannungsrissbildung durch Kühlung | Gleichmäßige Wandmasse um den Einsatzkern aufrechterhalten |
| Entformungsschräge der Bundwand | 1,0° – 2,0° Mindestkonizität | Kernschleifspuren und Verformung des Teils | Zusätzliche 1° Entformungsschräge für texturierte äußere Bundoberflächen |
| Radius der Basiskante | 25% – 50% der Wandstärke | Lokale Kerbspannungskonzentration | Glatte Übergänge zwischen innerem Bund und Wand |
Rändelmechanik und Design ineinandergreifender Merkmale
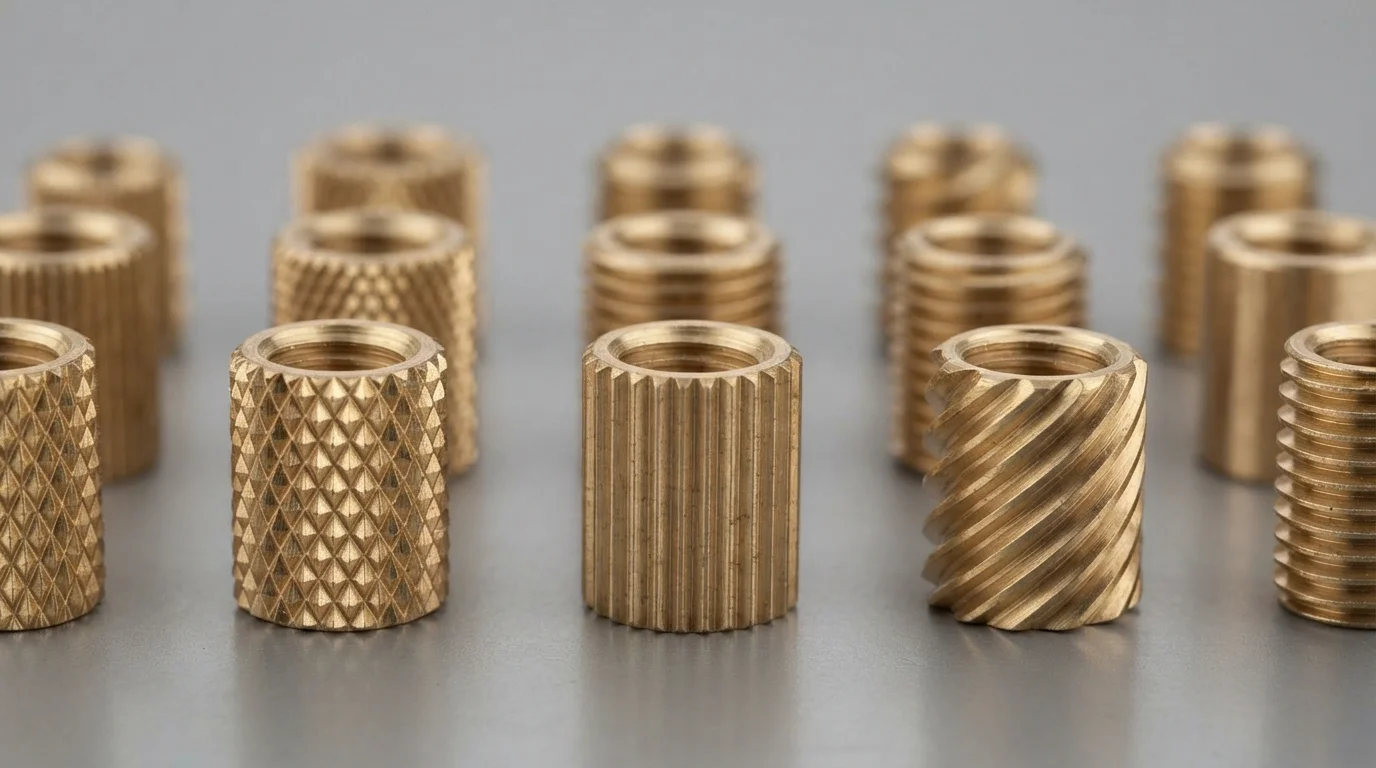
Das mechanische Verriegelungsdesign bestimmt direkt das Drehmoment und den axialen Ausziehwiderstand von umspritzten Befestigungselementen. Vorgeformte Messing Einsätze weisen äußere Rändelmuster auf—wie Diamant-, Gerade- oder Spiralmuster—die sich in das abkühlende Polymer verkrallen. Die Diamanträndelung bietet überlegenen bidirektionalen Widerstand gegen kombinierte Drehmomente und axiale Ausziehkräfte.
Die Integration von Ringnuten oder Hinterschneidungen entlang der Einsatzlänge verbessert die axiale Retention bei schweren mechanischen Belastungstests. Geschmolzenes Harz, das unter hohem Druck eingespritzt wird, füllt die Rändelkanäle vollständig aus und bildet eine durchgehende mechanische Verbindung. Die Ausführung kundenspezifischer Umspritzen mit ordnungsgemäß spezifizierten Rändelbefestigungen verhindert das Herausdrehen der Einsätze während der automatisierten Schraubenmontage.
Wichtige Schritte des mechanischen Verriegelungsdesigns umfassen:
- Auswahl der Diamanträndelung—Die Spezifikation einer kreuzweisen Rändelung maximiert die kombinierte Dreh- und Axialhaltekraft.
- Einbeziehung von Ringnuten—Die Bearbeitung von Umfangsnuten bietet hohen physikalischen Widerstand gegen axiales Herausziehen.
- Rändeltiefenfreiraum—Die Sicherstellung, dass der Harzfluss die Mikro-Rändelnuten ohne Lufteinschlüsse füllt, maximiert die mechanische Verriegelung.
- Einsatzführungsstufe—Die Integration einer glatten Führungsstufe vereinfacht das manuelle oder robotergestützte Laden des Kernstifts.
Konstruktion von Formtrennflächen zur Verhinderung von Plastikgrat
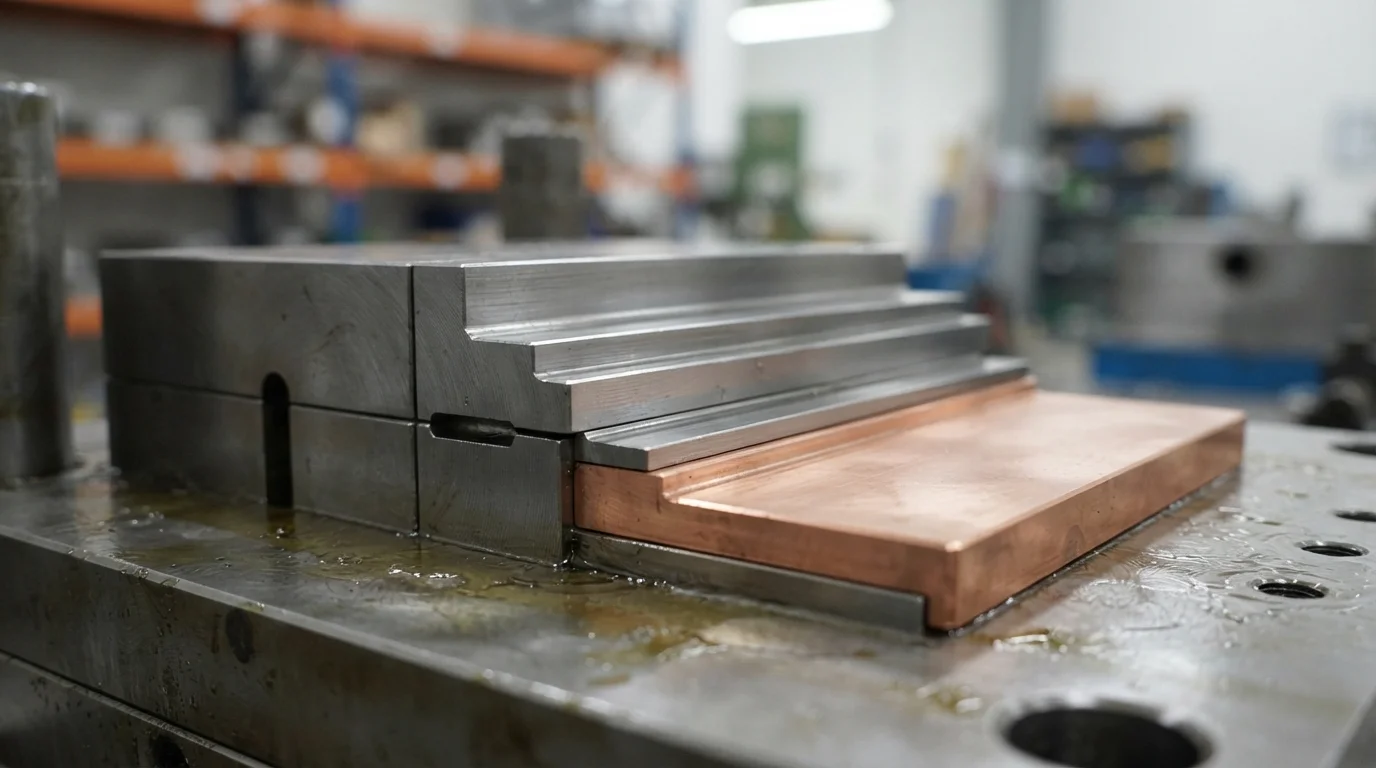
Die Verhinderung von Plastikgrat, der auf aktive elektrische Kontakte oder Gewindebohrungen austritt, erfordert präzise Konstruktion der Werkzeugtrennflächen. Trennflächen stellen die mechanischen Kontaktflächen dar, an denen gehärteter Formstahl direkt gegen die metallische Einsatzoberfläche klemmt.
Die Konstruktion einer flachen Dichtstufe mit einer Breite von mindestens 0,5 mm entlang der Einsatzzentrierschulter bildet eine physische Barriere gegen das Austreten von Hochdruckschmelze. Der Einbau von federbelasteten schwimmenden Kernstiften gleicht Maßtoleranzen bei gestanzten Metalleinsätzen aus und gewährleistet einen dichten Schließkontakt, ohne das Metallsubstrat zu zerdrücken.
Häufig gestellte Fragen (FAQs)
Welches Wanddickenverhältnis wird für den Boss bei Messinggewindeeinsätzen empfohlen?
Der empfohlene Außendurchmesser (AD) des Bosses sollte dem 2,0- bis 2,5-fachen des Außendurchmessers des Metalleinsatzes entsprechen. Durch die Einhaltung dieses Verhältnisses wird eine ausreichende Kunststoffwandmasse bereitgestellt, um die beim Abkühlen des Polymers entstehenden Umfangsspannungen aufzunehmen und lokale Spannungsrisse zu verhindern.
Welches Rändelmuster bietet den höchsten Widerstand gegen Herausdrehen?
Diamanträndelung (kreuzweise) bietet den höchsten kombinierten Widerstand gegen Drehmoment und axiale Auszugskräfte. Gerade Rändelungen bieten einen hohen Widerstand gegen Herausdrehen, erfordern jedoch eine zusätzliche Ringnut, um ein axiales Herausziehen zu verhindern.
Wie verhindern Dichtstege das Austreten von Harz auf Messinggewinde?
Dichtstege erzeugen eine dichte mechanische Abdichtung zwischen gehärtetem Werkzeugstahl und der Schulter des Metalleinsatzes. Die Konstruktion einer flachen Dichtstufe mit einer Breite von 0,5 mm verhindert, dass geschmolzenes Harz an der Schulter vorbei in innenliegende Sack- oder Durchgangsgewinde austritt.